









Servicios de roscado CNC de precisión
Los servicios de roscado de DEK cortan roscas UNC, UNF, métricas y NPT con la posición de la rosca mantenida a ±0.005 mm. El roscado se ejecuta dentro del mismo ciclo de fresado o torneado que su pieza, sin pedido mínimo.
-
±0.005mm
Posición de la rosca
-
3 días
Prototipo más rápido
-
98.6%+
Entrega a tiempo
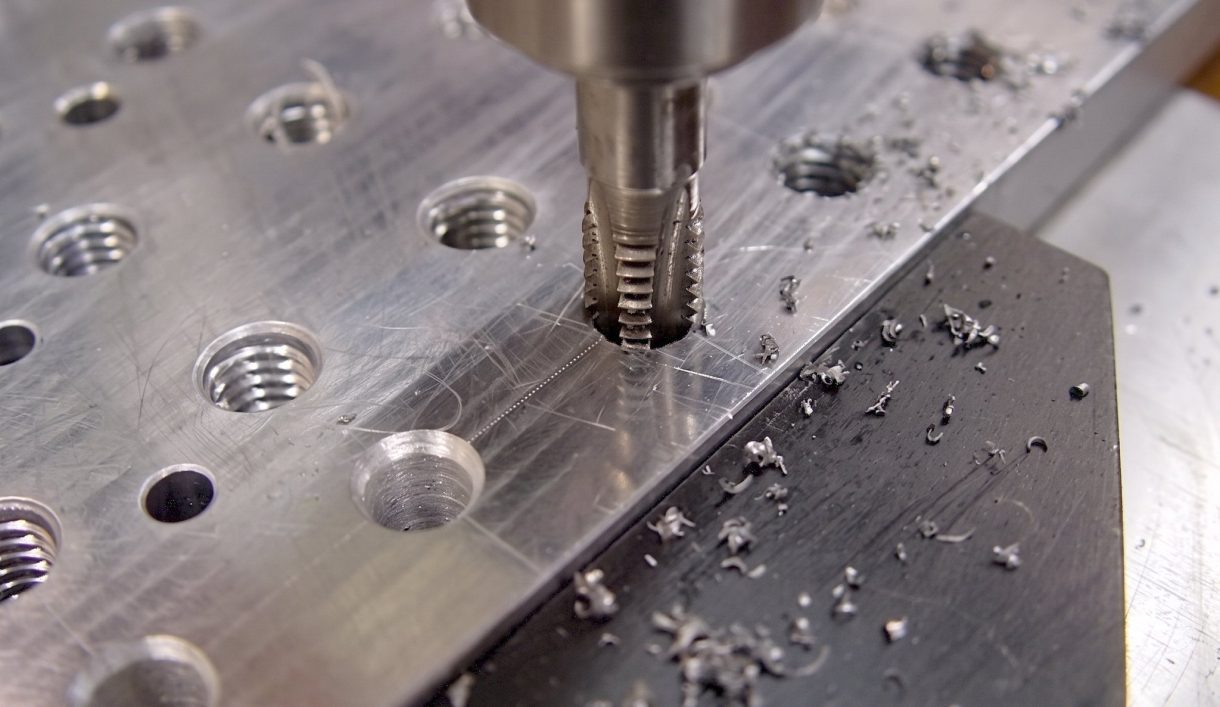

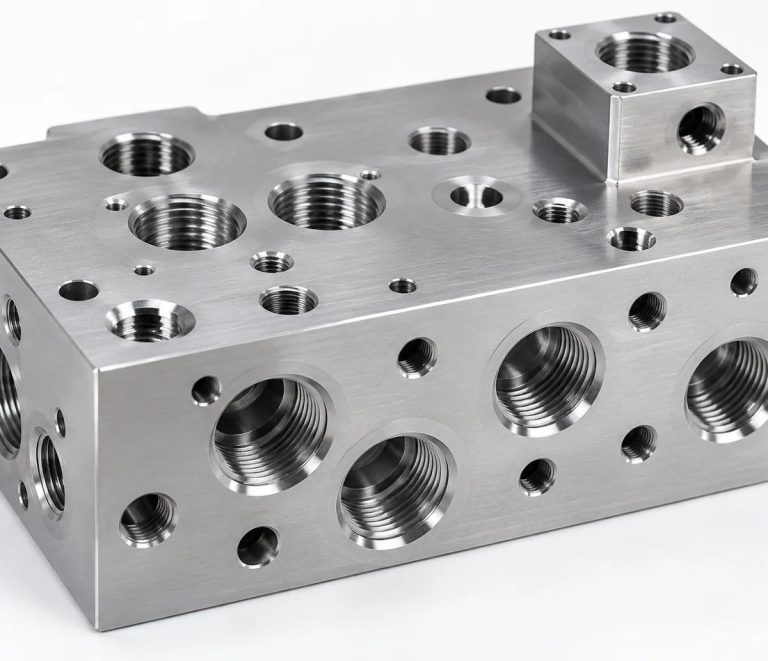
Rosca de precisión integrada en cada programa CNC
El roscado corta roscas internas en una pieza mecanizada, convirtiendo un agujero taladrado simple en una conexión UNC, UNF, métrica o NPT para un tornillo, espárrago o racor. DEK lo programa dentro de los mismos ciclos de mecanizado de 3, 4 y 5 ejes fresado CNC y torneado CNC que fabrican el resto de la pieza.
Los agujeros roscados a medida permanecen vinculados a la misma estructura de referencias que las demás características, sin un paso de manipulación adicional que añada acumulación de tolerancias ni riesgo en el plazo de entrega. Un prototipo único y una serie de 5.000 unidades reciben la misma programación e inspección, como parte de nuestros servicios completos de mecanizado CNC.
DEK: su proveedor de roscado a medida
En DEK el roscado nunca se subcontrata: las roscas se programan, mecanizan e inspeccionan internamente junto con todas las demás características.
-

Documentación certificada
ISO 9001, ISO 13485 y AS9100D, obtenidas a través de TÜV. Los certificados de material, los registros de proceso y los informes FAI respaldan cada agujero roscado.
-

Más de 20 años de mecanizado
DEK mecaniza más de 1,2 M de piezas críticas al año para más de 2.300 clientes OEM globales, con características roscadas en casi todos los programas.
-

Entrega fiable
Una tasa de entrega a tiempo superior al 98,6%, porque el roscado se ejecuta en el mismo ciclo que la pieza en lugar de un paso subcontratado por separado.
-

Sin pedido mínimo, prototipos rápidos
Sin cantidad mínima de pedido. Los prototipos con agujeros roscados se envían en tan solo 3 días, y la misma ruta de roscado continúa en producción.

Presupuestos revisados por ingenieros
Un ingeniero revisa sus indicaciones de rosca y devuelve un presupuesto en un plazo de 6 horas para la mayoría de las piezas. La profundidad de rosca requerida se confirma durante la revisión del plano, y los diseños validados pasan a producción sin un ciclo de nuevo presupuesto.


Capacidades de mecanizado de roscas CNC
El estándar de rosca, el tipo de agujero, la clase de ajuste, la inspección y el plazo de entrega determinan cada uno una estrategia de roscado diferente. Así es como DEK los gestiona.
Roscas macho en piezas fresadas frente a torneadas
El roscado se añade al proceso que genera la geometría base: fresado para piezas prismáticas y torneado para piezas de simetría rotacional que requieren puertos roscados.
| Criterio | Este procesoServicios de roscado | Fresado CNC | Torneado CNC |
|---|---|---|---|
| Función | Realiza roscas internas | Genera la geometría base | Genera la geometría base |
| Ideal para | Tornillos, espárragos, racores | Carcasas, soportes, placas | Ejes, mazos |
| Ubicación de la rosca | Mismo dato de referencia que la pieza | Agujeros en caras de 3, 4 y 5 ejes | Puertos axiales o radiales |
| Tolerancia crítica para el ajuste | ±0.005 mm | ±0.01 mm en superficies de 5 ejes | Ajustes eje-taladro de ±0.005 mm |
| Manipulación adicional | Ninguna, mismo ciclo | Roscado en el ciclo de fresado | Roscado en el ciclo de torneado |
Sectores que dependen de piezas roscadas
Las características roscadas aparecen en piezas estructurales y de cabina aeroespaciales, dispositivos médicos, robótica, equipos de semiconductores y componentes de automatización.
-

Aeroespacial
-

Médico
-

Automoción
-

Robótica
-

Semiconductores
-

Electrónica
-

Telecomunicaciones
-

Drones y UAV
-

Energía
-

Petróleo y gas
-

Marino
-

Equipos industriales
-

Construcción
-

Agricultura
-

Productos de consumo
-

Militar y defensa
-

Minería
-
 AeroespacialSoportes, herrajes de cabina y racores no críticos para el vuelo bajo AS9100D, en aluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Más información
-
 MédicoEjes de instrumentos, mangos y cánulas en acero inoxidable 316L, titanio y PEEK bajo ISO 13485, con trazabilidad de lote de serie.Más información
-
 AutomociónCarcasas de sensores, cuerpos de válvulas y ejes para prototipos y volúmenes bajos y medios en aluminio, acero aleado 4140 y 4340, acero inoxidable y latón.Más información
-
 RobóticaCarcasas de articulaciones, bridas de accionamiento armónico y dedos de pinza en aluminio y acero endurecido, con fresado de 5 ejes en un solo montaje.Más información
-
 SemiconductoresComponentes de cámara, utillajes de manipulación de obleas y bridas de vacío en aluminio 6061, 316L, PEEK y Kovar, con bordes sin rebabas.Más información
-
 ElectrónicaCuerpos de conectores, disipadores de calor, blindajes de RF y pines de precisión en aluminio, latón y cobre, con tolerancias de ±0.01 mm en las superficies de contacto.Más información
-
 TelecomunicacionesComponentes de guía de ondas, carcasas de filtros y envolventes de RF en aluminio y aleaciones de cobre, con recubrimiento de plata o níquel para mejorar la conductividad.Más información
-
 Drones y UAVSoportes de motor, bastidores de cardán y herrajes de tren de aterrizaje en aluminio 7075, titanio y magnesio para reducir peso sin perder rigidez.Más información
-
 EnergíaPlacas terminales de batería, barras colectoras, carcasas de inversores y racores de pilas de combustible en aluminio, cobre y acero inoxidable, mecanizados planos y sin rebabas.Más información
-
 Petróleo y gasComponentes de válvulas, bloques de distribución, piezas de herramientas de fondo de pozo y bridas en 4140, 17-4 PH, dúplex 2205 e Inconel, con especificaciones de dureza.Más información
-
 MarinoEjes de hélice, piezas de bombas y herrajes de cubierta en acero inoxidable 316, bronce y bronce de aluminio, seleccionados en primer lugar por su resistencia a la corrosión.Más información
-
 Equipos industrialesPlacas de pinza, soportes de guías lineales, rodillos seguidores de leva y bastidores de máquinas en aluminio y acero, con los utillajes archivados para repeticiones.Más información
-
 ConstrucciónSoportes estructurales, herrajes de anclaje y racores hidráulicos en acero dulce, acero aleado y aluminio, cincados o con recubrimiento en polvo.Más información
-
 AgriculturaCarcasas de cajas de engranajes, ejes, cuerpos de boquillas de pulverizador y soportes de sensores en fundición, acero y acero inoxidable para resistir la abrasión y la humedad.Más información
-
 Productos de consumoPomos, manetas, piezas de envolvente y herrajes de audio donde la superficie mecanizada queda a la vista, anodizados, con chorro de perlas o pulidos según muestra.Más información
-
 Militar y defensaSoportes ópticos, envolventes y raíles de accesorios en aluminio, acero y titanio, con certificación de material e informes FAI.Más información
-
 MineríaPlacas de desgaste, casquillos, componentes de trituradoras y racores hidráulicos en acero aleado templado, bronce y acero inoxidable para resistir el polvo y las vibraciones.Más información
Retos del roscado según el material
La calidad de la rosca depende de cómo se acritud por deformación el material, de su fragilidad en paredes finas y de cómo reacciona al calor del roscado.
-

Roscado de aluminio
El 6061, 6063, 5083 y 5052 se mecanizan con rapidez y con bajo riesgo de rotura del macho, algo habitual en envolventes ligeras de aluminio .
-

Roscado de acero inoxidable
El 17-4PH y el 316LVM se acritud por deformación con rapidez, por lo que el acero inoxidable requiere velocidad y refrigerante controlados para evitar el gripado.
-

Roscas en titanio
El Ti-6Al-4V tiene una baja conductividad térmica que concentra el calor en el filo de corte, por lo que el titanio necesita avances más lentos.
-

Roscas en PEEK
El PEEK es dimensionalmente estable bajo carga y se rosca con limpieza, sin los problemas de fusión y reformado de los plásticos más blandos.
Fallos de rosca que prevenimos
-
Machos rotos en taladros ciegos
Las virutas atrapadas en un taladro ciego rompen los machos y dañan las roscas. La evacuación controlada de virutas y un macho de fondo mantienen una profundidad útil cerca del fondo.
-
Gripado en acero inoxidable
El acero inoxidable se acritud por deformación con rapidez en el macho. La velocidad de corte y el refrigerante controlados mantienen la rosca limpia y el macho intacto.
-
Arranque de rosca en PTFE
El PTFE blando arranca las roscas si se rosca mal, por lo que se eligen la geometría del macho y la velocidad para evitarlo.
-
Roscas fuera de eje
Un taladro roscado que se desvía del dato es un fallo en campo. Mecanizarlo sobre el dato de la pieza y verificarlo con CMM mantiene la coaxialidad en ±0.005 mm.
Mecanizado de roscas con certificación ISO
Cada taladro roscado queda documentado conforme a ISO 9001, ISO 13485 y AS9100D, obtenidas a través de TÜV.
-
 AS9100D
Sistema de gestión de la calidad aeroespacial
-
 ISO 9001:2015
Norma de gestión de la calidad
-
 ISO 13485
Gestión de la calidad de dispositivos médicos
Materiales para piezas roscadas
El material cambia el tipo de macho y los parámetros de corte, no el control aplicado. El roscado de plásticos requiere su propia geometría de macho y velocidad.
Cobre y plásticos
¿Necesita otra aleación o polímero? Consulte la lista completa de materiales
Ver metalesCómo solicitar piezas roscadas personalizadas
Preguntas frecuentes sobre el servicio de roscado
Coste, tolerancia de rosca, agujeros ciegos y plazos de entrega de piezas roscadas.
Solicitar presupuesto de servicio de roscado
Envíe su plano con las indicaciones de rosca y el material base. DEK presupuesta el roscado como parte del trabajo completo de mecanizado, sin un paso de subcontratación aparte.
- Presupuesto revisado por ingeniería en un plazo de 6 horas
- Roscas UNC, UNF, métricas, BSW y NPT
- Agujeros ciegos y pasantes, ajuste 2B o 3B
- Prototipos en tan solo 3 días
- Sin pedido mínimo
Capacidades relacionadas
-
 Racores de precisión de ultraalta purezaMás información
-
 Servicios de mandrinado de precisión con plantillaMás información
-
 Servicios de mandrinado CNC de precisiónMás información
-
 Servicios de electroerosión por hilo de precisiónMás información
-
 Servicios de rectificado de superficies de precisiónMás información
-
 Servicios de electroerosión por penetración de precisiónMás información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








