









Servicios de rectificado de precisión de superficies
Los servicios de rectificado de superficies de DEK garantizan una planitud de 0,002 mm, un paralelismo de 0,003 mm y Ra 0.2–0.4 µm en piezas endurecidas. El fresado, el temple y el rectificado se realizan internamente bajo un mismo pedido.
-
0,002 mm
Planitud
-
0,003 mm
Paralelismo
-
±0,002 mm
Espesor
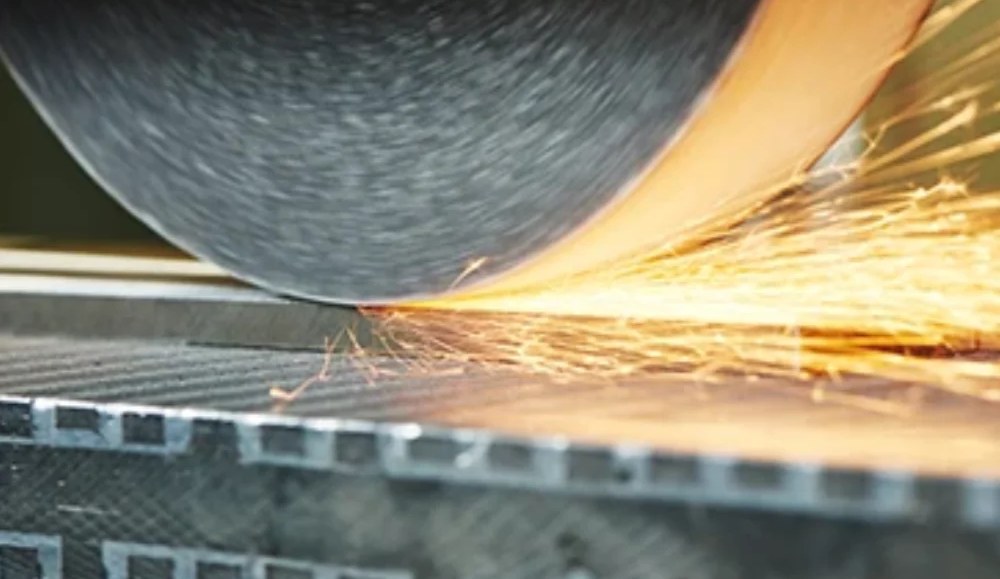

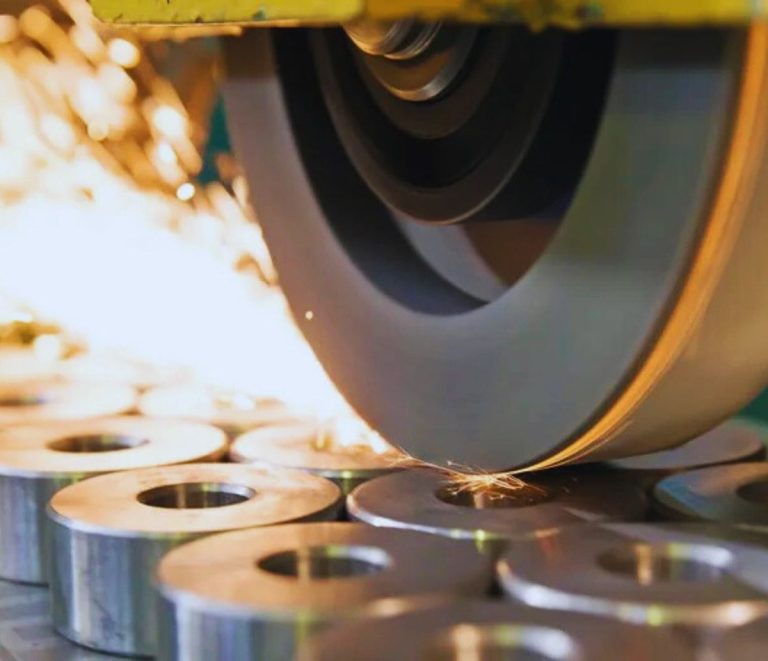
Rectificado de precisión de superficies para piezas endurecidas
El rectificado de superficies produce caras planas y paralelas en placas, bloques y cuchillas que el fresado no puede mantener tras el tratamiento térmico, en acero para herramientas, inoxidable, carburo y aluminio. Es uno de nuestros servicios de rectificado de precisión, junto con el rectificado cilíndrico y el rectificado sin centros.
Rectificamos piezas que DEK mecaniza, de modo que una placa de molde se fresa, se endurece, se rectifica y se inspecciona bajo un mismo pedido. El espesor se mantiene en ±0,002 mm, sin pedido mínimo y con un presupuesto revisado por un ingeniero en 6 horas.
Por qué elegir DEK para los servicios de rectificado de superficies
Rectificado interno desde 2002, realizado junto con fresado, torneado, electroerosión y tratamiento térmico para que las piezas endurecidas permanezcan bajo un mismo registro de calidad.
-

Interno desde 2002
El rectificado de superficies se realiza internamente desde que DEK comenzó a fabricar placas de molde y casquillos guía en 2002, junto con fresado, torneado y electroerosión.
-

Planitud verificada
La planitud y el paralelismo se verifican sobre mármoles de granito y con CMM en una sala con temperatura controlada; los informes se suministran bajo petición.
-

Calidad certificada
El taller está certificado según ISO 9001:2015, ISO 13485 y AS9100D por TÜV, de modo que las piezas endurecidas y rectificadas permanecen bajo un mismo registro de calidad.
-

Sin pedido mínimo, lotes rápidos
De 1 a más de 10.000 piezas sin pedido mínimo. Los lotes pequeños se envían en 4–7 días, con entrega en todo el mundo en 3–7 días.

Presupuestos revisados por ingenieros
Envíe el plano con las caras rectificadas, la planitud, el paralelismo, la tolerancia de espesor y la dureza indicados. Un ingeniero confirma el sobremetal de rectificado y la secuencia y devuelve un presupuesto en 6 horas para la mayoría de las piezas.


Capacidades de rectificado de superficies
Tolerancias, acabados, tamaños de pieza y las opciones de proceso que determinan el resultado en cada cara rectificada.
Rectificado plano frente a otros procesos de rectificado
Elija el rectificado plano para caras planas y paralelas en placas y bloques; las piezas cilíndricas pasan a nuestros otros procesos de rectificado.
| Criterio | Este procesoRectificado plano | Rectificado cilíndrico | Rectificado sin centros | Fresado CNC |
|---|---|---|---|---|
| Ideal para | Placas, bloques, cuchillas | Piezas cilíndricas | Piezas cilíndricas | Cavidades, taladros, detalles |
| Geometría | Caras planas y paralelas | Diámetro exterior/interior | Cilíndrica | Prismática |
| Tolerancia clave | Planitud 0,002 mm | Redondez | Redondez | No se mantiene tras el temple |
| Función en DEK | Rectificado de precisión | Rectificado de precisión | Rectificado de precisión | Antes del rectificado |
Piezas rectificadas para todos los sectores
Placas y cuchillas rectificadas para utillaje de moldes, placas de vacío para semiconductores, utillajes y calibres, inspeccionadas bajo un único registro de calidad.
-

Aeroespacial
-

Médico
-

Automoción
-

Robótica
-

Semiconductores
-

Electrónica
-

Telecomunicaciones
-

Drones y UAV
-

Energía
-

Petróleo y gas
-

Naval
-

Equipos industriales
-

Construcción
-

Agricultura
-

Productos de consumo
-

Militar y defensa
-

Minería
-
 AeroespacialSoportes, herrajes de cabina y accesorios no críticos para el vuelo bajo AS9100D, en aluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Más información
-
 MédicoEjes de instrumentos, mangos y cánulas en acero inoxidable 316L, titanio y PEEK bajo ISO 13485, con trazabilidad por lote de serie.Más información
-
 AutomociónCarcasas de sensores, cuerpos de válvulas y ejes para prototipos y volúmenes de producción bajos y medios en aluminio, acero aleado 4140 y 4340, acero inoxidable y latón.Más información
-
 RobóticaCarcasas de articulaciones, bridas de accionamiento armónico y dedos de pinza en aluminio y acero templado, con fresado de 5 ejes en un solo amarre.Más información
-
 SemiconductoresComponentes de cámara, utillajes de manipulación de obleas y bridas de vacío en aluminio 6061, 316L, PEEK y Kovar, con bordes sin rebabas.Más información
-
 ElectrónicaCuerpos de conectores, disipadores de calor, blindajes de RF y pasadores de precisión en aluminio, latón y cobre, con tolerancia de ±0.01 mm en los detalles de contacto.Más información
-
 TelecomunicacionesComponentes de guía de ondas, carcasas de filtros y envolventes de RF en aluminio y aleaciones de cobre, con niquelado o plateado para conductividad.Más información
-
 Drones y UAVSoportes de motor, bastidores de cardán y herrajes de tren de aterrizaje en aluminio 7075, titanio y magnesio para reducir peso sin perder rigidez.Más información
-
 EnergíaPlacas terminales de baterías, barras colectoras, carcasas de inversores y accesorios de pilas de combustible en aluminio, cobre y acero inoxidable, mecanizados planos y sin rebabas.Más información
-
 Petróleo y gasComponentes de válvulas, bloques de distribución, piezas de herramientas de fondo de pozo y bridas en 4140, 17-4 PH, dúplex 2205 e Inconel, con especificaciones de dureza.Más información
-
 NavalEjes de hélice, piezas de bombas y herrajes de cubierta en acero inoxidable 316, bronce y bronce de aluminio, elegidos en primer lugar por su resistencia a la corrosión.Más información
-
 Equipos industrialesPlacas de pinza, soportes de guías lineales, rodillos seguidores de leva y bastidores de máquinas en aluminio y acero, con utillajes archivados para repeticiones.Más información
-
 ConstrucciónSoportes estructurales, herrajes de anclaje y racores hidráulicos en acero dulce, acero aleado y aluminio, cincados o con recubrimiento en polvo.Más información
-
 AgriculturaCarcasas de cajas de engranajes, ejes, cuerpos de boquillas de pulverización y soportes de sensores en fundición, acero y acero inoxidable para resistir la abrasión y la humedad.Más información
-
 Productos de consumoPerillas, manijas, piezas de carcasas y herrajes de audio donde la superficie mecanizada queda a la vista, anodizada, con chorro de perlas o pulida según muestra.Más información
-
 Militar y defensaSoportes ópticos, carcasas y rieles para accesorios en aluminio, acero y titanio, con certificación de material e informes FAI.Más información
-
 MineríaPlacas de desgaste, casquillos, componentes de trituradoras y racores hidráulicos en acero aleado templado, bronce y acero inoxidable para resistir polvo y vibración.Más información
Piezas rectificadas planas habituales
Desde placas de molde hasta acero plano rectificado, estas son las piezas que nuestra célula de rectificado plano procesa cada semana.
-

Placas de molde y conjuntos de matriz
Placas de cavidad y de núcleo rectificadas planas y paralelas para que el molde cierre sin rebabas; muchas parten de componentes de molde.
-

Placas de desgaste y correderas
Acero para herramientas D2 templado o placas de 440C rectificadas para guías y correderas de máquina.
-

Bases de utillaje
Placas de MIC6 o de acero rectificadas para dispositivos y utillajes donde la precisión de posicionamiento depende de una base plana.
-

Bloques patrón y maestros
Bloques patrón y maestros de ajuste rectificados a ±0.002 mm de espesor, lapidados cuando el plano lo exige.
-

Cuchillas, navajas y punzones
Acero para herramientas templado rectificado en ambas caras y luego cortado por electroerosión por hilo a perfil desde el datum rectificado.
-
Acero plano rectificado
Acero plano rectificado: piezas en bruto sobredimensionadas rectificadas a espesor para clientes que realizan su propio mecanizado después.
Consejos de diseño para piezas rectificadas
-
Placas delgadas
La sujeción magnética aplana una placa combada que recupera su forma al liberarla, por lo que rectificamos con pasadas ligeras o sobre plato de vacío y verificamos en estado libre.
-
Indicaciones de caras rectificadas
Indique planitud, paralelismo y Ra solo donde sea necesario: dos caras rectificadas y cuatro bordes fresados cuestan menos que seis caras rectificadas.
-
Hombros y esquinas
Añada un alivio o chaflán donde una cara rectificada se une a un hombro, y evite resaltes por encima de la cara salvo que se rectifiquen con ella.
-
Datums de fresado y electroerosión
Fresado CNC, rectificado y electroerosión en un mismo taller mantienen los datums, con un solo presupuesto y un solo informe de inspección.
Planitud certificada que usted puede verificar
Las piezas rectificadas se inspeccionan sobre granito y con CMM bajo ISO 9001:2015, ISO 13485 y AS9100D.
-
 AS9100D
Sistema de gestión de la calidad aeroespacial
-
 ISO 9001:2015
Norma de gestión de la calidad
-
 ISO 13485
Gestión de la calidad de dispositivos médicos
Materiales y acabados para piezas rectificadas
Rectificamos acero para herramientas hasta 62 HRC, acero inoxidable, carburo, fundición y metales no férreos, con acabados posteriores al rectificado.
Acabados superficiales
¿Necesita un material que no figura aquí? Consulte a nuestros ingenieros
Todos los materialesCómo solicitar piezas rectificadas
Preguntas frecuentes sobre rectificado plano
Respuestas sobre planitud, acabado, tratamiento térmico y qué piezas rectificamos.
Solicitar presupuesto de servicios de rectificado plano
Envíe el plano con las caras rectificadas, la planitud, el paralelismo, la tolerancia de espesor y la dureza indicados; un ingeniero confirma el sobreespesor y la secuencia.
- Presupuesto en 6 horas para la mayoría de las piezas
- Planitud de 0,002 mm, Ra 0,2–0,4 µm
- Sin pedido mínimo, de 1 a más de 10.000 piezas
- Lotes pequeños en 4–7 días
- Entrega mundial en 3–7 días
Capacidades relacionadas
-
 Racores de precisión de ultraalta purezaMás información
-
 Servicios de mandrinado de precisión con plantillaMás información
-
 Servicios de mandrinado CNC de precisiónMás información
-
 Servicios de electroerosión por hilo de precisiónMás información
-
 Servicios de roscado CNC de precisiónMás información
-
 Servicios de electroerosión por penetración de precisiónMás información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








