









Servicios de mecanizado de bronce
DEK ofrece mecanizado de bronce con tolerancia de ±0.005 mm en las aleaciones C544, C841, 932 y 954 para casquillos, engranajes y piezas marinas. Respaldado por más de 20 años en mecanizado de precisión y más de 1,2 M de piezas mecanizadas al año.
-
±0.005mm
Capacidad de tolerancia
-
4
Aleaciones de bronce
-
1000 mm
Tamaño máximo de pieza
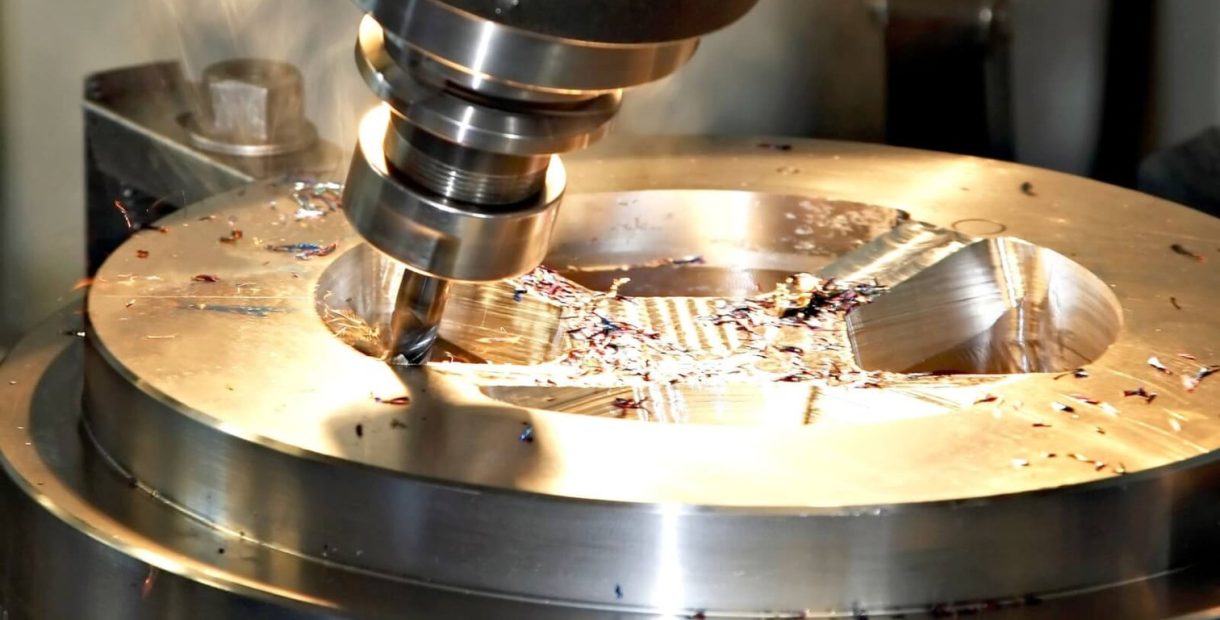

Por qué los fabricantes eligen el mecanizado de bronce
El bronce es una familia de aleaciones de cobre y estaño (o cobre y aluminio) que combina un bajo coeficiente de fricción en cojinetes con una auténtica resistencia a la corrosión. Se especifica cuando una pieza debe deslizar, sellar o soportar un entorno marino o químico sin gripado ni picaduras, y por eso domina en casquillos y cojinetes de manguito.
La mecanizabilidad varía mucho según la aleación: los bronces sinterizados se mecanizan con facilidad, mientras que el bronce de aluminio desgasta más el utillaje. El bronce fosforoso aporta conductividad para conectores y resortes. Nuestro equipo de mecanizado de metales elige la aleación según su ciclo de servicio antes de presupuestar.
-

Lubricidad natural para casquillos y cojinetes
-

Resiste el agua salada y los fluidos industriales
-

Estabilidad dimensional bajo carga cíclica
-

Certificado ISO 9001, AS9100D e ISO 13485
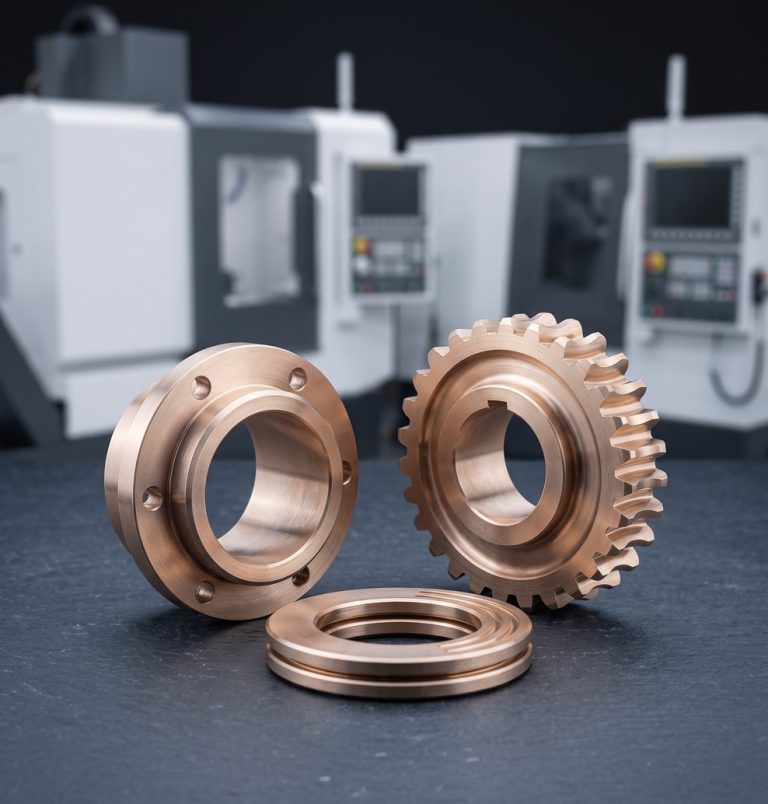
Aleaciones de bronce que mecanizamos
Cuatro aleaciones de bronce son las más habituales en trabajos industriales y de precisión; cada una se comporta de forma distinta bajo la herramienta y se adapta a un trabajo diferente.
-

C544
Bronce fosforoso de grano finoPara conectores eléctricos, resortes, placas de desgaste y engranajes que exigen especificaciones superficiales estrictas. Ver bronce fosforoso C544.
-

C841 / Bronce 932
Bronce sinterizado y para cojinetesC841 de fácil mecanizado y el clásico 932 para casquillos autolubricados, anillos de desgaste y cojinetes de manguito. Ver bronce sinterizado C841.
-

Bronce 954
Bronce de aluminio, más duroPara accesorios marinos, componentes de válvulas y engranajes estructurales; prevea ciclos más largos. Ver Bronce 954.
-
±0.005mm
Tolerancias generales del bronce
-
±0.003mm
Micropiezas de menos de 10 mm
-
1000 mm
Piezas estructurales de mayor tamaño
Cómo mecanizamos piezas de bronce CNC
Los avances, las velocidades y el utillaje se ajustan según la aleación para controlar la formación de viruta y la acumulación de calor, que puede dilatar un taladro durante el corte.
-
1
Torneado CNC de bronce
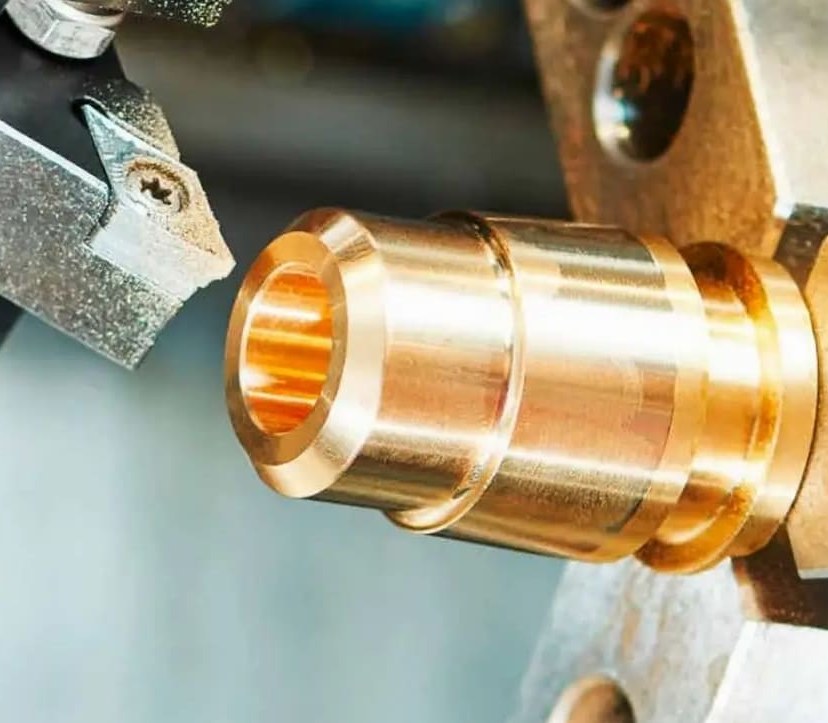
Taladros, diámetros exteriores y roscas en casquillos y conectores se ejecutan en tornos CNC, donde se aprovechan las propiedades de cojinete del bronce. Ver torneado CNC.
-
2
Fresado CNC de bronce
Superficies planas, ranuras y geometrías de montaje en soportes, engranajes y cuerpos de válvulas, en centros de 3, 4 y 5 ejes. Ver fresado CNC.
-
3
Torneado tipo suizo
Conectores pequeños, casquillos y pasadores de precisión en tornos tipo suizo, con apoyo cerca de la herramienta para evitar flexiones. Ver torneado tipo suizo.
-
4
Inspección por CMM
Se verifica en CMM en la primera pieza y de nuevo en la inspección de salida, ya sean casquillos C841 o piezas de válvulas marinas C954. Ver equipos de control de calidad.
Consideraciones del mecanizado de bronce
Factores clave que nuestros ingenieros evalúan al ajustar una aleación de bronce y un proceso a la carga, el material de contacto y el entorno de su pieza.
-
1
La aleación determina el coste
Ajustar la aleación al ciclo de servicio es la mayor palanca sobre el coste. El C841 o el C544 se mecanizan más rápido y a menor coste que el C954; especificar una aleación más blanda para un accesorio marino entraña riesgo de fallo.
-
2
Calor y dilatación del taladro
El bronce genera más calor que el aluminio con avances comparables, lo que puede dilatar un taladro durante el corte y sacarlo de tolerancia cuando la pieza se enfría.
-
3
Tolerancias críticas de ajuste en bronce
Los ajustes eje-taladro y la coaxialidad en casquillos y cojinetes se mantienen en ±0.005 mm, lo que determina el rendimiento de un casquillo frente a su eje de contacto.
-
4
Desgaste de herramienta con bronce de aluminio
El C954 es más duro y desgasta el utillaje más rápido, por lo que se mecaniza con avances más conservadores y ciclos más largos, aplicando las mismas etapas de inspección.
Aleaciones de bronce que mecanizamos
Explore nuestras páginas de aleaciones de bronce: bronce sinterizado C841, bronce para cojinetes 932 y bronce de aluminio 954, cada una con notas de mecanizado y precios.
-
El bronce 954 es una aleación de bronce de aluminio de alta resistencia con excelente resistencia al desgaste y a la corrosión.Consultar precio
-
El bronce 932, también conocido como bronce para cojinetes, es un tipo de aleación de bronce resistente al desgaste, con alta resistencia y buena resistencia a la corrosión.Consultar precio
-
El bronce 841, también conocido como C84100, es un bronce al estaño con plomo cuyos componentes principales son el cobre, el estaño y el plomo.Consultar precio
Bronce frente a latón, cobre o Delrin
Cómo se compara el bronce con las alternativas que nuestros ingenieros suelen sugerir cuando la resistencia al desgaste, la conductividad o el coste determinan la elección.
Dónde se utilizan las piezas de bronce a medida
Las piezas de bronce mecanizadas en DEK se destinan a equipos industriales, robótica, energía, aeroespacial, automoción y semiconductores.
-
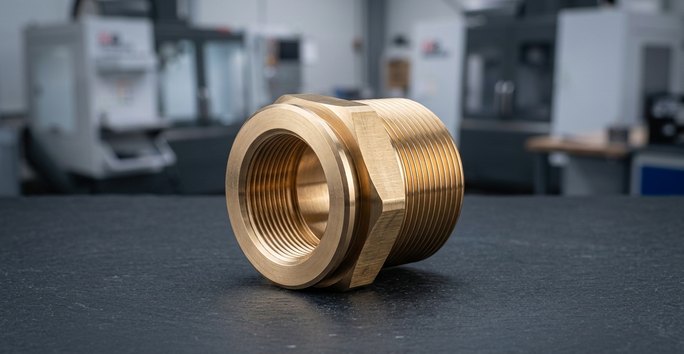 NavalRacores y herrajes expuestos al agua salada, donde la resistencia a la corrosión compensa el sobrecoste frente al acero.
-
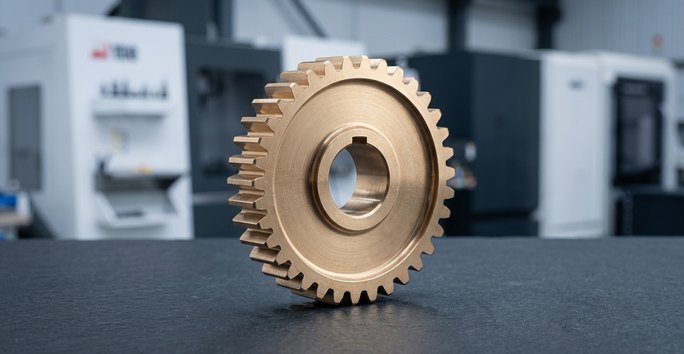 Equipos industrialesEngranajes y componentes de desgaste en maquinaria industrial, donde importa la estabilidad dimensional bajo carga cíclica.
-
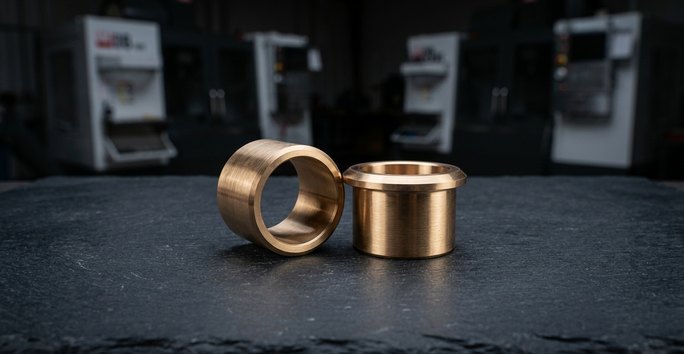 RobóticaCasquillos y cojinetes de manguito en motores y actuadores, donde la baja fricción y la vida útil frente al desgaste superan a la dureza bruta.
-
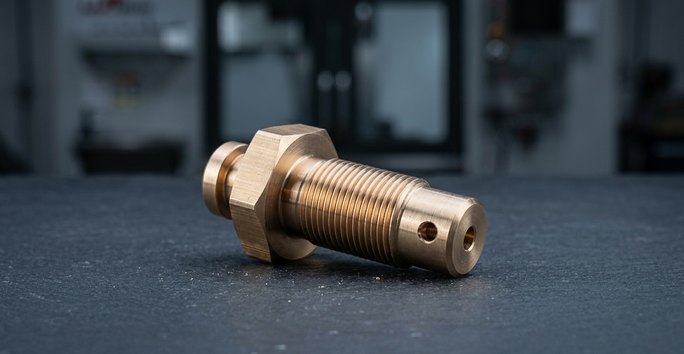 EnergíaComponentes de válvulas y equipos de manejo de fluidos, donde la resistencia a la corrosión es indispensable y el tiempo de inactividad resulta costoso.
-
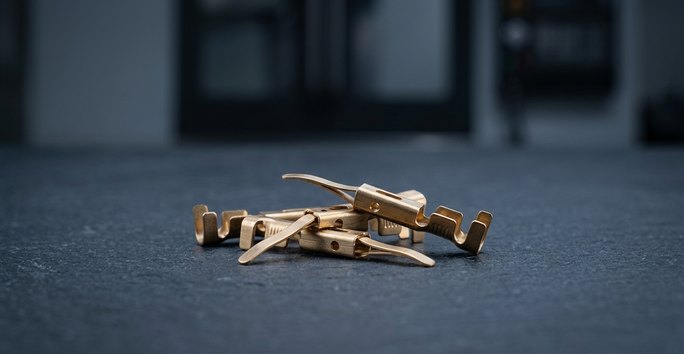 ElectrónicaConectores y herrajes de terminales de bronce fosforoso, donde importan tanto la conductividad como las propiedades elásticas.
-
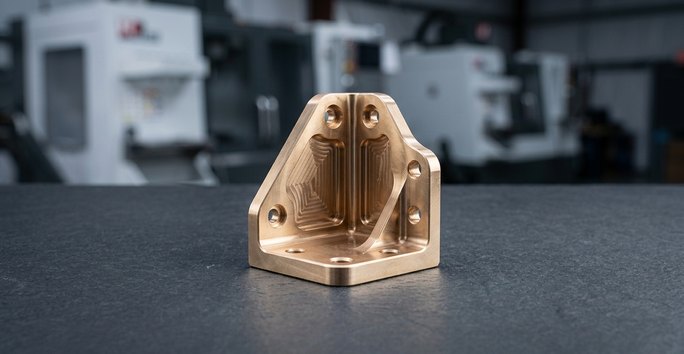 AeroespacialEstructuras aeroespaciales no críticas para el vuelo, mecanizadas bajo el mismo sistema de calidad AS9100D que todas las piezas de bronce.
Mecanizado CNC y acabados para bronce
Las piezas de bronce salen de DEK mecanizadas y recubiertas o pulidas; el anodizado es específico del aluminio y no se aplica al bronce.
¿Necesita otro acabado? Ver todas las opciones de acabado superficial
-
 Recubrimiento electrolíticoMás popularMecanizado CNC más recubrimiento electrolítico para resistencia al desgaste o aspecto en casquillos, conectores y herrajes de bronce.Solicitar presupuesto
-
 PulidoMás popularMecanizado CNC más pulido hasta una superficie de deslizamiento más lisa en caras de apoyo y de sellado, para reducir el desgaste del elemento acoplado.Solicitar presupuesto
-
 Recubrimiento en polvoMás popularMecanizado CNC más recubrimiento en polvo para herrajes de bronce de mayor tamaño y no de precisión que requieren un acabado protector.Solicitar presupuesto
Preguntas frecuentes sobre el mecanizado de bronce
Preguntas habituales de los ingenieros que compran piezas de bronce a medida.
Otros materiales
-
 Acero aleadoGrados de acero aleado 4140, 4340, 8620, 4130 y A514 para ejes, engranajes y piezas estructurales que requieren mayor resistencia a la fatiga que el acero al carbono simple.Más información
-
 LatónLatón de fácil mecanizado C260, C360 y Cz121 mecanizados para racores, piezas de válvulas, engranajes y conectores, desde un prototipo hasta volúmenes de producción.Más información
-
 CobreCobre 101 y 110 en existencias para guías de onda, barras colectoras, conectores y disipadores de calor; cobre con berilio y cobre con telurio mecanizados bajo pedido.Más información
-
 InconelSuperaleaciones de níquel Inconel 600, 625 y 718, mecanizadas para piezas aeroespaciales, energéticas, médicas e industriales expuestas al calor y a agentes químicos corrosivos.Más información
-
 InvarInvar 36 y aleaciones de la familia Invar de baja expansión, con un CTE de aproximadamente 1,2 ppm/°C, mecanizadas para monturas ópticas, utillajes de semiconductores y herramientas de medición.Más información
-
 MagnesioEl metal estructural más ligero en uso productivo. AZ31B, AZ61B y AZ91D mecanizados con controles de virutas y refrigerante a prueba de incendios para piezas de peso crítico.Más información
-
 Acero dulce1018 de bajo carbono, 1045 de medio carbono y 1215 y 12L14 de fácil mecanizado: acero rentable para ejes, soportes, pasadores, casquillos y engranajes.Más información
-
 TitanioTitanio Grado 1, Grado 2 y Grado 5 (Ti-6Al-4V), fresado, torneado y cortado por electroerosión para piezas aeroespaciales, médicas, de robótica y de semiconductores. Sin pedido mínimo.Más información
-
 Acero para herramientasA2, D2, H13, O1, S7 y A3 mecanizados en punzones, matrices, insertos de molde y piezas de desgaste, recocidos o templados hasta 60+ HRC.Más información
-
 Acero de tungstenoGrados de tungsteno y carburo de tungsteno (YG6, YG8, YG10X, YG15, YL10.2) para piezas de desgaste, matrices, punzones y blindajes, fresados, torneados, electroerosionados y rectificados.Más información
-
 Aluminio6061, 6063, 5083 y 5052 en existencias para soportes, carcasas y piezas marinas y de manejo de fluidos, con tolerancias de ±0.005 mm en características críticas de ajuste y sin pedido mínimo.Más información
-
 Acero inoxidable303, 304, 316L, 17-4PH y dúplex 2205 mecanizados para piezas médicas, de robótica, de semiconductores y aeroespaciales, desde un prototipo hasta producción, ±0.005 mm.Más información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








