









Servicios de electroerosión por penetración de precisión
Los servicios de electroerosión por penetración de DEK erosionan cavidades ciegas, nervios profundos y esquinas internas agudas en acero para herramientas templado y carburo con una tolerancia típica de ±0.01mm. Sin pedido mínimo y plazos de prototipo de 3 días.
-
±0.005mm
Características críticas
-
3 días
Prototipo más rápido
-
Ra 0.15 μm
Acabado más fino
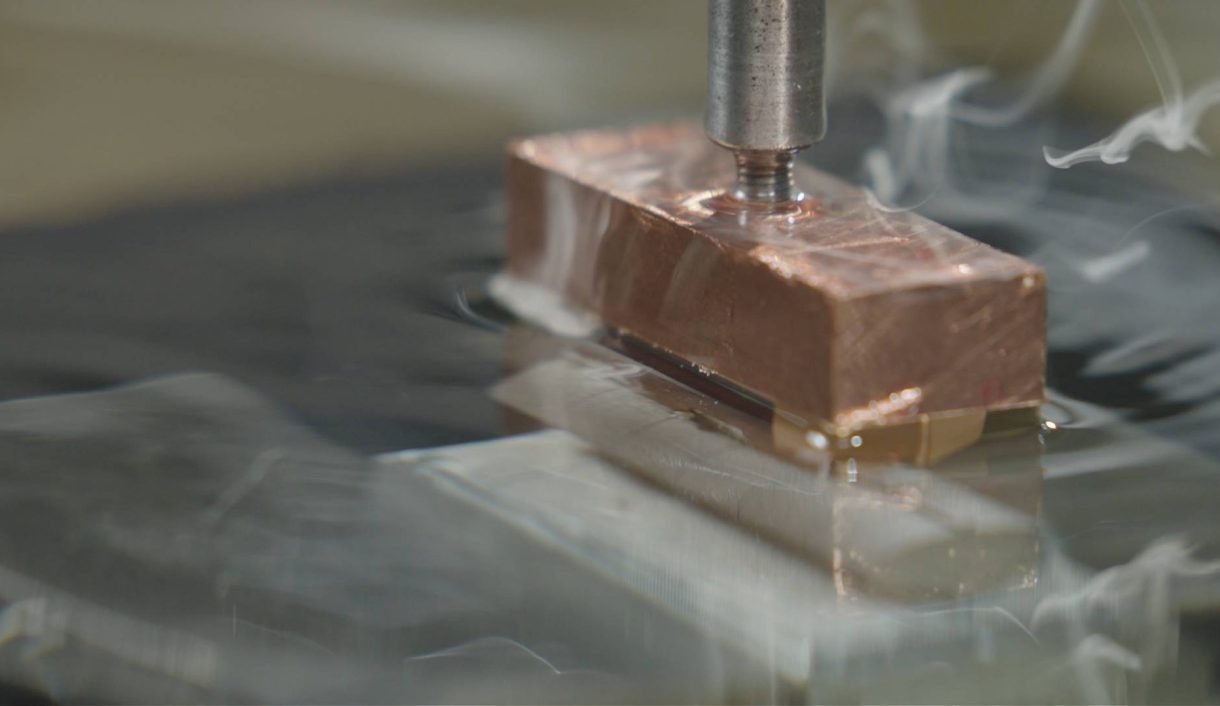

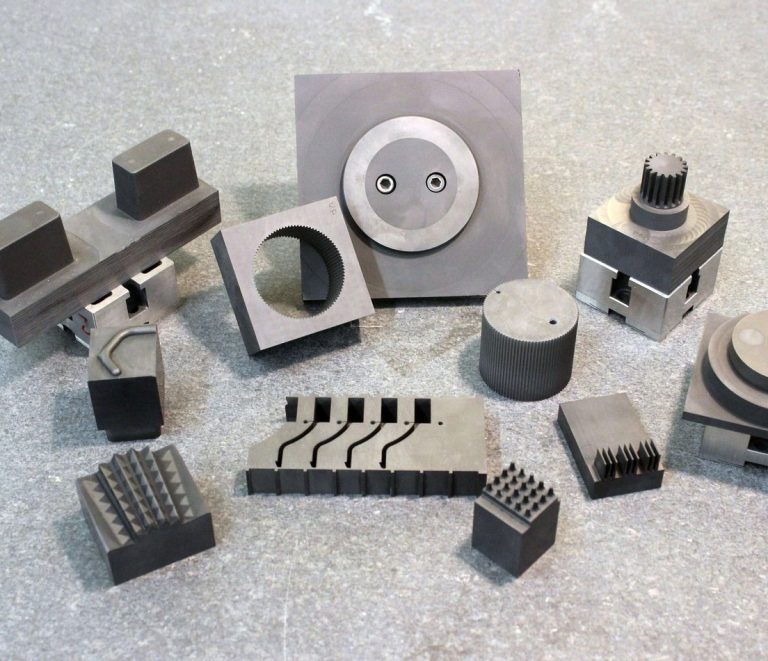
Electroerosión por penetración a medida para moldes, matrices y utillajes
La electroerosión por penetración, también llamada electroerosión de cavidades, erosiona un electrodo conformado en una pieza conductora sin tocarla ni inducir tensiones. La mecánica de la chispa, el desgaste y el lavado se explican en La guía definitiva de la electroerosión por penetración.
DEK la aplica para fabricantes de moldes, utillajes aeroespaciales y médicos, y para cualquiera que acabe acero para herramientas templado o carburo después del tratamiento térmico, con más de 20 años en mecanizado de precisión. Las características pasantes suelen realizarse mediante servicios de electroerosión por hilo, y todos los procesos se engloban en nuestros servicios de mecanizado por electroerosión.
Por qué elegir DEK para la electroerosión por penetración
Una operación de mecanizado de precisión más amplia detrás de cada cavidad erosionada por electrodo, desde un único inserto de molde hasta un juego completo.
-

Calidad certificada
Certificación ISO 9001, AS9100D e ISO 13485 (a través de TUV), con cada cavidad sometida a IQC, IPQC, FAI, OQC, SPC y CAPA.
-

Probado a escala
La electroerosión por penetración forma parte de una operación que mecaniza más de 1,2 M de piezas al año para más de 2300 clientes OEM globales.
-

Entrega puntual
Una tasa de entrega puntual superior al 98,6 %, con pedidos de prototipo enviados en tan solo 3 días una vez iniciada la producción.
-

Mecanizado por electroerosión bajo demanda
Sin pedido mínimo: un único inserto de molde pasa por la misma cadena de inspección que un juego completo de cavidades de producción.

Electrodos fabricados internamente
Los electrodos de cobre se mecanizan internamente, y ese trabajo está incluido en el plazo de prototipo de 3 días cotizado para la pieza terminada, no como una partida independiente. Hable con un ingeniero de electroerosión por penetración antes de liberar el plano.


Capacidades de los servicios de electroerosión por penetración
Configuración de ejes, precisión, materiales templados y trabajo de electrodos: las especificaciones clave detrás de cada trabajo de electroerosión por penetración en DEK.
Electroerosión por penetración frente a electroerosión por hilo y fresado CNC
Elija la electroerosión por penetración cuando el elemento deba quedar ciego. Para elementos pasantes, consulte la guía de electroerosión por hilo.
| Criterios | Este procesoElectroerosión por penetración | Electroerosión por hilo | Fresado CNC |
|---|---|---|---|
| Ideal para | Cavidades ciegas, chaveteros, nervios | Ranuras, dientes de engranaje, perfiles | Elementos accesibles con herramientas |
| Geometría del elemento | Fondo cerrado, se detiene a cierta profundidad | Atraviesa la pieza | Elementos abiertos y accesibles |
| Esquinas internas | Vivas | Perfiles contorneados | Limitado por el radio de la herramienta |
| Acero para herramientas templado | Sí, después del tratamiento térmico | Elementos de corte pasante | Desgaste rápido de herramientas |
| Aluminio | Solo elementos ciegos | Elementos pasantes | Preferido, se mecaniza con facilidad |
| Elija cuando | No sea posible el corte pasante | Cortes pasantes más rápidos y económicos | Geometría blanda y accesible |
Sectores a los que servimos
Electroerosión por penetración para fabricantes de moldes, utillaje aeroespacial y médico, y utillaje de turbinas y motores en aleaciones de alta temperatura.
-

Aeroespacial
-

Médico
-

Automoción
-

Robótica
-

Semiconductores
-

Electrónica
-

Telecomunicaciones
-

Drones y UAV
-

Energía
-

Petróleo y gas
-

Marino
-

Equipos industriales
-

Construcción
-

Agricultura
-

Productos de consumo
-

Militar y defensa
-

Minería
-
 AeroespacialSoportes, herrajes de cabina y accesorios no críticos para el vuelo bajo AS9100D, en aluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Más información
-
 MédicoEjes de instrumentos, mangos y cánulas en acero inoxidable 316L, titanio y PEEK bajo ISO 13485, con trazabilidad por lote de serie.Más información
-
 AutomociónCarcasas de sensores, cuerpos de válvula y ejes para prototipos y producción de bajo volumen a medio volumen en aluminio, acero aleado 4140 y 4340, acero inoxidable y latón.Más información
-
 RobóticaCarcasas de articulaciones, bridas de accionamiento armónico y dedos de pinza en aluminio y acero endurecido, con mecanizado de 5 ejes en un solo montaje.Más información
-
 SemiconductoresComponentes de cámara, utillaje de manipulación de obleas y bridas de vacío en aluminio 6061, 316L, PEEK y Kovar, con bordes sin rebabas.Más información
-
 ElectrónicaCuerpos de conectores, disipadores de calor, blindajes de RF y pasadores de precisión en aluminio, latón y cobre, con tolerancia de ±0.01 mm en los elementos de contacto.Más información
-
 TelecomunicacionesComponentes de guía de ondas, carcasas de filtros y envolventes de RF en aluminio y aleaciones de cobre, con recubrimiento de plata o níquel para conductividad.Más información
-
 Drones y UAVSoportes de motor, marcos de cardán y herrajes de tren de aterrizaje en aluminio 7075, titanio y magnesio para reducir peso sin perder rigidez.Más información
-
 EnergíaPlacas terminales de batería, barras colectoras, carcasas de inversores y accesorios de pilas de combustible en aluminio, cobre y acero inoxidable, mecanizados planos y sin rebabas.Más información
-
 Petróleo y gasComponentes de válvulas, bloques de distribución, piezas de herramientas de fondo de pozo y bridas en 4140, 17-4 PH, dúplex 2205 e Inconel, con especificaciones de dureza.Más información
-
 MarinoEjes de hélice, piezas de bombas y herrajes de cubierta en acero inoxidable 316, bronce y bronce de aluminio, elegidos ante todo por su resistencia a la corrosión.Más información
-
 Equipos industrialesPlacas de pinza, montajes de guías lineales, rodillos seguidores de leva y bastidores de máquinas en aluminio y acero, con utillaje archivado para repeticiones.Más información
-
 ConstrucciónSoportes estructurales, herrajes de anclaje y racores hidráulicos en acero dulce, acero aleado y aluminio, con cincado o recubrimiento en polvo.Más información
-
 AgriculturaCarcasas de cajas de engranajes, ejes, cuerpos de boquillas de pulverización y soportes de sensores en fundición, acero y acero inoxidable para resistir abrasión y humedad.Más información
-
 Productos de consumoMandos, asas, piezas de envolvente y herrajes de audio donde la superficie mecanizada queda a la vista, anodizados, con chorro de perlas o pulidos según muestra.Más información
-
 Militar y defensaSoportes ópticos, envolventes y raíles de accesorios en aluminio, acero y titanio, con certificación de material e informes FAI.Más información
-
 MineríaPlacas de desgaste, casquillos, componentes de trituradoras y racores hidráulicos en acero aleado endurecido, bronce y acero inoxidable para resistir polvo y vibración.Más información
Geometrías de electroerosión por penetración que mecanizamos en moldes y matrices
El electrodo penetra hasta la profundidad y se detiene, alcanzando geometrías que las herramientas de fresado no pueden cortar sin deflexión ni limitaciones de radio.
-

Cavidades ciegas
Cavidades de moldes y matrices con fondo cerrado, erosionadas hasta la profundidad mientras el resto de la pieza permanece intacta.
-

Chaveteros ciegos
Chaveteros ciegos rebajados hasta la profundidad donde un corte pasante no es aceptable ni posible en la pieza terminada.
-

Nervios profundos y estrechos
Nervios estrechos que requieren fondo cerrado, conformados por el electrodo en una sola penetración sin límites de alcance de la fresa.
-

Paredes delgadas
La erosión sin contacto evita la deflexión que sufre el fresado en paredes delgadas de acero para herramientas y carburo.
-

Esquinas internas vivas
Esquinas interiores libres de las limitaciones de radio de herramienta del fresado, para componentes de moldes.
-
Cavidades de molde texturizadas
Superficies de cavidad y bolsillos texturizados para fabricación de moldes, con acabado superficial hasta Ra 0.15 μm.
Desafíos habituales que resolvemos
-
Piezas tras tratamiento térmico
El acero para herramientas endurecido y el carburo se acaban después del tratamiento térmico, cuando las herramientas de corte convencionales se desgastan rápido o no pueden cortar.
-
Reparación de orificios dañados
Los alojamientos y paredes de cavidad desgastados o dañados se recuperan en su sitio sin alterar la forma ni la posición originales de la pieza.
-
Inserts de molde individuales
Sin pedido mínimo: un insert sigue la misma cadena de FAI y OQC que un juego; consulte mecanizado de prototipos.
-
Geometrías ciegas en aluminio
El aluminio se erosiona limpiamente, pero normalmente se fresa; la electroerosión por penetración se reserva para geometrías ciegas que el fresado no puede alcanzar.
Calidad certificada en cada etapa
Cada trabajo de electroerosión por penetración se ejecuta bajo certificación ISO 9001, AS9100D e ISO 13485 (a través de TUV).
-
 AS9100D
Sistema de gestión de calidad aeroespacial
-
 ISO 9001:2015
Norma de gestión de calidad
-
 ISO 13485
Gestión de calidad de dispositivos médicos
Materiales que mecanizamos por electroerosión por penetración
Cualquier metal conductor se puede erosionar por penetración. Estas son las aleaciones endurecidas y de altas prestaciones que procesamos con más frecuencia.
¿No aparece su material? Consulte a un ingeniero de electroerosión por penetración
Ver materialesCómo solicitar piezas por electroerosión por penetración
Preguntas frecuentes sobre electroerosión por penetración
Respuestas claras sobre precisión, materiales y lo que necesitamos para presupuestar su pieza.
Solicitar presupuesto de electroerosión por penetración
Envíe un plano en STEP, IGES o PDF con el material, el estado de dureza y las dimensiones críticas de la cavidad para recibir un presupuesto revisado por un ingeniero.
- Los prototipos se envían en tan solo 3 días
- Sin pedido mínimo, desde una inserción hasta un juego completo
- ±0.01 mm típico, ±0.005 mm bajo pedido
- Electrodos de cobre mecanizados internamente
- Certificación ISO 9001, AS9100D, ISO 13485
Capacidades relacionadas
-
 Racores de precisión de pureza ultraaltaMás información
-
 Servicios de mandrinado de precisión con plantillaMás información
-
 Servicios de mandrinado CNC de precisiónMás información
-
 Servicios de electroerosión por hilo de precisiónMás información
-
 Servicios de roscado CNC de precisiónMás información
-
 Servicios de rectificado plano de precisiónMás información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








