









Todo lo que necesita saber sobre la electroerosión por hilo

ESCRITO POR
Bing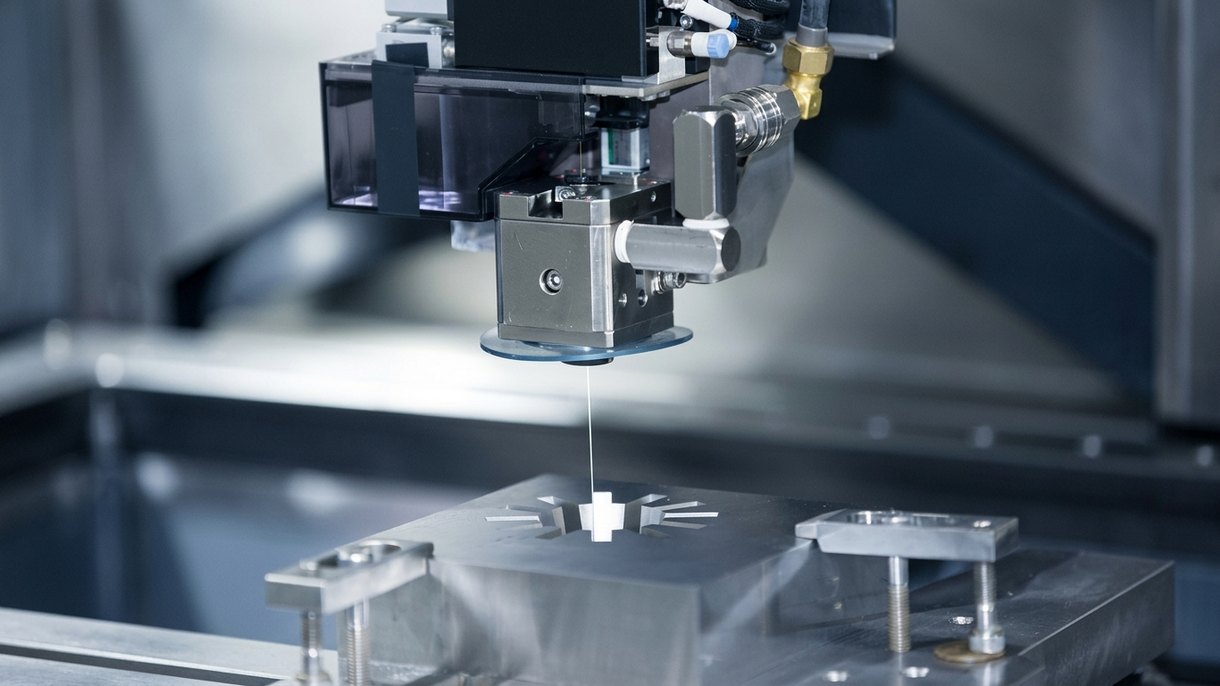
¿Busca una forma de cortar metales de manera rápida y precisa? ¿Ha considerado la electroerosión por hilo como opción pero no sabe mucho al respecto?
No se preocupe, esta entrada del blog le proporcionará toda la información necesaria para entender qué es la electroerosión por hilo, cómo funciona y por qué es una herramienta tan valiosa en la conformación de metales.
¿Qué es la electroerosión por hilo?
La electroerosión por hilo (Electrical Discharge Machining) es un método de mecanizado que utiliza descargas eléctricas o chispas entre dos electrodos para eliminar material de una pieza de trabajo.
Este proceso ayuda a crear formas intrincadas en materiales duros como el acero y requiere menos tiempo que métodos alternativos como el mecanizado convencional.
También ofrece alta precisión con tolerancias ajustadas en piezas más gruesas. Así que, si se requieren cortes de precisión fina en material endurecido, ¡utilice la electroerosión por hilo!
¿Cómo funciona la electroerosión por hilo?
- El mecanizado por electroerosión por hilo funciona creando una descarga eléctrica entre el hilo o el electrodo y la pieza de trabajo.
- Este proceso produce pequeñas virutas y líneas de corte precisas al fundir o vaporizar el material en lugar de cortarlo.
- Una máquina de electroerosión por hilo es un tipo de máquina CNC que puede desplazarse a lo largo de cuatro ejes independientes para generar cortes cónicos.
- El electrodo de hilo, alimentado de forma continua, pasa a través de un fluido dieléctrico para crear chispas que provocan la erosión de la superficie de la pieza de trabajo.
- El líquido dieléctrico ayuda a minimizar la generación de calor, por lo que no se necesita un sistema de refrigeración adicional al realizar operaciones de mecanizado con este método.
- A medida que se produce cada chispa, el material se elimina tanto de la herramienta como de la pieza de trabajo debido a la carga eléctrica y la presión del gas, así como a las energías de vibración generadas.
- Esto significa que, al utilizar la electroerosión por hilo, se producirá un ruido mínimo en comparación con otros procesos de fabricación, como los métodos de corte convencionales tales como el taladrado y el fresado.
- Con tasas de chispa uniformes en todo el perímetro de su objeto, obtendrá bordes lisos sin rebabas residuales (debido a la erosión por chispa).
- Además, los materiales preendurecidos son más fáciles de trabajar para las máquinas de electroerosión por hilo porque no requieren taladrar agujeros grandes ni fabricar moldes complejos: ¡un gran ahorro de tiempo!
Ventajas y limitaciones de la electroerosión por hilo
Ventajas de la electroerosión por hilo
- Permite la producción de formas intrincadas y geometrías complejas con alta precisión.
- Ofrece una mayor eficiencia de mecanizado en comparación con las máquinas convencionales o CNC.
- Proporciona una precisión inigualable, crucial para aplicaciones como la fabricación de herramientas y matrices.
- Muy adecuada para materiales que requieren tolerancias ajustadas, lo que la hace ideal para componentes aeroespaciales críticos como álabes de turbina.
- Precisión de corte superior, de hasta +/- 0,0002 pulgadas o mejor, lo que garantiza precisión al cortar piezas metálicas grandes.
- Funciona bien con materias primas duras, lo que permite cortes con requisitos de tolerancia mucho más ajustados que otros procesos.
- No se necesitan electrodos al cortar materiales conductores, lo que ahorra tiempo y costes en la preparación de la fabricación.
Limitaciones de la electroerosión por hilo
- No es adecuada para todos los materiales; los plásticos, los compuestos y la piedra natural no se pueden procesar. Solo son compatibles los metales conductores como el aluminio.
- Se necesitan procesos alternativos. Los proyectos que involucran materiales difíciles de mecanizar pueden requerir procesos alternativos, como la electroerosión por penetración (EDM).
- Las máquinas de electroerosión por hilo suelen tener velocidades de corte más lentas que las fresadoras tradicionales o CNC, lo que resulta en tiempos de ciclo más largos.
- En general, menos eficiente que las fresadoras tradicionales o CNC, lo que afecta la productividad.
- Las velocidades de corte más lentas y la menor eficiencia pueden provocar un aumento de los costes por pieza, especialmente en ausencia de producciones en serie.
- Durante la erosión por electrólisis se forman capas de óxido, que requieren acciones de eliminación adicionales como el bruñido, el pulido con paño y el pulido.
- La eliminación de las capas de óxido añade horas de mano de obra y cargos adicionales de personal, lo que aumenta los precios generales para el cliente.
¿Qué materiales se pueden utilizar para la electroerosión por hilo?
La electroerosión por hilo ofrece una amplia gama de beneficios para el mecanizado de materiales complejos y difíciles de cortar, como las aleaciones de aluminio, titanio, acero, latón y grafito.
Aluminio: es un material de uso común en la electroerosión por hilo debido a su buena conductividad y su punto de fusión relativamente bajo. El proceso resulta eficaz para dar forma precisa a componentes de aluminio.
Titanio:es conocido por su resistencia, su resistencia a la corrosión y su dureza extrema. Sin embargo, su alto punto de fusión y su tenacidad pueden plantear dificultades, por lo que requieren ajustes y estrategias de máquina adecuados.
Acero: Diversos tipos de acero pueden procesarse mediante electroerosión por hilo. Los aceros para herramientas, aceros inoxidablesy otras aleaciones se benefician de la capacidad de este método para lograr formas intrincadas y cortes precisos, incluso en materiales endurecidos.
Latón: gracias a su buena conductividad eléctrica y su maquinabilidad, es muy adecuado para la electroerosión por hilo. Permite la producción rentable y eficiente de formas intrincadas y detalles finos en componentes de latón.
Grafito: es un material excelente para los electrodos de electroerosión por hilo. Se utiliza a menudo en este contexto por su conductividad eléctrica, su resistencia a la erosión por arco, su baja tasa de desgaste y su capacidad para soportar altas temperaturas, lo que lo hace ideal para crear moldes y matrices detallados. Sin embargo, el grafito presenta ciertas desventajas que dificultan su manipulación. A menudo puede ser muy poroso y sucio, lo que puede provocar inexactitudes si no se maneja con cuidado.
¿Cuál es la diferencia entre la electroerosión por hilo y la electroerosión convencional?
A continuación se muestra una tabla sencilla que destaca las principales diferencias entre la electroerosión por hilo y la electroerosión convencional:
| Característica | Electroerosión por hilo | Electroerosión convencional |
|---|---|---|
| Principio de funcionamiento | Utiliza un hilo para descargar corriente eléctrica | Utiliza una herramienta para eliminar material mediante chispas |
| Precisión | Mayor precisión debido al pequeño diámetro del hilo | La precisión puede ser menor en comparación con la electroerosión por hilo |
| Complejidad de los cortes | Capaz de realizar cortes intrincados y piezas complejas | Limitada para lograr cortes intrincados |
| Material del electrodo | Requiere menos material de electrodo | Requiere un juego de electrodos para cada orificio o cavidad |
| Rentabilidad | Generalmente más rentable en producciones seriadas | Puede generar costes más elevados debido al reemplazo de electrodos |
| Acabado superficial | Proporciona un mejor acabado superficial | El acabado superficial puede ser comparativamente más basto |
| Tolerancias dimensionales | Alcanza tolerancias dimensionales más finas | Las tolerancias pueden ser menos precisas |
| Reemplazo de herramientas | Solo el hilo necesita reemplazarse periódicamente | Todo el juego de electrodos puede necesitar reemplazos frecuentes |
| Tiempos de ejecución | Los tiempos de ejecución más largos pueden seguir siendo productivos gracias a los detalles más finos | Puede tener tiempos de ejecución más cortos pero con características menos detalladas |
| Aplicaciones | Adecuada para piezas con formas intrincadas y alta precisión | Adecuada para piezas menos complejas con precisión moderada |
| Comparación con el fresado/torneado CNC | Pasos laterales más pequeños y características de mayor detalle | Puede tener pasos laterales más grandes y características menos detalladas |
Nota: Esta tabla ofrece una visión general y el rendimiento real puede variar según los modelos y las configuraciones específicos de cada máquina.
¿Por qué se utiliza agua desionizada en la electroerosión por hilo?
El agua desionizada se utiliza normalmente como fluido dieléctrico en la electroerosión por hilo debido a su baja conductividad y a su capacidad para refrigerar el proceso manteniendo un acabado superficial uniforme en la pieza de trabajo.
La ausencia de impurezas también evita cualquier daño tanto a la herramienta de corte como a la máquina de electroerosión, lo que aumenta la eficiencia y garantiza el cumplimiento de las medidas de control de calidad.
Garantiza un mejor aislamiento eléctrico entre la fuente de alimentación y la separación de chispa durante el mecanizado por electroerosión.
¿Qué factores deben considerarse en la electroerosión por hilo?
Desde el tipo y el tamaño del hilo de electroerosión hasta la geometría de la pieza, los requisitos de acabado, el espesor del material y las consideraciones de programación, son varios los elementos esenciales que deben considerarse al decidir si la electroerosión por hilo es adecuada para un trabajo de mecanizado.
Tipos y tamaños de hilo de electroerosión
Los hilos de electroerosión existen en diversos tipos y tamaños, y cada uno se adapta mejor a distintos tipos de mecanizado. Entre ellos se incluyen el hilo de latón blando, el hilo de latón duro, el hilo de latón recubierto de zinc y el hilo de alta velocidad.
Los hilos de latón blando son más flexibles que sus homólogos duros. Esto los hace muy adecuados para operaciones de corte con tolerancias ajustadas, ya que garantizan que las piezas cumplan con precisión sus especificaciones de diseño.
Los hilos de latón duro son más resistentes que los blandos y pueden cortar materiales más duros, lo que resulta útil para el corte de precisión y la conformación de piezas con tolerancias estrictas.
Los hilos recubiertos de zinc ofrecen ventajas adicionales, ya que resisten el desgaste durante más tiempo que las alternativas más blandas.
El hilo de alta velocidad ofrece la mayor eficiencia, pero a un costo más elevado; sin embargo, sus rápidas velocidades de corte lo hacen ideal para producciones de gran volumen en las que el tiempo es un factor crítico.
Al elegir un hilo de electroerosión, no solo debe considerarse el tipo, sino también la resistencia a la tracción.
Los hilos de mayor resistencia pueden procesar trabajos más grandes con mayor rapidez gracias a su mayor durabilidad, mientras que los más débiles pueden mostrar signos de fatiga antes, lo que reduce la precisión o la calidad del producto terminado cuando se trata de componentes intrincados con tolerancias estrictas, como los habituales en la industria electrónica.
Geometría de la pieza
Al diseñar piezas para este proceso deben tenerse en cuenta ciertas consideraciones geométricas, como el apilamiento de piezas y la planitud de la superficie.
El apilamiento de piezas se refiere al número de piezas que pueden apilarse en un espacio determinado, lo que afecta las tolerancias de mecanizado e influye en el costo de producción.
Además, los diseñadores deben prestar atención a la planitud de la superficie; todas las piezas de corte de precisión deben tener niveles de planitud idénticos para garantizar una forma y un ajuste precisos durante el montaje posterior.
Requisitos de acabado superficial y tolerancia
Las piezas cortadas deben tener un acabado liso y uniforme que proporcione la forma y el ajuste adecuados para su uso previsto. Por lo tanto, el dimensionamiento de precisión del cuerpo del material es muy importante en aplicaciones de corte por hilo, como la fabricación de roscas o de componentes roscados.
Esto incluye el control de las tolerancias de los diámetros máximo y mínimo y de los espesores de pared, así como de otras dimensiones, como la precisión de posicionamiento de los agujeros, el control del ángulo de conicidad, etc., garantizando un alto grado de precisión para obtener piezas de buena calidad sin defectos superficiales.
Además, un control estricto de la rugosidad superficial puede mejorar el rendimiento cuando se utiliza contra superficies de contacto; una rugosidad baja permite que las piezas encajen mejor entre sí, lo que reduce las fugas o la resistencia al flujo de aire (cuando corresponda).
Espesor y conductividad del material
En general, cuanto mayor es la conductividad de los hilos, más potencia puede entregarse a la pieza de trabajo; esto aumenta la eficiencia y permite cortes más rápidos que con los métodos tradicionales.
Además, el espesor del material desempeña un papel importante en la entrega de potencia durante los cortes. Si una pieza es demasiado gruesa o presenta altos niveles de resistencia, es posible que la electroerosión por hilo no sea adecuada: el hilo requerirá una corriente suficientemente potente, pero sin llegar a calentarse demasiado ni fundir la pieza.
En cuanto a los acabados superficiales, la electroerosión por hilo con materiales más finos y menos conductivos, como el aluminio o las aleaciones de titanio, tiende a producir bordes más lisos en las piezas debido a sus propiedades eléctricas de baja resistencia, lo que los convierte en excelentes candidatos para la fabricación de contornos detallados, ya que imponen un proceso de mecanizado más lento en general.
Por otro lado, el acero o el grafito son más adecuados para el desbaste de geometrías básicas, ya que sus mayores requisitos de voltaje implican velocidades de eliminación más rápidas en comparación con materiales más blandos como el latón o las aleaciones de aluminio.
Factor tiempo
Dado que el mecanizado por electroerosión requiere más tiempo que los métodos de corte tradicionales, optimizar el proceso de mecanizado es clave para reducir el consumo de tiempo.
Factores como los tiempos de pulso activado y desactivado, la corriente máxima de pulsación y el avance del hilo influyen en la eficiencia general del rendimiento de la máquina.
Modificar cualquier parámetro puede afectar significativamente los tiempos de ciclo de la electroerosión, por lo que garantizar que cada elemento esté optimizado es fundamental para mejorar la eficiencia temporal. La doble especialización en corte de alta velocidad y perforación de agujeros pequeños en componentes de acero y materiales de grafito no conductivo, utilizando electrodos del tamaño adecuado, ayuda a mantener bajos los costos de las piezas y a producir detalles intrincados de forma precisa y constante en ciclos de producción más cortos.
En términos generales, aumentar la velocidad del hilo reduce los tiempos de ciclo, ya que limita el desgaste del electrodo. No obstante, deben supervisarse cuidadosamente las tasas de arranque de material para mantener la precisión cuando se aplican parámetros modificados durante las operaciones de fabricación.
Programación
La programación debe tener en cuenta diversos parámetros, como el tamaño de la herramienta, el tipo de material, los detalles del control de la velocidad de avance en dos ejes, los límites máximos de velocidad, las longitudes de corte, etc., para lograr una operación fluida con resultados optimizados.
La precisión del mecanizado por electroerosión depende en gran medida de la habilidad con la que se redacten estos programas, teniendo presente que errores mínimos pueden dar lugar a tiempos de producción prolongados o a piezas desechadas.
Control de calidad
La electroerosión por hilo exige un control de calidad estricto para garantizar que las piezas producidas cumplan con las especificaciones de diseño.
El control de calidad implica supervisar cuidadosamente todos los aspectos de la operación, desde la preparación y la programación hasta la ejecución de la operación de corte propiamente dicha.
Debe mantenerse una tensión de hilo adecuada y un enjuague a alta presión durante todo el proceso de corte, ya que influyen enormemente en la calidad y la precisión del corte. El hecho es que incluso una variación mínima en cualquiera de los dos puede convertir rápidamente lo que de otro modo se consideraría un corte exitoso en algo con dimensiones finales desastrosas.
También deben utilizarse datos para controlar y registrar detalles sobre la máquina de electroerosión: desgaste del hilo, ajustes de voltaje, caudales de agua o enjuagues de la cámara. Todos ellos deben preajustarse antes de iniciar la producción para obtener tolerancias de mayor precisión a lo largo de múltiples lotes de componentes mecanizados, garantizando al mismo tiempo operaciones fluidas sin incidencias durante el funcionamiento continuo con la menor intervención humana posible.
Medidas de seguridad
Las medidas de seguridad adecuadas son importantes cuando se trabaja con maquinaria pesada, incluidas las máquinas de electroerosión por hilo. Los operarios deben asegurarse de que se adopten estas precauciones antes, durante y después de cada trabajo.
Las medidas de precaución pueden ser tan sencillas como usar la ropa adecuada o ser consciente del entorno en el que se trabaja. También es fundamental seguir los procedimientos periódicos de mantenimiento y limpieza de la máquina.
Además, los operarios deben comprender los principios y las operaciones que subyacen a la tecnología de electroerosión, para que sepan qué riesgos existen y cómo pueden evitarse mediante los pasos de seguridad adecuados.
Medio ambiente
El proceso de electroerosión por hilo tiene implicaciones en el consumo de energía, la utilización de recursos y el impacto ambiental.
El corte por hilo requiere cantidades significativas de energía, lo que genera elevados costes ambientales debido al uso excesivo de electricidad. Además, el corte por hilo puede producir grandes cantidades de residuos peligrosos, como chispas y humo, generados por las partículas quemadas que se liberan durante el proceso.
Por lo tanto, debe considerar todos los factores potenciales que pueden provocar impactos ambientales negativos antes de emprender este tipo de fabricación.
Aumentando las tasas de reciclaje, implementando soluciones alternativas como el mecanizado por láser o empleando tecnología avanzada que reduzca los insumos energéticos durante las operaciones de corte por hilo, puede limitar el daño ambiental.
Propiedades de la electroerosión por hilo
A continuación se presenta una lista de las propiedades y características asociadas a la electroerosión por hilo:
Mecanizado de precisión: La electroerosión por hilo es conocida por su alta precisión y exactitud, lo que la hace adecuada para producir formas intrincadas y complejas con tolerancias ajustadas.
Versatilidad de materiales: La electroerosión por hilo puede aplicarse a una amplia gama de materiales conductores, incluidos metales como el acero, el aluminio, el titanio y diversas aleaciones.
Mecanizado sin contacto: La herramienta de corte (el hilo) no toca físicamente la pieza de trabajo, lo que minimiza el desgaste de la herramienta y permite mecanizar materiales delicados y frágiles.
Formas intrincadas: Puede crear formas intrincadas y complejas con esquinas afiladas y detalles finos.
Tolerancias ajustadas: La electroerosión por hilo puede alcanzar tolerancias dimensionales muy ajustadas, a menudo dentro de micras.
Distorsión mínima: El proceso produce zonas afectadas térmicamente y tensiones mecánicas mínimas, lo que se traduce en una distorsión de la pieza de trabajo nula o muy escasa.
Acabado superficial fino: La electroerosión por hilo suele producir un acabado superficial fino, lo que reduce la necesidad de operaciones de acabado adicionales.
Cortes finos: Puede realizar cortes muy finos con el hilo, creando elementos esbeltos y detalles intrincados.
Fuerzas de corte bajas: El proceso ejerce bajas fuerzas de corte sobre la pieza, lo que reduce el riesgo de deformación y tensiones.
Mecanizado multieje: Muchas máquinas de electroerosión por hilo son capaces de realizar mecanizado multieje, lo que permite la producción de piezas tridimensionales complejas.
Capacidad de automatización: Los procesos de electroerosión por hilo a menudo pueden automatizarse, lo que aumenta la eficiencia y reduce la necesidad de intervención constante del operador.
Tipos de hilo: Se pueden utilizar distintos tipos de materiales de hilo, como latón o hilos recubiertos, para optimizar el rendimiento de corte en aplicaciones específicas.
Diámetros de hilo: Se dispone de diversos diámetros de hilo, lo que ofrece flexibilidad para seleccionar el tamaño adecuado según el corte y el material deseados.
Fluido dieléctrico: El fluido dieléctrico se utiliza para arrastrar los residuos y controlar el proceso de chisporroteo. La elección del dieléctrico puede influir en el rendimiento del mecanizado.
Programación de trayectorias de herramienta: La programación de control numérico por computadora (CNC) genera trayectorias de herramienta precisas, lo que permite el mecanizado exacto de geometrías complejas.
Control de la tensión del hilo: Un control adecuado de la tensión del hilo es esencial para mantener la estabilidad y la precisión durante el mecanizado.
Usos habituales de la electroerosión por hilo
Entre sus variadas aplicaciones, la electroerosión por hilo se utiliza ampliamente en componentes para las industrias automotriz, aeroespacial, médica y electrónica. ¡Siga leyendo para ver algunos ejemplos!
Industria automotriz
- Corte de precisión de engranajes y otros componentes.
- Fabricación de piezas de motor intrincadas con tolerancias estrictas.
- Creación de moldes para componentes automotrices de plástico o metal.
Industria aeroespacial
- Producción de componentes de turbina complejos y precisos.
- Fabricación de piezas de aeronave intrincadas con alta exactitud dimensional.
- Elaboración de moldes para elementos estructurales aeroespaciales.
Industria médica
- Fabricación de instrumentos quirúrgicos e implantes intrincados.
- Creación de moldes para componentes de dispositivos médicos.
- Corte de precisión de piezas pequeñas y complejas para equipos médicos.
Industria electrónica
- Fabricación de componentes intrincados para dispositivos electrónicos.
- Corte y conformado de moldes para carcasas electrónicas.
- Elaboración de piezas de precisión para conectores y componentes semiconductores.
¿Cuál es el método de corte que utiliza la electroerosión por hilo?
La electroerosión por hilo es un método de corte preciso que utiliza un electrodo de hilo alimentado de forma continua para dar forma a los materiales. La pieza se mantiene en su lugar mediante electrodos por los que pasa una corriente eléctrica, generando chispas que funden el material y lo separan del hilo.
Las puntas del hilo, separadas por micras de gas ionizado, se desplazan a lo largo de la trayectoria de corte sin tocarse. Las partículas metálicas se unen para formar pequeñas ranuras en las piezas.
El proceso consiste en conectar el hilo a fuentes de alimentación (ánodo y cátodo), determinar el voltaje para una fusión controlada, utilizar guías para posicionar las piezas y emplear un sistema de refrigeración para expulsar las partículas fundidas.
El sistema automatizado garantiza exactitud y eficiencia en la creación del producto, gestionando los giros y resolviendo los obstáculos en tiempo real.
Conclusión
La electroerosión por hilo es un método de mecanizado eficaz y eficiente que ofrece diversas capacidades de corte. Puede cortar materiales preendurecidos, así como hilos conductores finos, con una precisión excepcional.
Un factor crítico que debe considerarse al utilizar este método de corte es el espesor del material; la electroerosión por hilo funciona mejor en piezas con espesores de entre 0,005 y 0,100 pulgadas, aunque varía según la aplicación específica y el tamaño de la máquina utilizada.
El agua desionizada también debe reemplazarse de forma rutinaria durante los trabajos de mayor envergadura para reducir la corrosión en los componentes del sistema debido a la erosión por el desgaste normal.
El proceso de electroerosión por hilo es complejo y requiere considerar cuidadosamente la geometría de la pieza, los requisitos de acabado superficial, el tipo de herramienta, las exactitudes requeridas para cada trabajo, así como muchos otros factores, que deben tenerse en cuenta para obtener resultados exitosos con esta sofisticada técnica.
En conclusión, la electroerosión por hilo es una potente tecnología de mecanizado en la industria metalúrgica que ofrece una precisión impresionante junto con tiempos de producción rápidos en comparación con las operaciones convencionales y, por lo tanto, promete posibilidades más amplias que antes, tanto económica como técnicamente, para diversas industrias.
Preguntas frecuentes
¿Qué precisión tiene la electroerosión por hilo?
La electroerosión por hilo destaca en precisión, alcanzando tolerancias de hasta 1 micrómetro, superando a los métodos tradicionales. Los factores que afectan la precisión incluyen el tamaño del hilo, la complejidad de la pieza y los requisitos de acabado superficial
Las propiedades y el espesor del material influyen en el rendimiento, ya que las piezas más gruesas requieren velocidades de avance más lentas. Las máquinas modernas de electroerosión por hilo ofrecen una precisión, adaptabilidad y eficiencia inigualables, lo que las convierte en una opción valiosa en diversas aplicaciones.
¿Es posible aplicar electroerosión por hilo al acero inoxidable?
Sí, la electroerosión por hilo se puede utilizar en acero inoxidable. Es un método preciso para cortar materiales conductores, incluidas formas intrincadas en metales duros como el titanio y el acero.
Las bajas fuerzas de corte de la electroerosión por hilo la hacen adecuada para metales delicados. Aunque puede tardar más que los métodos tradicionales, produce piezas de gran precisión con excelentes acabados superficiales, ideales para aplicaciones aeroespaciales y médicas.

ESCRITO POR
Bing gestiona la producción diaria, abarcando la programación, la coordinación del flujo de trabajo y el control del taller. Tiene una sólida experiencia en procesos de mecanizado, utillaje y resolución práctica de problemas. En su tiempo libre, le gusta la exploración al aire libre y los viajes de aventura.
Artículos relacionados
-
 Densidad del oro: una guía detallada
-
 Guía de desbarbado: definición, tipos y métodos
-
 Todo lo que necesita saber sobre el recubrimiento QPQ
-
 Densidad del zinc: todo lo que necesita saber
-
 Recubrimiento de óxido negro: todo lo que necesita saber
-
 Punto de fusión del cobre: todo lo que necesita saber
-
 Guía del etiquetado en molde (IML): todo lo que necesita saber
-
 Punto de fusión de los plásticos: una guía detallada
-
 Qué es el mecanizado NC: proceso, tipos y aplicaciones

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








