









Servicios de rectificado cilíndrico de precisión
Los servicios de rectificado cilíndrico de DEK llevan ejes, pasadores y alojamientos a ±0.005 mm de redondez y coaxialidad después del torneado o fresado. El rectificado se ejecuta dentro del mismo trabajo, por lo que las piezas nunca salen del taller.
-
±0.005mm
Redondez
-
~1000 mm
Tamaño máx. de pieza
-
50+
Materiales
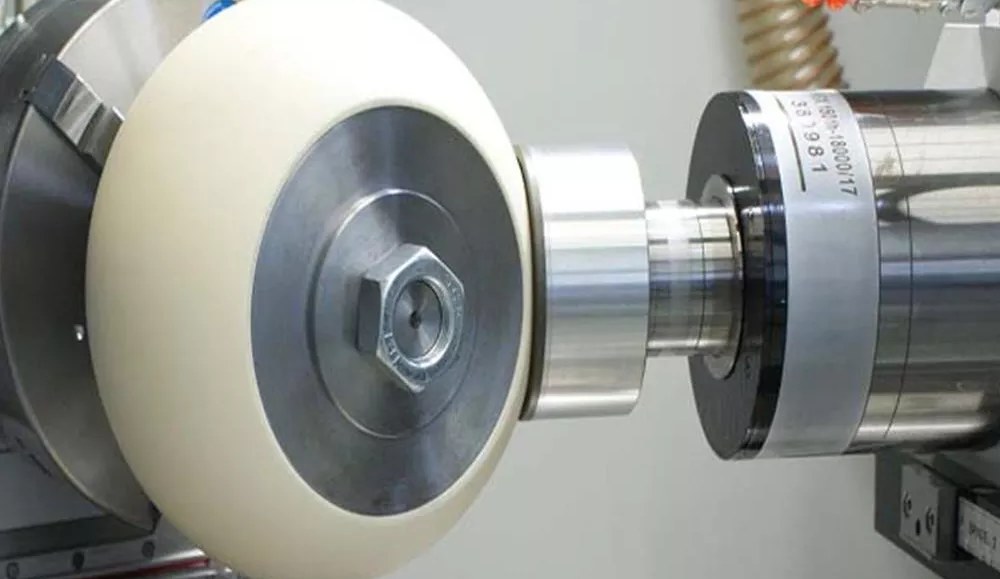

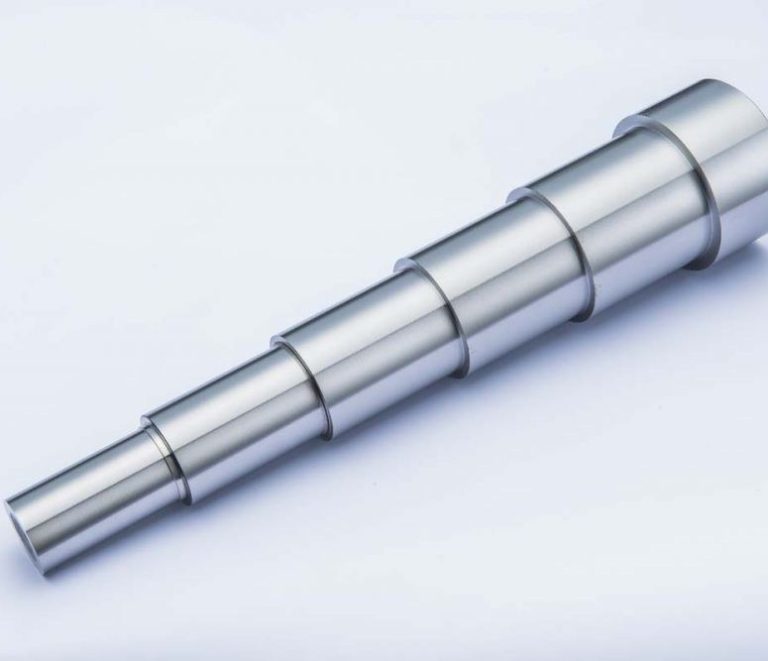
Rectificado cilíndrico de precisión posterior al mecanizado
El rectificado cilíndrico utiliza una muela abrasiva giratoria, en movimiento de penetración o transversal, para llevar el diámetro de una pieza redonda a su tamaño final, redondez y acabado superficial. Nuestra guía Qué es el rectificado cilíndrico abarca la selección de muelas, el reavivado y las configuraciones de diámetro exterior frente a interior.
En DEK, el rectificado se ejecuta como paso de acabado directamente después de nuestras líneas de torneado CNC y fresado CNC . Las piezas llegan cerca de su tamaño final, por lo que el rectificado elimina solo un pequeño sobreespesor de material, y una especificación crítica para el ajuste nunca requiere acudir a un proveedor externo.
Por qué elegir DEK para servicios de rectificado cilíndrico
El rectificado forma parte de nuestra producción CNC, no es un paso subcontratado con su propio plazo de entrega y su propio expediente de calidad.
-

Un trabajo, un plazo de entrega
El rectificado continúa el trabajo de torneado y fresado que lo alimenta, por lo que se presupuesta dentro de un mismo plazo en lugar de registrarse como una partida independiente.
-

Sistema de calidad certificado
Certificados ISO 9001, ISO 13485 y AS9100D, obtenidos a través de TUV, que cubren tanto las características rectificadas como el mecanizado primario.
-

Trazabilidad completa del QMS
Cada trabajo pasa por IQC, IPQC, FAI, OQC, SPC y CAPA, lo que proporciona un único registro de inspección desde el torneado hasta el rectificado final.
-

Sin pedido mínimo
La misma línea atiende un único eje de prototipo y una producción en serie de carcasas, sin cantidad mínima de pedido (sin pedido mínimo).

Inspección CMM interna
Las características rectificadas se verifican en nuestra propia CMM, no solo las operaciones de mecanizado primario. Se mantiene un único conjunto de referencias a lo largo del torneado, fresado y rectificado, de modo que la coaxialidad entre diámetro interior y exterior se verifica sin volver a fijar la pieza en otro taller.


Capacidad y tolerancias de rectificado exterior e interior
Desde diámetros exteriores en ejes hasta alojamientos interiores y acero endurecido, esto es lo que nuestra célula de rectificado mantiene en piezas redondas críticas para el ajuste.
Rectificado cilíndrico frente a torneado y rectificado sin centros
Elija el rectificado cilíndrico cuando una tolerancia, redondez o acabado no puedan mantenerse solo con torneado; para ejes de gran volumen sin taladrado de centros, el rectificado sin centros es más adecuado.
| Criterio | Este procesoRectificado cilíndrico | Torneado CNC | Rectificado sin centros |
|---|---|---|---|
| Ideal para | Diámetros exterior e interior críticos de ajuste | Piezas redondas cerca del tamaño final | Piezas de eje de gran volumen |
| Características | Diámetros exteriores e interiores | Diámetros torneados | Diámetros exteriores |
| Tolerancia típica | ±0.005 mm | Extremo más amplio del rango estándar | Confirmado al presupuestar |
| Sujeción de la pieza | Centros fijos | Montaje en torno | Cuchilla de apoyo, sin centros |
| Volumen | De prototipo a producción | De prototipo a producción | Gran volumen |
| Elija cuando | Ajuste, redondez o acabado | Tolerancias más amplias | No se necesita taladrado de centros |
Piezas rectificadas para cada industria
Los equipos de aeroespacial, dispositivos médicos, robótica y semiconductores confían en piezas redondas rectificadas cuando el torneado por sí solo no puede mantener el ajuste.
-

Aeroespacial
-

Médica
-

Automoción
-

Robótica
-

Semiconductores
-

Electrónica
-

Telecomunicaciones
-

Drones y UAV
-

Energía
-

Petróleo y gas
-

Marina
-

Equipos industriales
-

Construcción
-

Agricultura
-

Productos de consumo
-

Militar y defensa
-

Minería
-
 AeroespacialSoportes, herrajes de cabina y accesorios no críticos para el vuelo bajo AS9100D, en aluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Más información
-
 MédicaEjes de instrumentos, mangos y cánulas en acero inoxidable 316L, titanio y PEEK bajo ISO 13485, con trazabilidad de lote de serie.Más información
-
 AutomociónCarcasas de sensores, cuerpos de válvula y ejes para prototipos y volúmenes de bajos a medios en aluminio, acero aleado 4140 y 4340, acero inoxidable y latón.Más información
-
 RobóticaCarcasas de articulaciones, bridas de accionamiento armónico y dedos de pinza en aluminio y acero endurecido, con fresado de 5 ejes en un solo montaje.Más información
-
 SemiconductoresComponentes de cámara, utillajes de manipulación de obleas y bridas de vacío en aluminio 6061, 316L, PEEK y Kovar, con bordes sin rebabas.Más información
-
 ElectrónicaCuerpos de conectores, disipadores de calor, blindajes de RF y pasadores de precisión en aluminio, latón y cobre, mantenidos a ±0.01 mm en las características de contacto.Más información
-
 TelecomunicacionesComponentes de guía de ondas, carcasas de filtros y envolventes de RF en aluminio y aleaciones de cobre, con recubrimiento de plata o níquel para conductividad.Más información
-
 Drones y UAVSoportes de motor, marcos de cardán y accesorios de tren de aterrizaje en aluminio 7075, titanio y magnesio para reducir peso sin perder rigidez.Más información
-
 EnergíaPlacas terminales de batería, barras colectoras, carcasas de inversores y accesorios de pilas de combustible en aluminio, cobre y acero inoxidable, mecanizados planos y sin rebabas.Más información
-
 Petróleo y gasComponentes de válvulas, bloques de distribución, piezas de herramientas de fondo de pozo y bridas en 4140, 17-4 PH, dúplex 2205 e Inconel, con especificaciones de dureza.Más información
-
 MarinaEjes de hélice, piezas de bombas y herrajes de cubierta en acero inoxidable 316, bronce y bronce de aluminio, elegidos en primer lugar por su resistencia a la corrosión.Más información
-
 Equipos industrialesPlacas de pinza, soportes de guías lineales, rodillos seguidores de leva y bancadas de máquina en aluminio y acero, con utillajes archivados para repeticiones.Más información
-
 ConstrucciónSoportes estructurales, herrajes de anclaje y racores hidráulicos en acero dulce, acero aleado y aluminio, cincados o con recubrimiento en polvo.Más información
-
 AgriculturaCarcasas de cajas de engranajes, ejes, cuerpos de boquillas de pulverizador y soportes de sensores en fundición, acero e inoxidable para resistir la abrasión y la humedad.Más información
-
 Productos de consumoPomos, asas, piezas de envolvente y herrajes de audio donde la superficie mecanizada queda a la vista, anodizados, con chorro de perlas o pulidos según muestra.Más información
-
 Militar y defensaSoportes ópticos, envolventes y raíles para accesorios en aluminio, acero y titanio, con certificación de material e informes FAI.Más información
-
 MineríaPlacas de desgaste, casquillos, componentes de trituradoras y racores hidráulicos en acero aleado templado, bronce e inoxidable para resistir el polvo y las vibraciones.Más información
Piezas rectificadas habituales y retos
El rectificado cilíndrico acaba las características rotativas y críticas para el ajuste que requieren tolerancias más estrechas de las que ofrece el torneado por sí solo.
-

Ejes y husillos
Ejes de transmisión, ejes de instrumentos y husillos rectificados a su diámetro exterior final para que los asientos de rodamiento y los ajustes por presión se mantengan de forma fiable.
-

Pasadores y rodillos
Pasadores y rodillos rectificados tras el torneado; los ejes y rodillos de aluminio pasan directamente al dimensionado del diámetro exterior final.
-

Taladros y casquillos
Diámetros interiores de casquillos y carcasas acabados para el ajuste del eje que define cómo funciona el conjunto.
-

Manguitos y cuerpos de válvula
Taladros de válvulas de carrete y manguitos rectificados para que el sellado funcione, con el diámetro interior coaxial al diámetro exterior correspondiente.
-

Microcaracterísticas
Características en piezas de menos de 10 mm mantenidas a ±0.003 mm, acabadas en el mismo trabajo que el mecanizado previo.
-
Ejes y rodillos de aluminio
Torneados y fresados de principio a fin mecanizado CNC de aluminio, y después rectificados sin un segundo ciclo de presupuesto.
Retos habituales que resolvemos
-
Distorsión por tratamiento térmico
El temple deforma taladros y diámetros exteriores; un rectificado posterior al tratamiento térmico en acero para herramientas y acero aleado los devuelve a la tolerancia de plano.
-
Coaxialidad entre diámetro interior y exterior
Los rodamientos giran con precisión solo cuando el diámetro interior y el exterior están alineados; un único proveedor y un único conjunto de referencias a lo largo del torneado, fresado y rectificado facilitan mantenerlo.
-
Acabado más allá del torneado
Cuando el fresado o el torneado no pueden garantizar un acabado superficial, el rectificado elimina un pequeño sobreespesor para alcanzarlo.
-
Evitar el reamarre
Rectificar en el mismo taller que realiza el mecanizado CNC evita trasladar la pieza a otro proveedor y volver a amararla.
Calidad certificada en piezas rectificadas
Certificación ISO 9001, ISO 13485 y AS9100D a través de TUV, con verificaciones CMM en las características rectificadas.
-
 AS9100D
Sistema de gestión de la calidad aeroespacial
-
 ISO 9001:2015
Norma de gestión de la calidad
-
 ISO 13485
Gestión de la calidad de dispositivos médicos
Metales para el rectificado cilíndrico de precisión
Rectificamos los mismos metales que mecanizamos, procedentes de una biblioteca de más de 50 metales y plásticos técnicos.
¿Necesita rectificar otra aleación o una pieza templada? Envíenos su plano.
Todos los metalesCómo solicitar piezas rectificadas
Preguntas frecuentes sobre rectificado cilíndrico
Respuestas rápidas sobre el proceso, los tipos de rectificadora y cuándo conviene especificar el rectificado.
Solicitar presupuesto de rectificado cilíndrico
Envíe el plano y el archivo CAD con la tolerancia, los datos de referencia y las notas posteriores al tratamiento térmico. Presupuestamos el rectificado junto con el mecanizado que fabrica el resto de la pieza.
- Un único plazo de entrega para mecanizado y rectificado
- Un único registro de inspección, CMM en las características rectificadas
- ±0.005 mm de redondez y coaxialidad
- sin pedido mínimo, desde un eje prototipo
- Certificación ISO 9001, ISO 13485, AS9100D
Capacidades relacionadas
-
 Racores de precisión de ultraalta purezaMás información
-
 Servicios de mandrinado de precisión con plantillaMás información
-
 Servicios de mandrinado CNC de precisiónMás información
-
 Servicios de electroerosión por hilo de precisiónMás información
-
 Servicios de roscado CNC de precisiónMás información
-
 Servicios de rectificado plano de precisiónMás información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








