









Mecanizado de ejes personalizados
Mecanizado de ejes personalizados desde Ø1 hasta 200 mm y hasta 1.000 mm de longitud, con tolerancia de ±0.005 mm. Los muñones de rodamiento se rectifican a h5/h6 con 0.005 mm de excentricidad, sin pedido mínimo.
-
±0.005 mm
Diámetros torneados
-
0.005 mm
Excentricidad del muñón
-
3–5 días
Envío de prototipos
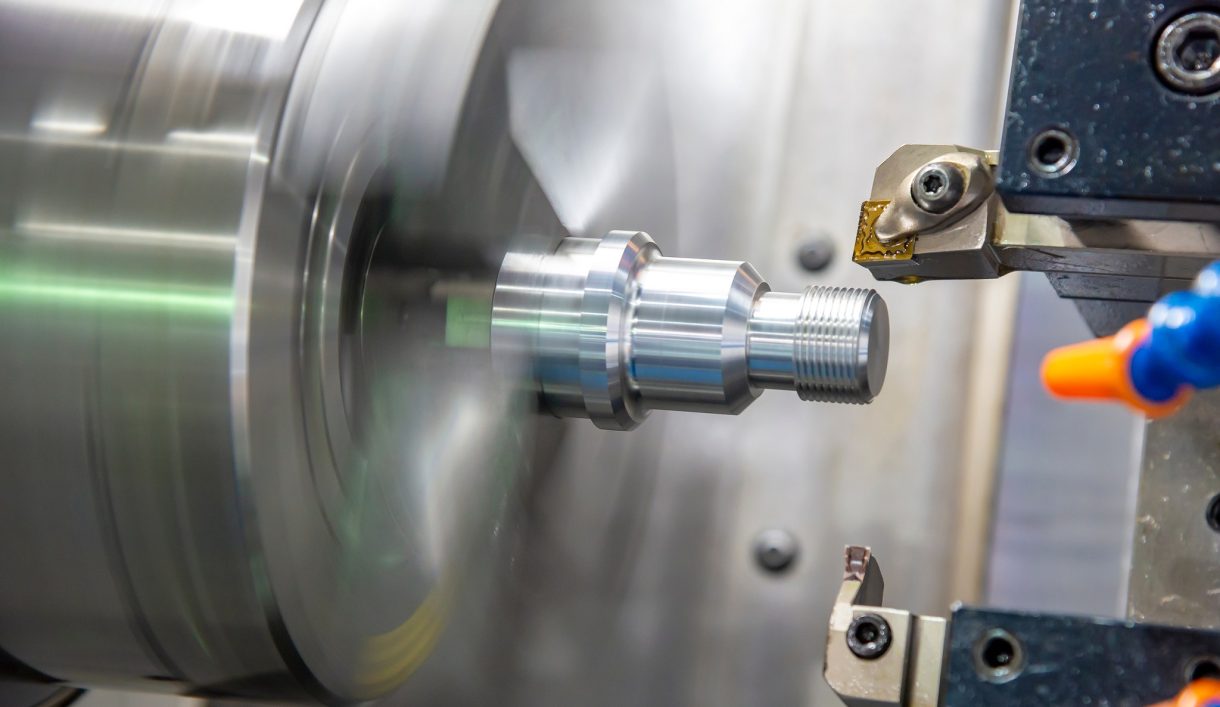

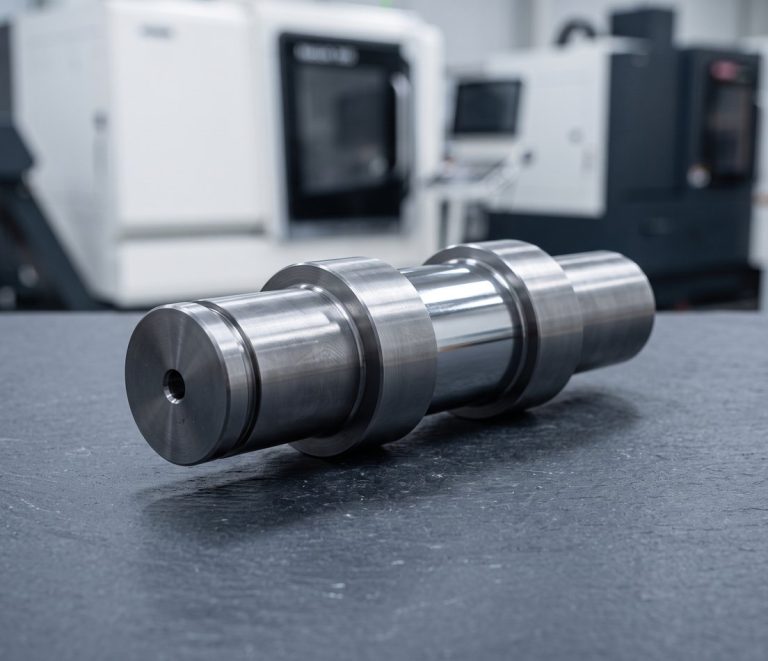
Fabricación de ejes de precisión según su plano
DEK tornea y rectifica ejes lisos, escalonados, con chavetero, estriados, roscados y huecos en 4140, 1045, 303, 17-4 PH, 440C y titanio. Los ejes son una familia central de nuestro catálogo de piezas mecanizadas CNC personalizadas .
Un eje falla en sus muñones, por lo que los asientos de rodamiento se rectifican a h5/h6 con Ra 0.2–0.4 µm; todo lo demás mantiene ±0.005 mm. Un ingeniero revisa cada plano antes de presupuestar. Para conocer los tipos y funciones de ejes, consulte qué es un eje.
Tipos de ejes que mecanizamos
Desde muñones lisos hasta dientes de engranaje integrales, cada tipo de eje se tornea a partir de barra, y luego se fresa, corta o rectifica según lo exija el plano.
-
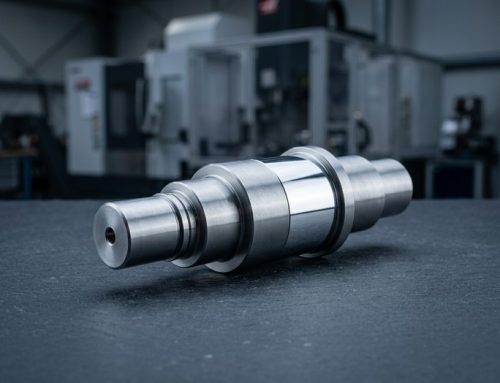 Ejes lisos y escalonadosMuñones de rodamiento rectificados, ranuras para anillos de retención y agujeros de centrado.
-
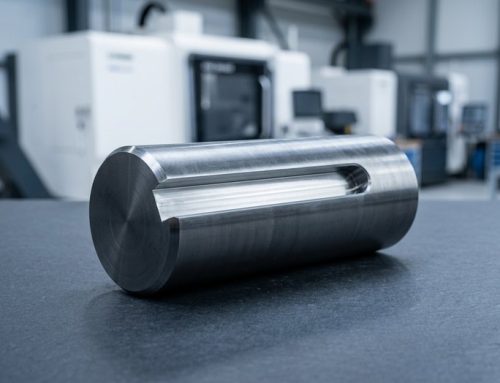 Piezas CNC de ejes con chaveteroChaveteros según DIN 6885 o ANSI B17.1, fresados a ancho N9/P9.
-
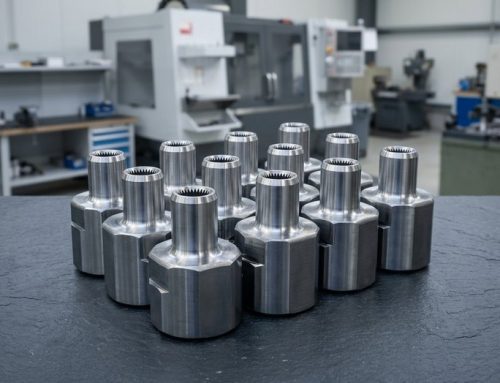 Mecanizado de ejes estriadosEstriados de evolvente según DIN 5480 o ANSI B92.1 y estriados de flancos rectos.
-
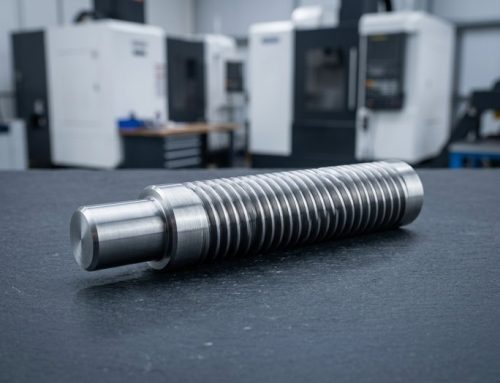 Ejes roscados y husillos de avanceHusillos de avance trapezoidales Tr y ACME y espárragos, con roscas laminadas o cortadas.
-
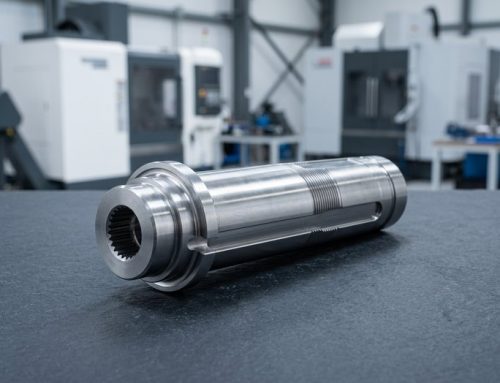 Ejes de motor y de rotorCaras planas en D, taladros transversales y escalones para ajuste a presión en accionamientos de motor y rotor.
-
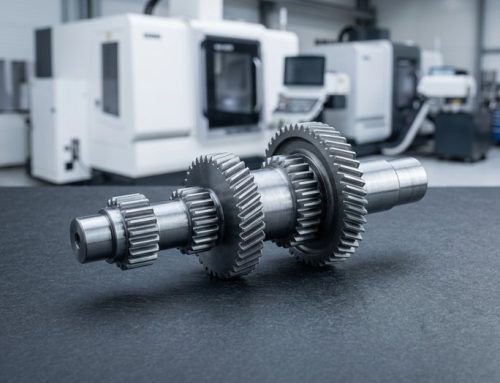 Ejes de engranaje y piñónEjes de engranaje y piñón con dientes tallados integralmente en el cuerpo del eje.


Materiales, procesos y tolerancias para ejes
Aceros y aleaciones para ejes, la ruta de torneado y rectificado, y las tolerancias, roscas y durezas que DEK mantiene en cada muñón.
Consejos de diseño para ejes personalizados
Seis decisiones de plano que determinan si un eje se rectifica limpiamente, mantiene su excentricidad y resiste la fatiga en servicio.
-

Alivios en cada escalón
Añada alivios o radios en los escalones: un cambio brusco en un muñón rectificado origina grietas por fatiga y bloquea la muela de rectificado.
-

Clase de muñón y datum
Indique la tolerancia del muñón por clase (Ø25 h6) y la excentricidad respecto a un eje de datum común (A–B), no respecto a escalones adyacentes.
-

Tolerancia de ancho del chavetero
Especifique N9 para una chaveta fija o P9 para una chaveta a presión, además de la tolerancia de posición del chavetero respecto al eje del árbol.
-

Temple solo los muñones
Especifique temple por inducción en las zonas de los muñones; el temple total de un eje largo provoca distorsiones que el rectificado debe eliminar.
Qué indicar en su plano
-
Puntos de centrado en ambos extremos
Incluya puntos de centrado DIN 332 forma B en ambos extremos para que el eje pueda rectificarse entre puntos con 0.005 mm de excentricidad.
-
Ajuste y medición del estriado
En ejes estriados, indique la clase de ajuste y si el estriado se mide sobre rodillos: eso determina si se fresa por generación o se conforma.
-
Dureza y cantidad
Envíe un archivo STEP y un plano con las tolerancias de los muñones, la dureza y la cantidad para que la revisión del ingeniero abarque toda la ruta.
Aplicaciones e industrias para ejes
Ejes de articulación y actuador para robótica, ejes de husillo y transportador para automatización, ejes de rotor para nueva energía y ejes de transmisión para automoción.
-

Aeroespacial
-

Médica
-

Automoción
-

Robótica
-

Semiconductores
-

Electrónica
-

Telecomunicaciones
-

Drones y UAV
-

Energía
-

Petróleo y gas
-

Naval
-

Equipos industriales
-

Construcción
-

Agricultura
-

Productos de consumo
-

Militar y defensa
-

Minería
-
 AeroespacialSoportes, herrajes de cabina y accesorios no críticos para el vuelo bajo AS9100D, en aluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Más información
-
 MédicaEjes de instrumentos, mangos y cánulas en acero inoxidable 316L, titanio y PEEK bajo ISO 13485, con trazabilidad de lote de serie.Más información
-
 AutomociónCarcasas de sensores, cuerpos de válvula y ejes para prototipos y producción de bajo volumen a medio volumen, en aluminio, acero aleado 4140 y 4340, acero inoxidable y latón.Más información
-
 RobóticaCarcasas de articulación, bridas de accionamiento armónico y dedos de pinza en aluminio y acero templado, con fresado de 5 ejes en un solo montaje.Más información
-
 SemiconductoresComponentes de cámara, utillajes de manipulación de obleas y bridas de vacío en aluminio 6061, 316L, PEEK y Kovar, con bordes sin rebabas.Más información
-
 ElectrónicaCuerpos de conectores, disipadores de calor, blindajes de RF y pines de precisión en aluminio, latón y cobre, con tolerancias de ±0.01 mm en las superficies de contacto.Más información
-
 TelecomunicacionesComponentes de guía de ondas, carcasas de filtros y envolventes de RF en aluminio y aleaciones de cobre, con recubrimiento de plata o níquel para mejorar la conductividad.Más información
-
 Drones y UAVSoportes de motor, marcos de cardán y herrajes de tren de aterrizaje en aluminio 7075, titanio y magnesio para reducir peso sin perder rigidez.Más información
-
 EnergíaPlacas terminales de batería, barras colectoras, carcasas de inversores y racores de pilas de combustible en aluminio, cobre y acero inoxidable, mecanizados planos y sin rebabas.Más información
-
 Petróleo y gasComponentes de válvulas, bloques de distribución, piezas de herramientas de fondo de pozo y bridas en 4140, 17-4 PH, dúplex 2205 e Inconel, con especificaciones de dureza.Más información
-
 NavalEjes de hélice, piezas de bombas y herrajes de cubierta en acero inoxidable 316, bronce y bronce de aluminio, seleccionados ante todo por su resistencia a la corrosión.Más información
-
 Equipos industrialesPlacas de pinza, soportes de guías lineales, rodillos seguidores de leva y bastidores de máquina en aluminio y acero, con utillajes archivados para repeticiones.Más información
-
 ConstrucciónSoportes estructurales, herrajes de anclaje y racores hidráulicos en acero dulce, acero aleado y aluminio, cincados o con recubrimiento en polvo.Más información
-
 AgriculturaCarcasas de cajas de engranajes, ejes, cuerpos de boquillas de pulverización y soportes de sensores en fundición, acero y acero inoxidable para resistir abrasión y humedad.Más información
-
 Productos de consumoPomos, asas, piezas de envolvente y herrajes de audio donde la superficie mecanizada queda a la vista, anodizados, granallados o pulidos según muestra.Más información
-
 Militar y defensaSoportes ópticos, envolventes y raíles de accesorios en aluminio, acero y titanio, con certificación de material e informes FAI.Más información
-
 MineríaPlacas de desgaste, casquillos, componentes de trituradoras y racores hidráulicos en acero aleado endurecido, bronce y acero inoxidable para resistir polvo y vibración.Más información
Por qué elegir DEK para la fabricación de ejes personalizados
Torneado, rectificado, tallado de engranajes e inspección bajo un mismo techo, de modo que cada eje es un solo trabajo y un solo proveedor responsable.
-

Un techo, un trabajo
Torneado, torneado tipo suizo, tallado de engranajes, coordinación del tratamiento térmico y rectificado cilíndrico en nuestras instalaciones: un eje estriado endurecido y rectificado es un solo trabajo, no tres proveedores.
-

Barra verificada
La barra se comprueba con espectrómetro a su recepción, de modo que los ejes en 4140, 17-4 PH o 440C parten de material confirmado.
-

Excentricidad verificada en FAI
La excentricidad se verifica sobre bloques en V y con CMM en la inspección de primera pieza, frente al objetivo de 0.005 mm TIR en el muñón rectificado.
-

Sin pedido mínimo, prototipos rápidos
No hay cantidad mínima de pedido y los ejes prototipo se envían en 3–5 días, desde una sola pieza hasta series piloto.

Presupuestos revisados por ingenieros
Cada plano es revisado por un ingeniero antes de presupuestar. Los informes de inspección se envían con las piezas si se solicitan, bajo certificación ISO 9001:2015, ISO 13485 y AS9100D.
Calidad certificada para cada eje
Los ejes se mecanizan bajo sistemas de calidad ISO 9001:2015, ISO 13485 y AS9100D.
-
 AS9100D
Sistema de gestión de calidad aeroespacial
-
 ISO 9001:2015
Norma de gestión de la calidad
-
 ISO 13485
Gestión de la calidad de dispositivos médicos
Materiales y acabados superficiales para ejes
Aceros para ejes, grados inoxidables y titanio, combinados con endurecimiento y acabados protectores en los ejes que mecanizamos.
Acabados superficiales
¿Necesita otra configuración de eje? Lea nuestra guía de ejes
Ver todoPreguntas frecuentes sobre ejes personalizados
Tolerancias, estriados y ejes de motor: las preguntas que hacen los compradores antes de enviar un plano.
Solicitar presupuesto para mecanizado de ejes personalizados
Envíe un archivo STEP y un plano con las tolerancias de los muñones, la dureza y la cantidad. Un ingeniero lo revisa y cotiza en un plazo de 6 horas.
- Ejes estriados complejos: hasta 3 días
- Sin pedido mínimo
- Los prototipos se envían en 3–5 días
- Diámetros torneados con tolerancia de ±0.005 mm
- Informes de inspección a solicitud
Capacidades relacionadas
-
 Racores de precisión de ultraalta purezaMás información
-
 Servicios de mandrinado de precisión con plantillaMás información
-
 Servicios de mandrinado CNC de precisiónMás información
-
 Servicios de electroerosión por hilo de precisiónMás información
-
 Servicios de roscado CNC de precisiónMás información
-
 Servicios de rectificado de superficies de precisiónMás información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








