









Servicios de pasivado para piezas mecanizadas CNC
Los servicios de pasivado de DEK eliminan el hierro libre de las piezas de acero inoxidable que mecanizamos internamente, en el mismo pedido. Sin cambios dimensionales: una pieza mecanizada a ±0.005 mm se envía a ±0.005 mm.
- ±0.005 mm Tolerancia mantenida
- ASTM A967 También AMS 2700
- 1–2 días Plazo adicional


Cómo funcionan nuestros servicios de pasivado
El pasivado disuelve el hierro libre y permite que se reforme el óxido de cromo. Se planifica junto con el mecanizado en el mismo pedido de DEK; no aceptamos pedidos solo de pasivado.
Qué aporta el pasivado y qué tener en cuenta
El pasivado restaura la resistencia a la corrosión del acero inoxidable tras el mecanizado, pero es invisible y no cambia nada más en la pieza. Conozca ambos lados.
-

Ventajas principales
- Elimina el hierro libre: disuelve el hierro adherido por herramientas, utillajes y virutas, donde comienzan las manchas de óxido
- Restaura el óxido de cromo: eleva la relación Cr:Fe superficial para que se reforme una película pasiva uniforme en el aire
- Sin cambios dimensionales: solo se eliminan unas pocas capas atómicas; las tolerancias de ±0.005 mm y Ra no cambian
- Ajuste de roscas conservado: las roscas y los ajustes de acoplamiento quedan exactamente como se mecanizaron
- Verificado, no supuesto: ensayos ASTM A967 / AMS 2700 informados con datos de CMM a solicitud
- Rápido y flexible: añade de uno a dos días a un trabajo típico en acero inoxidable, sin pedido mínimo
-

Limitaciones y alternativas
- ¿Necesita una superficie más brillante?: especifique electropulido, que elimina 5–10 µm, desbarba y pasiva en un solo paso
- ¿Necesita un aspecto cosmético mate?: especifique chorreado de perlas y luego pasivado; el ácido elimina el medio incrustado
- Piezas de acero al carbono o aleado: el pasivado no funciona en aceros no inoxidables; utilice oxidación negra o galvanizado
- Sin cambios en rebabas ni rugosidad: no añade recubrimiento ni desbarba; planifique el desbarbado durante el mecanizado
- Insertos de metales disímiles: el ácido ataca los insertos de latón o aluminio, así que pasive antes del ensamblaje
Resultados de protección en piezas de acero inoxidable
El pasivado proporciona al acero inoxidable mecanizado una película pasiva limpia y uniforme que resiste las manchas de óxido sin alterar la medida ni el acabado tal como se mecanizó.
-

Resistencia al óxido
Hierro libre eliminado para que las piezas dejen de mostrar manchas de óxido en pocos días en aire húmedo; verificado mediante un ensayo de inmersión en agua de 24 horas (Práctica A).
-

Resistencia a la niebla salina
Niebla neutra de NaCl al 5% durante 2 horas, o más si el plano lo especifica, para piezas marinas y aeroespaciales (Práctica C).
-

Geometría sin cambios
Sin efecto medible en dimensiones, rugosidad superficial ni ajuste de roscas: las tolerancias de ±0.005 mm y los valores de Ra permanecen tal como se mecanizaron.
Pasivado con ácido nítrico frente a ácido cítrico
| Criterio | Pasivado con ácido nítrico | Pasivado con ácido cítrico |
|---|---|---|
| Baño típico | 20–50% HNO₃, con o sin dicromato de sodio | 4–10% de ácido cítrico, con pH controlado |
| Temperatura y tiempo | 20–60 °C, 20–30 min | 50–70 °C, 4–20 min |
| Norma | ASTM A967 Nítrico 1–5, AMS 2700 Método 1 | ASTM A967 Cítrico 1–5, AMS 2700 Método 2 |
| Riesgo de ataque en grados de fácil mecanización | Mayor; el 303 y el 416 pueden sufrir ataque o oscurecerse sin dicromato | Bajo; seguro en 303, 416, 420 y 440C |
| Medio ambiente y manipulación | Oxidante fuerte, requiere control de vapores | Biodegradable, sin vapores de óxidos de nitrógeno |
| Uso típico | Aeroespacial y planos antiguos que especifican un tipo nítrico | Médico, alimentario y la mayoría de los planos nuevos |
Grados de acero inoxidable para pasivado
El pasivado solo funciona en acero inoxidable. La mayor parte del mecanizado de acero inoxidable de DEK se entrega pasivado, y nuestros servicios de pasivado de acero inoxidable adaptan la química a cada grado.
Los grados con azufre y martensíticos requieren ciclos cítricos o nítricos controlados; consulte nuestra guía de pasivado de acero inoxidable para conocer la química.
-
304 / 304LSe pasiva sin complicaciones en cualquiera de las dos químicas; la mayor parte de las piezas 304 de DEK se entrega pasivada.Recomendado
-
316 / 316LSe pasiva sin complicaciones en ácido cítrico o nítrico; estándar en la mayoría de las piezas 316L que entregamos.Recomendado
-
Acero inoxidable 303El azufre puede provocar manchas o picaduras en ácido nítrico simple; DEK utiliza cítrico o nítrico-dicromato tras una limpieza previa exhaustiva.Con reservas
-
Acero inoxidable 416Martensítico y con azufre; se oxida con facilidad, por lo que requiere cítrico o un ciclo nítrico corto con secado inmediato.Con reservas
-
Acero inoxidable 440CGrado martensítico pasivado tras el temple y el rectificado, con un proceso cítrico o un ciclo nítrico corto.Con reservas
-
17-4 PHSe pasiva bien en cualquiera de las dos químicas tras el envejecimiento; indique la condición (H900, H1025, H1150) en el plano.Bueno
Aplicaciones típicas del pasivado
El pasivado se especifica siempre que el acero inoxidable mecanizado deba resistir la aparición de puntos de óxido: planos aeroespaciales, piezas médicas y alimentarias, y componentes marinos.
-
 Componentes aeroespacialesPiezas en planos que especifican AMS 2700 o un tipo nítrico, a menudo verificadas mediante ensayo de niebla salina.Solicitar presupuesto
-
 Piezas para dispositivos médicosPiezas de acero inoxidable pasivadas en ácido cítrico, con el método de ensayo y la frecuencia de muestreo añadidos al plan de inspección.Solicitar presupuesto
-
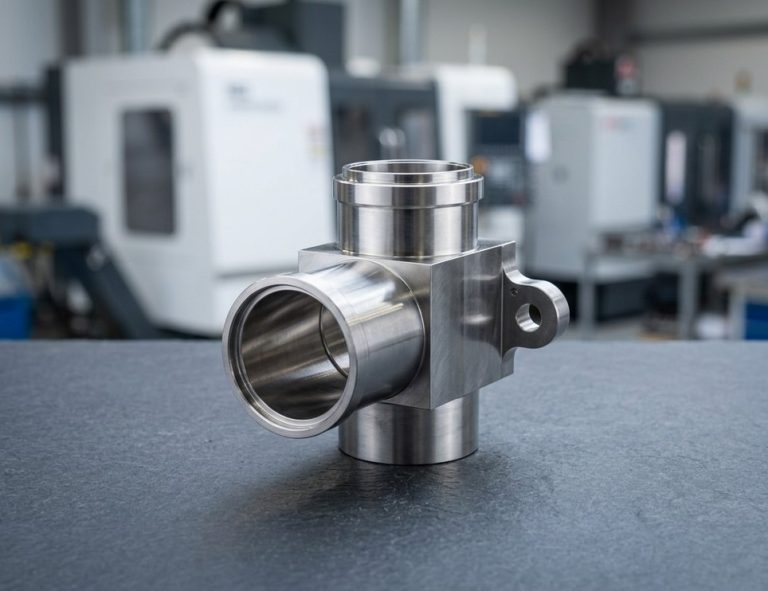 Piezas para equipos alimentariosComponentes de acero inoxidable para aplicaciones alimentarias, donde el pasivado con ácido cítrico es la opción habitual en los planos nuevos.Solicitar presupuesto
-
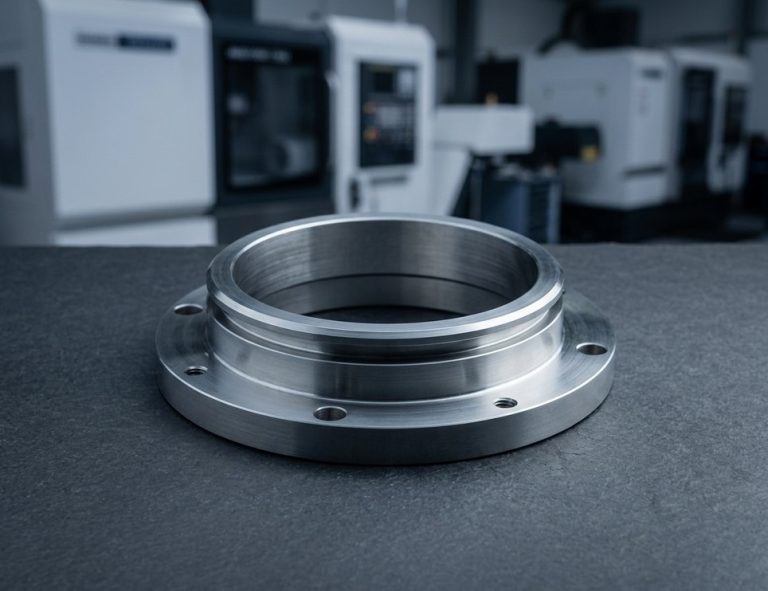 Herrajes marinosPiezas de acero inoxidable mecanizadas expuestas a ambientes salinos, verificadas mediante ensayo de niebla salina neutra al 5% de NaCl.Solicitar presupuesto
Notas de diseño y tolerancia
El pasivado es invisible en la pieza, por lo que la nota del plano, la secuencia y el método de ensayo determinan el resultado. Siga estas reglas al especificarlo.
-
Especifique el pasivado ASTM A967
Indique el método y el tipo, p. ej. «Passivate per ASTM A967, Citric 2» o «Nitric 2». El pasivado ASTM A967 también define los ensayos de aceptación.
-
O especifique el pasivado AMS 2700
Para aeroespacial: «Passivate per AMS 2700 Method 1 (nitric), Type 2, Class 3» o «Method 2 (citric)». Las clases vinculan el ensayo a la familia de aleación.
-
Redacte una nota de plano completa
«Passivate per ASTM A967 Citric 2 after final machining. Water immersion test per A967 Practice A. No dimensional change permitted.»
-
Pasivar después de la última operación
El mecanizado, el rectificado, la electroerosión o el marcado láser pueden reintroducir hierro libre, por lo que el pasivado se realiza al final.
-
Elimine primero la capa refundida de electroerosión
Cuando el rendimiento frente a la corrosión es crítico, las capas refundidas de la electroerosión por hilo deben eliminarse mediante rectificado de precisión antes del pasivado.
-
Pasivar antes del montaje
Pasivar antes del montaje con metales disímiles, ya que el ácido ataca los insertos de latón o aluminio.
Especificaciones de pasivado
- Normas ASTM A967, AMS 2700
- Limpieza previa ASTM A380
- Baño nítrico 20–50% HNO₃, 20–60 °C, 20–30 min
- Baño cítrico 4–10% ácido cítrico, 50–70 °C, 4–20 min
- Cambio dimensional Ninguno medible
- Tolerancia posterior ±0.005 mm sin cambios
- Inmersión en agua Práctica A, 24 horas
- Niebla salina Práctica C, NaCl al 5 %, 2 horas
- Sulfato de cobre Práctica D, 6 minutos
- Plazo adicional 1–2 días
- Pedido mínimo Ninguno
Preguntas frecuentes
Respuestas a las preguntas habituales sobre la pasivación de piezas de acero inoxidable mecanizadas por CNC en DEK.

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








