

Servicios de marcado láser para piezas mecanizadas CNC
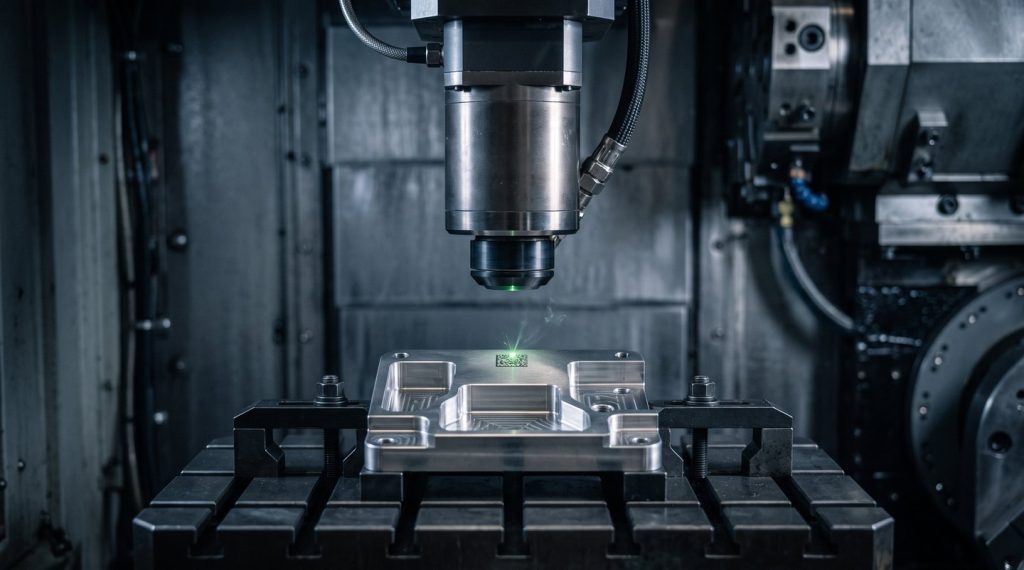
Los servicios de marcado láser de DEK graban números de serie, logotipos y códigos UDI en las piezas que mecanizamos internamente, dentro del mismo pedido. Las marcas por recocido no añaden profundidad, por lo que las piezas con tolerancia de ±0.005 mm se entregan sin alteración.
- 0 µm Profundidad de marca por recocido
- 10–100 µm Profundidad de grabado
- 0.15 mm Celda DataMatrix
Cómo funcionan nuestros servicios de marcado láser
Un láser de fibra graba una marca permanente en la pieza terminada. El marcado es el último paso del mismo pedido de mecanizado CNC y se secuencia con nuestros demás acabados.
Qué ofrece el marcado láser y qué tener en cuenta
Cada tipo de marca se comporta de forma distinta en servicio, por lo que conocer sus ventajas y límites le ayuda a indicar la correcta en el plano.
-

Ventajas principales
- Sin profundidad, sin rebaba: el recocido no elimina material, por lo que una pieza con tolerancia de ±0.005 mm se entrega sin alteración
- Permanente y rápido: el marcado añade unas pocas horas a un trabajo, sin pedido mínimo
- Resiste los pasos posteriores: las marcas por recocido resisten la manipulación, la limpieza, los ciclos de autoclave y la pasivación
- Máximo contraste sobre anodizado: la ablación produce una marca blanca nítida sobre aluminio anodizado negro o de color
- Contenido completo de trazabilidad: números de serie, códigos QR y DataMatrix, logotipos desde archivos vectoriales y escalas de dial
-

Limitaciones y alternativas
- El recocido tiene límites: las marcas por recocido no resisten el rectificado ni el granallado intenso; en su lugar, grabe 20–50 µm
- El aluminio desnudo tiene bajo contraste: las marcas en 6061 o 7075 son gris claro, por lo que se recurre al ataque o al grabado
- El calor reduce la resistencia local: en acero inoxidable, la marca por calor requiere pasivación para restaurarla
- Los recubrimientos duros necesitan una interrupción: DLC solo se marca donde el plano permite una interrupción del recubrimiento
- Algunos materiales se marcan mal: el PTFE y el acrílico transparente dan marcas débiles; el latón y el cobre no se pueden recocer
- Texto profundo o en relieve: por encima de unos 0.2 mm, córtelo en el programa mediante fresado de texto
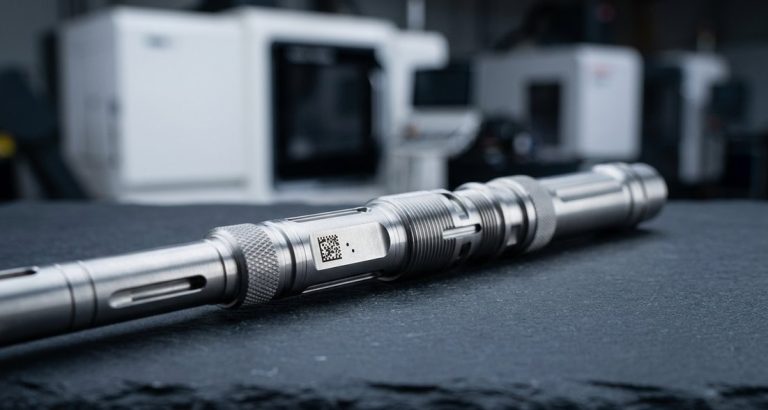
Grabado láser de piezas metálicas y resultados de marcado
El marcado con láser de fibra produce marcas legibles y permanentes cuya profundidad y contraste se ajustan al acabado y uso de la pieza.
-

Marcado con láser de fibra
La potencia, la velocidad y el enfoque producen marcas por recocido, grabado, ablación o ataque con el mismo láser de fibra, cada una indicada en el plano.
-

Resistencia a los recubrimientos
Las marcas grabadas de 20–50 µm resisten el granallado y los recubrimientos finos; de 80–100 µm resisten el galvanizado y el recubrimiento en polvo.
-

Contraste por encima de la profundidad
Un código negro por recocido sobre 316L satinado se lee con más fiabilidad que un grabado profundo sobre acero pulido.
-

Tamaños de código pequeños
Tamaños mínimos legibles sobre metal: 0.3 mm de altura de texto y celdas DataMatrix de 0.15 mm, un código de 12 × 12 de unos 2 mm cuadrados.
-

Grado para escáner
Especifique un grado mínimo, como ISO 29158 grado B, para los códigos escaneados, y DEK verifica los códigos conforme a él.
-

Superficies limpias
El recocido forma una capa de óxido por debajo del punto de fusión sin eliminar 0 µm, adecuado para piezas en contacto con alimentos que deben permanecer lisas.
Tipos de marca: recocido, grabado, ablación
| Tipo de marca | Qué ocurre | Profundidad | Contraste | Ideal para |
|---|---|---|---|---|
| Recocido (marca por calor) | La superficie se calienta por debajo del punto de fusión; se forma una capa de óxido | 0 µm, sin eliminación de material | Negro sobre acero inoxidable y titanio; gris sobre acero para herramientas | UDI médica, piezas en contacto con alimentos, superficies lisas resistentes a la corrosión |
| Grabado | Material vaporizado en pasadas | 10–100 µm, mayor profundidad bajo pedido | Hueco oscuro, legible al tacto | Piezas granalladas, pintadas o recubiertas tras el marcado; identificación para desgaste severo |
| Ablación (eliminación de capa) | Se elimina una capa superficial para revelar el material base | Solo el espesor de la capa (5–25 µm) | Marca blanca o brillante sobre anodizado negro, pintura o negro óxido | Marcas de alto contraste sobre aluminio anodizado y piezas recubiertas |
| Grabado químico (fusión ligera) | Superficie fundida y resolidificada | 1–10 µm | Gris claro o mate | Logotipos y textos sobre aluminio desnudo, latón y plásticos |
Materiales y cómo se marcan
Materiales en los que funciona el marcado láser de piezas mecanizadas CNC acero inoxidable, titanio, aluminio, aceros al carbono, aleados y para herramientas, y plásticos técnicos.
El acero al carbono y el acero para herramientas recocidos toman un tono gris negruzco; el latón y el cobre requieren mayor potencia y se graban o atacan químicamente. Los plásticos se marcan por espumado o cambio de color; el PTFE y el acrílico transparente se marcan mal.
-
Acero inoxidable 316LEl recocido produce una marca negra profunda y segura frente a la corrosión; se pasiva después cuando el plano lo exige.Recomendado
-
Ti-6Al-4VEl recocido produce de gris oscuro a negro; habitual en instrumentos ortopédicos y dentales.Recomendado
-
Aluminio 6061El 6061 desnudo se marca en gris claro con bajo contraste; anodizado, se abla para obtener una marca blanca nítida.Anodizar primero
-
PEEKEl PEEK natural se marca en gris oscuro por cambio de color y se usa en mangos de instrumentos.Bueno
Usos habituales del marcado láser
Los servicios de marcado de piezas para trazabilidad son hoy la norma en las cadenas de suministro médicas y aeroespaciales, junto con números de serie, códigos y escalas en piezas de uso cotidiano.
-
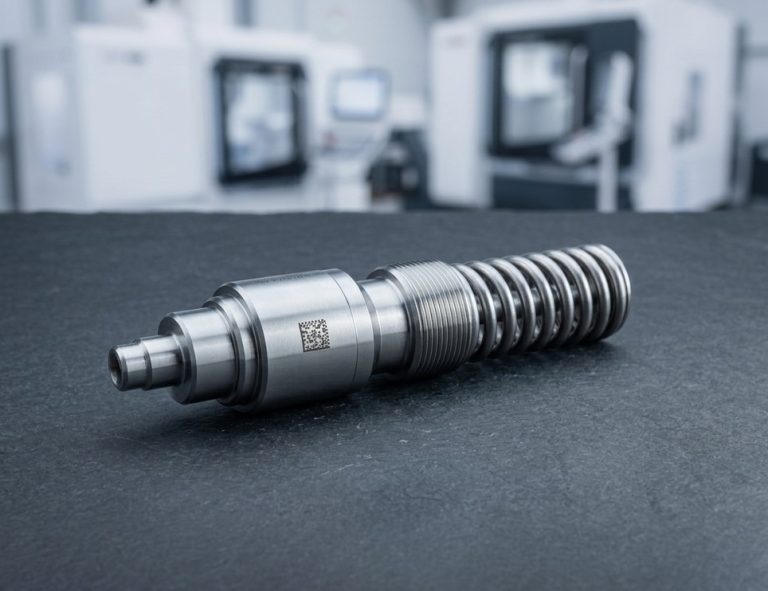 Códigos UDI médicosCódigos DataMatrix GS1 o HIBCC recocidos sobre instrumentos de 316L, 17-4 PH, titanio y PEEK fabricados bajo ISO 13485.Solicitar presupuesto
-
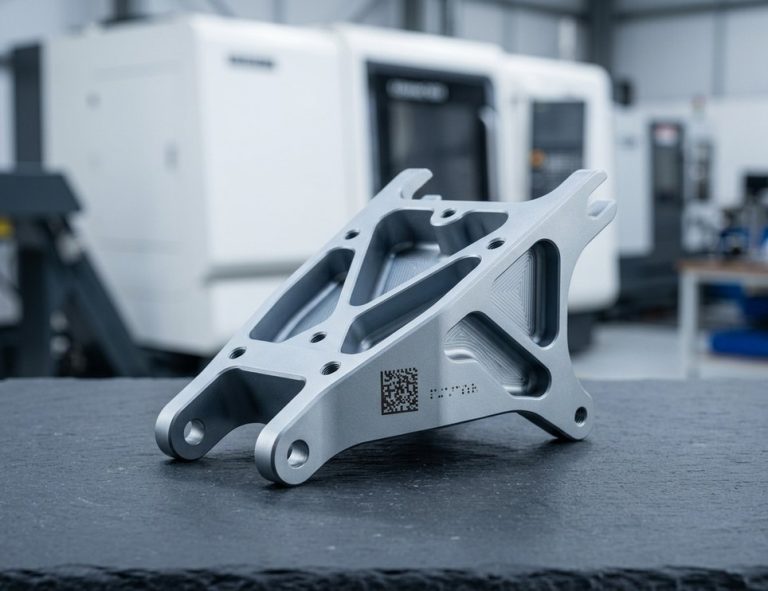 Aeroespacial y defensaNúmero de pieza, lote, código cage y fecha según requisitos de estilo MIL-STD-130 en soportes, racores y carcasas bajo AS9100D.Solicitar presupuesto
-
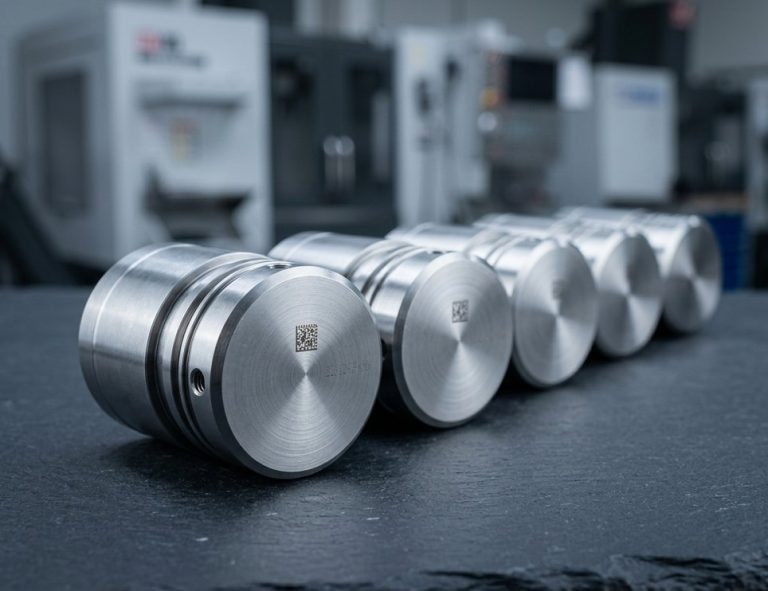 Números de serie y códigos QRNúmeros de serie secuenciales a partir de su lista o de nuestro sistema de lotes, además de códigos QR y DataMatrix y logotipos desde archivos vectoriales.Solicitar presupuesto
-
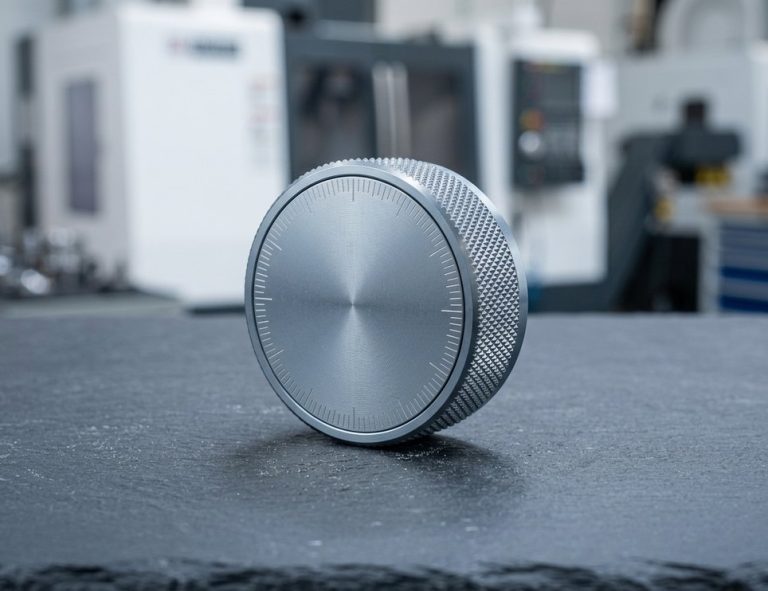 Escalas en mandosGraduaciones marcadas por láser en mandos y diales, legibles sin añadir profundidad a la superficie mecanizada.Solicitar presupuesto
Cómo especificar el marcado láser
Indique en el plano la zona de marcado, el contenido, el tipo, la norma y la secuencia para que la marca resista todos los pasos posteriores y se lea de forma fiable.
-
Ubicación y tamaño
Muestre una zona delimitada con una línea de referencia, o una posición referenciada a un datum, además de la altura del texto.
-
Contenido y tipo de código
Indique la cadena exacta o una variable como "SN: XXXXXX" con la lista al realizar el pedido; especifique DataMatrix o QR y la estructura GS1 o HIBCC.
-
Anotación de marcado láser UDI
Escriba "UDI según 21 CFR 801, verificar a ISO 29158 grado B" o "Marcar según MIL-STD-130", además del tipo de marca y la dirección de lectura.
-
Secuencia con el anodizado
Ablar después del anodizado para obtener blanco sobre negro, o grabar antes para que el hueco reciba el tinte y se lea oscuro.
-
Negro óxido y recubrimientos
Ablar después del negro óxido para el contraste; indique "Marcar después del anodizado" o "Marcar antes de la pasivación".
Especificaciones del marcado láser
- Profundidad de recocido 0 µm, sin eliminación de material
- Profundidad de grabado 10–100 µm, mayor profundidad bajo pedido
- Profundidad de ablación Solo la capa (5–25 µm)
- Profundidad de grabado químico 1–10 µm
- Altura mín. de texto 0,3 mm
- Celda mín. de DataMatrix 0.15 mm
- Tipos de código DataMatrix, QR (GS1, HIBCC)
- Calificación del código ISO/IEC 29158 (AIM DPM)
- Normas 21 CFR 801, MIL-STD-130
- Tolerancia mantenida ±0.005 mm (recocido)
- Certificaciones ISO 9001:2015, ISO 13485, AS9100D
- Pedido mínimo Ninguno
Preguntas frecuentes
Respuestas sobre tipos de marcado, códigos UDI, piezas anodizadas y tolerancias.

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.