









Mecanizado CNC de nailon
El servicio de mecanizado CNC de nailon de DEK transforma PA6 fundido, PA66, nailon con 30 % de fibra de vidrio y con MoS2 en engranajes, casquillos y placas de desgaste con ±0.01 mm en características estabilizadas. El alivio de tensiones y el control de humedad mantienen las piezas en cota.
-
±0.01mm
Características estabilizadas
-
3–5 días
Plazo de entrega del prototipo
-
sin pedido mínimo
Lotes de 1 a 10.000+
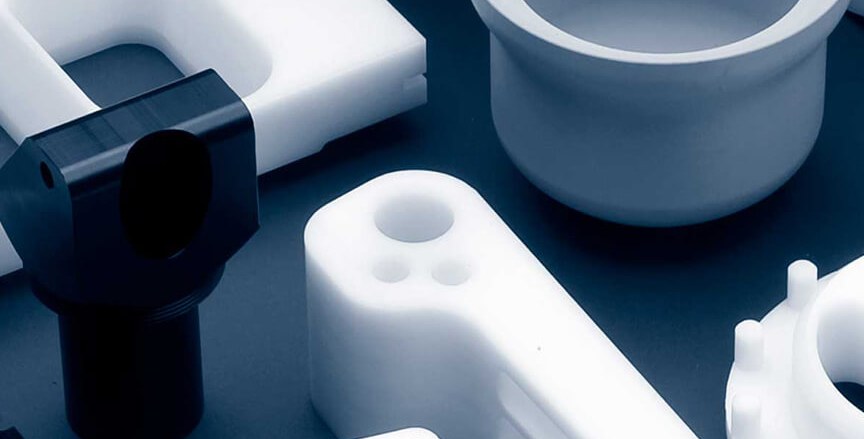

Por qué el mecanizado CNC de nailon requiere material estable
El nailon es resistente, silencioso y autolubricante, pero absorbe agua y se mueve después del corte, y ahí es donde la mayoría de las piezas de nailon mecanizadas fallan la inspección. Lo controlamos con material seco tal como se moldea y con alivio de tensiones entre el desbaste y el acabado.
Las piezas se mecanizan en los mismos centros de fresado y torneado que sus componentes metálicos. El nailon convive con más de 15 polímeros adicionales en nuestros servicios de mecanizado CNC de plásticos.
-

Plásticos técnicos junto a metales desde 2002
-

ISO 9001:2015, ISO 13485 y AS9100D
-

Almacenamiento sellado para controlar la absorción de humedad
-

Presupuestos revisados por ingenieros en 6 horas
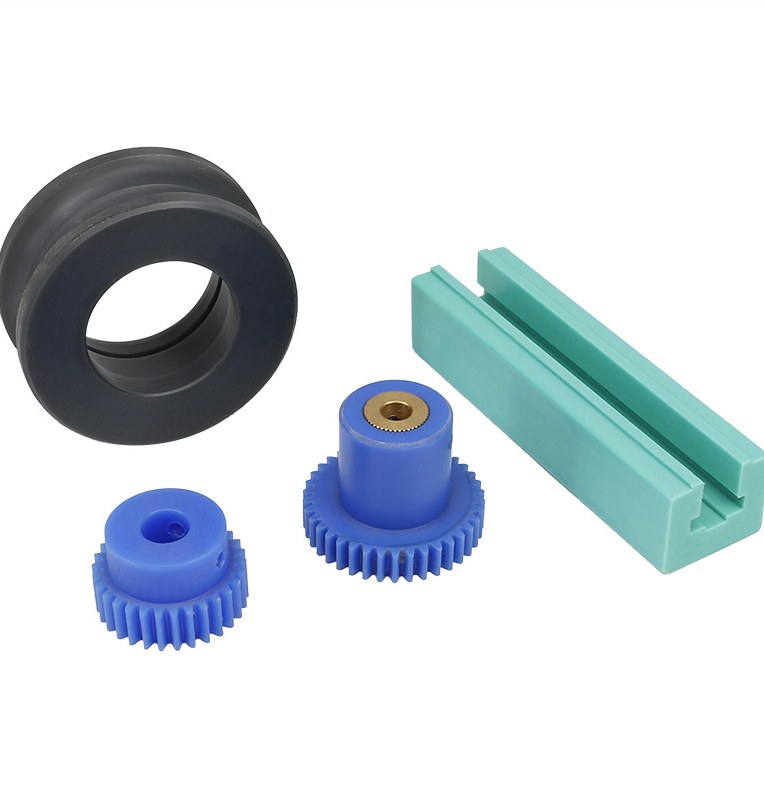
Grados de nailon que mecanizamos
Grados de nailon fundido, extruido, con fibra de vidrio y lubricado, cada uno elegido por su forma de suministro, rigidez y cuánto se mueve con la humedad.
-

Nailon 6 (PA6 fundido)
80 MPa de resistencia a la tracción (seco)Bloques grandes, poleas, placas de desgaste y engranajes, con menos tensiones que el material extruido. Ver Nailon 6.
-

Nailon 6/6 (PA66)
Temperatura de servicio de 105 °CMayor rigidez y dureza que el PA6, con 85 MPa de resistencia a la tracción (seco). La opción habitual para casquillos y rodillos.
-

30 % con fibra de vidrio
2× la rigidez del PA6 sin cargaBase de PA6 para soportes estructurales y carcasas que necesitan más rigidez. Ver Nailon 6 con 30 % de fibra de vidrio.
-

PA66 GF30
160 MPa de resistencia a la tracción (seco)La mayor resistencia y resistencia a la fluencia de la familia, servicio a 120 °C. Ver Nailon 6/6 con 30 % de fibra de vidrio.
-

Nailon con carga de MoS2
PA6 + disulfuro de molibdenoCojinetes, guías y engranajes con menor fricción y mejor desgaste que el nailon fundido sin carga.
-

Nailon 6 ignífugo
UL 94 V-0Aislantes eléctricos y carcasas que requieren UL 94 V-0. Ver Nailon 6 FR.
-
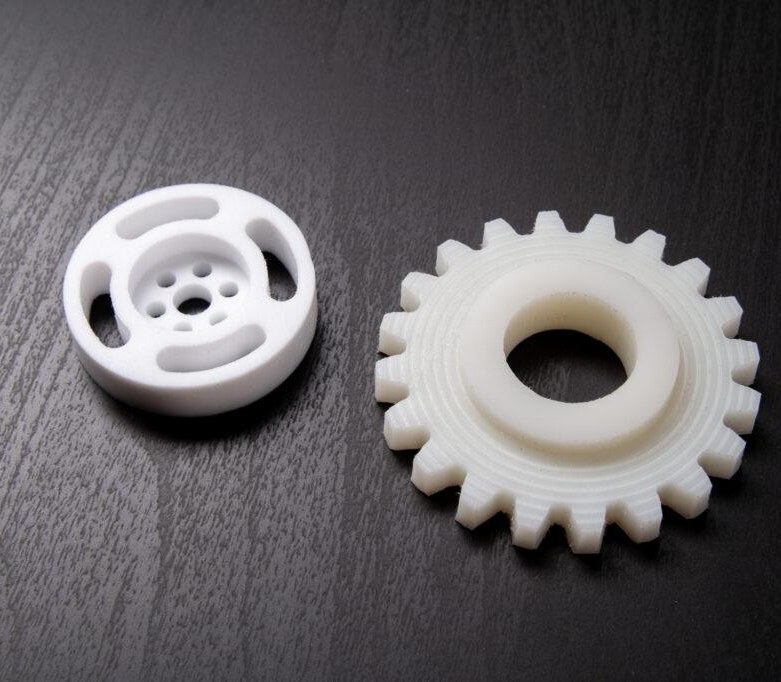
±0.01mm
Sin carga, menos de 50 mm
-
±0.05mm
Largo, delgado o con fibra de vidrio
-
Ra 0.8–1.6
Acabado tal como se mecaniza (µm)
-
23 °C
Inspeccionado al 50 % de HR
Mecanizado de PA6 y mecanizado de PA66 en DEK
El PA6 y el PA66 usan el mismo utillaje y las mismas velocidades; la forma de suministro y el movimiento por humedad definen el proceso, no la dificultad de corte.
-
1
Fresado CNC
3, 4 y 5 ejes Fresado CNC para placas de desgaste, bloques de guía, placas de leva y carcasas, en los mismos centros que mecanizan sus componentes metálicos.
-
2
Torneado CNC y tipo suizo
Torneado CNC para casquillos, rodillos, separadores y racores roscados; torneado tipo suizo para pasadores y aislantes de pequeño diámetro.
-
3
Tallado de engranajes
Tallado de engranajes mediante fresado por generación y mortajado en PA66 y PA6 fundido para accionamientos silenciosos y de baja carga, engranando con piñones de acero que mecanizamos en el mismo pedido.
-
4
Taladrado y roscado
Taladrado, roscado y escariado con herramientas afiladas de hélice alta para evitar los agujeros de diámetro insuficiente y con rebabas que el nailon produce con brocas desgastadas.
Consejos de diseño y mecanizado para nailon
Factores clave que revisan nuestros ingenieros para que las piezas de nailon mantengan la cota después del mecanizado, en servicio y en la inspección.
-
1
Alivio de tensiones
La barra extruida lleva tensiones superficiales. Desbastamos, recocimos a 150 °C en aceite o atmósfera inerte y luego acabamos; el PA6 fundido necesita menos porque sale libre de tensiones del molde.
-
2
Humedad y estabilidad dimensional
Un alojamiento de PA6 de 100 mm puede crecer de 0,3 a 0,5 mm desde seco hasta saturado. Especifique el estado de humedad en la inspección, o elija PA66 GF30 o Delrin para servicio en húmedo.
-
3
Dilatación térmica
80–90 µm/m·K es cuatro veces el acero. Un casquillo de nailon prensado en un alojamiento de acero se aprieta sobre su eje cuando está caliente; diseñe el diámetro interior con una holgura de funcionamiento del 0,3–0,5 %.
-
4
Esquinas vivas
El nailon es sensible a la entalla bajo impacto. Utilice radios internos mínimos de 0,5 mm y chaflanes de 0,3 mm en los bordes sometidos a carga repetida.
-
5
Paredes finas
Mínimo 1,0 mm, 1,5 mm para grados con fibra de vidrio; las paredes sin soporte por debajo de 1 mm se desvían alejándose de la fresa y salen con conicidad.
-
6
Roscas en PA66
Los agujeros roscados agarran bien en PA66; especifique un paso grueso y una pared mínima de 2 mm alrededor de la rosca. Utilice insertos para recuentos de ciclos elevados.
Cuándo elegir nailon frente a Delrin, UHMW o bronce
Cómo se compara el nailon con los materiales frente a los que los ingenieros lo evalúan. Desglose completo en nuestra guía de nailon frente a Delrin .
| Criterio | Este materialNailon | Delrin | UHMW | Bronce |
|---|---|---|---|---|
| Elíjalo para | Engranajes cargados | Engranajes de precisión | Guías de cadena | Cargas elevadas |
| Absorción de agua | Mayor | Una quinta parte del nailon | – | – |
| Vida útil frente al desgaste | Mejor | Menor | Uso húmedo y con abrasivos | – |
| Resistencia | Más resistente | – | La mitad que el nailon | Cargas más elevadas |
| Coste | Menor | Mayor | – | – |
Dónde se utilizan las piezas de nailon mecanizado
Las piezas de nailon silenciosas y autolubricadas funcionan en seco en accionamientos, transportadores y conjuntos eléctricos de seis sectores industriales.
-
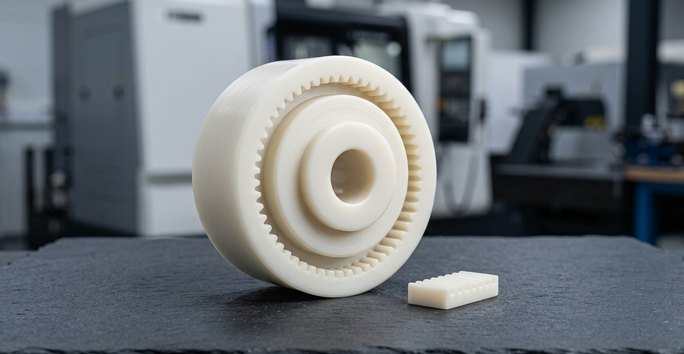 Automatización y robóticaEngranajes, rodillos seguidores de leva, almohadillas de pinza, guías de cadena portacables y casquillos para un movimiento silencioso y de bajo mantenimiento.
-
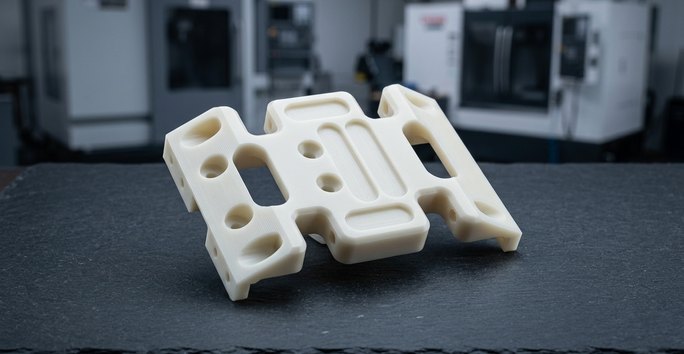 Equipos industrialesPoleas, placas de desgaste, piñones, guías deslizantes y cabezas de martillo que sustituyen al metal donde importan el ruido y el peso.
-
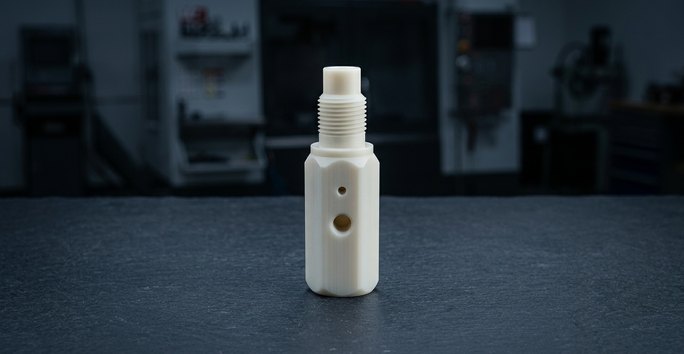 Electrónica y telecomunicacionesAisladores, separadores y cuerpos de conector mecanizados en grados de nailon ignífugos.
-
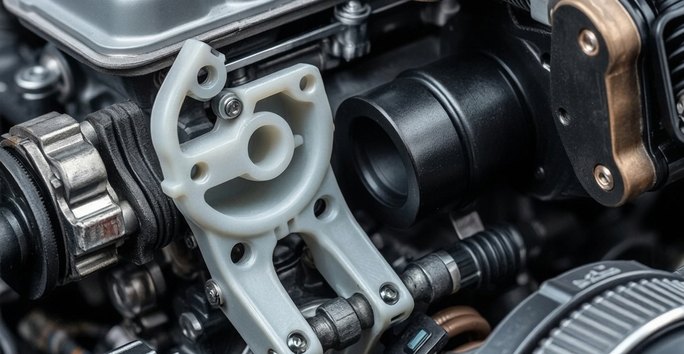 AutomociónClips bajo el capó, soportes de conducto de combustible y engranajes de bomba mecanizados en PA66 GF30 por su resistencia y resistencia a la fluencia.
-
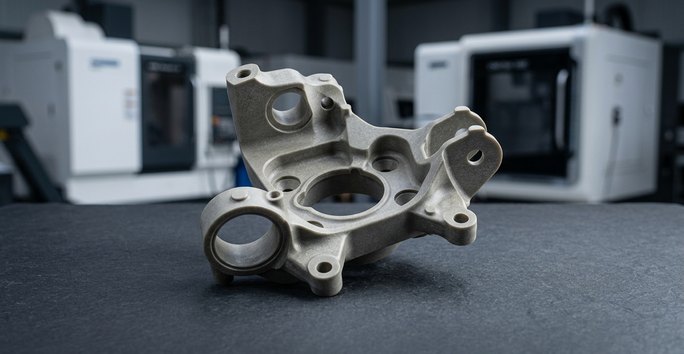 Agricultura y construcciónRodillos, bloques guía y casquillos de pivote que funcionan en seco en condiciones polvorientas, donde la grasa atrapa abrasivos.
-
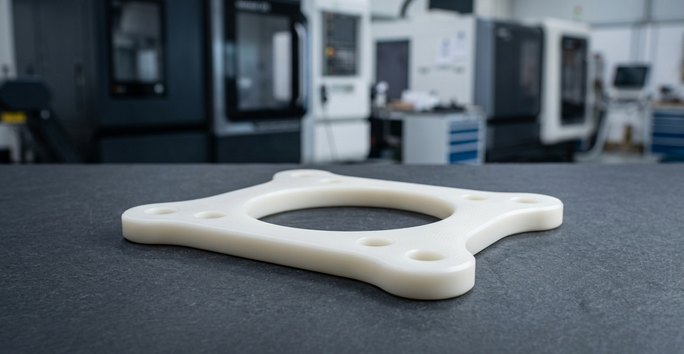 Procesado de alimentosPiezas de transportador de PA6 natural conformes con la FDA, mecanizadas a partir de material en bruto colado para líneas de funcionamiento limpias y silenciosas.
Opciones de acabado para piezas de nailon mecanizado
Mecanizado CNC más acabado: el nailon admite granallado, teñido y marcado; el anodizado y el recubrimiento electrolítico no son aplicables.
¿No sabe qué acabado es el adecuado? Ver todas las opciones de acabado
-
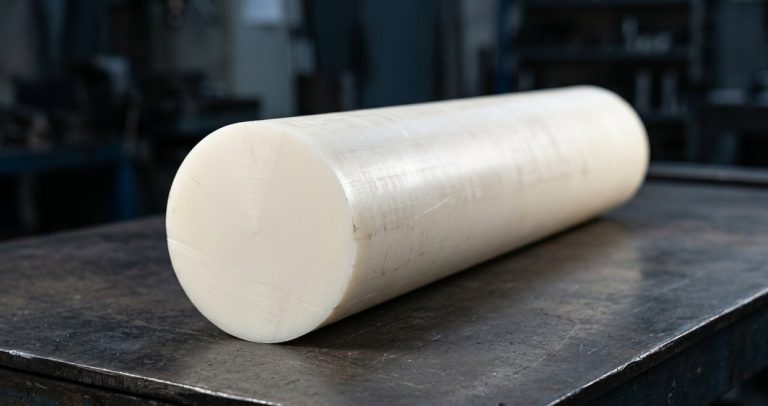 Tal como se mecanizaMás comúnRa 0,8–1,6 µm, desbarbado. La mayoría de las piezas de desgaste se envían así, sin ningún paso de acabado adicional.Solicitar presupuesto
-
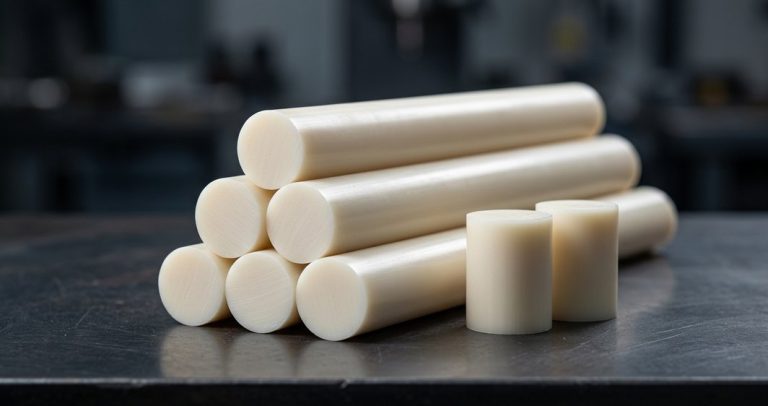 GranalladoMás popularEl mecanizado CNC más el granallado proporcionan un mate uniforme para cubiertas estéticas y superficies de agarre.Solicitar presupuesto
-
 PinturaMás popularPosible tras un tratamiento de plasma o llama en nailon mecanizado; la adhesión es más débil que en ABS.Solicitar presupuesto
-
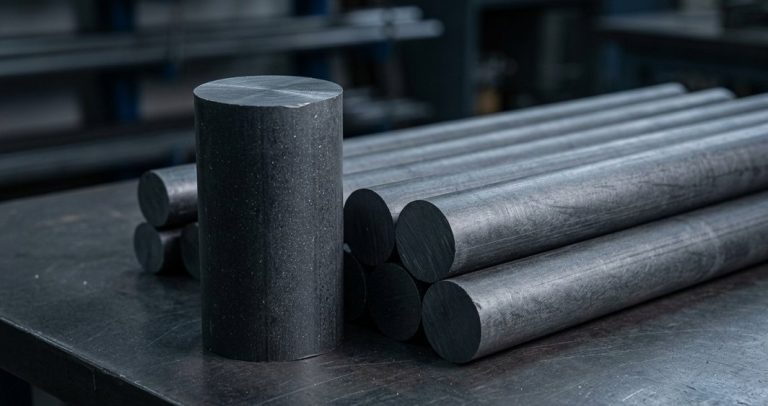 TeñidoMás popularEl tinte negro o de color penetra en el nailon mecanizado y no se descascara, a diferencia de un recubrimiento superficial.Solicitar presupuesto
-
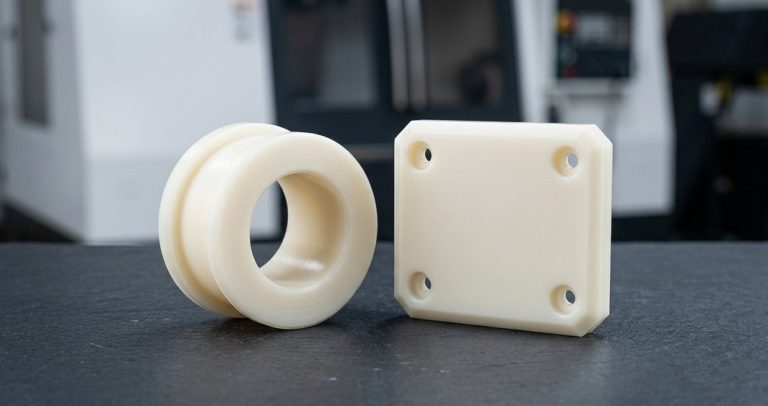 Marcado láserMás popularEl mecanizado CNC más el marcado láser añaden números de pieza y códigos de fecha permanentes a las piezas de nailon.Solicitar presupuesto
Preguntas frecuentes sobre el mecanizado de nailon
Preguntas habituales que los ingenieros plantean antes de pedir engranajes, casquillos y piezas de desgaste de nailon.
Otros materiales
-
 DelrinHomopolímero de acetal (Delrin 150) y copolímero para engranajes, casquillos, cuerpos de válvulas y piezas en contacto con alimentos: virutas limpias, baja humedad, ±0,01 mm típico.Más información
-
 PEIPEI Ultem 1000 sin carga y Ultem 2300 con 30 % de fibra de vidrio para zócalos de prueba, bandejas de esterilización y soportes aeronáuticos: 170 °C en continuo, UL 94 V-0.Más información
-
 PolietilenoUHMW-PE y HDPE: el plástico de uso general con menor fricción y mayor resistencia a la abrasión, conforme a FDA en grados naturales, para tiras de desgaste y guías de cadena.Más información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








