









Servicios de mecanizado de UHMW
El mecanizado de UHMW de DEK convierte planchas, barras y bloques de UHMW-PE y HDPE en tiras de desgaste, guías de cadena y ruedas estrelladas, manteniendo ±0.01 mm en rasgos pequeños. El utillaje afilado y la sujeción de baja fuerza mantienen plano el PE blando y elástico tras el corte.
-
±0.01 mm
Rasgos pequeños
-
3–5 días
Plazo de entrega del prototipo
-
sin pedido mínimo
De 1 a más de 10.000 piezas
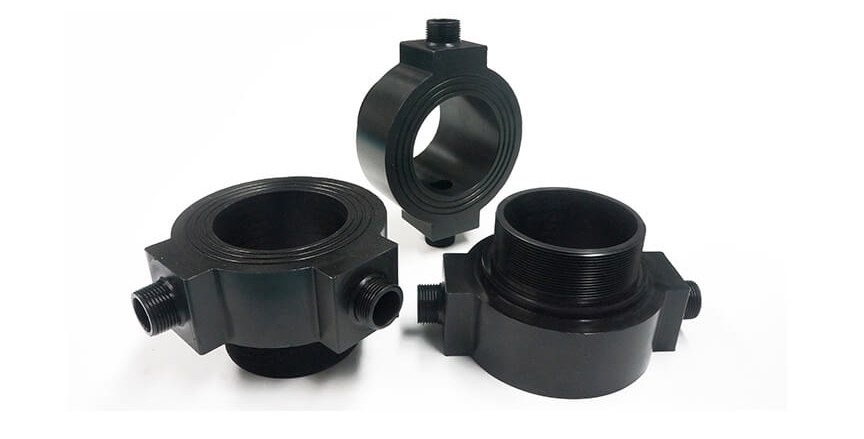

Qué distingue el mecanizado de UHMW y el mecanizado de HDPE
El polietileno es el plástico de uso general con menor fricción y mayor resistencia a la abrasión, no absorbe agua y cumple con la FDA en sus grados naturales. Mecanizamos UHMW-PE y HDPE como parte de nuestros servicios de mecanizado CNC de plásticos.
El PE también es blando, elástico y se expande 150–200 µm/m·K, por lo que se deforma bajo la sujeción y se mueve tras el corte más que cualquier otro plástico que mecanizamos. Lo cortamos en las mismas fresadoras de 3, 4 y 5 ejes que el acero inoxidable y el aluminio, con un ±0.05 mm realista en piezas grandes.
-

Mecanizado de plásticos junto a metales desde 2002
-

ISO 9001:2015, ISO 13485 y AS9100D
-

Presupuesto revisado por ingenieros en 6 horas
-

IQC, IPQC, FAI y OQC a 23 °C
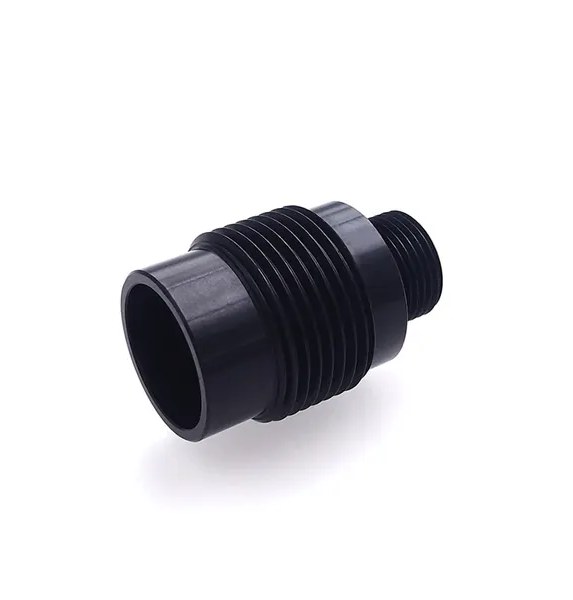
Grados de polietileno que mecanizamos
Cuatro familias de grados de polietileno cubren piezas de desgaste para contacto alimentario, revestimientos de bajo coste, deslizamientos sin lubricación y componentes de HDPE soldados.
-

UHMW-PE natural/virgen
Cumple con la FDAPara tiras de desgaste, guías de cadena, ruedas estrelladas y componentes de procesamiento de alimentos conformes con la FDA. Ver UHMW-PE.
-

UHMW-PE reprocesado
Negro o verde, menor costePara piezas de desgaste no alimentarias, placas de revestimiento, revestimientos de cajas de camión y tolvas donde no se requiere material virgen y el coste importa.
-

UHMW con aceite
30–50% menos fricciónGrados de UHMW con aceite y lubricante seco para deslizamientos y guías que funcionan donde la lubricación es imposible.
-

HDPE natural / coloreado
0.95 g/cm³Para tablas de cortar, racores de depósito, juntas, cubiertas mecanizadas y componentes marinos. Ver HDPE.
-

UHMW-PE
0.10–0.20 de fricción sobre aceroResistencia a la tracción última de 40 MPa y límite elástico de 21 MPa, 0.93 g/cm³, servicio continuo máximo de 80 °C, absorción de agua inferior al 0.01% en 24 h.
-

HDPE
25–30 MPa de tracciónFricción de 0.20–0.25 en seco sobre acero, servicio máximo de 80 °C; algo más rígido y de corte más limpio que el UHMW, con la misma expansión de 150–200 × 10⁻⁶/K.
-
±0.05 mm
Realista en piezas grandes
-
500 mm
Diámetro máximo de torneado
-
3 m
Perfilado de guías largas
-
Ra 0.8–1.6
Acabado tal como se mecaniza, µm
Cómo aborda DEK el mecanizado CNC de UHMW
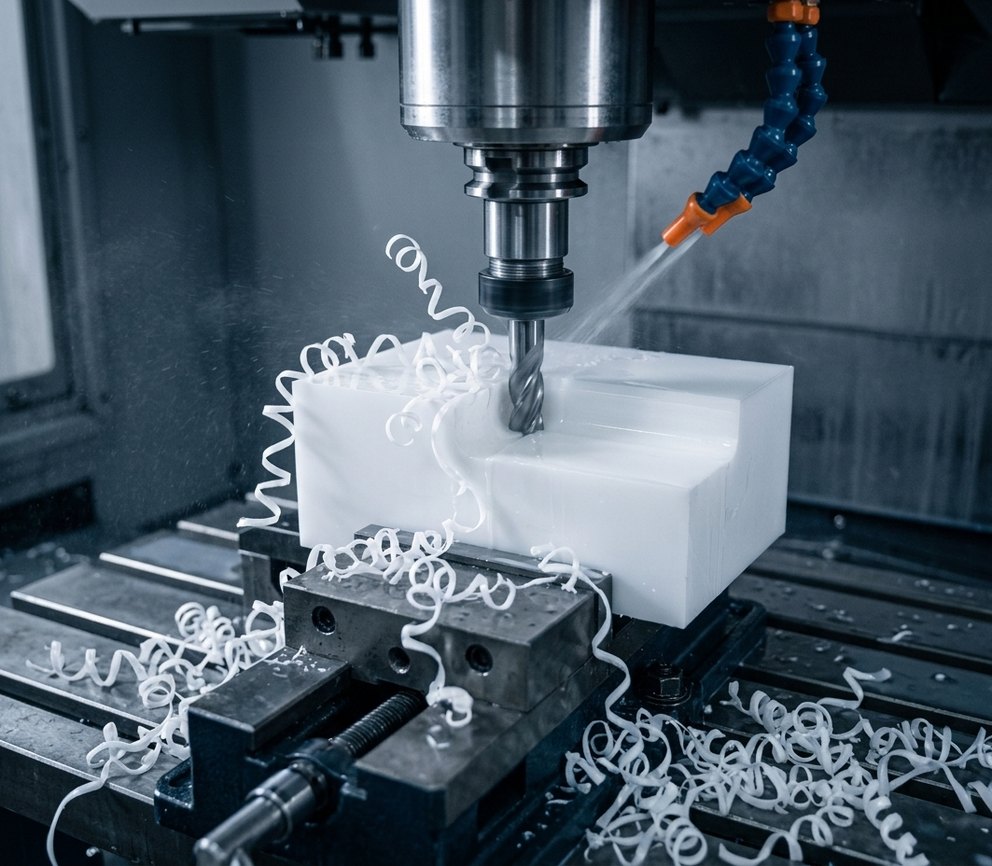
El PE se corta con facilidad pero es difícil de sujetar con precisión, por lo que cada proceso se basa en utillaje afilado, baja fuerza de sujeción y medición a 23 °C.
-
1
Fresado CNC
3, 4 y 5 ejes Fresado CNC para tiras de desgaste, guías de cadena y correa, placas de revestimiento, ruedas estrelladas y protecciones de máquina.
-
2
Torneado CNC
Torneado CNC para rodillos, poleas, casquillos y piñones de hasta 500 mm de diámetro, manteniendo ±0.01 mm en diámetros torneados cortos.
-
3
Perfilado de guías largas
Las guías de hasta 3 m se perfilan con utillaje seccional para que la tira quede plana; las piezas largas reposan entre el desbaste y el acabado. Ver mecanizado de piezas grandes.
-
4
Taladrado y roscado
Taladrado, avellanado y roscado con brocas afiladas de hélice alta; los alojamientos avellanados son estándar en las tiras de desgaste.
Consejos de diseño y mecanizado para polietileno
Lo que nuestros ingenieros revisan en cada plano de PE antes de presupuestar, para que las tolerancias sigan siendo alcanzables en piezas blandas de alta expansión.
-
1
Expansión y sujeción
El PE se expande ocho veces más que el acero: especifique 23 °C y orificios de montaje oblongos en una guía de 2 m. Usamos utillaje de vacío o mordazas blandas y medimos tras soltar la sujeción.
-
2
Utillaje afilado
Los filos desafilados empujan y desgarran el UHMW, dejando rebabas y deriva dimensional. Usamos metal duro pulido de ángulo de ataque alto, altas velocidades de husillo y soplado de aire.
-
3
Tensión superficial en plancha gruesa
La placa extruida y moldeada por compresión se alabea cuando se mecaniza una cara. Desbastamos ambos lados, dejamos reposar la pieza en bruto y luego acabamos; el recocido a 80 °C ayuda en piezas de más de 50 mm de espesor.
-
4
Tolerancias según el tamaño de la pieza
±0.01 mm en características pequeñas y bien soportadas, ±0.05 mm en piezas grandes, ±0.1 mm en piezas de más de 1 m. Aplique tolerancia a la superficie de deslizamiento y a los orificios de montaje, no a los bordes libres.
-
5
Paredes delgadas
Mantenga paredes de 1.5 mm como mínimo en UHMW y de 1.0 mm en HDPE; las paredes más delgadas se desvían por el corte de la herramienta y salen con conicidad.
-
6
Roscas y sujetadores
Las roscas mecanizadas en PE se barren con facilidad: especifique pernos pasantes avellanados con arandelas o insertos metálicos a presión, con 0.3 mm de holgura para la expansión.
Cuándo elegir UHMW frente a HDPE, nailon o Delrin
Cómo se compara el UHMW-PE con el HDPE y otros plásticos para cojinetes. Cuando la carga y el calor superan al PE, acero inoxidable 304 lleva una banda de desgaste de UHMW reemplazable.
| Criterio | Este materialUHMW-PE | HDPE | Nailon | Delrin |
|---|---|---|---|---|
| Elíjalo para | Bandas de desgaste | Depósitos, racores | Engranajes con carga | Piezas de precisión |
| Abrasión | 10x HDPE | Menor | – | Menor |
| Fricción | 0.10–0.20 | 0.20–0.25 | Mayor | – |
| Absorción de agua | < 0.01% | < 0.01% | Absorbe | – |
| Temp. máx. | 80 °C | 80 °C | 100 °C | – |
| Rigidez | Blando, elástico | Más rígido | – | Mucho más rígido |
| Costo | Bajo | Más económico | – | Mayor |
Dónde se utilizan las piezas de polietileno mecanizadas
La baja fricción, la resistencia a la abrasión y la nula absorción de agua hacen que el PE esté presente dondequiera que las piezas deslicen, se desgasten o permanezcan húmedas.
-
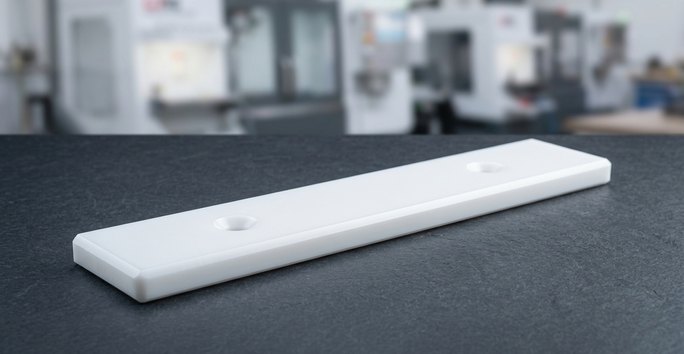 Procesamiento y envasado de alimentosBandas de desgaste para transportadores, guías de cadena, ruedas de estrella, husillos sincronizadores y tablas de corte mecanizados en UHMW conforme a FDA.
-
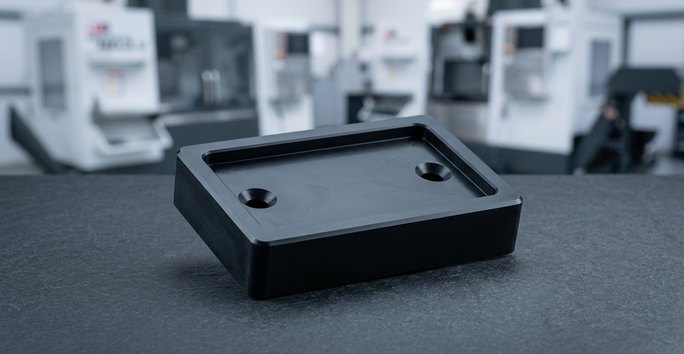 Industrial, agrícola y mineríaPatines de deslizamiento, guías de banda, piñones, revestimientos de canaletas y tolvas y bloques parachoques para equipos industriales, agricultura y minería.
-
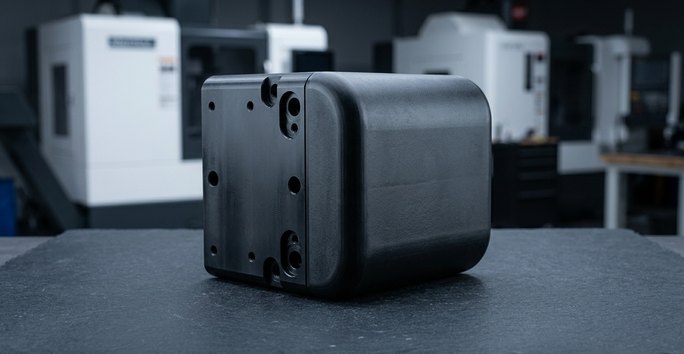 Marino y construcciónDefensas de muelle, regalas de roce, anillos de desgaste para bombas, racores de HDPE para depósitos y placas para estabilizadores para el sector marino, el tratamiento de aguas y la construcción.
Opciones de acabado para polietileno mecanizado
Mecanizado CNC + acabado para piezas de PE. El pulido por vapor, el anodizado y el recubrimiento electrolítico no se aplican al polietileno.
¿Necesita una pieza de color en lugar de pintura? Consulte con nuestros ingenieros.
-
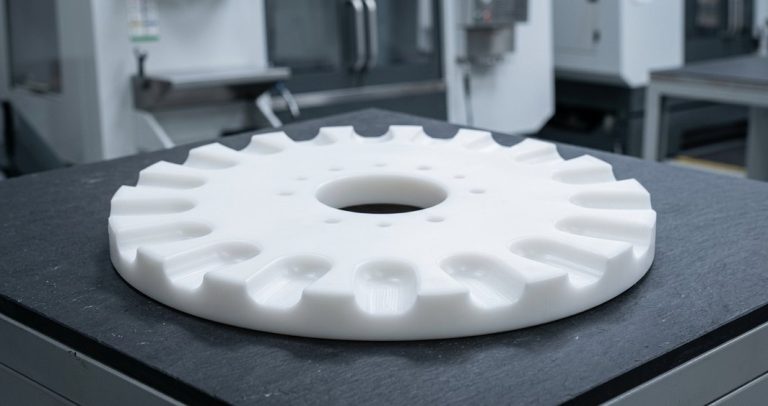 Tal como se mecanizaEstándarRa 0.8–1.6 µm con una superficie sellada y cerosa que resiste el crecimiento bacteriano; el estándar para piezas de desgaste y de contacto con alimentos.Solicitar presupuesto
-
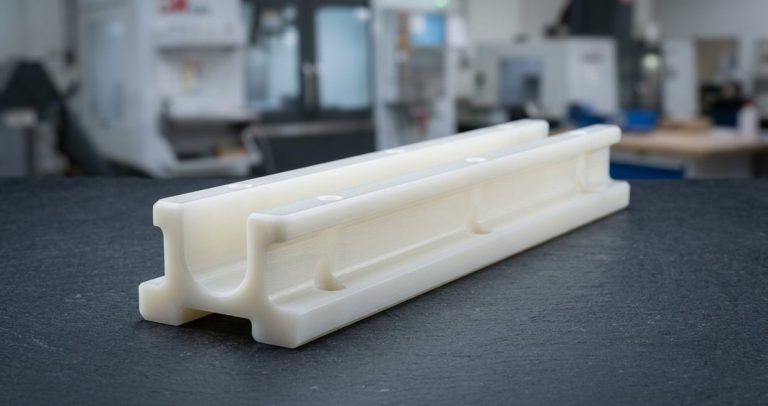 Chorreado de perlasMás popularMecanizado CNC + chorreado de perlas para una textura mate en protectores y componentes manipulados.Solicitar presupuesto
-
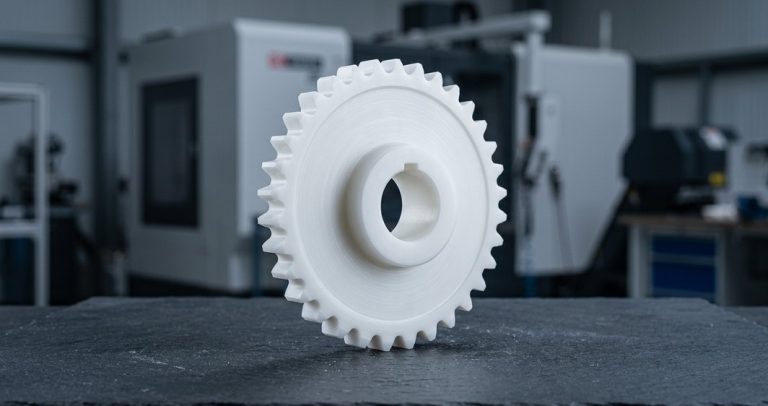 Marcado láserMás popularMecanizado CNC + marcado y grabado láser para números de pieza; el contraste es mejor en material en negro.Solicitar presupuesto
-
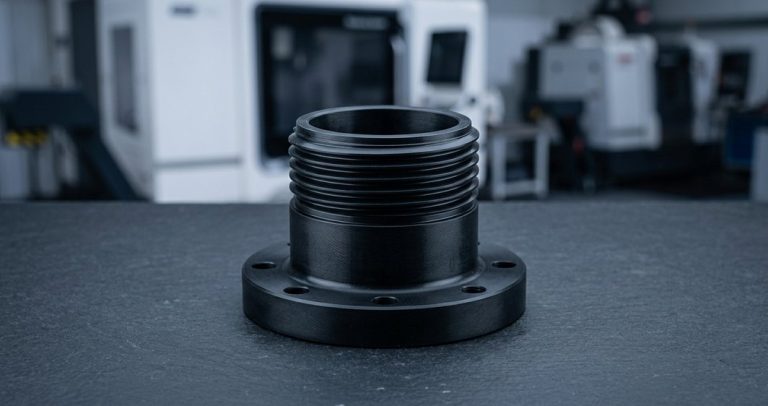 Soldadura por gas calienteMás popularComponentes de HDPE mecanizados y soldados por gas caliente en conjuntos, depósitos y tolvas tras el mecanizado CNC.Solicitar presupuesto
Preguntas frecuentes sobre mecanizado de UHMW
Preguntas habituales de ingenieros que especifican piezas de UHMW y HDPE.
Otros materiales
-
 DelrinHomopolímero de acetal (Delrin 150) y copolímero para engranajes, casquillos, cuerpos de válvula y piezas en contacto con alimentos: viruta limpia, baja humedad, ±0.01 mm típico.Más información
-
 NailonPA6, PA66, nailon con 30 % de fibra de vidrio y nailon con MoS2, tenaces, silenciosos y autolubricantes, para engranajes, casquillos, placas de desgaste, rodillos y aislantes.Más información
-
 PEIPEI Ultem 1000 sin carga y Ultem 2300 con 30 % de fibra de vidrio para zócalos de prueba, bandejas de esterilización y soportes aeronáuticos: 170 °C en continuo, UL 94 V-0.Más información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








