Servicios de mecanizado de Ultem
El servicio de mecanizado de Ultem de DEK transforma Ultem 1000 y Ultem 2300 con 30 % de fibra de vidrio en zócalos de prueba, bandejas de esterilización y soportes aeronáuticos, con tolerancias de ±0.01 mm y prototipos en 3–5 días. Cada pieza se recuece para evitar fisuras y se produce junto a sus piezas metálicas.
-
±0.01 mm
Tolerancia habitual
-
170 °C
Servicio continuo
-
3–5 días
Plazo de prototipo

¿Qué hace que el Ultem sea ideal para piezas de alta temperatura?
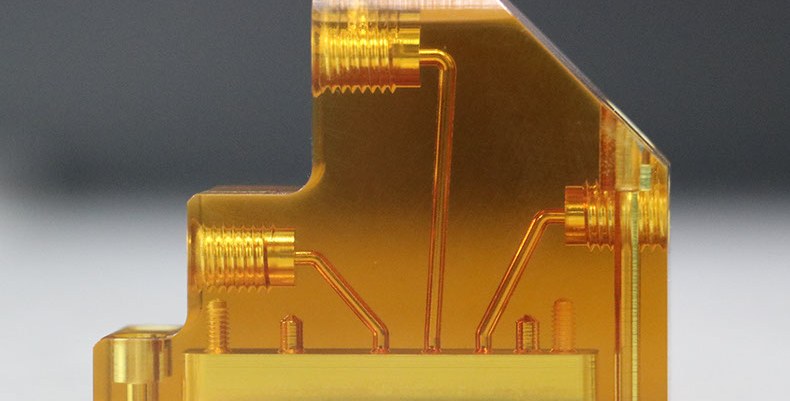
El Ultem es polieterimida (PEI), un plástico técnico amorfo de color ámbar que mantiene una resistencia a la tracción de 105 MPa a temperatura ambiente, trabaja de forma continua a 170 °C y cumple UL 94 V-0 sin aditivos. Su dilatación térmica es la más baja de los plásticos técnicos sin carga.
También es sensible a las entallas y conserva tensiones residuales de la extrusión, por lo que el mecanizado de PEI requiere recocido y un proceso riguroso. Lo mecanizamos en las mismas fresadoras de 3, 4 y 5 ejes que las piezas metálicas, como parte de nuestros servicios de mecanizado CNC de plásticos.
-

ISO 9001:2015, ISO 13485 y AS9100D
-

Presupuestos revisados por ingenieros en 6 horas
-

IQC, IPQC, FAI y OQC en CMM
-

Lotes de 1 a más de 10.000 piezas
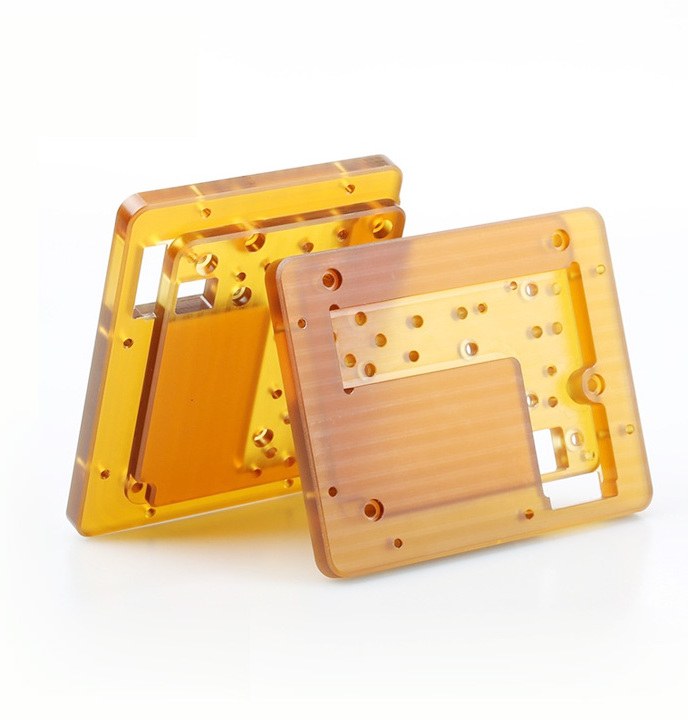
Grados de Ultem que mecanizamos
Tres familias de PEI cubren la mayoría de los planos de Ultem: sin carga por su versatilidad, con fibra de vidrio por su rigidez y grados sanitarios para esterilización.
-

Ultem 1000
105 MPa de tracción, 170 °CGrado sin carga para aisladores, bandejas médicas y mirillas ámbar; Ultem 1000 el mecanizado se realiza con metal duro estándar.
-

Ultem 2300
30 % fibra de vidrio, 160 MPaPara zócalos de prueba y soportes aeronáuticos que requieren rigidez y resistencia a la fluencia; Ultem 2300 el mecanizado requiere herramienta de diamante.
-

Ultem 1010 / HU1000
Biocompatible según ISO 10993Grados sanitarios para piezas sometidas a esterilización repetida por vapor; su precio como material es superior al del Ultem 1000 estándar.
-
±0.005 mm
Cavidades y taladros de zócalos
-
±0.02 mm
Secciones largas con fibra de vidrio
-
Ra 0.8–1.6
Acabado tras mecanizado (µm)
-
56 µm/m·K
Dilatación del Ultem 1000
Capacidades de mecanizado CNC de Ultem
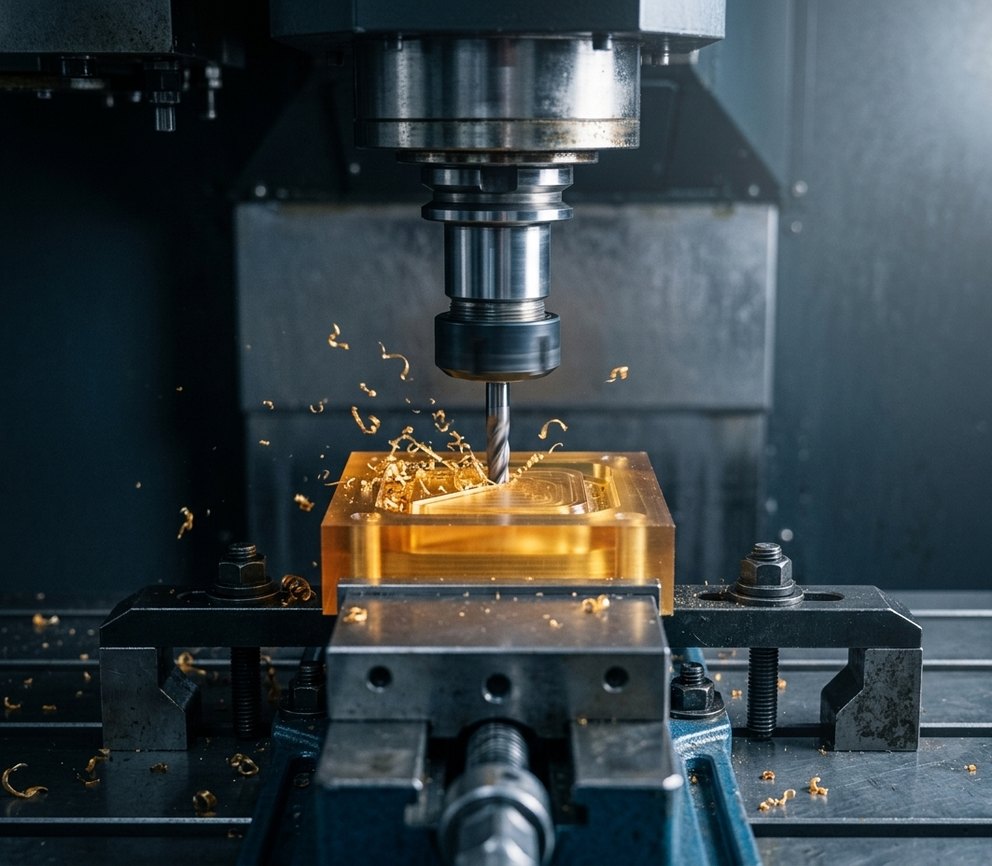
Mecanizamos PEI en las mismas fresadoras de 3, 4 y 5 ejes que el metal, con herramienta afilada de metal duro o diamante y recocido entre desbaste y acabado.
-
1
Fresado CNC
3, 4 y 5 ejes Fresado CNC para zócalos de prueba, colectores, soportes, bandejas de esterilización y placas aislantes, con utillaje para bandejas de pared delgada.
-
2
Torneado CNC y tipo suizo
Torneado CNC para casquillos, bobinas, cuerpos de conector y mirillas; torneado tipo suizo para pasadores y sondas de menos de 20 mm.
-
3
Micromecanizado
Micromecanizado de matrices de pogo-pins y cavidades de zócalos con paso de 0.3–0.6 mm, manteniendo una precisión posicional de ±0.005 mm.
-
4
Taladrado y roscado
Taladrado, escariado y roscado con metal duro afilado; las roscas en PEI rara vez necesitan insertos. Después se realiza limpieza por ultrasonidos para piezas de semiconductores y médicas.
Consejos de diseño y mecanizado para Ultem
Lo que nuestros ingenieros revisan en cada plano de Ultem para evitar fisuras, desgaste de herramienta y deriva de tolerancias en servicio.
-
1
Recocer antes del acabado
Las barras y placas de PEI extruido presentan altas tensiones residuales. Recoceremos a 150–160 °C durante una hora por cada 3 mm de espesor, desbastamos, recoceremos de nuevo y luego acabamos, para que las piezas no se agrieten en los taladros semanas después.
-
2
Desgaste de herramienta en grados con fibra de vidrio
El Ultem 2300 desgasta el metal duro unas cinco veces más rápido que el material sin carga. Usamos fresas de PCD o con recubrimiento de diamante, sustituimos las herramientas según el plan y volvemos a medir los taladros críticos a mitad de lote.
-
3
Dilatación térmica
56 µm/m·K es aproximadamente 2,5 veces la del aluminio: una base de zócalo de Ultem de 100 mm crece 0.06 mm más que su marco de aluminio en 10 °C. Valide las tolerancias de los campos de pines con prueba en caliente a la temperatura de servicio.
-
4
Esquinas vivas y entallas
La sensibilidad a las entallas es el principal punto débil del PEI. Especifique radios internos de al menos 0.5 mm, chaflanes de 0.3 mm en los bordes y nunca un final de rosca vivo bajo carga.
-
5
Espesor mínimo de pared
Mantenga las paredes con un mínimo de 1,0 mm para Ultem sin carga y de 1,5 mm para el reforzado con fibra de vidrio; las paredes más delgadas en Ultem 2300 se astillan en los extremos de las fibras.
-
6
Refrigerante y limpieza
Evite los disolventes clorados y los álcalis fuertes durante el mecanizado y la limpieza; el refrigerante a base de agua es seguro. En los planos, indique solo las referencias y los ajustes que importan.
Páginas de grados Ultem 1000 y Ultem 2300
Fichas técnicas del Ultem 1000 sin carga y del Ultem 2300 con 30 % de fibra de vidrio, en paralelo: 105 MPa frente a 160 MPa de resistencia a la tracción, 1,27 frente a 1,51 g/cm³ de densidad.
-
El PEI Ultem 2300 es un termoplástico de alto rendimiento reforzado con un 30 % de fibras de vidrio, que mejora la resistencia y la rigidez.Consultar precio
-
El PEI Ultem 1000 es un termoplástico de alto rendimiento con excelente resistencia mecánica, alta resistencia térmica y resistencia química. Pertenece a la familia de polímeros de polietermida (PEI).Consultar precio
Cuándo elegir Ultem frente a PEEK, PPSU o policarbonato
El Ultem se sitúa entre el policarbonato y el PEEK en cuanto a calor y coste; cuando el peso o el aislamiento son importantes, también sustituye al acero inoxidable con una sexta parte de la densidad.
| Criterio | Este materialUltem | PEEK | PPSU | Policarbonato |
|---|---|---|---|---|
| Elíjalo para | Zócalos, bandejas | Productos químicos | Mangos quirúrgicos | Resistente, transparente |
| Temp. máx. | 170 °C | 250 °C | – | 120 °C |
| Coste | Referencia | Aproximadamente el doble | Mayor | Una quinta parte |
| Rigidez | Más rígido | Menor | Menor | – |
| Impacto | Menor | – | Mucho mejor | Más tenaz |
| Ciclos de vapor | Cientos | – | Más | – |
| Clasificación de llama | UL 94 V-0 | – | – | – |
Dónde se utilizan las piezas de Ultem
Las piezas de Ultem se emplean donde el calor, la clasificación de llama y la esterilización descartan plásticos más económicos, y normalmente se atornillan a piezas metálicas mecanizadas en el mismo pedido.
-
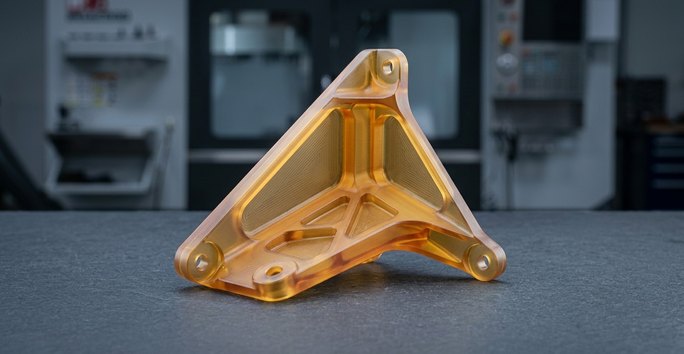 AeroespacialSoportes para interiores de cabina, bridas de conductos, carcasas de conectores y componentes de iluminación que cumplen los requisitos de llama y humo de la FAR 25.853.
-
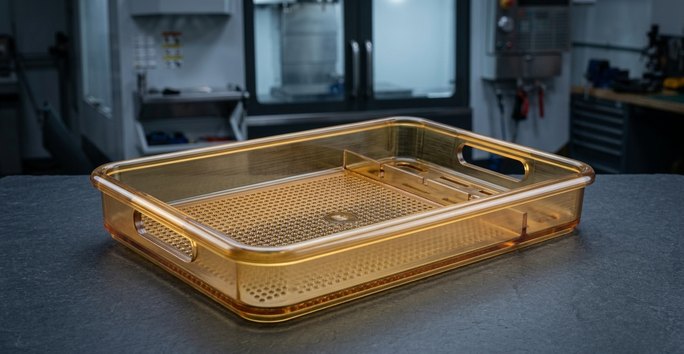 MédicoBandejas de esterilización, mangos de instrumentos, componentes de equipos de imagen y carcasas reutilizables que se someten a autoclave repetidamente.
-
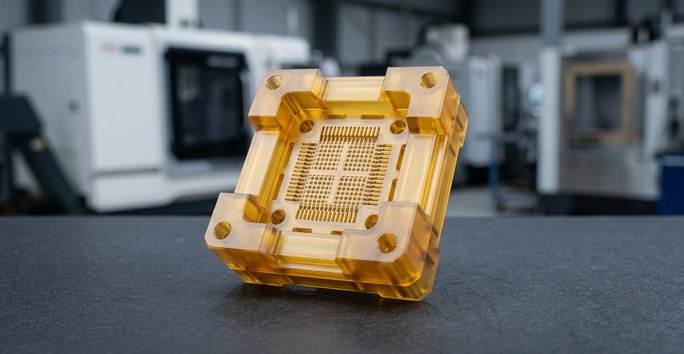 Semiconductores y electrónicaZócalos de burn-in y de prueba final, nidos de manipuladores y aislantes para pruebas en caliente hasta 150 °C, a menudo microfresados con un paso de 0,3–0,6 mm.
Opciones de acabado para piezas de Ultem
Todos los acabados se aplican después del mecanizado CNC. El anodizado y el recubrimiento electrolítico no se aplican al PEI, por lo que las opciones se centran en la textura, la transparencia y el marcado.
¿Necesita un acabado que no aparece en la lista? Consulte con nuestros ingenieros
-
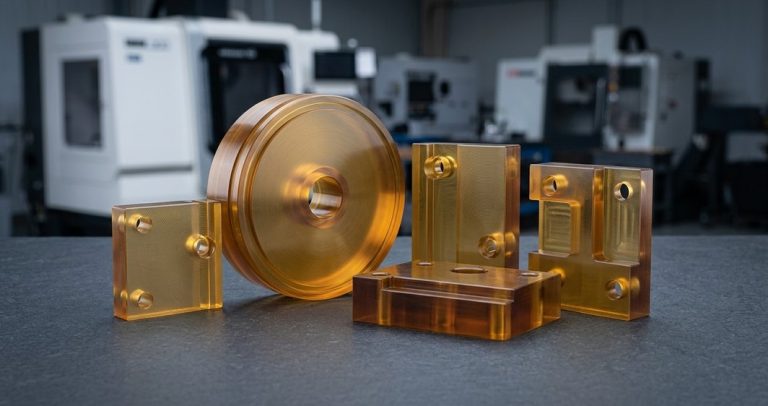 Tal como se mecanizaEstándarRa 0,8–1,6 µm directamente de la máquina CNC; el acabado estándar para zócalos de prueba y utillajes.Solicitar presupuesto
-
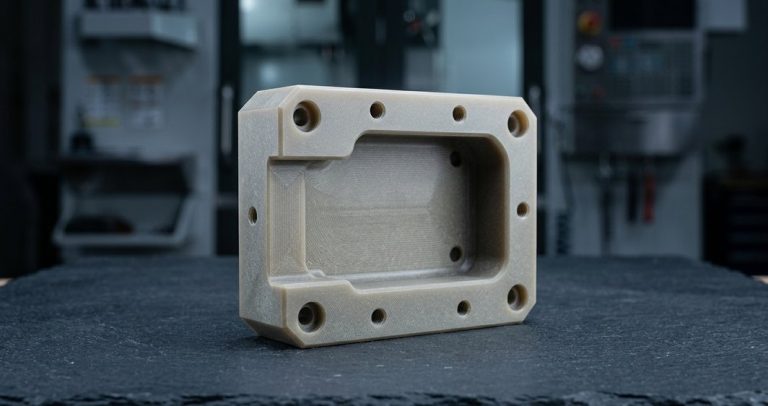 Chorreado de perlasMás popularEl mecanizado CNC más el chorreado de perlas proporciona un mate uniforme en superficies aeroespaciales y médicas de aspecto estético.Solicitar presupuesto
-
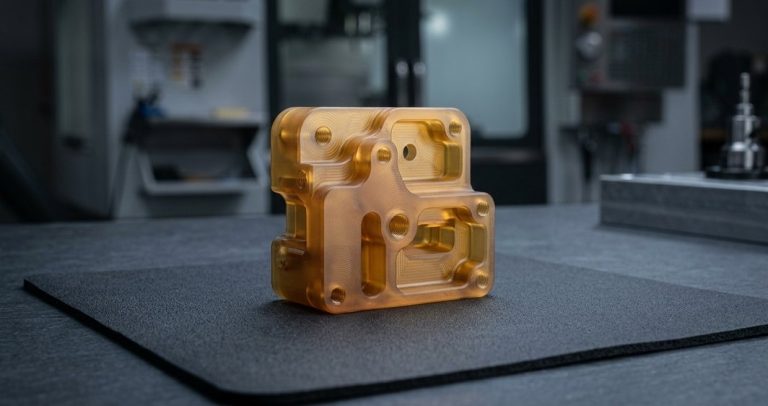 PinturaMás popularLos recubrimientos de grado aeroespacial se adhieren bien al PEI tras un ligero lijado; disponibles pinturas conformes con FST.Solicitar presupuesto
-
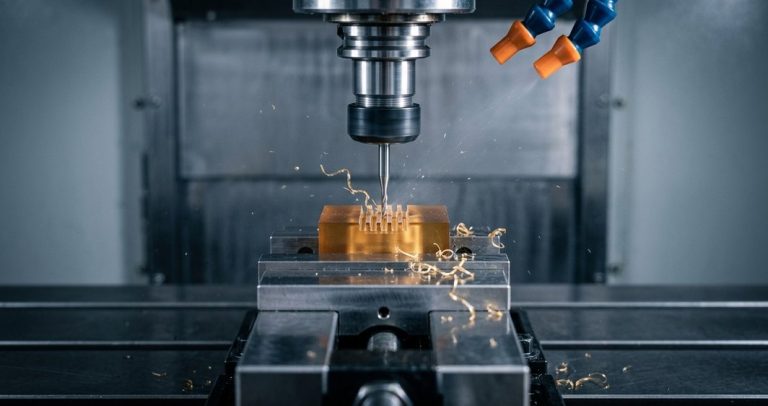 Pulido por vaporMás popularAclara las superficies mecanizadas en mirillas y cubiertas de Ultem 1000 ámbar transparente.Solicitar presupuesto
-
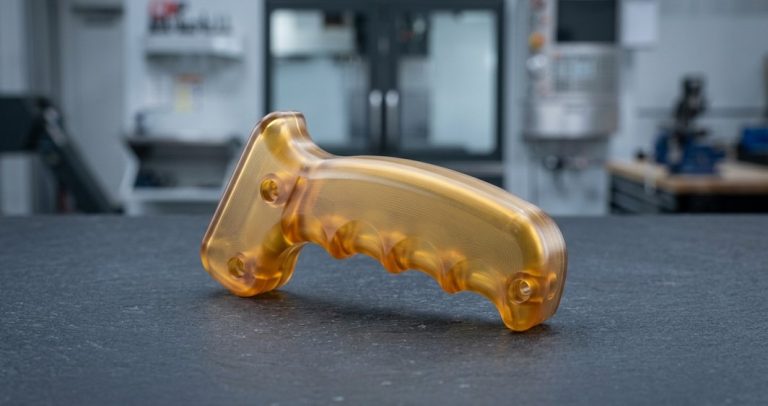 Marcado láserMás popularAñade números de pieza y códigos UDI directamente a las piezas mecanizadas de Ultem 1000 y Ultem 2300.Solicitar presupuesto
Preguntas frecuentes sobre el mecanizado de Ultem
Respuestas sobre mecanizabilidad, grados, esterilización y tolerancias para piezas de PEI.
Otros materiales
-
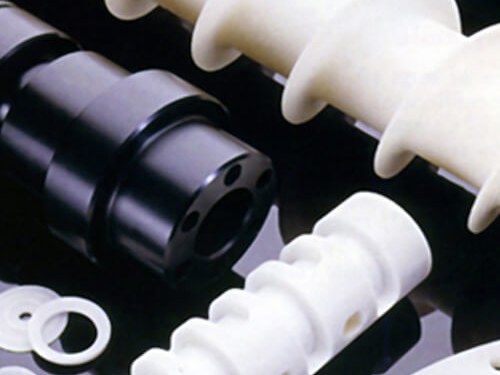 DelrinHomopolímero de acetato (Delrin 150) y copolímero para engranajes, casquillos, cuerpos de válvula y piezas en contacto con alimentos: viruta limpia, baja humedad, ±0.01 mm típica.Más información
-
 NailonPA6, PA66, nailon con 30 % de fibra de vidrio y nailon con MoS2, tenaces, silenciosos y autolubricantes, para engranajes, casquillos, placas de desgaste, rodillos y aislantes.Más información
-
 PolietilenoUHMW-PE y HDPE: el plástico de uso general con menor fricción y mayor resistencia a la abrasión, conforme a FDA en grados naturales, para tiras de desgaste y guías de cadena.Más información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.