









Servicios de pulido de metal para piezas mecanizadas CNC
Los servicios de pulido de metal de DEK llevan las piezas que mecanizamos internamente a un acabado cepillado, satinado, pulido o espejo en el mismo pedido. Los resultados espejo alcanzan Ra 0.02–0.05 µm.
- 0.02–0.05 µm Ra espejo
- 5–8 días Prototipos pulidos
- sin pedido mínimo Pedido mínimo


De pieza mecanizada a pieza pulida
El pulido se planifica junto con el mecanizado en la misma revisión de ingeniería que define el Ra y el sobreespesor; no aceptamos pedidos de solo pulido para piezas fabricadas en otro lugar.
Qué aporta el pulido y dónde tener cuidado
El pulido mejora la función y la apariencia de las caras mecanizadas, pero elimina material y redondea los bordes, por lo que algunas piezas necesitan otro acabado.
-

Ventajas clave
- Ra bajo en caras funcionales: el pulido con grano 400–1200 alcanza Ra 0.1–0.2 µm para caras de sellado y deslizamiento
- Espejo real en 304 y 316: la pasta de diamante alcanza Ra 0.05 µm o mejor
- El grano cepillado oculta marcas: el cepillado o satinado #120–#240 con Ra 0.4–0.8 µm oculta las marcas de manipulación
- Mejor base para recubrimientos: los recubrimientos electrolíticos y el anodizado copian la superficie pulida subyacente
- Un pedido, un plan: mecanizado, rectificado y pulido en un solo plan de proceso con el sobreespesor programado
-

Limitaciones y alternativas
- Geometría interna en acero inoxidable: los dispositivos médicos y las piezas donde importa el desbarbado son adecuados para el electropulido
- Mate uniforme de bajo costo: el chorreado de perlas oculta las marcas de herramienta a menor costo
- Planitud más Ra 0.2–0.4 µm: elija rectificado de superficies en lugar del pulido
- Aluminio brillante en exteriores: pulir y luego aplicar anodizado transparente, o especifique niquelado
- Taladros internos pequeños: los taladros inferiores a aproximadamente Ø8 mm se lapean o se electropulen en su lugar
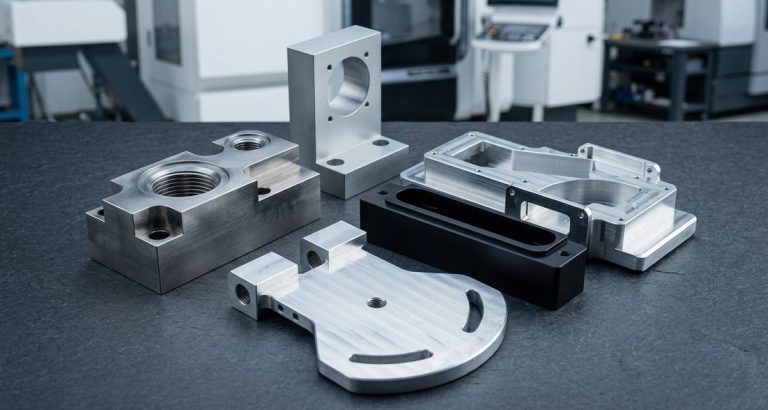
Resultados superficiales en piezas pulidas
Cada método ofrece un Ra medible y un aspecto distintivo, desde el grano direccional hasta un espejo reflectante sin líneas visibles.
-

Grano cepillado
El metal con acabado cepillado en #120–#240 da Ra 0.4–0.8 µm; de #180 a #240 es el satinado #4 habitual, y #320 y más fino un acabado hairline.
-

Pulido Ra 0.1
El pulido con grano 400–1200 da un acabado superficial Ra 0.1 (Ra 0.1–0.2 µm): brillante con líneas tenues, para caras de sellado y deslizamiento.
-

Superficie espejo
La pasta de diamante o el abrillantado alcanzan Ra 0.02–0.05 µm: reflectante sin líneas visibles, para piezas ópticas, cavidades de moldes y piezas de exhibición.
-

Brillo abrillantado
Los discos de sisal y algodón con compuesto aportan un brillo intenso rápidamente donde la reflectividad importa más que la planitud.
-

Base para recubrimientos
El anodizado transparente sobre 6061 pulido da un acabado metálico brillante; el Tipo II de 10–15 µm conserva la mayor parte del brillo, mientras que el hardcoat Tipo III lo apaga.
-

Plásticos transparentes
El pulido por vapor suaviza la superficie de piezas de policarbonato, acrílico y PEI con vapor de disolvente, restaurando la claridad óptica sin abrasión.
Objetivos de Ra por método
| Proceso | Ra típico | Apariencia | Costo relativo | Notas |
|---|---|---|---|---|
| En estado mecanizado | 0.8–1.6 µm | Líneas de herramienta finas | 1× | Acabado estándar DEK; 1,6–3,2 µm en fresado basto |
| Rectificado plano o cilíndrico | 0,2–0,4 µm | Mate direccional uniforme | 1,5–2× | También corrige la planitud y la redondez; consulte rectificado de precisión |
| Cepillado / satinado (#120–#240) | 0,4–0,8 µm | Grano direccional | 1,5× | Estético; disimula marcas de manipulación |
| Pulido (grano 400–1200) | 0,1–0,2 µm | Brillante, con líneas tenues | 2–3× | Acabado superficial Ra 0,1 para caras de sellado y deslizamiento |
| Espejo (pasta de diamante o abrillantado) | 0.02–0.05 µm | Reflectante, sin líneas visibles | 4–6× | Óptica, cavidades de molde, piezas de exhibición |
| Electropulido (acero inoxidable) | 50 % del Ra inicial | Brillante, uniforme | 2× | Consulte electropulido |
Materiales para servicios de pulido de metal
DEK pule piezas de acero inoxidable, aluminio, latón, titanio y acero para herramientas que mecaniza. Los aceros de fácil mecanizado 303 y 416 presentan picaduras finas por inclusiones de sulfuro y solo alcanzan un pulido brillante.
El policarbonato y el acrílico mecanizados recuperan su transparencia con pulido por vapor; el PEEK, el POM y el nailon se pulen mecánicamente.
-
Acero inoxidable 304Se pule hasta un espejo real, Ra 0,05 µm o mejor, mediante abrasivos graduados y pasta de diamante.Recomendado
-
Acero inoxidable 316Alcanza un espejo real como el 304; especifique 304 o 316 cuando se requiera un espejo real.Recomendado
-
Aluminio 6061Alcanza un espejo brillante, pero se raya y se opaca sin anodizado transparente sobre el pulido.Con reservas
-
Aluminio 7075Se pule hasta un espejo brillante; requiere anodizado transparente para mantenerse brillante y resistir los arañazos.Con reservas
-
Acero para herramientas H13Admite espejo para cavidades de moldes ópticos, donde comenzó el pulido de DEK, junto con el S136 y el 420.Recomendado
-
Acero inoxidable 303Presenta picaduras finas por inclusiones de sulfuro, por lo que se limita a un pulido brillante, no a un espejo real.Solo brillante
Aplicaciones típicas del pulido
El pulido sirve para caras funcionales que sellan o deslizan y para piezas estéticas donde importa la apariencia, desde cavidades de molde hasta pomos y ópticas de plástico transparente.
-
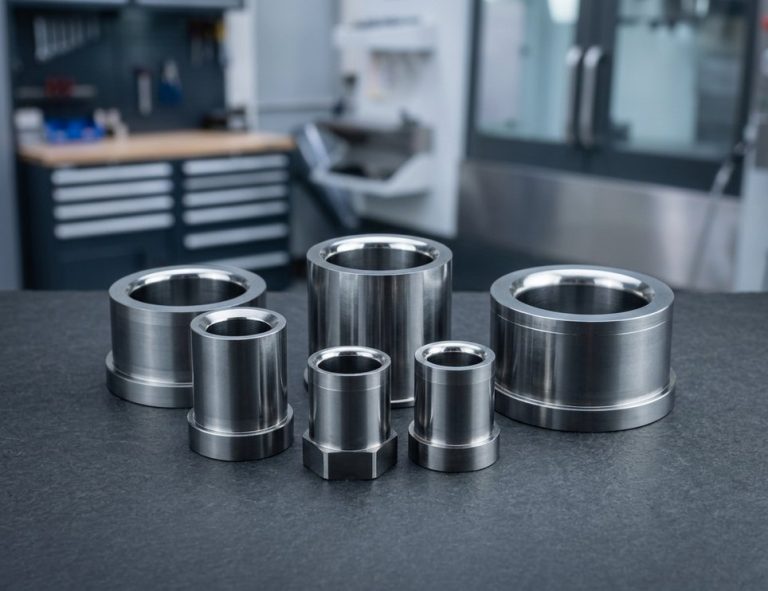 Caras de sellado y deslizamientoCaras de sellado, muñones de rodamiento y guías deslizantes pulidos a Ra 0,1–0,2 µm, con la planitud o redondez mantenida tras el pulido.Solicitar presupuesto
-
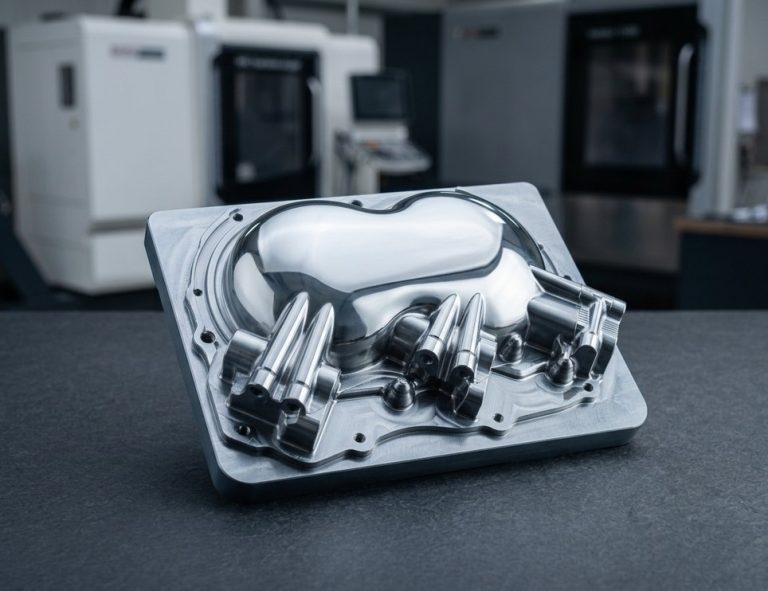 Cavidades de moldes ópticosCavidades de acero para herramientas S136, H13 y 420 pulidas a espejo para moldes ópticos, donde comenzó el pulido de DEK.Solicitar presupuesto
-
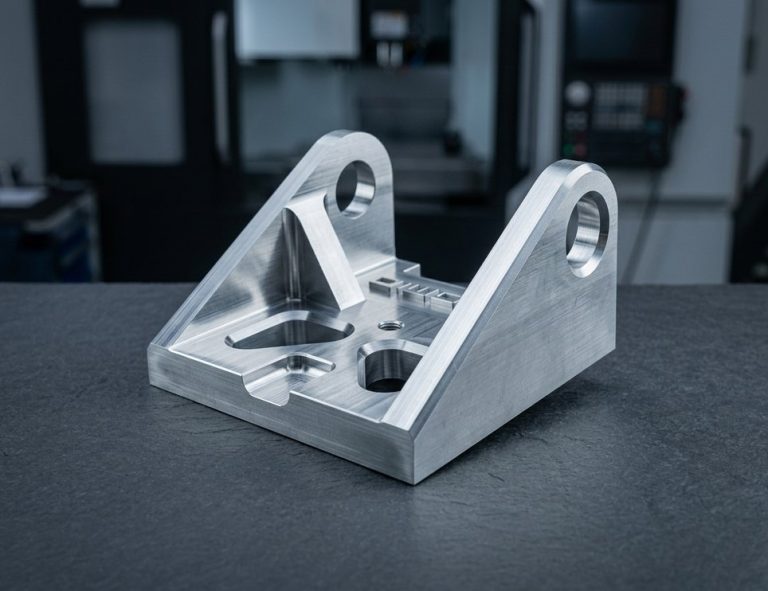 Paneles de instrumentosGrano satinado #4 de #180 a #240 en paneles de electrodomésticos e instrumentos, con la dirección del grano indicada en el plano.Solicitar presupuesto
-
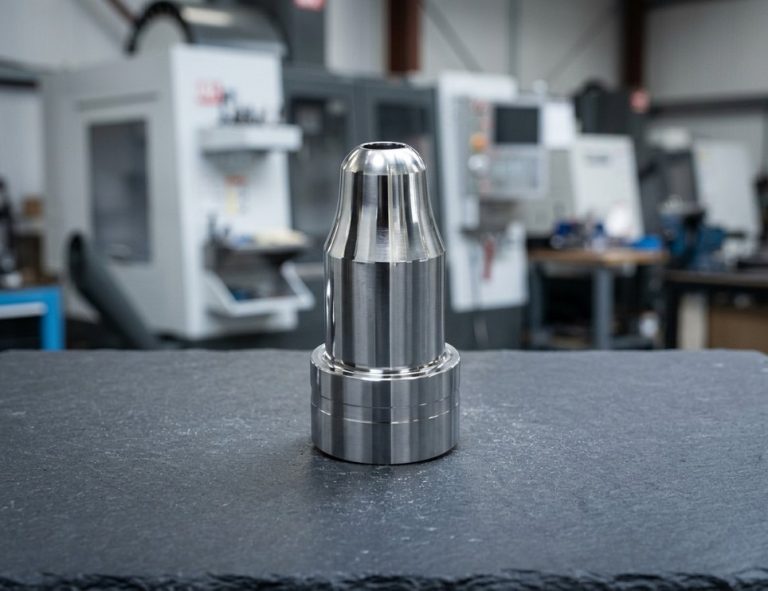 Pomos, asas y moldurasPomos, asas y molduras abrillantados donde la reflectividad importa más que la planitud.Solicitar presupuesto
-
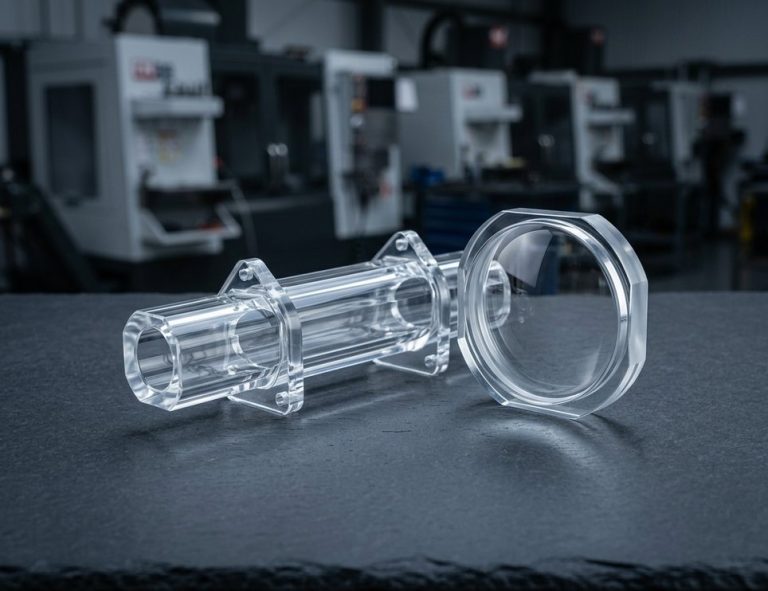 Lentes y guías de luzLentes, guías de luz y colectores fluidicos de policarbonato y acrílico pulidos por vapor con transparencia óptica restaurada.Solicitar presupuesto
-
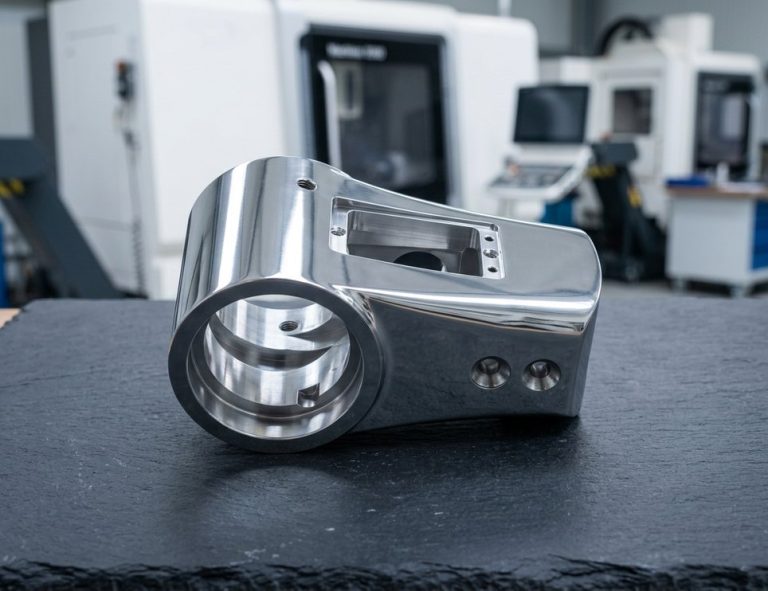 Piezas de exhibiciónPiezas de exhibición con acabado espejo a Ra 0,02–0,05 µm, reflectantes y sin líneas visibles.Solicitar presupuesto
Notas de diseño y tolerancias
El pulido elimina material y redondea los bordes. Indique en el plano el Ra, la dirección del grano, las caras estéticas y el estado de los bordes para poder planificar el sobreespesor de mecanizado.
-
Especifique el Ra en las caras funcionales
Indique un Ra con la dirección de medición, como «Ra ≤ 0,2 µm transversal a las líneas de rectificado», la planitud o redondez a mantener y «dimensiones aplicables tras el pulido».
-
Defina el acabado satinado en piezas mecanizadas
Las piezas mecanizadas con acabado satinado requieren dirección del grano: dibuje una flecha o indique «grano paralelo al eje longitudinal». El grano no puede discurrir de forma continua alrededor de una esquina.
-
Establezca la aceptación estética
Indique el nombre del acabado y el grano («#240 cepillado, grano a lo largo»), las caras y la aceptación: «sin arañazos visibles a 300 mm con iluminación normal» o una muestra de referencia.
-
Prevea la eliminación de material
El pulido elimina de 5 a 20 µm por superficie y el cepillado, de 5 a 10 µm. Un eje Ø10.000 h6 queda fuera de tolerancia a menos que el plano indique que las dimensiones se aplican después del pulido.
-
Defina el estado de los bordes
Indique si los bordes deben permanecer vivos: el pulido espejo suaviza los bordes entre 0,05 y 0,1 mm y el abrillantado los redondea entre 0,1 y 0,2 mm.
-
Planifique los recubrimientos después del pulido
El anodizado mantiene visible el grano cepillado; para el acero inoxidable electropulido , un prepulido a Ra 0,4 µm ofrece un mejor acabado espejo.
Especificaciones de pulido
- Ra según mecanizado 0.8–1.6 µm
- Ra cepillado / satinado 0,4–0,8 µm (#120–#240)
- Ra pulido 0,1–0,2 µm (grano 400–1200)
- Ra espejo 0.02–0.05 µm
- Eliminación por pulido 5–20 µm por superficie
- Eliminación por cepillado 5–10 µm
- Suavizado de bordes con pulido espejo 0,05–0,1 mm
- Redondeo de bordes con abrillantado 0,1–0,2 mm
- Planitud con lapeado 0,002 mm en piezas pequeñas
- Diámetro interior mín. para pulir Aprox. Ø8 mm
- Plazo de entrega de prototipos 5–8 días
- Presupuesto Revisado por ingeniería en 6 horas
- Certificaciones ISO 9001:2015, ISO 13485, AS9100D


Cepillado, espejo, abrillantado y pulido por vapor
Cuatro procesos de pulido para piezas mecanizadas, cada uno con su propio rango de Ra, eliminación de material y uso más adecuado.
Preguntas frecuentes
Respuestas sobre objetivos de Ra, indicaciones en el plano, materiales y cómo encaja el pulido en un pedido de mecanizado de DEK.

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








