









Mecanizado de machos y cavidades de moldes
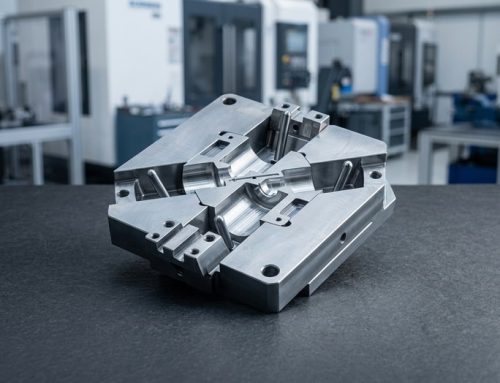
Mecanizado de machos y cavidades de moldes en H13, S7, D2 y A2, con tolerancia de ±0.005 mm y superficies pulidas hasta Ra 0.2 µm. Sin pedido mínimo, prototipos en 3–5 días y revisión de cada plano por un ingeniero.
-
±0.005 mm
Fresado y rectificado
-
Ra 0.2 µm
Acabado pulido
-
3–5 días
Plazo de prototipo
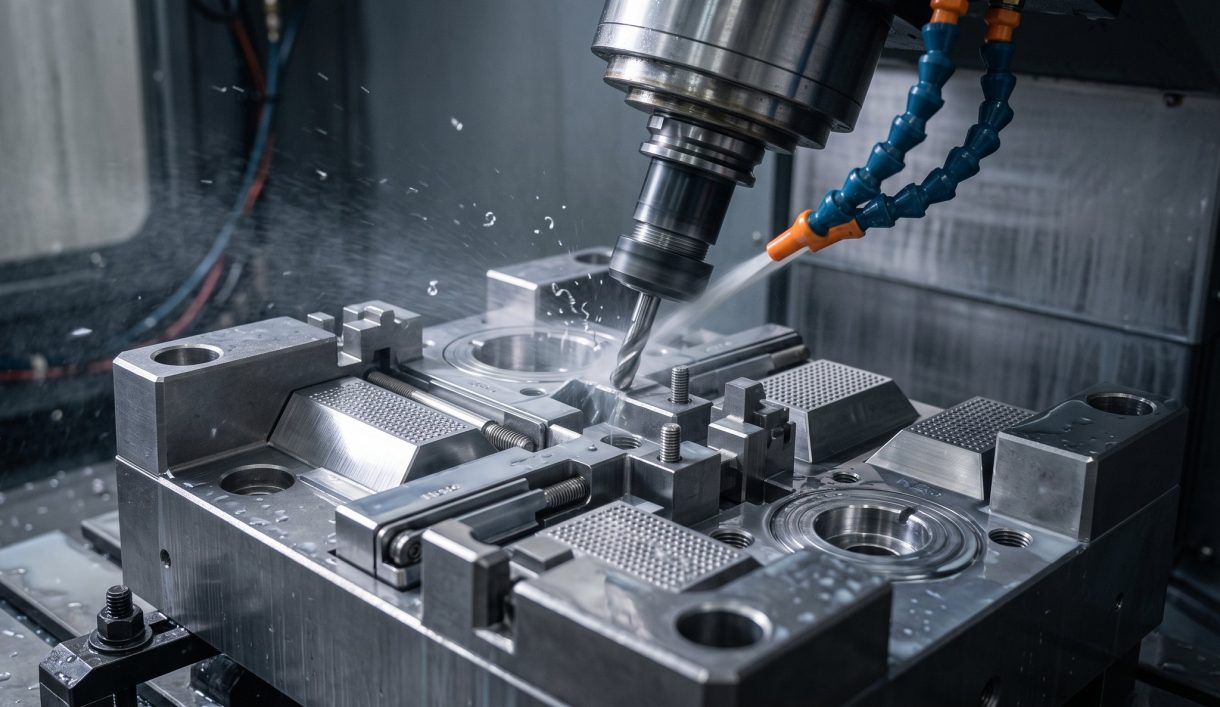

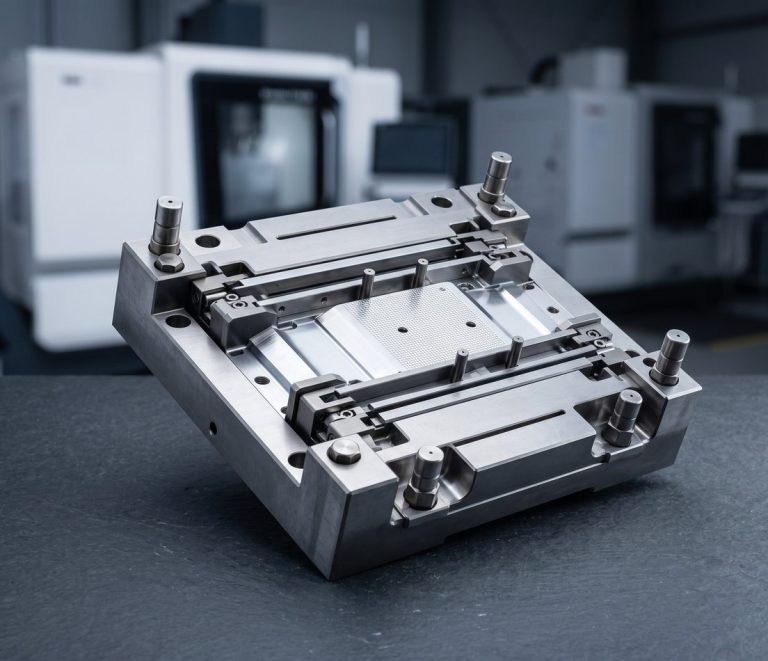
Fabricación de componentes de moldes desde 2002
El mecanizado de machos y cavidades de moldes es el oficio más antiguo de DEK: fundada en 2002, suministrábamos pasadores de macho, pasadores expulsores y casquillos guía a los fabricantes de moldes. Hoy mecanizamos machos, cavidades, insertos, correderas, elevadores y pasadores expulsores en H13, S7, D2, A2, O1 y acero inoxidable 420.
Los componentes de moldes forman parte de nuestro catálogo de piezas mecanizadas CNC a medida mecanizadas según su diseño con electroerosión por hilo y rectificado. El diseño de moldes y el moldeo por inyección no se incluyen aquí.
Tipos de componentes de moldes que mecanizamos
Machos, cavidades, insertos, pasadores, electrodos y detalles de matrices mecanizados a partir de bloques de acero para herramientas endurecido, preendurecido o recocido.
-
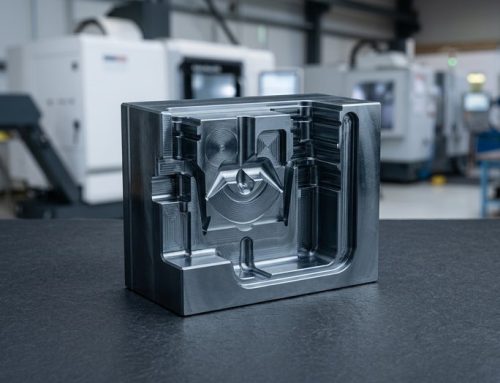 Machos y cavidadesA partir de bloques endurecidos o preendurecidos, fresados en duro tras el tratamiento térmico.
-
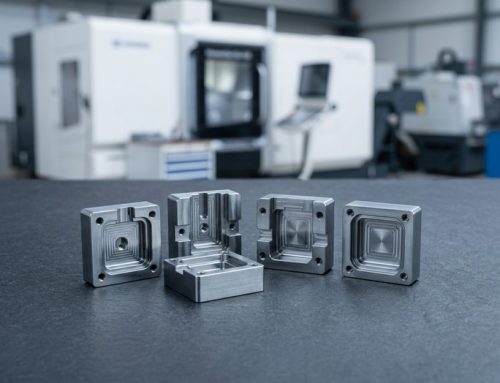 Insertos de moldes mecanizados CNCInsertos de cavidad, macho, colada y venteo, fresados CNC y cortados por electroerosión por hilo.
-
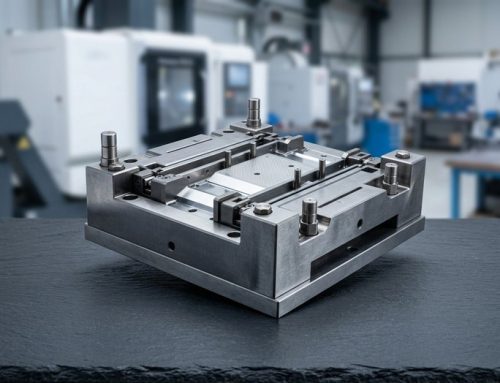 Correderas, elevadores y cuñasCorrederas, elevadores, cuñas y placas de desgaste con caras anguladas rectificadas.
-
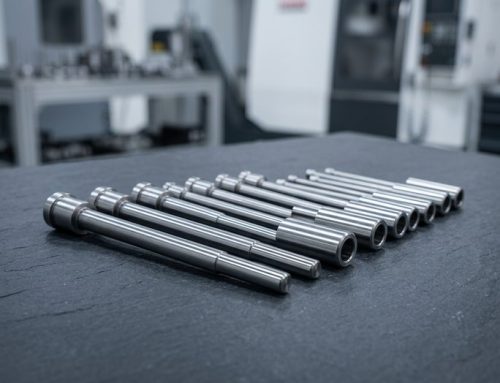 Pasadores y casquillos expulsoresPasadores expulsores, casquillos expulsores, pasadores de macho y expulsores de cuchilla.
-
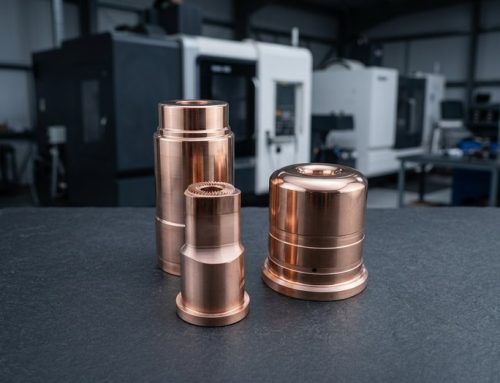 Electrodos para electroerosión por penetraciónElectrodos de cobre C110, mecanizados internamente para trabajos de electroerosión por penetración.
-
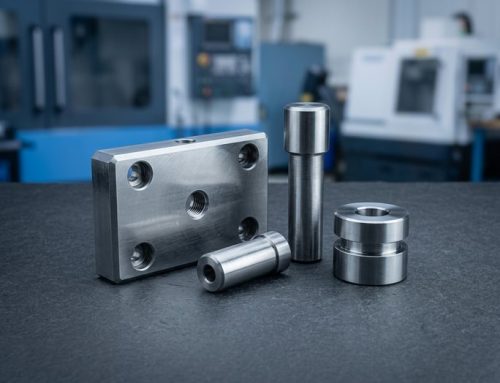 Componentes de matrices de estampadoPunzones, botones de matriz, placas expulsoras y bloques de conformado para estampado.
-
 Insertos para utillaje rápidoInsertos de aluminio o acero preendurecido para programas de utillaje rápido.


Especificaciones del mecanizado de machos y cavidades de moldes
Aceros para herramientas, rutas de electroerosión y rectificado, tolerancias medidas y acabados para machos, cavidades, insertos y detalles de matrices.
Consejos de diseño para componentes de molde y matrices
Indicaciones en el plano que determinan el coste, la ruta y la vida útil de núcleos, cavidades, insertos y pasadores expulsores.
-

Dureza y orden de mecanizado
Indique la dureza y si el mecanizado de acabado se realiza tras el tratamiento térmico; cuesta más, pero elimina el riesgo de distorsión.
-

Radios de rincón interior
Los radios inferiores a 0,2 mm implican electroerosión, así que indique en el plano qué caras admiten electroerosión.
-

Patrones de agujeros de pasador expulsor
Acote los agujeros como un patrón desde un único datum, con ajuste H7 y tolerancia de longitud del avellanado.
-

Grado y dirección de pulido
Indique el ángulo de desmoldeo, el grado SPI o VDI 3400 y la dirección en cada superficie de moldeo; «pulido» por sí solo no es una especificación.
-

Insertos reemplazables
Diseñe los insertos de colada y de núcleo sometidos a desgaste como piezas reemplazables para evitar volver a mecanizar todo el bloque de cavidad.
Qué indicar en su plano
-
Modelo STEP y plano
Envíe un modelo STEP junto con el plano; cada inserto se verifica en CMM contra el modelo antes del envío.
-
Grado de acero y dureza
Indique el grado (H13, S7, D2, A2, O1, 420) y el HRC objetivo; la dureza se verifica tras el tratamiento térmico.
-
Grado de pulido
Indique SPI o VDI 3400 por superficie: Ra 0.8 µm fresado, Ra 0.2–0.4 µm pulido, pulido espejo bajo pedido.
-
Cantidad y plazo de entrega
Sin pedido mínimo: un único inserto de repuesto o un juego de pasadores expulsores se presupuesta y se envía en 3–5 días más el tratamiento térmico.
Servicios de mecanizado de moldes por sector
Servicios de mecanizado de moldes y fabricación de utillaje personalizado para fabricantes de moldes en automoción y productos de consumo, además de insertos de acero inoxidable 420 para el sector médico.
-

Aeroespacial
-

Médico
-

Automoción
-

Robótica
-

Semiconductores
-

Electrónica
-

Telecomunicaciones
-

Drones y UAV
-

Energía
-

Petróleo y gas
-

Naval
-

Equipos industriales
-

Construcción
-

Agricultura
-

Productos de consumo
-

Militar y defensa
-

Minería
-
 AeroespacialSoportes, herrajes de cabina y accesorios no críticos para vuelo bajo AS9100D, en aluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Más información
-
 MédicoEjes de instrumentos, mangos y cánulas en acero inoxidable 316L, titanio y PEEK bajo ISO 13485, con trazabilidad de lote de serie.Más información
-
 AutomociónCarcasas de sensores, cuerpos de válvula y ejes para prototipos y volúmenes bajos y medios en aluminio, acero aleado 4140 y 4340, acero inoxidable y latón.Más información
-
 RobóticaCarcasas de articulaciones, bridas de accionamiento armónico y dedos de pinza en aluminio y acero endurecido, con fresado de 5 ejes en un solo amarre.Más información
-
 SemiconductoresComponentes de cámara, utillaje de manipulación de obleas y bridas de vacío en aluminio 6061, 316L, PEEK y Kovar, con bordes sin rebabas.Más información
-
 ElectrónicaCuerpos de conectores, disipadores de calor, blindajes de RF y pines de precisión en aluminio, latón y cobre, con tolerancia de ±0.01 mm en las superficies de contacto.Más información
-
 TelecomunicacionesComponentes de guía de ondas, carcasas de filtros y envolventes de RF en aluminio y aleaciones de cobre, con recubrimiento de plata o níquel para conductividad.Más información
-
 Drones y UAVSoportes de motor, marcos de cardán y herrajes de tren de aterrizaje en aluminio 7075, titanio y magnesio para reducir peso sin perder rigidez.Más información
-
 EnergíaPlacas de extremo de batería, barras colectoras, carcasas de inversores y racores de pila de combustible en aluminio, cobre e inoxidable, mecanizados planos y sin rebabas.Más información
-
 Petróleo y gasComponentes de válvulas, bloques de distribución, piezas de herramientas de fondo de pozo y bridas en 4140, 17-4 PH, dúplex 2205 e Inconel, con especificaciones de dureza.Más información
-
 NavalEjes de hélice, piezas de bombas y herrajes de cubierta en inoxidable 316, bronce y bronce de aluminio, seleccionados ante todo por su resistencia a la corrosión.Más información
-
 Equipos industrialesPlacas de pinza, soportes de guías lineales, rodillos seguidores de leva y bastidores de máquina en aluminio y acero, con utillajes archivados para repeticiones.Más información
-
 ConstrucciónSoportes estructurales, herrajes de anclaje y racores hidráulicos en acero dulce, acero aleado y aluminio, con cincado o recubrimiento en polvo.Más información
-
 AgriculturaCarcasas de cajas de engranajes, ejes, cuerpos de boquillas de pulverización y soportes de sensores en fundición, acero e inoxidable para resistir abrasión y humedad.Más información
-
 Productos de consumoPomos, asas, piezas de envolvente y herrajes de audio donde la superficie mecanizada queda a la vista, anodizados, con chorro de perlas o pulidos según muestra.Más información
-
 Militar y defensaSoportes ópticos, envolventes y raíles de accesorios en aluminio, acero y titanio, con certificación de material e informes FAI.Más información
-
 MineríaPlacas de desgaste, casquillos, componentes de trituradoras y racores hidráulicos en acero aleado endurecido, bronce e inoxidable para resistir polvo y vibración.Más información
Por qué DEK para la fabricación de componentes de moldes
Más de 20 años suministrando a fabricantes de moldes, con hábitos de inspección pensados para componentes de utillaje.
-

Más de 20 años con fabricantes de moldes
Fundada en 2002 suministrando pines de núcleo, pines expulsores y casquillos guía a fabricantes de moldes; certificación ISO 9001 obtenida en 2005.
-

Proveedor de Misumi desde 2012
Proveedor de la cadena de suministro de Misumi desde 2012, por lo que las rutinas de inspección de componentes de utillaje están consolidadas desde hace tiempo.
-

Verificación con CMM y dureza
Cada inserto se verifica en CMM contra el modelo, los pines se calibran y la dureza se comprueba tras el tratamiento térmico.
-

Todo bajo un mismo techo, una sola ruta
Fresado, electroerosión por hilo y por penetración, rectificado y pulido se realizan internamente, manteniendo ±0.005 mm en las superficies acabadas.

Revisión de ingeniero en cada plano
Cada plano es revisado por un ingeniero antes de presupuestar. DEK está certificada en ISO 9001:2015, ISO 13485 y AS9100D por TÜV, y mecaniza componentes de moldes y matrices según su diseño.
Calidad certificada para utillaje
Certificación ISO 9001:2015, ISO 13485 y AS9100D por TÜV.
-
 AS9100D
Sistema de gestión de la calidad aeroespacial
-
 ISO 9001:2015
Norma de gestión de la calidad
-
 ISO 13485
Gestión de la calidad de dispositivos médicos
Aceros para utillaje y acabados de moldes
Aceros, cobre y acabados que utilizamos para núcleos, cavidades, insertos, electrodos y detalles de matrices.
Acabados superficiales
¿Necesita otro acero o acabado? Consulte a nuestros ingenieros
Todos los materialesPreguntas frecuentes sobre componentes de moldes
Acero endurecido, insertos individuales y alcance: respuestas para fabricantes de moldes.
Solicitar presupuesto para servicios de utillaje y matrices
Envíe un modelo STEP y un plano con el grado de acero, la dureza, el grado de pulido y la cantidad. Cada plano es revisado por un ingeniero.
- Inserts y pasadores sencillos presupuestados en 6 horas
- Conjuntos de núcleo y cavidad presupuestados en 3 días
- Sin pedido mínimo, se aceptan inserts individuales
- Los prototipos se envían en 3–5 días
- ±0.005 mm fresado, rectificado y electroerosionado por hilo
Capacidades relacionadas
-
 Racores de precisión de ultraalta purezaMás información
-
 Servicios de mandrinado de precisión con plantillaMás información
-
 Servicios de mandrinado CNC de precisiónMás información
-
 Servicios de electroerosión por hilo de precisiónMás información
-
 Servicios de roscado CNC de precisiónMás información
-
 Servicios de rectificado de superficies de precisiónMás información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








