









Fabricación de pasadores cilíndricos de precisión
La fabricación de pasadores cilíndricos en DEK mantiene m6 o ±0.002 mm en diámetros rectificados, con pasadores endurecidos a 58–62 HRC. Sin pedido mínimo, prototipos en 3–5 días, cada plano revisado por un ingeniero.
-
±0.002 mm
Diámetro rectificado
-
3–5 días
Plazo de prototipo
-
0.5–50 mm
Diámetro del pasador

Fabricación de pasadores personalizados desde 2002
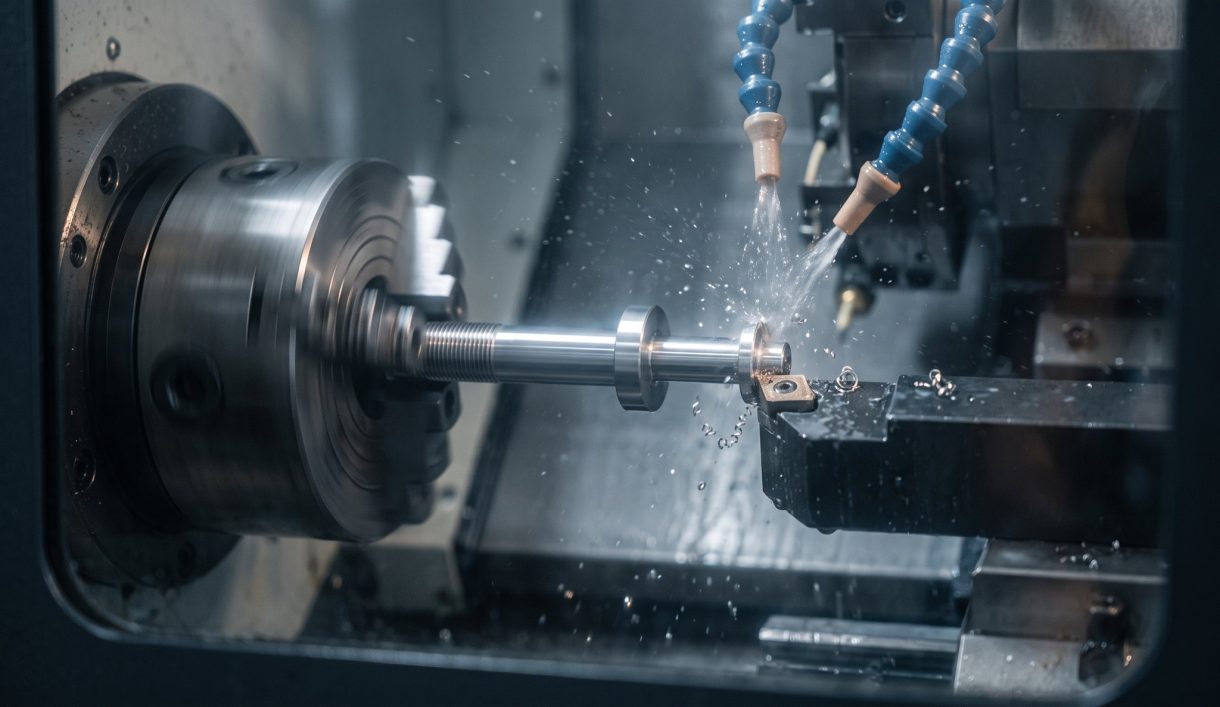
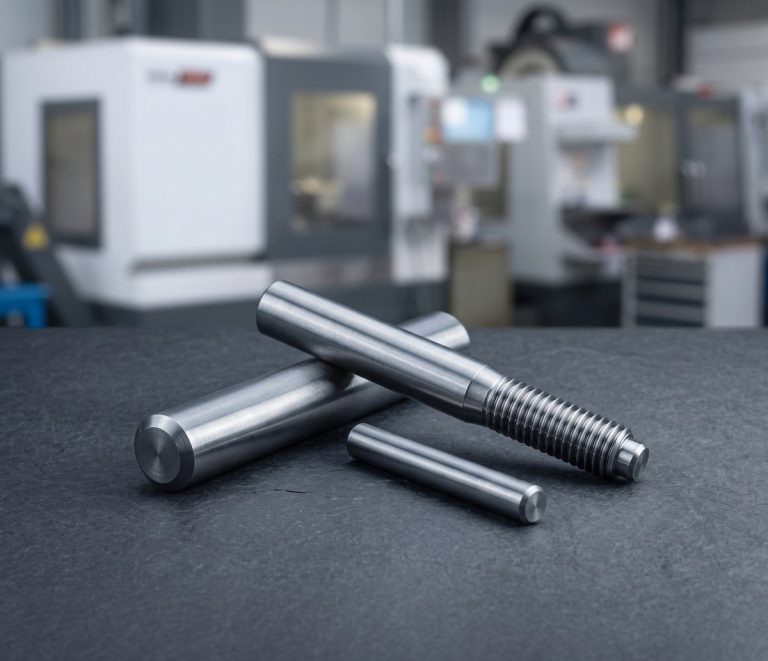
DEK abrió en 2002 fabricando pasadores de núcleo, pasadores expulsores y casquillos guía para fabricantes de moldes, y los pasadores siguen siendo un producto diario. Hoy torneamos y rectificamos pasadores cilíndricos, de localización, guía, horquilla, cónicos y escalonados desde 0.5 mm hasta 50 mm de diámetro.
Trabajamos en acero para herramientas, acero aleado, inoxidable y titanio, con redondez de 0.002 mm y Ra 0.2–0.4 µm. Los pasadores se encuentran junto a casquillos y componentes de molde en nuestro catálogo de piezas mecanizadas CNC personalizadas . Para conocer los tipos de pasadores, consulte 16 tipos de pasadores y sus usos.
Tipos de pasadores que mecanizamos
Pasadores cilíndricos, de molde, guía, localización, horquilla y especiales, torneados desde barra en acero para herramientas, acero aleado e inoxidable, y después rectificados.
-
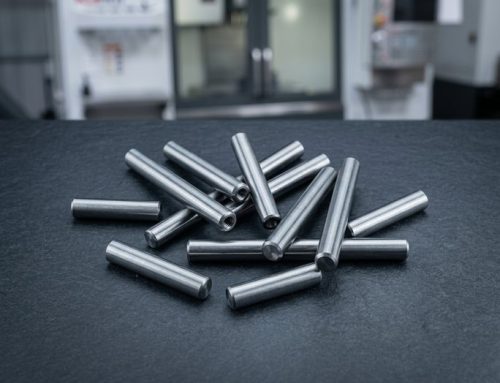 Pasadores cilíndricos personalizadosEndurecidos o sin endurecer, tamaños no estándar y extremos roscados para pasadores de extracción.
-
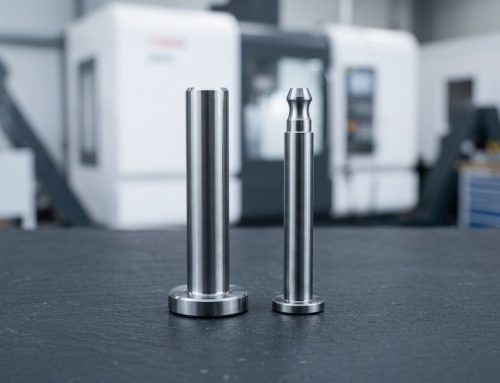 Pasadores de núcleo y pasadores expulsoresPara moldes de inyección y moldes de fundición a presión, con cabezas, caras planas y perfiles de punta.
-
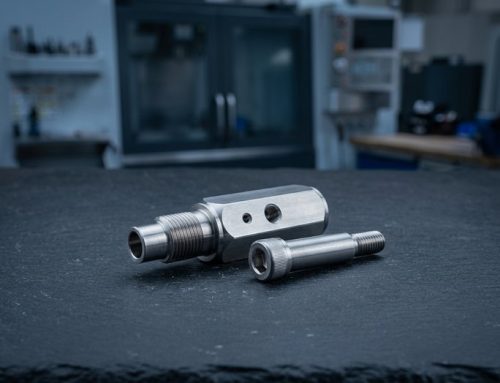 Pasadores guía y pernos de arrastrePasadores guía, pasadores maestros y pernos de arrastre para matrices y utillajes.
-
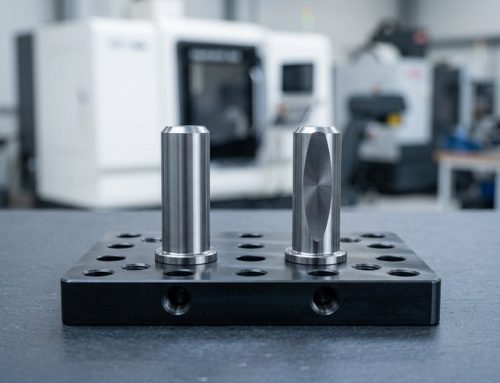 Pasadores de localización y de apoyoPasadores de localización redondos y de diamante, además de pasadores de apoyo para utillajes CNC.
-
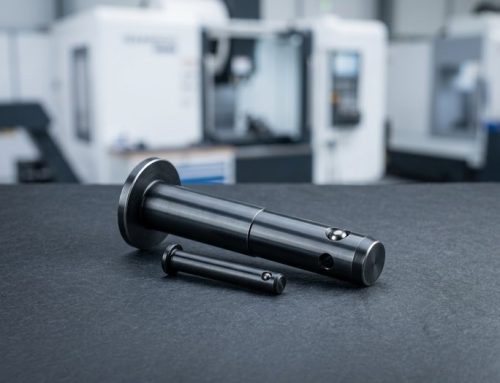 Pasadores de horquilla, bisagra y pivoteAgujeros transversales para pasadores de aleta o ranuras para anillos de retención, para articulaciones y bisagras.
-
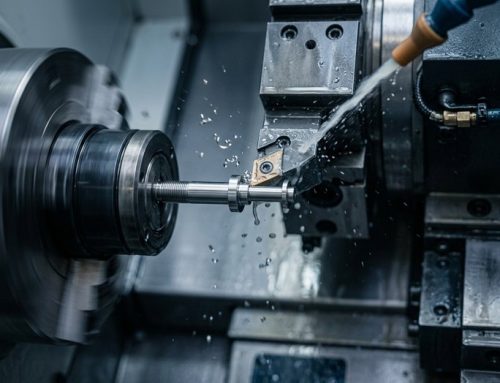 Pasadores de precisión torneados CNCPasadores de torneado tipo suizo con caras planas en D, roscas o secciones estriadas para ajuste a presión.


Materiales, procesos y tolerancias para pasadores
Los pasadores se tornean tipo suizo, se tratan térmicamente y se rectifican internamente, en acero para herramientas endurecido o inoxidable, con tolerancias de clase de ajuste.
Consejos de diseño para pasadores personalizados
Cuatro decisiones en el plano determinan si un pasador encaja, resiste el tratamiento térmico y se asienta limpiamente en su alojamiento.
-

Indique la clase de ajuste
Use m6 para ajuste por presión o h6 para ajuste deslizante y especifique el alojamiento H7 correspondiente; nunca acote ambos con el mismo valor.
-

Limite la longitud a 50× el diámetro
Los pasadores largos y delgados se deforman en el tratamiento térmico; el rectificado corrige el diámetro, no la curvatura. De lo contrario, acepte una indicación de rectitud.
-

Achaflane o redondee los extremos
Un chaflán de 15° o un extremo esférico permite que el pasador se autocentre al insertarlo; los pasadores de extremos afilados rayan el alojamiento.
-

Defina las cabezas de los pasadores expulsores
Especifique el diámetro de la cabeza, el espesor de la cabeza y la orientación del plano respecto al perfil de la punta cuando esta sea contorneada.
Qué indicar en su plano
-
Clase de diámetro
Indique m6, h6 o ±0.002 mm en el diámetro rectificado, y el alojamiento H7 con el que se acopla, para que el rectificado apunte al ajuste correcto.
-
Rango de dureza
Indique el rango HRC: 58–62 HRC para D2 / A2, 56–58 HRC para 440C, o H13 nitrurado para pasadores expulsores.
-
Forma de los extremos y características
Especifique un chaflán de entrada de 15° o un extremo esférico R0.5 según ISO 8734, además de cualquier rosca, plano o taladro transversal.
-
Cantidad e informes
No hay pedido mínimo: solicite presupuesto para un prototipo o un lote de producción, y pida informes de inspección si los necesita.
Aplicaciones e industrias para pasadores
Pasadores de posicionamiento y de apoyo para utillajes de automatización, pasadores de bisagra y de horquilla para instrumentos médicos, pasadores de molde para utillaje automotriz, pasadores marinos de acero inoxidable.
-

Aeroespacial
-

Médica
-

Automotriz
-

Robótica
-

Semiconductores
-

Electrónica
-

Telecomunicaciones
-

Drones y UAV
-

Energía
-

Petróleo y gas
-

Marino
-

Equipos industriales
-

Construcción
-

Agricultura
-

Productos de consumo
-

Militar y defensa
-

Minería
-
 AeroespacialSoportes, herrajes de cabina y accesorios no críticos para el vuelo bajo AS9100D, en aluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Más información
-
 MédicaEjes de instrumentos, mangos y cánulas en acero inoxidable 316L, titanio y PEEK bajo ISO 13485, con trazabilidad por lote de serie.Más información
-
 AutomotrizCarcasas de sensores, cuerpos de válvula y ejes para prototipos y producción de bajo a medio volumen, en aluminio, acero aleado 4140 y 4340, acero inoxidable y latón.Más información
-
 RobóticaCarcasas de articulación, bridas de transmisión armónica y dedos de pinza en aluminio y acero templado, con fresado de 5 ejes en un solo amarre.Más información
-
 SemiconductoresComponentes de cámara, utillajes de manipulación de obleas y bridas de vacío en aluminio 6061, 316L, PEEK y Kovar, con bordes sin rebabas.Más información
-
 ElectrónicaCuerpos de conector, disipadores de calor, blindajes de RF y pasadores de precisión en aluminio, latón y cobre, con tolerancia de ±0.01 mm en las superficies de contacto.Más información
-
 TelecomunicacionesComponentes de guía de ondas, carcasas de filtro y envolventes de RF en aluminio y aleaciones de cobre, con recubrimiento de plata o níquel para conductividad.Más información
-
 Drones y UAVSoportes de motor, bastidores de cardán y herrajes de tren de aterrizaje en aluminio 7075, titanio y magnesio para reducir peso sin perder rigidez.Más información
-
 EnergíaPlacas terminales de batería, barras colectoras, carcasas de inversor y racores de pila de combustible en aluminio, cobre y acero inoxidable, mecanizados planos y sin rebabas.Más información
-
 Petróleo y gasComponentes de válvula, bloques de distribución, piezas de herramientas de fondo de pozo y bridas en 4140, 17-4 PH, dúplex 2205 e Inconel, con especificaciones de dureza.Más información
-
 MarinoEjes de hélice, piezas de bomba y herrajes de cubierta en acero inoxidable 316, bronce y bronce de aluminio, seleccionados en primer lugar por su resistencia a la corrosión.Más información
-
 Equipos industrialesPlacas de pinza, soportes de guía lineal, rodillos seguidores de leva y bastidores de máquina en aluminio y acero, con utillajes archivados para repeticiones.Más información
-
 ConstrucciónSoportes estructurales, herrajes de anclaje y racores hidráulicos en acero dulce, acero aleado y aluminio, con cincado o recubrimiento en polvo.Más información
-
 AgriculturaCarcasas de reductor, ejes, cuerpos de boquilla de pulverizador y soportes de sensor en fundición, acero y acero inoxidable para resistir abrasión y humedad.Más información
-
 Productos de consumoPomos, asas, piezas de envolvente y herrajes de audio donde la superficie mecanizada queda a la vista, anodizados, con chorro de perlas o pulidos según muestra.Más información
-
 Militar y defensaSoportes ópticos, envolventes y raíles de accesorios en aluminio, acero y titanio, con certificación de material e informes FAI.Más información
-
 MineríaPlacas de desgaste, casquillos, componentes de trituradora y racores hidráulicos en acero aleado templado, bronce y acero inoxidable para polvo y vibración.Más información
Por qué elegir DEK para la fabricación de pasadores cilíndricos
Los pasadores fueron nuestro primer producto en 2002; los mismos tornos tipo suizo y rectificadoras operan hoy una célula de producción completa.
-

Pasadores desde 2002
DEK comenzó fabricando pasadores de núcleo, pasadores eyectores y casquillos guía para fabricantes de moldes, y los pasadores siguen siendo un producto diario.
-

Proveedor de Misumi
DEK entró en la cadena de suministro de Misumi en 2012 precisamente con este tipo de trabajo de pasadores rectificados.
-

Célula de rectificado dedicada
Los tornos tipo suizo y las rectificadoras sin centros mantienen tolerancias m6 y redondez de 0.002 mm a ritmos de producción.
-

Medición en FAI
Cada lote se verifica con calibres de pasador, micrómetros y medición de redondez; los informes se facilitan bajo petición.

Presupuestos revisados por ingenieros
Cada plano lo revisa un ingeniero, que comprueba la clase de ajuste, la dureza y la forma de extremo y devuelve un presupuesto en 6 horas. Sin pedido mínimo, desde un pasador prototipo hasta lotes de producción.
Calidad certificada para cada pasador
Los pasadores se fabrican bajo sistemas de calidad ISO 9001:2015, ISO 13485 y AS9100D.
-
 AS9100D
Sistema de gestión de calidad aeroespacial
-
 ISO 9001:2015
Norma de gestión de calidad
-
 ISO 13485
Gestión de calidad de dispositivos médicos
Materiales y acabados superficiales para pasadores
Aceros de herramientas templados, acero aleado y grados de acero inoxidable, acabados internamente según necesidades de desgaste, corrosión o almacenamiento.
Acabados superficiales
¿Necesita otro grado para sus pasadores? Consulte a nuestros ingenieros
Todos los materialesPreguntas frecuentes sobre fabricación de pasadores
Respuestas sobre tamaños, pasadores de molde y plazos de entrega para pasadores cilíndricos personalizados y pasadores de precisión.
Solicitar presupuesto de pasadores de precisión
Envíe un plano para la fabricación de espigas cilíndricas: un ingeniero lo revisa y le devuelve un presupuesto en un plazo de 6 horas, sin pedido mínimo.
- Clase de diámetro: m6, h6 o ±0,002 mm
- Dureza, p. ej. 58–62 HRC
- Forma de extremo: chaflán o extremo esférico
- Espigas cilíndricas estándar en tan solo 1 día
- Prototipos en 3–5 días
Capacidades relacionadas
-
 Racores de precisión de ultraalta purezaMás información
-
 Servicios de mandrinado de precisión con plantillaMás información
-
 Servicios de mandrinado CNC de precisiónMás información
-
 Servicios de electroerosión por hilo de precisiónMás información
-
 Servicios de roscado CNC de precisiónMás información
-
 Servicios de rectificado de superficies de precisiónMás información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








