







Opciones de acabado superficial para mecanizado CNC
Todos los acabados superficiales de mecanizado CNC en DEK forman parte del pedido de mecanizado: anodizado, pasivado, PVD, DLC y más, aplicados únicamente a piezas que nosotros mecanizamos, con la tolerancia planificada en conjunto.
-
16Opciones de acabado
-
0,05 µmRa pulido desde
-
6hPlazo de respuesta del presupuesto
Servicios de acabado superficial dentro de su pedido de mecanizado CNC
Nuestros servicios de acabado superficial son una etapa del pedido de mecanizado: DEK no acepta pedidos únicamente de acabado.
La tolerancia, el espesor del recubrimiento y la inspección se planifican en conjunto a partir del plano. Las piezas recién mecanizadas salen de la máquina con Ra 0,8–1,6 µm, el rectificado y el pulido alcanzan Ra 0,2–0,4 µm, y los recubrimientos se cotizan con su espesor para que los ajustes sigan funcionando. Los acabados están disponibles en todos los pedidos a través de nuestro servicio de mecanizado CNC.
- Acabado planificado junto con el mecanizado, para que las tolerancias se mantengan tras el recubrimiento
- Espesor del recubrimiento, Ra y enmascarado verificados en la inspección final
- ISO 9001:2015, ISO 13485 y AS9100D, certificados por TÜV
- Sin pedido mínimo, presupuestos en 6 horas, fotos antes del envío
-

Recubrimientos
Anodizado, chem film, oxidación negra, PVD y más
-

Galvanoplastia
Cincado, níquel químico, niquelado
-

Mecánicos
Chorreado de perlas, pulido, desbarbado, marcado láser
-

Tratamientos
Pasivado, electropulido, tratamiento térmico


Acabados superficiales disponibles
Cada acabado se aplica a piezas que DEK mecaniza, se cotiza con su espesor o Ra y se inspecciona antes del envío.
-
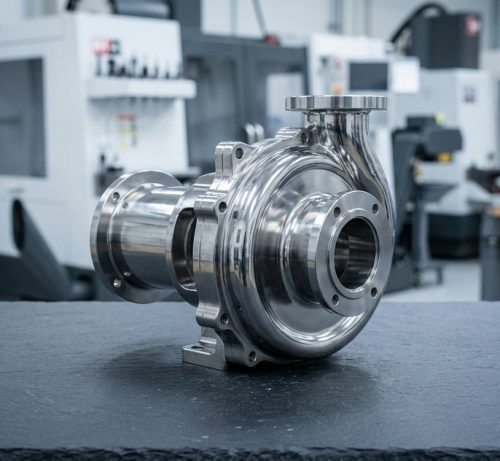 MecánicosPulidoSuperficies cepilladas, satinadas, pulidas o espejo en piezas que DEK mecaniza, desde Ra 0,8–1,6 µm recién mecanizadas hasta Ra 0,02–0,05 µm en acero inoxidable, aluminio, latón, titanio y acero para herramientas.Más información
-
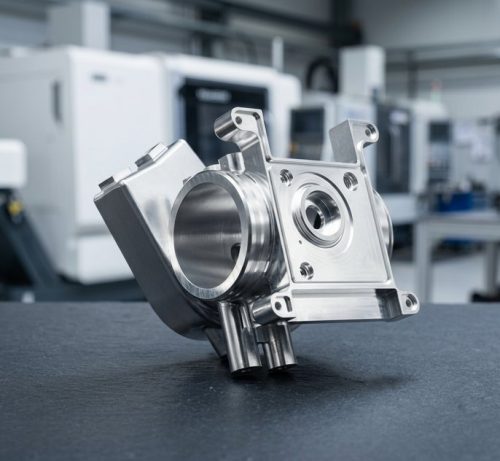 TratamientosPasivadoUn tratamiento ácido controlado que elimina el hierro libre dejado por el mecanizado y restaura la capa de óxido de cromo en las piezas de acero inoxidable, sin cambios en dimensiones ni acabado.Más información
-
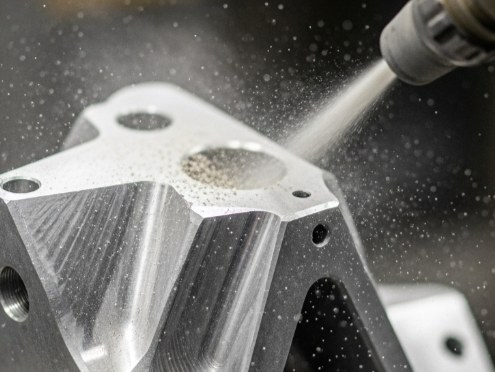
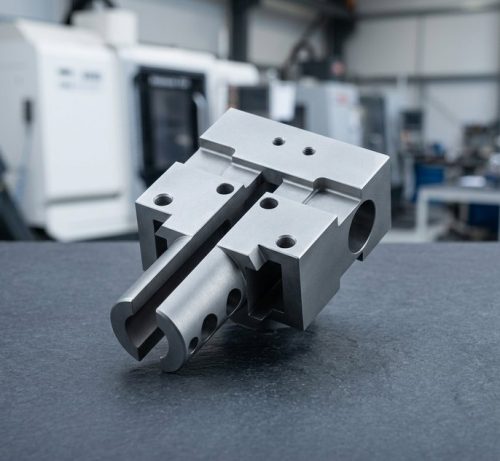 MecánicosChorreado de perlas y granallado de shot peeningEl chorreado de perlas, el óxido de aluminio y el shot peening dan a las piezas mecanizadas de aluminio, acero inoxidable, titanio y acero un mate uniforme, una base para pintura o mayor vida a la fatiga, en el mismo pedido.Más información
-
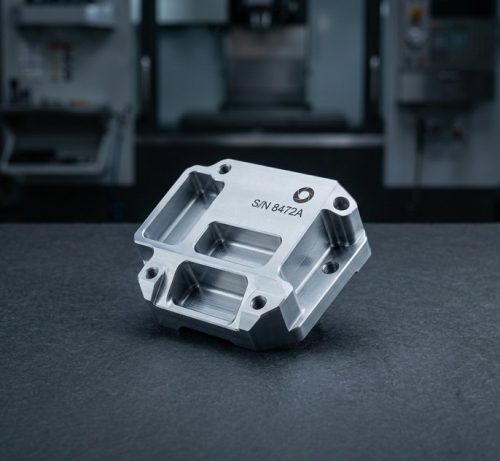 MecánicosMarcado láserNúmeros de pieza, números de serie, logotipos y códigos UDI marcados de forma permanente con láser en las piezas de acero inoxidable, titanio, aluminio y plástico que DEK mecaniza, sin profundidad ni rebaba en modo recocido.Más información
-
 TratamientosTratamiento térmicoEl tratamiento térmico endurece, ablanda o nitrura las piezas de acero que DEK mecaniza, aportando resistencia y resistencia al desgaste mientras el rectificado final mantiene la tolerancia final de ±0.005 mm.Más información
-
 MecánicosDesbarbado y acabado de bordesDesbarbado y rotura de bordes en piezas que DEK mecaniza internamente, desde bordes rotos a mano de 0,1 mm hasta desbarbado térmico y por flujo abrasivo de orificios cruzados internos en acero y aluminio.Más información
Acabado y tolerancia: el recubrimiento afecta al ajuste
Un recubrimiento añade material, dos veces a lo largo del diámetro de un taladro. DEK planifica el acabado junto con el mecanizado para que los ajustes sigan funcionando tras el tratamiento.
-

Espesor del recubrimiento en taladros
Un anodizado duro de 25 µm en un taladro Ø10 H7 lo cierra unos 0,05 mm, fuera de tolerancia. El níquel químico y el cincado actúan de la misma manera; el electropulido elimina material.
-

Dimensiones tras el acabado
Si el plano indica que las dimensiones se aplican tras el acabado, el programa de mecanizado lo compensa; si no lo indica, el ingeniero lo consulta. El pasivado, la oxidación negra y el marcado láser no cambian nada medible.
-

Enmascarado o rectificado
En ajustes de precisión, el enmascarado o el rectificado tras el recubrimiento suele ser más económico que mantener una dimensión con recubrimiento. Las piezas endurecidas de 4140 o 17-4 PH reciben sobrematerial para rectificado tras el tratamiento térmico.
Qué acabado para qué material
El acabado superficial del metal depende primero del material base. Estos son los acabados que DEK recomienda para cada familia de materiales.
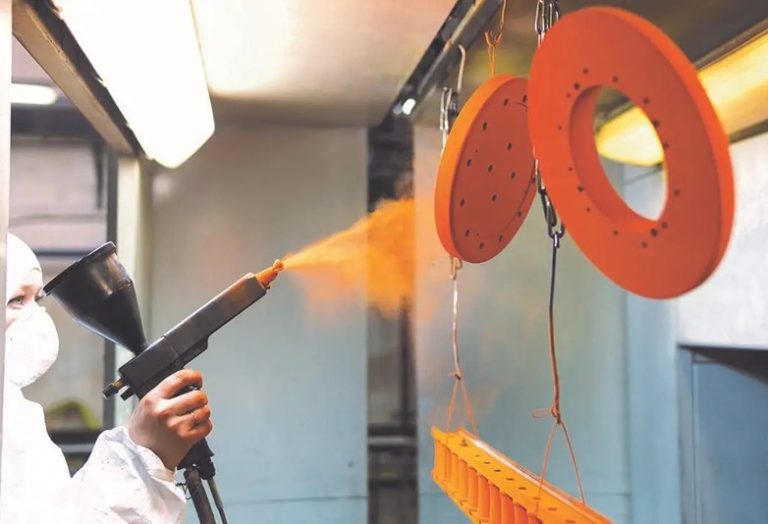

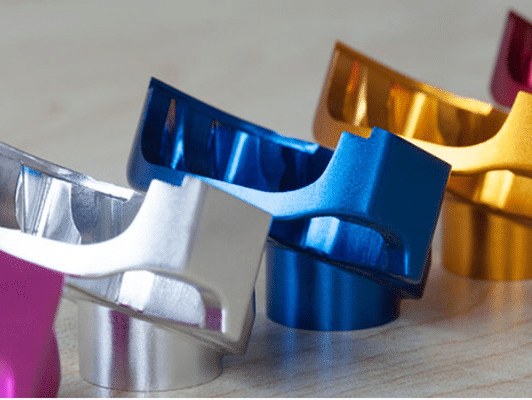
Anodizado para color y corrosión, anodizado duro para desgaste, chem film donde se necesita conductividad y recubrimiento en polvo para piezas de exterior. Consulte nuestra página de mecanizado de aluminio .

Pasivado como mínimo, electropulido para piezas médicas y de semiconductores, y PVD para color. Consulte nuestro mecanizado de acero inoxidable .

Pavonado para piezas de interior, cincado para exteriores, níquel químico para una protección uniforme y tratamiento térmico para la dureza.
Niquelado o el níquel químico protege las piezas de cobre y latón contra el deslustre y mejora la soldabilidad.
Chorreado de perlas para dar textura, pulido o pulido por vapor para lograr transparencia, y marcado láser para identificación. Consulte el mecanizado CNC de plásticos centro de recursos.
Tabla de selección de acabados
Materiales, finalidad y espesor o Ra típicos de cada acabado que DEK aplica a las piezas que mecaniza.
| Acabado | Materiales | Finalidad | Espesor / Ra típicos |
|---|---|---|---|
| Anodizado (tipo II) | Aluminio, titanio | Resistencia a la corrosión, color | 5–25 µm |
| Anodizado duro (tipo III) | Aluminio | Resistencia al desgaste, 400+ HV | 25–75 µm |
| Electropulido | Acero inoxidable, titanio | Lisura, facilidad de limpieza | Elimina 10–40 µm; Ra 0.2–0.4 µm |
| Pasivado | Acero inoxidable, titanio | Restaura la capa pasiva | Sin espesor medible |
| Recubrimiento químico (Alodine) | Aluminio, magnesio | Protección anticorrosiva conductiva, base para pintura | 0.5–4 µm |
| Pavonado | Acero al carbono y aleado, inoxidable | Resistencia moderada a la corrosión, color negro | 1–2 µm |
| Recubrimiento DLC | Acero, inoxidable, titanio, carburo | Fricción muy baja, 2000+ HV | 1–5 µm |
| Recubrimiento PVD (TiN, TiCN, TiAlN, CrN) | Acero, inoxidable, titanio, carburo | Resistencia al desgaste, color dorado o negro | 1–5 µm |
| Marcado láser | Todos los metales, la mayoría de los plásticos | Números de pieza, logotipos, códigos 2D | Sin cambio de espesor |
| Chorreado de perlas | Todos los metales, plásticos | Textura mate uniforme | Ra 1.0–3.0 µm |
| Chorreado con abrasivo y granallado de shot peening | Todos los metales | Textura; el shot peening añade tensión compresiva | Ra 1.5–6 µm |
| Pulido y acabado cepillado | Metales, plásticos transparentes | Acabado cosmético espejo o direccional | Ra 0.05–0.8 µm |
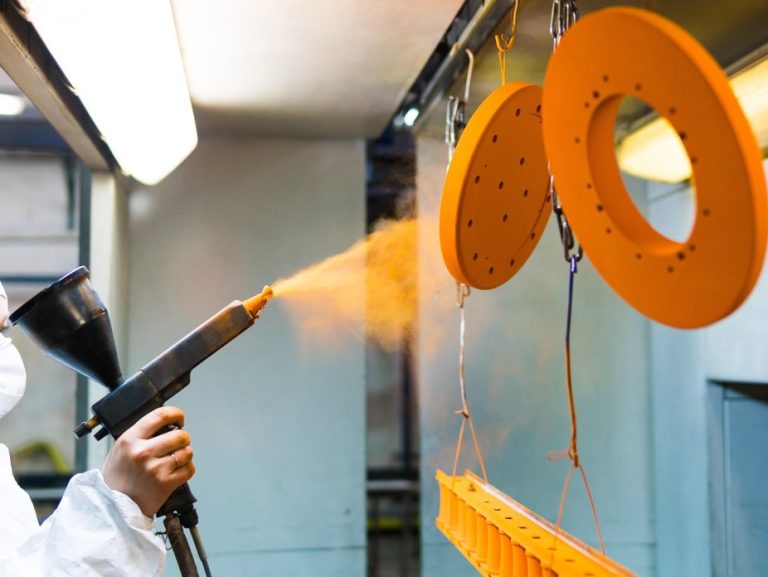
| Recubrimiento en polvo | Aluminio, acero | Recubrimiento de color duradero para piezas de exterior | 50–100 µm |
| Cincado | Acero al carbono y aleado | Protección anticorrosiva sacrificial de bajo coste | 5–15 µm |
| Níquel químico | Acero, aluminio, cobre, latón | Resistencia uniforme a la corrosión y al desgaste | 5–50 µm |
| Tratamiento térmico | Acero aleado, para herramientas e inoxidable | Dureza, resistencia | Según especificación |
| Desbarbado | Todos los materiales | Eliminación de rebabas, rotura de aristas | Radio de arista 0.1–0.5 mm |

Solicite presupuesto para sus piezas con el acabado incluido
El tratamiento superficial de las piezas mecanizadas se presupuesta junto con el mecanizado, en un único plazo de entrega: envíe su plano con la indicación, o describa el entorno y un ingeniero lo especificará.


Cómo especificar un acabado superficial de mecanizado CNC
Ra típico en cada etapa del proceso de DEK, y las normas a las que remitirse para que su indicación de acabado esté completa.
Preguntas frecuentes
Respuestas breves sobre el alcance del acabado, el Ra predeterminado, las cotas y las normas de indicación.

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








