









Servicios de desbarbado para piezas mecanizadas CNC
Servicios de desbarbado en cada pieza que DEK mecaniza internamente, desde roturas de arista de 0,1 mm hasta desbarbado térmico de taladros cruzados. La rotura de aristas no añade plazo de entrega; el vibrado o el térmico añaden un día.
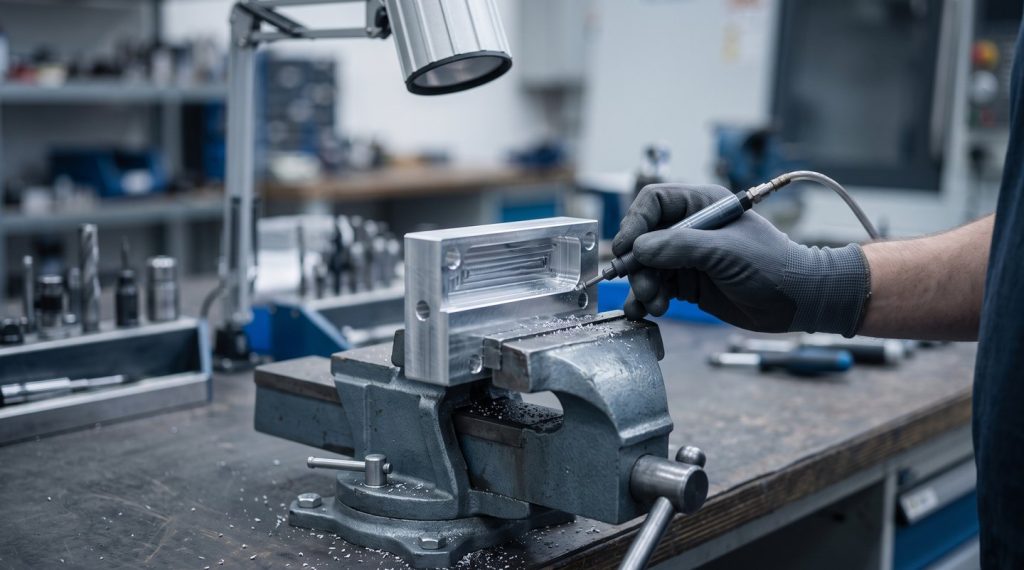
- 0,1 mm Roturas de arista desde
- +1 día Vibrado o térmico
- 10× Lupa de inspección


Nuestro proceso de servicios de desbarbado
El desbarbado de piezas CNC elimina rebabas y rompe aristas vivas a una medida definida. Se planifica en el programa de mecanizado y se inspecciona en el mismo pedido; no se aceptan pedidos solo de desbarbado.
Qué aporta el desbarbado y qué tener en cuenta
Las aristas limpias y definidas protegen el montaje, las juntas y la vida a fatiga, pero cada método tiene limitaciones en geometría, material y dimensiones.
-

Ventajas principales
- Montaje limpio: sin rebabas en las aristas de taladros ni en el inicio de las roscas que impidan el asiento de pasadores o rayen caras de contacto
- Protección de juntas: ranuras para juntas tóricas sin rebabas para que la junta no se corte durante la instalación
- Mayor vida a fatiga: un radio de arista definido elimina las concentraciones de tensión en ejes y soportes
- Sin contaminación suelta: las rebabas dentro de colectores y válvulas no pueden desprenderse y bloquear los carretes
- Sin plazo de entrega adicional: la rotura de aristas estándar se incluye en cada pieza mecanizada
- Listo para el siguiente acabado: las aristas se acaban antes de cualquier paso de chorro de perlas o anodizado
-

Limitaciones y alternativas
- El vibrado redondea todas las aristas: elimina 2–10 µm; evítelo en ajustes de ±0,01 mm o proteja esas zonas
- El térmico deja una película de óxido: la película debe eliminarse y el método no es apto para plásticos
- El ECD y el AFM requieren utillaje: una herramienta por pieza; el ECD es económico a partir de unas 50 unidades
- Acero inoxidable y titanio para uso médico: tras el desbarbado manual, aplique electropulido para eliminar las rebabas finas
- Superficie brillante, no solo aristas: elija pulido para un acabado liso y brillante
- Textura mate uniforme: añada chorro de perlas tras el desbarbado y, después, anodizado
Resultados en aristas y superficies
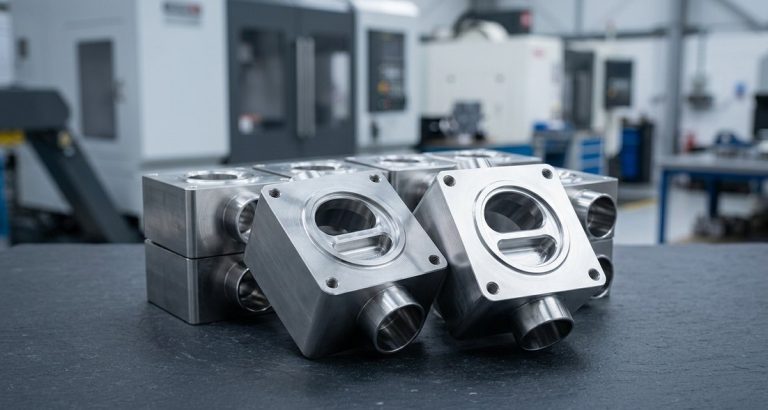
Cada método de desbarbado deja un estado de arista distinto, desde un chaflán definido hasta un taladro cruzado ligeramente redondeado y sin rebabas.
-

Chaflanes definidos
El chaflanado en el programa produce aristas de 0,1–0,5 mm × 45° o R con tolerancia de ±0,05 mm, inspeccionadas como cota en cada arista accesible.
-

Aristas vibradas
El vibrado redondea todas las aristas a un radio de 0,05–0,3 mm y deja un ligero satinado en piezas pequeñas procesadas por lotes.
-

Aristas cepilladas
Los cepillos de nailon abrasivo o de alambre producen una arista de 0,05–0,2 mm en caras planas, aristas de taladros cruzados y dientes de engranajes, de forma automatizada en la máquina.
-

Taladros cruzados sin rebabas
El desbarbado térmico quema las rebabas en milisegundos, incluidos los taladros cruzados internos, con la arista ligeramente redondeada y sin cambios dimensionales.
-

Radio específico
El desbarbado electroquímico disuelve metal en una arista concreta para obtener un radio preciso de 0,1–0,5 mm, ideal para un taladro cruzado específico de un colector.
-

Conductos lisos
El mecanizado por flujo abrasivo redondea las aristas internas de intersección y reduce el Ra interno a 0,2 µm en inyectores y lúmenes médicos.
Comparativa de métodos de desbarbado
| Método | Cómo funciona | Resultado en el borde | Ideal para | Limitaciones |
|---|---|---|---|---|
| Chaflán en el programa | Herramienta de chaflán o radio en el ciclo CNC | Definido 0,1–0,5 mm × 45° o R, ±0,05 mm | Todos los bordes accesibles; el método más repetible | Requiere acceso de la herramienta; añade tiempo de ciclo |
| Desbarbado manual | Herramientas de mano, raspadores y almohadillas abrasivas con ampliación | Rotura de 0,1–0,5 mm, según el operario | Prototipos, piezas complejas, bordes estéticos | Coste por pieza; depende de personal cualificado |
| Desbarbado por vibración | Las piezas y el medio cerámico o plástico vibran en una cuba durante 1–8 horas | Radio de 0,05–0,3 mm en todos los bordes | Piezas pequeñas en lotes: pasadores, separadores, racores | Redondea todos los bordes; no apto para paredes finas ni roscas finas salvo que se protejan |
| Desbarbado con cepillo | Cepillos de nailon abrasivo o de alambre en la máquina o en un banco | 0,05–0,2 mm | Caras planas, bordes de taladros cruzados, dientes de engranaje; automatizado en la máquina | Alcance limitado en el interior de taladros |
| Desbarbado térmico (TEM) | Una mezcla de gases se inflama en una cámara sellada y quema las rebabas en milisegundos | Rebaba eliminada, borde ligeramente redondeado; sin cambio dimensional | Taladros cruzados internos en carcasas de acero, aluminio y zinc | Deja una película de óxido que hay que limpiar; no apto para plásticos |
| Desbarbado electroquímico (ECD) | El electrolito y un cátodo conformado disuelven el metal en un borde concreto | Radio preciso de 0,1–0,5 mm en un punto | Taladros cruzados de bloques hidráulicos, dientes de engranaje, piezas médicas | Herramienta por pieza; rentable a partir de unas 50 unidades |
| Mecanizado por flujo abrasivo (AFM) | Se extruye un polímero cargado de abrasivo a través de los conductos | Bordes internos redondeados; Ra interno hasta 0,2 µm | Canales internos que se cruzan, inyectores, lúmenes médicos | Herramienta por pieza; elimina material de las paredes de los conductos |
Materiales que desbarbamos tras el mecanizado
DEK desbarba todos los metales que mecaniza, incluidos aluminio, acero, acero inoxidable y titanio.
El desbarbado térmico es adecuado para acero, aluminio y carcasas de zinc, pero no para plásticos; las piezas médicas de acero inoxidable y titanio se desbarban a mano con ampliación y después se electropulen.
-
AluminioDesbarbado térmico para bloques de distribución; chaflán y acabado manual en carcasas estéticas antes del granallado y el anodizado.Recomendado
-
AceroEl desbarbado térmico limpia los taladros cruzados internos de bloques y carcasas de acero sin cambio dimensional.Recomendado
-
Acero inoxidableDesbarbado manual con ampliación en instrumentos médicos y posterior electropulido para eliminar las rebabas finas.Adecuado
-
TitanioLas piezas médicas de titanio se desbarban a mano con ampliación y el electropulido es el paso siguiente.Adecuado
-
ZincLas carcasas de zinc con taladros cruzados internos responden al desbarbado térmico; hay que limpiar la película de óxido que queda.Con reservas
-
PlásticosEl desbarbado térmico no es apto para plásticos; los bordes se rompen con chaflán en el programa o a mano.Sin tratamiento térmico
Cómo elegir el enfoque de desbarbado adecuado
La ruta correcta depende de la pieza: las carcasas estéticas, las piezas pequeñas torneadas en volumen, los bloques hidráulicos o los instrumentos médicos requieren cada uno un método distinto.
-
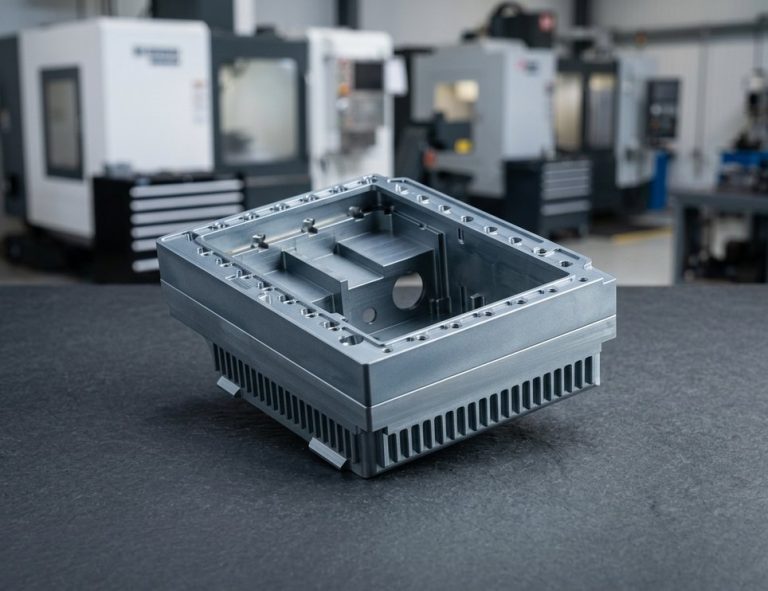 Carcasas de aluminioChaflán en el programa en los bordes visibles, acabado manual y después granallado y anodizado en carcasas y soportes de aluminio estéticos.Solicitar presupuesto
-
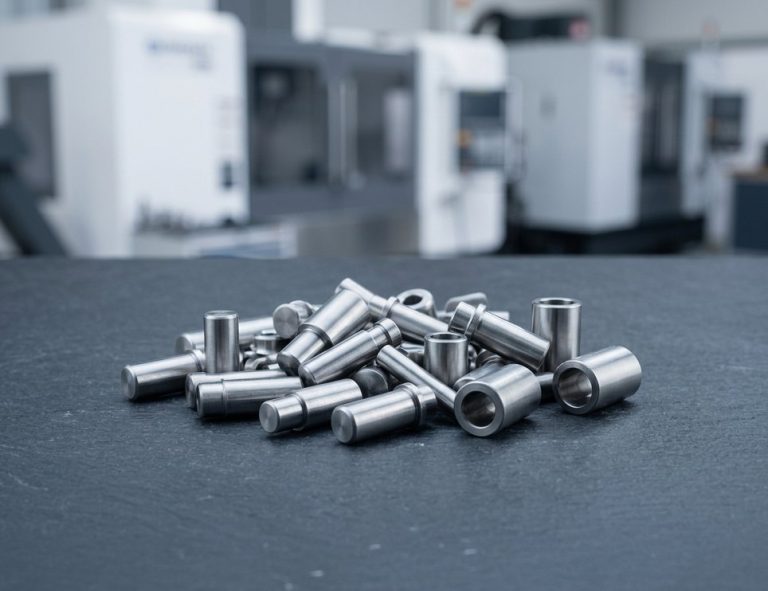 Piezas pequeñas desbarbadas por vibraciónPasadores, separadores y racores: desbarbado por vibración con medio cerámico, la ruta más económica a partir de unas 200 unidades.Solicitar presupuesto
-
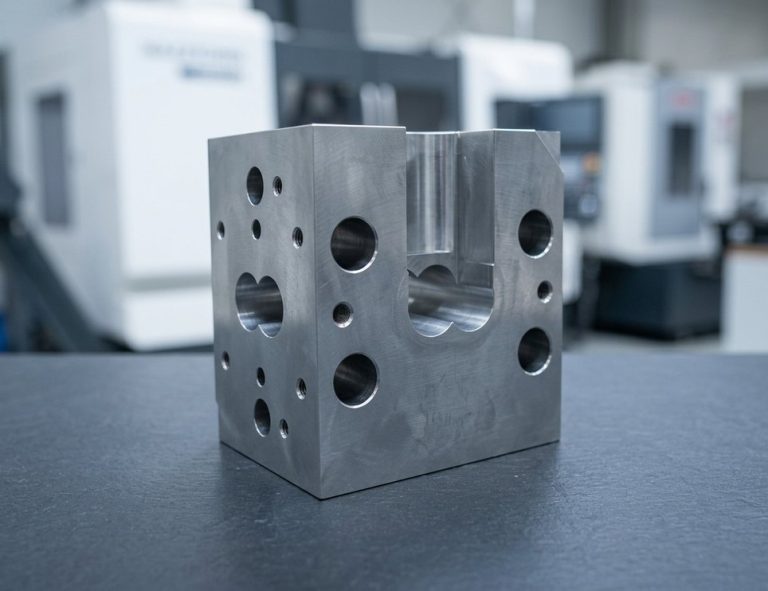 Bloques hidráulicosDesbarbado térmico para bloques de aluminio y acero, electroquímico para un radio definido en un taladro cruzado y después una prueba de limpieza.Solicitar presupuesto
-
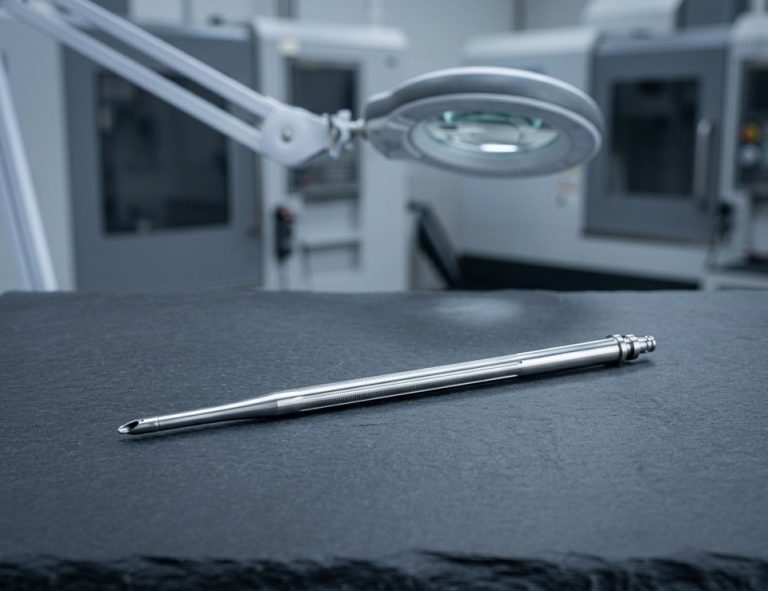 Instrumentos médicosLos instrumentos de acero inoxidable y titanio se desbarban a mano con ampliación y después se electropulen para eliminar las rebabas finas.Solicitar presupuesto
Roturas de arista en piezas mecanizadas: notas en el plano
La rotura de arista en piezas mecanizadas a menudo queda a interpretación. Estas notas le ayudan a indicar una condición de arista definida y a saber cómo afecta cada método a las dimensiones.
-
Utilice una nota general
"Romper todas las aristas vivas 0,1–0,3 mm" o "Eliminar todas las rebabas y aristas vivas" según ASME Y14.5 es el mínimo y permite a DEK utilizar el método más económico.
-
ISO 13715 en aristas críticas
El símbolo con un valor indica la condición permitida; por ejemplo, "−0,1 a −0,3" para la rotura de arista y "+0,05" como rebaba máxima. Consulte nuestra guía de símbolos de planos de ingeniería .
-
Acote las aristas de acoplamiento
Indique "C0,2", "0,3 × 45°" o "R0,2" en las aristas que entran en contacto con sellos, rodamientos o utillajes, de modo que la arista se mecanice en el programa y se inspeccione como una cota.
-
Marque las aristas vivas
Anote "sin rotura de arista, arista viva" en filos de corte, aristas de sellado y esquinas estéticas que deban permanecer nítidas.
-
Especifique los conductos internos
Escriba "taladros transversales sin rebabas, inspeccionados con boroscopio" junto con un requisito de limpieza como ISO 16232 o ISO 4406 para piezas hidráulicas y de combustible.
-
Prevea la eliminación de material
El chaflán, el desbarbado manual, el térmico y el ECD no alteran las cotas, las roscas ni el Ra; el volteo elimina 2–10 µm y el flujo abrasivo 5–50 µm de las paredes de los conductos.
Especificaciones de desbarbado
- Arista achaflanada 0,1–0,5 mm × 45° o R, ±0,05 mm
- Rotura manual 0,1–0,5 mm
- Radio de volteo 0,05–0,3 mm
- Eliminación por volteo 2–10 µm, todas las superficies
- Ciclo de volteo 1–8 horas
- Arista cepillada 0,05–0,2 mm
- Radio ECD 0,1–0,5 mm
- Eliminación AFM 5–50 µm de las paredes de los conductos
- Ra interno AFM Hasta 0,2 µm
- Normas de planos ASME Y14.5, ISO 13715
- Limpieza ISO 16232, ISO 4406
- Inspección Visual 10×, comparador, boroscopio
- Plazo añadido Volteo o térmico: un día
- Certificaciones ISO 9001:2015, ISO 13485, AS9100D


Desbarbado térmico y electroquímico
Para taladros transversales y conductos internos, DEK presupuesta estos métodos cuando la cantidad o la geometría lo justifican.
Preguntas frecuentes
Respuestas sobre roturas de arista, métodos de desbarbado y cómo gestiona DEK el desbarbado en su pedido de mecanizado.

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








