









Mecanizado de colectores a medida
Mecanizado de colectores con posición de conductos mantenida a ±0.05 mm, conductos transversales taladrados a 20:1 y puertos cortados a SAE ORB, BSPP, NPT e ISO 6149. Sin pedido mínimo; los prototipos se envían en 3–5 días.
-
±0.05 mm
Posición de conductos
-
20:1
Profundidad de conductos
-
3–5 días
Plazo de prototipo
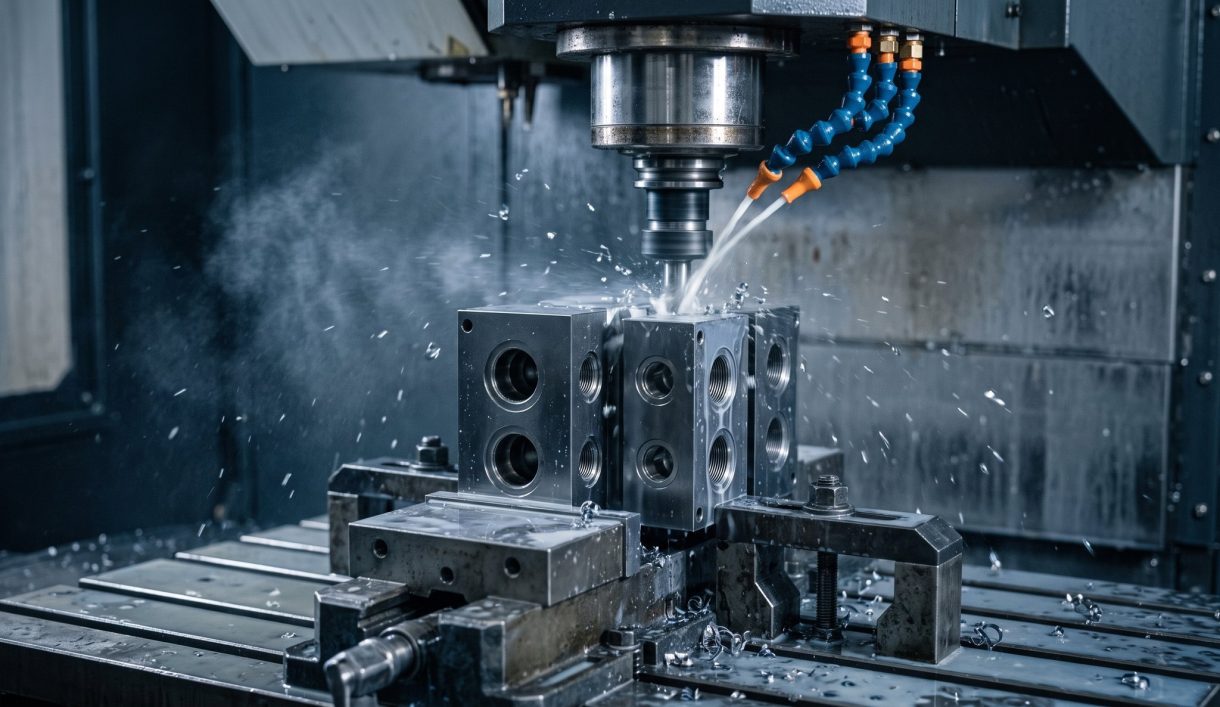

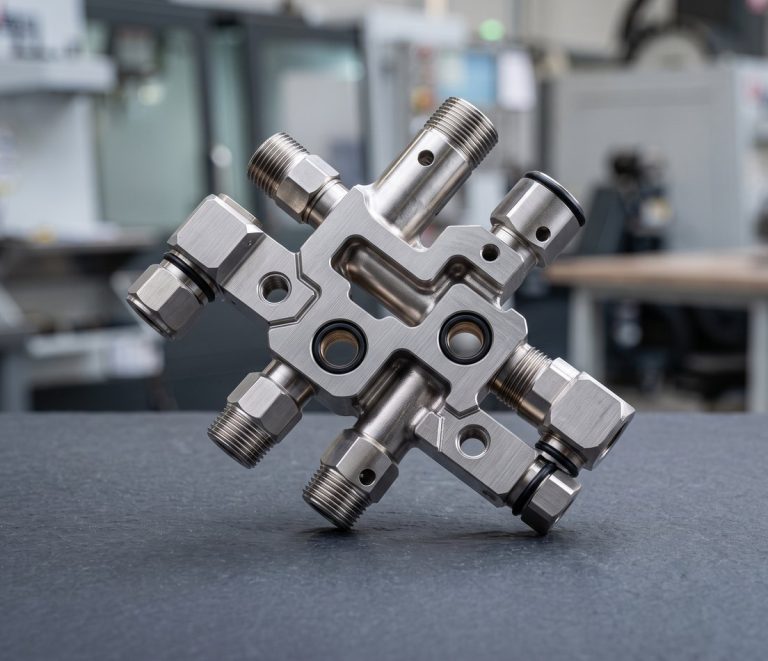
Mecanizado de colectores hidráulicos y bloques de fluidos
DEK mecaniza colectores de válvulas hidráulicas, colectores neumáticos, bloques de distribución de refrigerante y fluidos, y colectores de gas en 6061 y aluminio 6082, acero inoxidable 304/316 y fundición dúctil.
Un colector es un bloque de orificios que se cruzan, por lo que lo importante es la posición de los conductos, el espesor de pared entre conductos, la calidad de la rosca de los puertos y las intersecciones desbarbadas. Los conductos largos se taladran con cañón mediante taladrado profundo. Los colectores forman parte de nuestro catálogo de piezas mecanizadas CNC a medida .
Tipos de colectores que mecanizamos
Colectores hidráulicos, neumáticos, de refrigerante, de fluidos y de gas, mecanizados a partir de bloques macizos de aluminio, acero inoxidable, hierro, latón o PEEK.
-
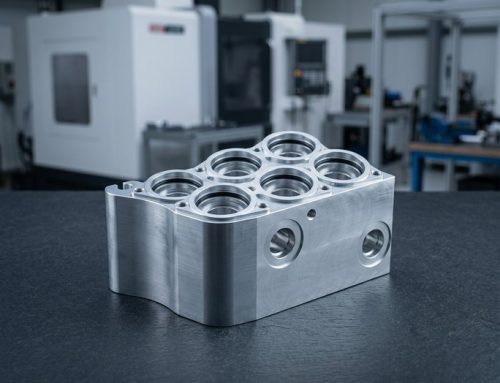 Bloques de colector hidráulicoAlojamientos de válvulas de cartucho cortados según la especificación de herramienta de forma del fabricante de la válvula.
-
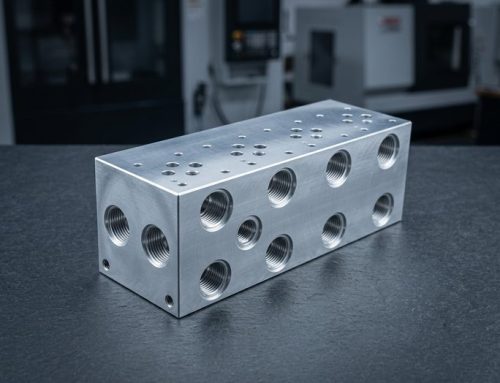 Colectores de subplaca y sándwichPatrones de válvulas según ISO 4401 (CETOP 3/5, D03/D05) para válvulas apiladas.
-
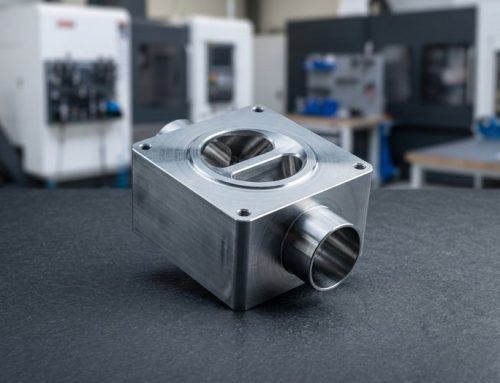 Bloques CNC de colector neumáticoPara islas de válvulas solenoides, pinzas y utillaje de extremo de brazo.
-
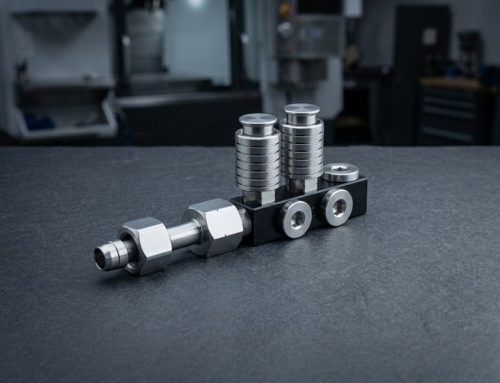 Colectores de refrigerante y térmicosDistribución de refrigerante para máquinas herramienta, láseres y baterías.
-
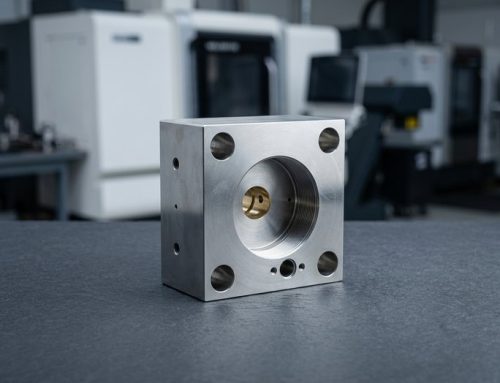 Bloque de colector de fluidosPara instrumentos analíticos, médicos y de dosificación en 316L, PEEK o Delrin.
-
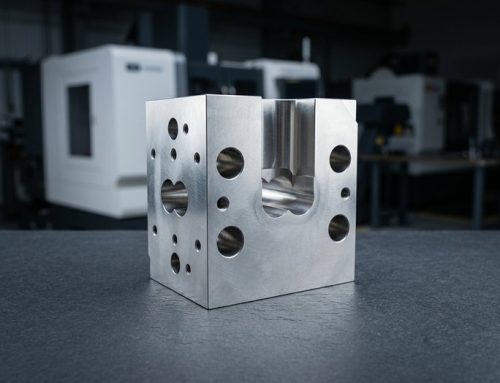 Colectores de distribución de gasColectores de gas y de muestras, incl. piezas de alta pureza para herramientas de semiconductores.


Materiales, procesos y especificaciones para colectores
Desde la elección del material hasta las normas de puertos y las pruebas de presión, las especificaciones que definen un bloque de colector mecanizado.
Consejos de diseño para bloques distribuidores personalizados
El coste y la fiabilidad de un bloque distribuidor se deciden en el plano: acceso de perforación, espesor de pared, tipo de conexión y requisitos de limpieza.
-

Conductos rectos y perforables
Perfore cada conducto en línea recta desde una cara exterior y tapone la entrada con un tapón SAE; evite las intersecciones en ángulo o ciegas de difícil acceso.
-

Pared entre conductos
Mantenga 2 mm de pared entre conductos en aluminio a 210 bar, y 3 mm hasta una cavidad; la desviación de la broca en profundidades superiores a 20:1 reduce el espesor de las paredes delgadas.
-

Prefiera conexiones ORB o BSPP
Elija SAE ORB o BSPP en lugar de NPT: las roscas cónicas NPT sellan por deformación y son más difíciles de hacer estancas en aluminio.
-

Indique el código de cavidad
Especifique el código de cavidad del fabricante de la válvula (por ejemplo, un Sun T-11A) para que utilicemos la herramienta de forma correspondiente en lugar de interpretar el perfil.
Qué indicar en su plano
-
Desbarbado y limpieza
Indique explícitamente el desbarbado en las intersecciones, así como el lavado y el taponado; ambos son puntos de inspección en la hoja de ruta, no suposiciones.
-
Presión de trabajo
Indique la presión de trabajo para que la pared mínima de 2 mm se verifique en la revisión del plano y se elija el material (aluminio hasta 210 bar, hierro por encima).
-
Condiciones de la prueba de presión
Indique en el plano la presión de prueba, el medio y el tiempo de mantenimiento; la prueba hidrostática a 1,5× la presión de trabajo, hasta 350 bar, se presupuesta entonces.
-
Especificaciones de las conexiones
Indique cada norma de conexión (SAE J1926 ORB, ISO 1179 BSPP, ISO 6149, NPT) y cualquier patrón de válvula ISO 4401 en el modelo STEP y en el plano.
Aplicaciones e industrias
Mecanizado de bloques distribuidores hidráulicos para equipos agrícolas y de construcción, islas de válvulas de automatización, bloques distribuidores de gas para semiconductores y bloques de cabezal de pozo para petróleo y gas.
-

Aeroespacial
-

Médica
-

Automoción
-

Robótica
-

Semiconductores
-

Electrónica
-

Telecomunicaciones
-

Drones y UAV
-

Energía
-

Petróleo y gas
-

Naval
-

Equipos industriales
-

Construcción
-

Agricultura
-

Productos de consumo
-

Militar y defensa
-

Minería
-
 AeroespacialSoportes, herrajes de cabina y accesorios no críticos para el vuelo bajo AS9100D, en aluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Más información
-
 MédicaEjes de instrumentos, mangos y cánulas en acero inoxidable 316L, titanio y PEEK bajo ISO 13485, con trazabilidad por lote de serie.Más información
-
 AutomociónPrototipos y carcasas de sensores, cuerpos de válvula y ejes en volúmenes bajos y medios en aluminio, acero aleado 4140 y 4340, acero inoxidable y latón.Más información
-
 RobóticaCarcasas de articulaciones, bridas de transmisión armónica y dedos de pinza en aluminio y acero endurecido, con fresado CNC de 5 ejes en un solo montaje.Más información
-
 SemiconductoresComponentes de cámara, utillajes de manipulación de obleas y bridas de vacío en aluminio 6061, 316L, PEEK y Kovar, con bordes sin rebabas.Más información
-
 ElectrónicaCuerpos de conector, disipadores de calor, blindajes de RF y pines de precisión en aluminio, latón y cobre, con tolerancia de ±0.01 mm en las superficies de contacto.Más información
-
 TelecomunicacionesComponentes de guía de ondas, carcasas de filtros y envolventes de RF en aluminio y aleaciones de cobre, con recubrimiento de plata o níquel para conductividad.Más información
-
 Drones y UAVSoportes de motor, bastidores de cardán y herrajes de tren de aterrizaje en aluminio 7075, titanio y magnesio para reducir peso sin perder rigidez.Más información
-
 EnergíaPlacas terminales de batería, barras colectoras, carcasas de inversores y racores de pila de combustible en aluminio, cobre y acero inoxidable, mecanizados planos y sin rebabas.Más información
-
 Petróleo y gasComponentes de válvulas, bloques de distribución, piezas de herramientas de fondo de pozo y bridas en 4140, 17-4 PH, dúplex 2205 e Inconel, con especificaciones de dureza.Más información
-
 NavalEjes de hélice, piezas de bombas y herrajes de cubierta en acero inoxidable 316, bronce y bronce de aluminio, elegidos en primer lugar por su resistencia a la corrosión.Más información
-
 Equipos industrialesPlacas de pinza, soportes de guías lineales, rodillos seguidores de leva y bastidores de máquina en aluminio y acero, con utillajes archivados para repeticiones.Más información
-
 ConstrucciónSoportes estructurales, herrajes de anclaje y racores hidráulicos en acero dulce, acero aleado y aluminio, con cincado o recubrimiento en polvo.Más información
-
 AgriculturaCarcasas de reductores, ejes, cuerpos de boquillas de pulverizador y soportes de sensores en fundición, acero y acero inoxidable para resistir abrasión y humedad.Más información
-
 Productos de consumoPomos, asas, piezas de envolvente y herrajes de audio donde la superficie mecanizada queda a la vista, anodizados, con chorro de perlas o pulidos según muestra.Más información
-
 Militar y defensaSoportes ópticos, envolventes y raíles de accesorios en aluminio, acero y titanio, con certificación de material e informes FAI.Más información
-
 MineríaPlacas de desgaste, casquillos, componentes de trituradoras y racores hidráulicos en acero aleado endurecido, bronce y acero inoxidable para polvo y vibración.Más información
Por qué DEK para el mecanizado de bloques de distribución
El taladrado profundo, el desbarbado y las pruebas determinan el coste del bloque de distribución, por lo que cada plano lo revisa un ingeniero, no una calculadora.
-

Presupuestos revisados por ingenieros
Un ingeniero revisa a mano cada plano de bloque de distribución, comprobando el espesor de pared y el acceso de la broca, y envía el presupuesto en 6 horas.
-

Todas las etapas en nuestras instalaciones
El taladrado profundo, el roscado, el desbarbado y el acabado se realizan en nuestras instalaciones, de modo que la alineación de los conductos no se pierde entre proveedores.
-

Conductos verificados con CMM
Las posiciones de los conductos se verifican con CMM y las roscas de las bocas con calibres; los informes de inspección se envían con el bloque.
-

Calidad certificada
Los bloques de distribución se producen bajo sistemas de calidad certificados ISO 9001:2015, ISO 13485 y AS9100D, sin pedido mínimo desde el prototipo.

Bloques limpios y probados
Se desbarba cada intersección, se enjuaga el bloque y se protegen sus bocas antes del envío. La prueba hidrostática a 1,5× la presión de trabajo, hasta 350 bar, está disponible bajo pedido.
Calidad certificada en bloques de distribución
Los bloques de distribución se mecanizan bajo sistemas ISO 9001:2015, ISO 13485 y AS9100D.
-
 AS9100D
Sistema de gestión de la calidad aeroespacial
-
 ISO 9001:2015
Norma de gestión de la calidad
-
 ISO 13485
Gestión de la calidad de dispositivos médicos
Materiales y acabados para bloques de distribución
Aluminio, acero inoxidable, hierro y latón, combinados con los acabados aplicados a los bloques de distribución que mecaniza DEK.
Acabados superficiales
¿Necesita otra aleación para su bloque de distribución? Consulte a nuestros ingenieros
Todos los materialesPreguntas frecuentes sobre el mecanizado de bloques de distribución
Respuestas sobre roscas de bocas, desbarbado interno y pruebas de presión de bloques de distribución mecanizados.
Solicitar presupuesto para colectores personalizados
Envíe sus archivos de mecanizado del colector: un ingeniero revisa el espesor de pared y el acceso de taladrado, y luego le envía el presupuesto en 6 horas.
- Modelo STEP con la red de conductos
- Indicaciones de puertos y códigos de cavidad
- Presión de trabajo y presión de prueba
- Cantidad: sin pedido mínimo
- Los prototipos se envían en 3–5 días
Capacidades relacionadas
-
 Racores de precisión de ultra alta purezaMás información
-
 Servicios de mandrinado de precisión con plantillaMás información
-
 Servicios de mandrinado CNC de precisiónMás información
-
 Servicios de electroerosión por hilo de precisiónMás información
-
 Servicios de roscado CNC de precisiónMás información
-
 Servicios de rectificado de superficies de precisiónMás información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








