









Mecanizado de carcasas personalizadas
Mecanizado de carcasas personalizadas con alojamientos de rodamiento H7, coaxialidad de 0,01 mm y paredes de hasta 0,8 mm. Tolerancia estándar ±0.005 mm, sin pedido mínimo, prototipos en 3–5 días.
-
±0.005 mm
Tolerancia estándar
-
H7
Alojamientos de rodamiento
-
3–5 días
Entrega de prototipos
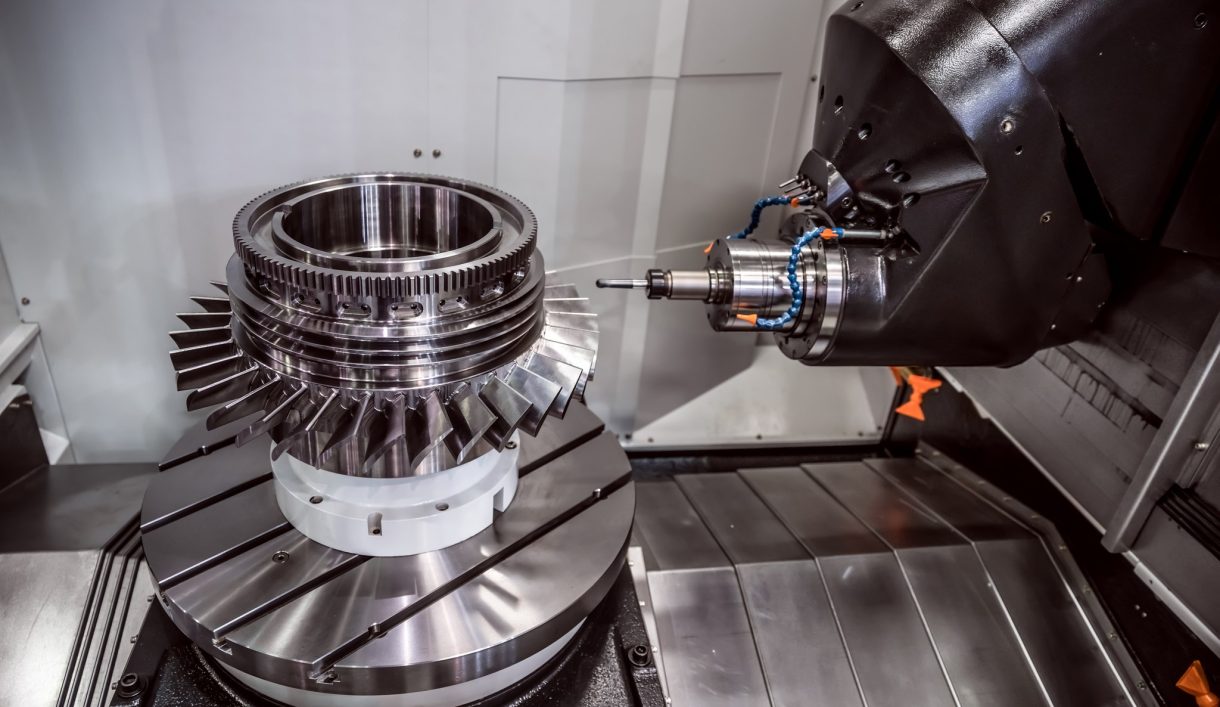

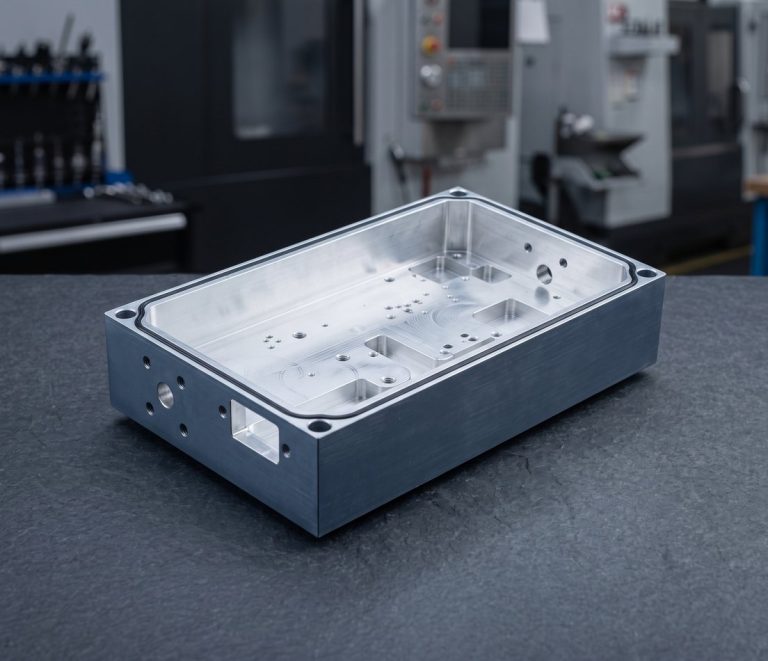
Trabajos de mecanizado CNC de carcasas y envolventes
DEK mecaniza carcasas de motores, cajas de engranajes, actuadores, sensores, cámaras y RF, además de envolventes electrónicas de bloque macizo, en aluminio, acero inoxidable 304/316, fundición y plásticos técnicos. Las carcasas son una de las familias más amplias de nuestro catálogo de piezas mecanizadas CNC personalizadas .
Una carcasa debe alojar rodamientos o placas, sellar y disipar calor, por lo que mantenemos las caras de junta planas a 0,02 mm. Para cajas de pared delgada o perfiles en volumen, consulte fabricación de cajas de aluminio; la guía de envolventes mecanizadas ofrece una visión más amplia.
Tipos de carcasas y envolventes que mecanizamos
Carcasas de motores, cajas de engranajes, electrónica, RF, sensores y rodamientos, fresadas a partir de bloque de aluminio, acero inoxidable, fundición o plástico.
-
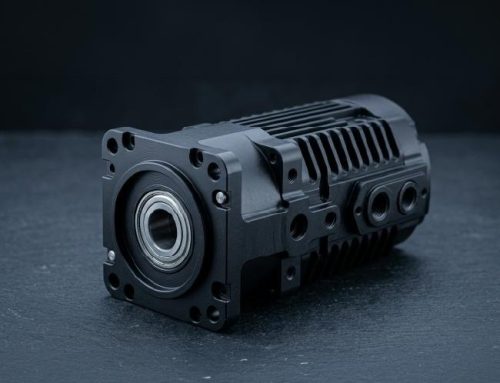 Carcasas de motor y tapas de extremoAlojamientos de rodamiento, aletas de refrigeración y asientos de estátor para motores eléctricos.
-
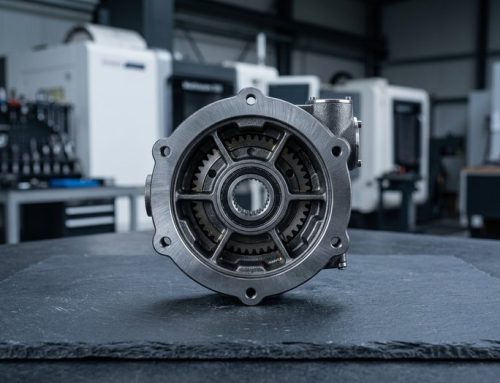 Carcasas de cajas de engranajes y actuadoresCarcasas de cajas de engranajes, actuadores y articulaciones con múltiples alojamientos coaxiales.
-
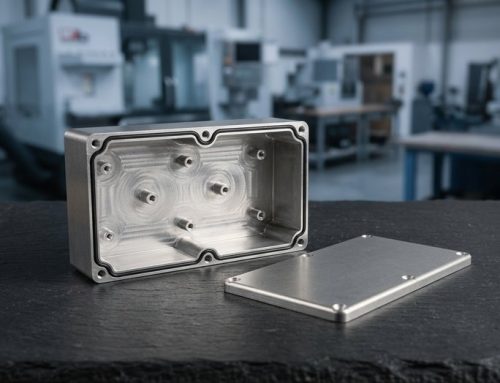 Envolventes electrónicasCajas de bloque macizo con tapas, ranuras para juntas tóricas, recortes y separadores para PCB.
-
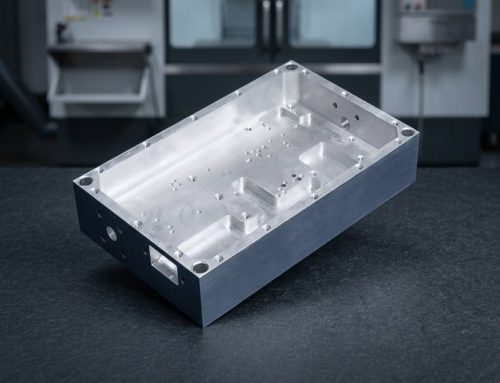 Carcasas de RF y filtros de cavidadCarcasas de RF y microondas con cavidades ajustadas y superficies recubiertas.
-
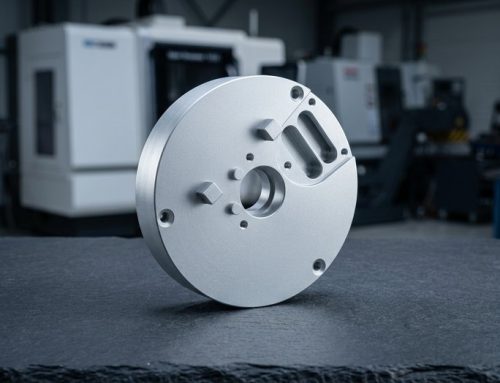 Carcasas de sensores y cámarasCarcasas de sensores, cámaras y lidar con alojamientos ópticos y asientos de lentes.
-
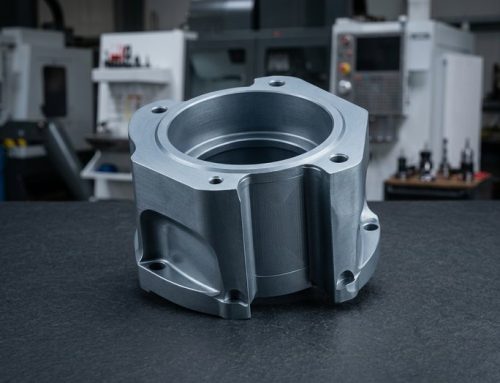 Carcasas de rodamientos, cuerpos de válvulaCarcasas de rodamientos, soportes de cojinete y cuerpos de válvula en acero o fundición.


Materiales, procesos y tolerancias de carcasas
Selección de material, ruta de mecanizado, tolerancias y acabados para carcasas y envolventes de bloque macizo, todo desde un único flujo de trabajo revisado por ingenieros.
Consejos de diseño para carcasas mecanizadas
Cinco decisiones de plano que reducen el tiempo de ciclo y mantienen alojamientos, sellos y aletas dentro de tolerancia en carcasas personalizadas.
-

Esquinas internas generosas
Mantenga radios de esquina de 3 mm o más en bolsillos profundos; una esquina de 1 mm en una cavidad de 60 mm obliga a usar una fresa lenta y con vibración.
-

Alojamientos desde un solo lado
Mecanice todos los alojamientos de rodamiento desde un solo lado, o añada un par de pasadores para que ambas mitades puedan mandrilarse como conjunto.
-

Ubicación de la ranura de junta tórica
Coloque las ranuras de junta tórica en la cara plana, no en la pared, y dé a la ranura un radio de 0,2 mm en el fondo.
-

Proporciones de las aletas de refrigeración
Mantenga las aletas de refrigeración con un espesor mínimo de 2 mm y una altura no mayor que 4× su espesor para evitar vibraciones.
-

Sobrematerial para anodizado duro
Deje 1,5 mm de sobrematerial en las caras de sellado si se anodiza duro; el recubrimiento Tipo III añade 25–50 µm por superficie.
Qué indicar en su plano
-
Alojamientos de rodamiento
Indique el ajuste del alojamiento (H7 estándar, H6 bajo pedido) y la coaxialidad entre alojamientos; 0,01 mm es alcanzable sobre un datum común.
-
Caras de sellado
Marque las caras de junta y las ranuras de junta tórica: planitud 0,02 mm, ancho y profundidad de ranura ±0,02 mm, Ra 0,4 µm en las caras de sellado.
-
Acabado y enmascarado
Especifique el tipo de anodizado o recubrimiento químico, y qué superficies deben permanecer conductoras para la puesta a tierra EMI.
-
Roscas y puertos
Indique los tamaños de rosca (M2–M20 6H) y los puertos NPT/BSPP para prensaestopas y racores, además de la cantidad que necesita.
Aplicaciones e industrias
Carcasas de articulaciones y accionamientos para robótica, carcasas para electrónica y telecomunicaciones, carcasas de motores para accionamientos de nueva energía, carcasas selladas de dispositivos médicos.
-

Aeroespacial
-

Médica
-

Automoción
-

Robótica
-

Semiconductores
-

Electrónica
-

Telecomunicaciones
-

Drones y UAV
-

Energía
-

Petróleo y gas
-

Marina
-

Equipos industriales
-

Construcción
-

Agricultura
-

Productos de consumo
-

Militar y defensa
-

Minería
-
 AeroespacialSoportes, herrajes de cabina y accesorios no críticos para el vuelo bajo AS9100D, en aluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Más información
-
 MédicaEjes de instrumentos, mangos y cánulas en acero inoxidable 316L, titanio y PEEK bajo ISO 13485, con trazabilidad por lote de serie.Más información
-
 AutomociónCarcasas de sensores para prototipos y volúmenes bajos y medios, cuerpos de válvula y ejes en aluminio, acero aleado 4140 y 4340, acero inoxidable y latón.Más información
-
 RobóticaCarcasas de articulación, bridas de accionamiento armónico y dedos de pinza en aluminio y acero endurecido, con fresado de 5 ejes en un solo amarre.Más información
-
 SemiconductoresComponentes de cámara, utillajes de manipulación de obleas y bridas de vacío en aluminio 6061, 316L, PEEK y Kovar, con bordes sin rebabas.Más información
-
 ElectrónicaCuerpos de conector, disipadores de calor, blindajes de RF y pasadores de precisión en aluminio, latón y cobre, con tolerancia de ±0.01 mm en las superficies de contacto.Más información
-
 TelecomunicacionesComponentes de guía de ondas, carcasas de filtro y envolventes de RF en aluminio y aleaciones de cobre, con recubrimiento de plata o níquel para conductividad.Más información
-
 Drones y UAVSoportes de motor, bastidores de cardán y herrajes de tren de aterrizaje en aluminio 7075, titanio y magnesio para reducir peso sin perder rigidez.Más información
-
 EnergíaPlacas terminales de batería, barras colectoras, carcasas de inversor y racores de pila de combustible en aluminio, cobre y acero inoxidable, mecanizados planos y sin rebabas.Más información
-
 Petróleo y gasComponentes de válvula, bloques de distribución, piezas de herramientas de fondo de pozo y bridas en 4140, 17-4 PH, dúplex 2205 e Inconel, con especificaciones de dureza.Más información
-
 MarinaEjes de hélice, piezas de bomba y herrajes de cubierta en acero inoxidable 316, bronce y bronce de aluminio, seleccionados ante todo por su resistencia a la corrosión.Más información
-
 Equipos industrialesPlacas de pinza, soportes de guía lineal, rodillos seguidores de leva y bastidores de máquina en aluminio y acero, con utillajes archivados para repeticiones.Más información
-
 ConstrucciónSoportes estructurales, herrajes de anclaje y racores hidráulicos en acero dulce, acero aleado y aluminio, cincados o con recubrimiento en polvo.Más información
-
 AgriculturaCarcasas de caja de engranajes, ejes, cuerpos de boquilla de pulverizador y soportes de sensor en fundición, acero y acero inoxidable para resistir abrasión y humedad.Más información
-
 Productos de consumoPomos, asas, piezas de envolvente y herrajes de audio donde la superficie mecanizada queda a la vista, anodizados, con chorro de perlas o pulidos según muestra.Más información
-
 Militar y defensaSoportes ópticos, envolventes y raíles de accesorios en aluminio, acero y titanio, con certificación de material e informes FAI.Más información
-
 MineríaPlacas de desgaste, casquillos, componentes de trituradora y racores hidráulicos en acero aleado endurecido, bronce y acero inoxidable para resistir polvo y vibración.Más información
Por qué elegir DEK para el mecanizado de envolventes personalizados
Las carcasas ponen de manifiesto cada punto débil de un taller: paredes finas, cavidades profundas y alineación de taladros. Así es como los controlamos.
-

Revisión manual de planos
Los ingenieros revisan cada plano antes de presupuestar y señalan cualquier profundidad de cavidad o pared que no vaya a mantener la tolerancia.
-

Taladros verificados con CMM
Los taladros para rodamientos se verifican en CMM frente a ajustes H7 y una coaxialidad de 0.01 mm antes de que las piezas salgan del taller.
-

Superficies de sellado planas
Las superficies de sellado se comprueban sobre mármol de trazado con una planitud de 0.02 mm para que las juntas y las juntas tóricas sellen a la primera.
-

Paredes finas garantizadas
Paredes de hasta 0.8 mm en aluminio y 1.5 mm en cavidades de más de 50 mm de profundidad, con cavidades de hasta 6× el diámetro de la fresa.

Informes antes del envío
Se envían fotos e informes de inspección antes de cada envío, bajo sistemas de calidad certificados ISO 9001:2015, ISO 13485 y AS9100D, para que usted apruebe las carcasas antes de que salgan.
Calidad certificada para cada carcasa
Las carcasas se mecanizan e inspeccionan bajo ISO 9001:2015, ISO 13485 y AS9100D.
-
 AS9100D
Sistema de gestión de la calidad aeroespacial
-
 ISO 9001:2015
Norma de gestión de la calidad
-
 ISO 13485
Gestión de la calidad de dispositivos médicos
Materiales y acabados superficiales para carcasas
Aluminio, acero inoxidable, fundición, magnesio y plásticos, combinados con acabados aplicados a las carcasas que mecanizamos.
Acabados superficiales
Plásticos técnicos
¿Necesita otra aleación o acabado? Consulte con nuestros ingenieros.
Todos los materialesPreguntas frecuentes
Respuestas sobre rutas de mecanizado de carcasas, tolerancias de carcasas de motor y acabado.
Solicitar presupuesto de mecanizado de carcasas personalizadas
Envíe un archivo STEP junto con un plano que muestre los alojamientos de rodamientos, las caras de sellado, el acabado y la cantidad. Todos los presupuestos los revisa un ingeniero.
- Presupuesto revisado por un ingeniero en 6 horas
- Carcasas complejas de 5 ejes: hasta 3 días
- Sin pedido mínimo, prototipos en 3–5 días
- Dimensiones críticas mantenidas en ±0,005 mm
Capacidades relacionadas
-
 Racores de precisión de ultra alta purezaMás información
-
 Servicios de mandrinado de precisión con plantillaMás información
-
 Servicios de mandrinado CNC de precisiónMás información
-
 Servicios de electroerosión por hilo de precisiónMás información
-
 Servicios de roscado CNC de precisiónMás información
-
 Servicios de rectificado de superficies de precisiónMás información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








