









Mecanizado de aluminio 7075
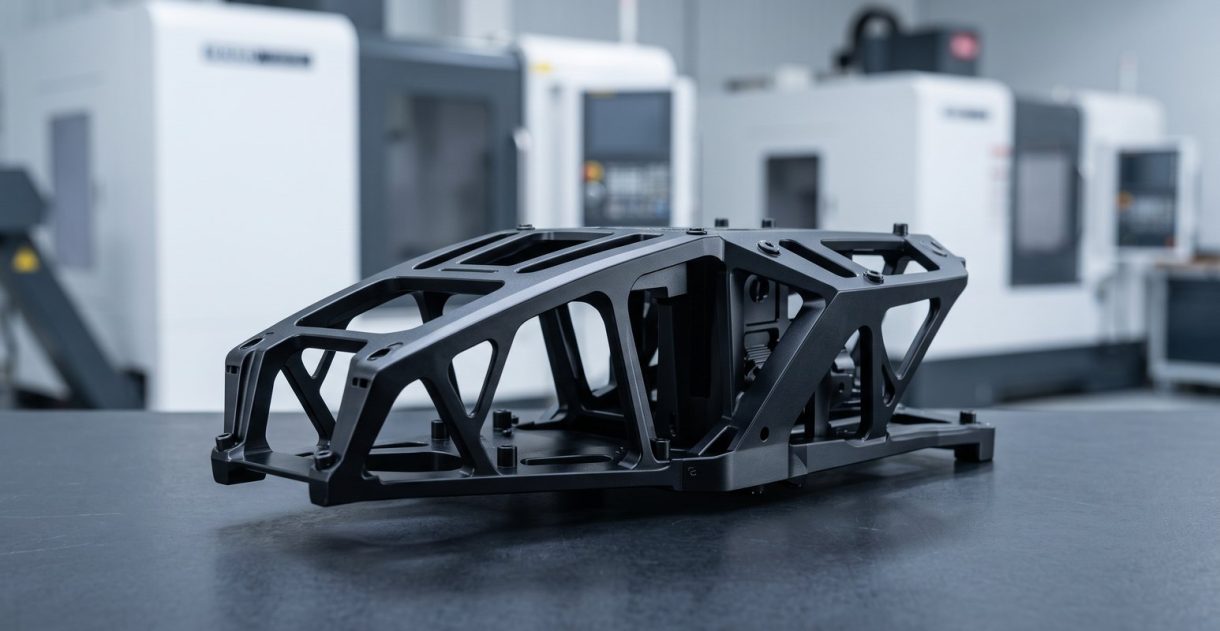
También conocido como UNS A97075 · EN AW-7075 · DIN 3.4365El mecanizado de aluminio 7075 es lo que se especifica cuando una pieza debe soportar carga estructural con el peso del aluminio: el 7075-T6 alcanza un límite elástico de 503 MPa con 2,81 g/cm³. DEK mecaniza placa y barra T6 y T651 a ±0,005 mm bajo pedido, con anodizado duro, AS9100D y sin pedido mínimo.
-
572 MPaResistencia a la tracción
-
503 MPaLímite elástico
-
11 %Alargamiento
-
150 HBDureza
-
2,81 g/cm³Densidad
Capacidades y tolerancias de DEK en el mecanizado de 7075
Tolerancias, acabados y tamaños de pieza que DEK mantiene en 7075-T6 y T651, fresadas, torneadas e inspeccionadas en CMM a 20 °C.
-

Fresado y torneado
±0,025 mmestándar
-

Tolerancia ajustada
±0,005 mmbajo pedido
-

Taladros y ajustes de pasador
H7±0,01 mm a 20–50 mm
-

Planitud, placa T651
0,02 mmen 300 mm
-

Detalles de torneado tipo suizo
±0,003 mmdetalles pequeños
-

Acabado según mecanizado
Ra 0,8–1,6 µmRa 0,4 µm con pasadas
-

Tamaño de pieza fresada
~1000 mmFresado de 3 y 4 ejes
-

Diámetro torneado
1–250 mmTorneado CNC y tipo suizo
Propiedades del aluminio 7075 y designaciones equivalentes
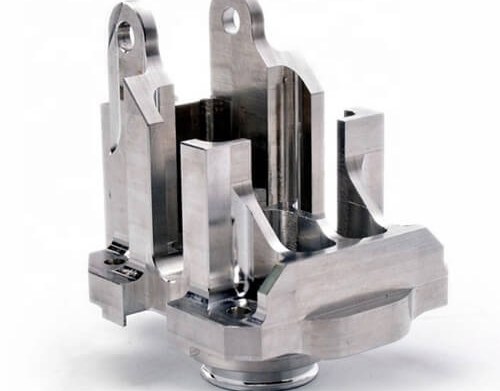
Datos de propiedades del 7075-T6 / T651 y del T73 sobremadurado: una aleación de zinc-magnesio-cobre con la mayor resistencia de cualquier aluminio común.

- Resistencia a la tracción 572 MPa (540 MPa mín.)
- Límite elástico 503 MPa (470 MPa mín.)
- Alargamiento 11 % (7 % mín.)
- Dureza 150 HB
- Fatiga (5×10⁸ ciclos) 159 MPa
- Maquinabilidad (1212=100 %) ~70–80 %
- Corrosión bajo tensión Aceptable

- Densidad 2,81 g/cm³
- Conductividad térmica 130 W/m·K (T6)
- Conductividad térmica T73 155 W/m·K

- Zn 5,1–6,1 %
- Mg 2,1–2,9 %
- Cu 1,2–2,0 %
- Cr 0,18–0,28 %
- Fe ≤0,5 %
- Al Resto

- Resistencia a la tracción 505 MPa
- Límite elástico 435 MPa
- Alargamiento 13 %
- Dureza 135 HB
- Fatiga (5×10⁸ ciclos) 150 MPa
- Corrosión bajo tensión Buena
Qué exige el mecanizado del 7075
Cómo se comporta el mecanizado del 7075-T6 en el taller: viruta, acabado, desgaste de herramientas y tensiones residuales en placa.
El mecanizado CNC de aluminio 7075 no es difícil, pero es distinto del 6061. El material es más duro (150 HB frente a 95 HB), lo que produce una viruta más limpia, mejor acabado superficial, menos rebaba y paredes de 0,6–0,8 mm sin vibración.
Las velocidades de husillo van de 600 a 1.200 m/min con refrigerante a chorro y metal duro pulido en nuestros centros de fresado CNC y mecanizado de 5 ejes .
- El desgaste de herramientas es mayor, por lo que las herramientas se cambian según programa.
- Las tensiones residuales en placa T6 se gestionan desbastando ambas caras, dejando reposar y luego acabando.
- La aleación es sensible a la entalla, por lo que desbarbamos y redondeamos bordes en piezas sometidas a fatiga.
- Especifique siempre T651 para placa: un bolsillo en una sola cara puede alabear una pieza T6 de 300 mm entre 0,2 y 0,5 mm.
-
Velocidad de husillo
600–1.200 m/minRefrigerante a chorro, metal duro pulido
-
Maquinabilidad
~70–80 %acero 1212 = 100 %
-
Acabado superficial
Ra 0,8–1,6 µmMejor que el 6061, sin embotamiento
-
Paredes finas
0,6–0,8 mmSin vibración
-
Desgaste de herramientas
MayorHerramientas cambiadas según programa
Aplicaciones aeroespaciales, drones y robótica
Donde la relación resistencia-peso del 7075 justifica su precio: mecanizado de aluminio aeroespacial, drones, robótica y utillaje.
-
 Soportes aeroespacialesSoportes de ala y fuselaje, carcasas de actuadores y herrajes de bisagra, mecanizados bajo el sistema AS9100D.
-
 Estructuras para dronesSoportes de motor, uniones de brazos, estructuras de cardán y raíles de carga útil donde la relación resistencia-peso ahorra tiempo de vuelo.
-
 Piezas para robóticaEslabones de brazo, placas de efector final y dedos de pinza que trabajan bajo carga cíclica.
-
 Utillaje y automoción deportivaÚtiles de laminación de composites, placas de utillaje para prensa, suspensión de automoción deportiva y herrajes de escalada.
Mecanizado de 7075 frente a 6061 y otras aleaciones de aluminio
La elección de mecanizado entre 7075 y 6061 depende de la carga, no del corte: el 7075 gana en piezas limitadas por resistencia y críticas en peso; el 6061, en coste, soldadura y color del anodizado.
| Criterio | Esta aleación7075-T6 | 6061-T6 | 2024-T3 | 7050-T7451 |
|---|---|---|---|---|
| Límite elástico | 503 MPa | 1,8× menor | – | – |
| Dureza | 150 HB | 95 HB | – | – |
| Fatiga | Mejor que el 6061 | Menor | La mejor | – |
| Soldabilidad | No soldable | Soldable | – | – |
| Resistencia a la corrosión | Menor | Mejor | La peor | – |
| Coste del material en stock | 1,5–2× el 6061 | Menor | – | – |
| Placa gruesa (>75 mm) | Núcleo bajo resistencia | – | – | Preferido |
Anodizado duro y acabados para 7075
Acabados aplicados a las piezas de 7075 que mecanizamos, ofrecidos como mecanizado CNC + acabado; el 7075 no es soldable por fusión.
-
Anodizado duro DisponibleTipo III, 25–75 µm y 350–450 HV, para superficies de desgaste, guías y carcasas de engranajes; más oscuro y menos uniforme que en el 6061 debido al cobre.
-
Anodizado DisponibleTipo II transparente, negro o color, 5–25 µm, para protección anticorrosiva y aspecto en piezas de 7075 mecanizadas.
-
Recubrimiento químico / Alodine DisponibleRecubrimiento de conversión MIL-DTL-5541 Clase 3 para superficies aeroespaciales conductoras y pintables en 7075 mecanizado.
Solicitar presupuesto de mecanizado de aluminio 7075
Envíe un plano STEP, IGES o PDF con el temple (T651 o T73), las tolerancias y el acabado; un ingeniero confirma el stock, la orientación del grano y los márgenes de anodizado.
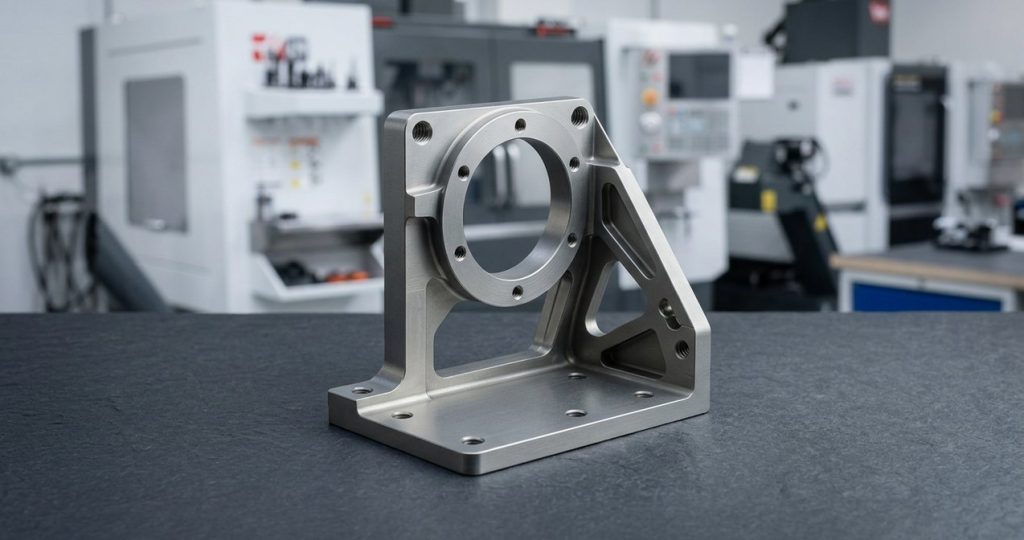
Por qué elegir DEK para el mecanizado de aluminio 7075
Trabajos de aluminio aeroespacial certificados, stock verificado y presupuestos revisados por ingenieros, además de las reglas de diseño que mantienen las piezas de 7075 a salvo de problemas: temple, soldadura y corrosión bajo tensión.
- Certificación AS9100D, ISO 9001:2015 e ISO 13485 por TÜV; más de 20 años mecanizando aluminio aeroespacial e industrial en más de 100 máquinas CNC.
- Verificación por espectrómetro en cada lote entrante; inspección CMM, informes FAI y certificados de material bajo petición.
- Presupuestos revisados por ingenieros en un plazo de 6 horas que cubren el temple, el alivio de tensiones y los márgenes de anodizado; sin pedido mínimo.
- Prototipos en 3–5 días, envío mundial en 3–7 días, a través de nuestro servicios de mecanizado CNC flujo de trabajo.
Soldadura. El 7075 no es soldable por fusión en la práctica: la química de zinc y cobre provoca grietas en caliente y la zona afectada por el calor pierde la mayor parte de su resistencia T6. Mecanice desde macizo o atornille; si un conjunto soldado es inevitable, cambie a 6061.
Corrosión bajo tensión. El T6 puede agrietarse bajo tensión de tracción sostenida transversal al grano. Oriente la carga principal con la dirección de laminación y aplique siempre un tratamiento superficial; el T73 sacrifica alrededor del 12% de resistencia a cambio de una resistencia mucho mejor en servicio húmedo o marino.
-
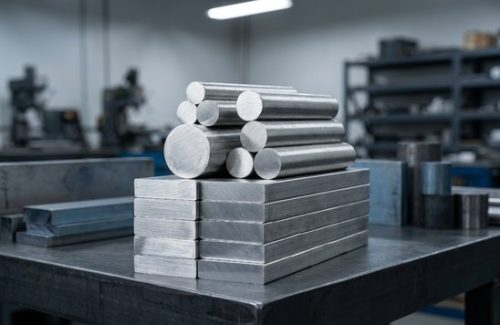 Material en bruto
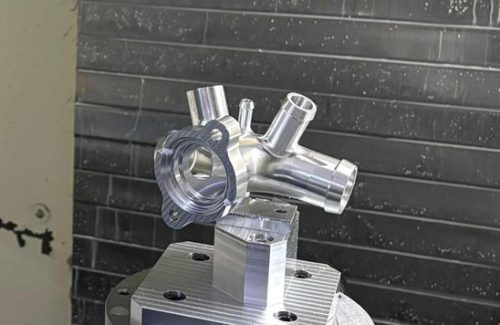 Mecanizado CNC
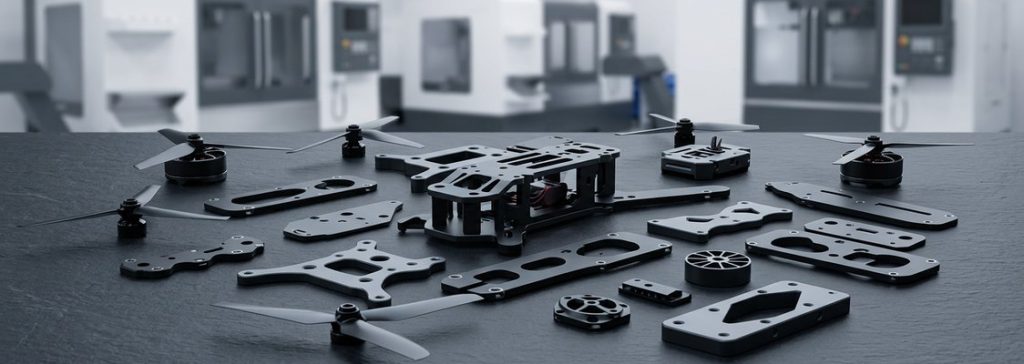 Piezas acabadas
-
 Material en bruto
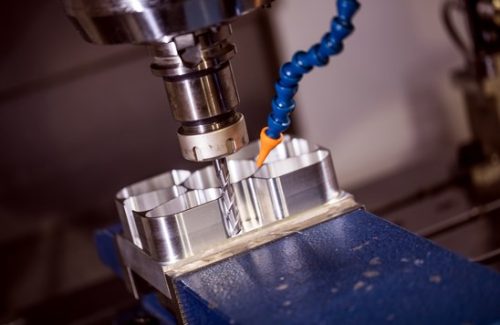 Mecanizado CNC
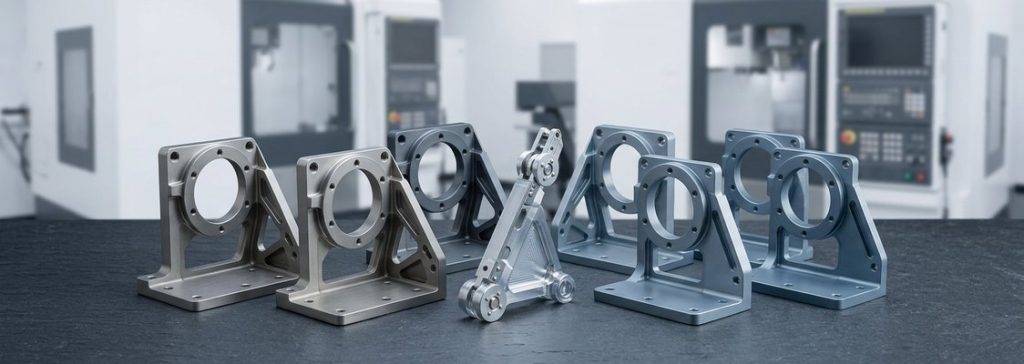 Piezas acabadas
Preguntas frecuentes
Preguntas habituales sobre el mecanizado, la soldadura y el anodizado de piezas de aluminio 7075.
Otros materiales
-
 Aluminio MIC6MIC-6 es una placa de aluminio fundido fabricada a partir de una mezcla de metales. Ofrece alta precisión y fácil mecanizabilidad.Más información
-
 Aluminio 5052El aluminio 5052 se utiliza ampliamente en mecanizado CNC por su conformabilidad y resistencia a la corrosión. Pertenece a la serie 5xxx de aleaciones de aluminio y ofrece una resistencia moderada.Más información
-
 Aluminio 2014El aluminio 2014 es una aleación resistente ampliamente utilizada en el sector aeroespacial. Es fácilmente mecanizable en condiciones específicas y a menudo se conforma en barras y perfiles mediante extrusión.Más información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








