Servicios de mecanizado de Inconel 718
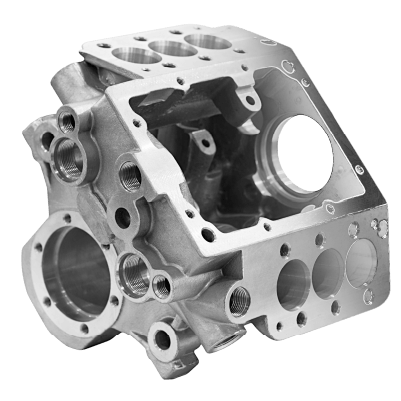
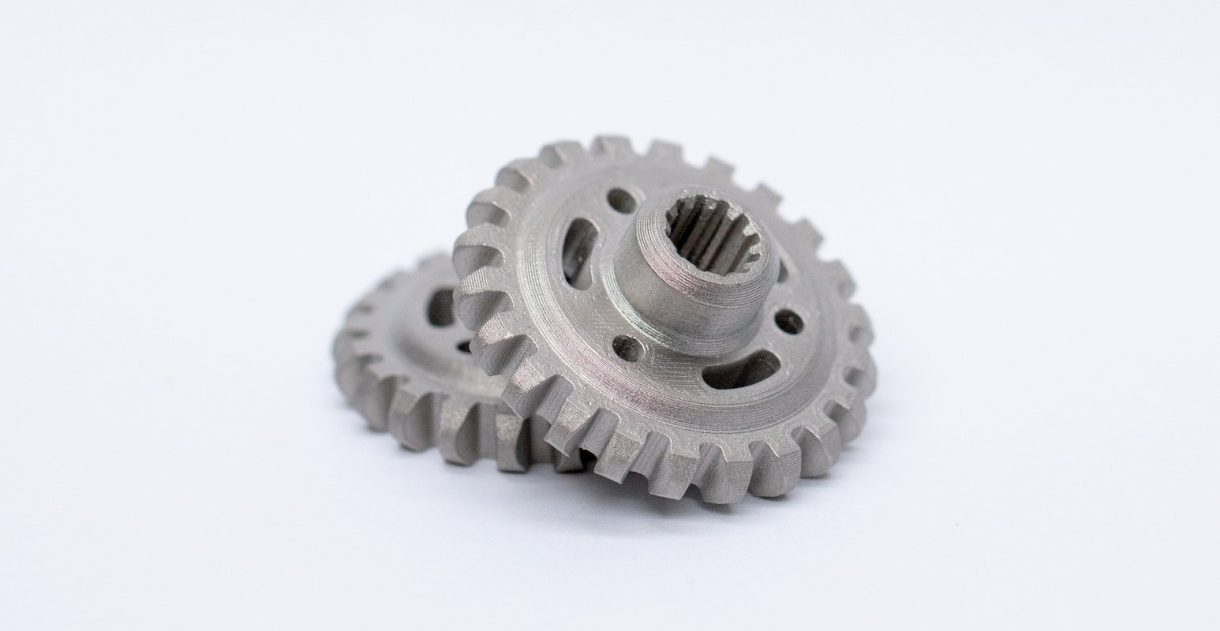
También conocido como UNS N07718 · 2.4668 · ASTM B637El mecanizado de Inconel 718 en DEK abarca piezas de UNS N07718 / 2.4668 desde un prototipo hasta la producción, sin pedido mínimo y con un plazo de entrega de 3 días para prototipos. Esta superaleación de níquel endurecible por precipitación se fresa en plataformas de 3/4/5 ejes con herramientas de refrigeración interna y se verifica en CMM propio.
-
~1275 MPaResistencia a la tracción (envejecido)
-
~1035 MPaLímite elástico (envejecido)
-
40–45 HRCDureza (envejecido)
-
≤650°CTemperatura máxima de servicio
Capacidades de mecanizado CNC de Inconel 718
Tolerancias que DEK mantiene en el mecanizado de la aleación endurecible por precipitación 718, desde ISO 2768-f/m hasta ±0.003 mm en micropiezas.
-

Tolerancia general
±0.013 mmtípica, ISO 2768-f/m
-

Características críticas
±0.005 mmajustes de taladro, coaxialidad
-

Perfil de 5 ejes
±0.01 mmgeometría compleja
-

Microcomponentes
±0.003 mmpiezas de menos de 10 mm
-

Acabado tal como se mecaniza
Ra 0.8–1.6 µmtípico
-

Acabado rectificado
Ra 0.4 µmo mejor, rectificado/lapeado
-

Tamaño máximo de pieza
~1000 mmgrandes piezas estructurales
-

Plazo de entrega de prototipos
3 díasenvío en tan solo 1 día
Propiedades y designaciones del Inconel 718
Datos de propiedades del Inconel 718 en estado solubilizado frente a envejecido, la superaleación de níquel-cromo reforzada con niobio y molibdeno.

- Resistencia máxima a la tracción 900–930 MPa
- Límite elástico 490–510 MPa
- Alargamiento a la rotura 40–45%
- Dureza ≤35 HRC

- Resistencia máxima a la tracción ~1275 MPa
- Límite elástico ~1035 MPa
- Alargamiento a la rotura 12–20%
- Dureza 40–45 HRC

- Módulo de Young 190–200 GPa
- Conductividad térmica 11–11.4 W/(m·°C)
- Servicio continuo máximo ≤650°C (1200°F)
- Fluencia-rotura, corto plazo 700°C (1300°F)

- UNS N07718
- W.Nr. 2.4668
- Norma ASTM B637
- Condición de suministro Solubilizado
- Especificación de envejecimiento AMS 2774
- Soldabilidad Excelente (recocido)
- Formatos de stock Barra/placa/chapa/forja
Por qué el Inconel 718 es difícil de mecanizar
Cómo controla DEK el endurecimiento por deformación, el calor y el desgaste de herramientas en el mecanizado de superaleaciones de níquel, con datos de herramientas y avances.
El Inconel 718 se endurece rápidamente por deformación bajo la presión de corte y conduce poco calor, por lo que el filo soporta la carga. DEK lo mecaniza en plataformas rígidas de 3/4/5 ejes con carburo recubierto afilado y avances constantes y positivos.
La práctica con carburo macizo trabaja a aproximadamente 20–40 SFM con 0.002–0.004 in/diente, una fracción de los más de 300 SFM habituales en el aluminio. Esa diferencia explica los tiempos de ciclo más largos y el mayor coste por pieza, y por qué el 718 figura en la lista de procesos validados de DEK para aleaciones difíciles de mecanizar.
- Mecanizado con refrigeración interna dirigida a la interfaz herramienta-pieza, no solo con refrigerante por inundación
- Verificación con CMM propio y puntos de control SPC que detectan desviaciones en la pieza, no después del envío
- La lista validada también incluye Ti-6Al-4V, 17-4PH, 316LVM y PEEK
-
Velocidad de corte
20–40 SFMherramientas de carburo macizo
-
Carga de viruta (in/diente)
0.002–0.004práctica con carburo macizo
-
Índice de mecanizabilidad
~12%del acero de fácil mecanizado
-
Conductividad térmica
11–11.4 W/(m·°C)el calor pasa a la herramienta
-
Endurecimiento por deformación
Rápidose endurece bajo la presión de corte
Piezas personalizadas de Inconel 718 por sector
Sectores que confían en las piezas de Inconel 718 de DEK por su resistencia a temperatura elevada y su resistencia a la corrosión.
-
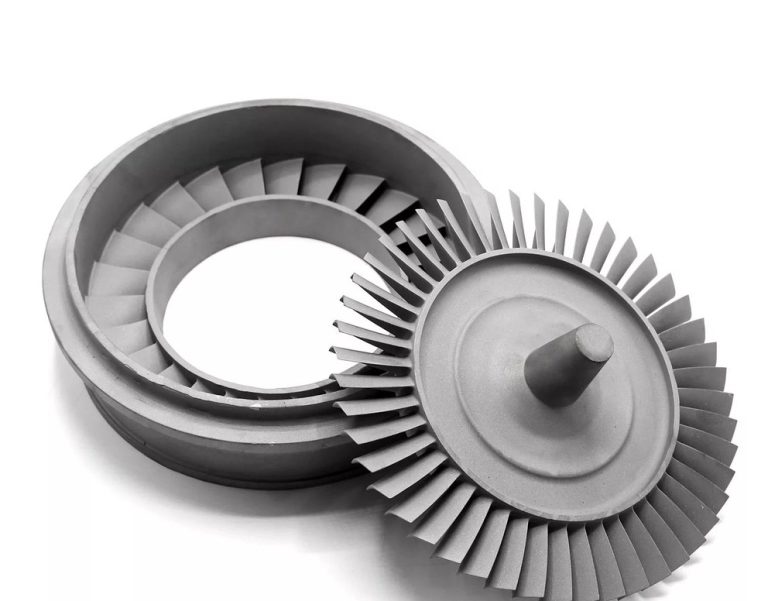
 Componentes aeroespacialesPiezas estructurales y de soporte de cabina no críticas para el vuelo que deben mantener su dimensión tras ciclos térmicos repetidos.
-
 Componentes para energíaComponentes expuestos a calor sostenido y medios de proceso corrosivos, donde el 718 conserva su resistencia a temperatura elevada.
-
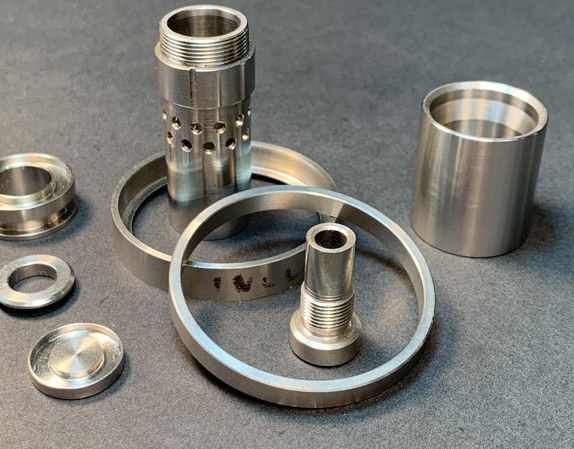
 Hardware para semiconductoresHardware de cámara y adyacente al proceso, donde la resistencia a la corrosión del 718 se adapta a entornos de servicio exigentes.
-
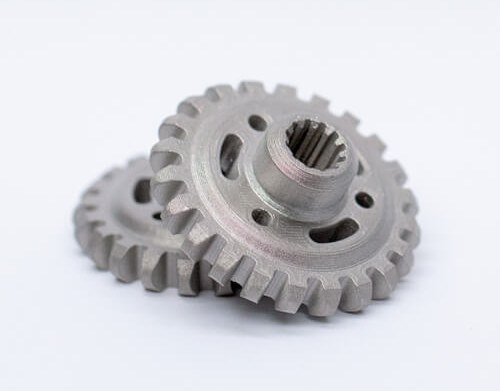
 Componentes para robóticaComponentes de alta resistencia donde el peso condiciona la capacidad de carga, mecanizados desde el prototipo hasta la producción.
Inconel 718 frente a Inconel 625 y 17-4 PH
Elija el 718 cuando las piezas necesiten sus propiedades mecánicas envejecidas a temperatura. El Inconel 625 es más soldable para servicio con alta corrosión; el 17-4 PH cuesta menos cuando no se requiere el límite de temperatura del 718.
| Criterio | Esta aleaciónInconel 718 | Inconel 625 | 17-4 PH |
|---|---|---|---|
| Tipo de aleación | Superaleación de Ni-Cr | Grado Inconel | Acero inoxidable |
| Resistencia | ~1275 MPa (envejecida) | Menor | – |
| Soldabilidad | Excelente (recocido) | Más soldable | – |
| Propiedades envejecidas | Sí | No requeridas | – |
| Límite de temperatura | ≤650 °C continuo | – | Menor |
| Costo | Mayor | – | Menor |
| Uso típico | Resistencia en caliente | Servicio con corrosión | Grado aeroespacial |
Tratamiento térmico y acabados del Inconel 718
Opciones de mecanizado CNC y acabado para Inconel 718, incluido el ciclo de solubilización + envejecimiento según AMS 2774 y los acabados superficiales.
-
Ciclo de solubilización + envejecimiento DisponibleDEK coordina el ciclo de solubilización + envejecimiento según AMS 2774 tras el mecanizado CNC, llevando las piezas de 718 a propiedades envejecidas en lugar de enviarlas en el estado recocido más blando.
-
Pasivado DisponibleMecanizado CNC + pasivado para piezas de Inconel 718, ofrecido como opción de acabado en el mismo presupuesto revisado por ingeniería que el mecanizado.
-
Galvanoplastia DisponibleEl mecanizado CNC + galvanoplastia está disponible en piezas de 718; especifique el tipo de recubrimiento en su plano y se presupuesta junto con el mecanizado.
-
Recubrimiento en polvo DisponibleEl mecanizado CNC + recubrimiento en polvo figura entre las opciones de acabado para piezas de Inconel 718, presupuestado junto con el trabajo de mecanizado.
-
Rectificado DisponibleLas características de 718 rectificadas o lapidadas alcanzan Ra 0,4 µm o mejor cuando la especificación lo exige, frente a Ra 0,8–1,6 µm típico según mecanizado.
Solicitar presupuesto de mecanizado CNC de Inconel 718
Sin pedido mínimo: una sola pieza de validación recibe el mismo presupuesto y ruta de control de calidad que un lanzamiento de producción. Prototipos en 3 días, envío en tan solo 1 día tras la inspección.
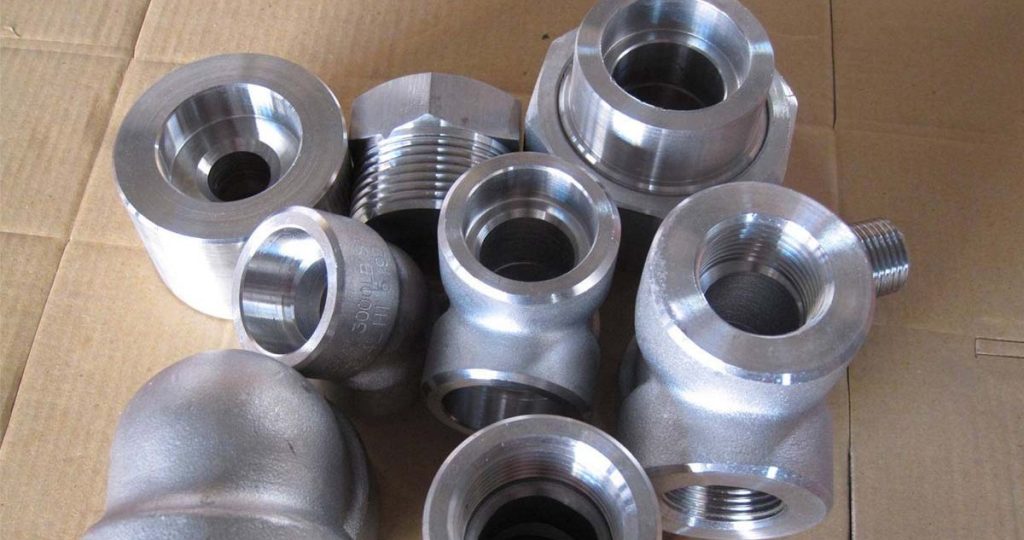
Por qué elegir DEK para el mecanizado de Inconel 718
DEK acompaña las piezas de 718 desde el prototipo hasta la producción bajo un único plan de proceso, con puntos de control de calidad certificados y los factores de costo señalados antes de que envíe un plano.
Para programas de mecanizado de UNS N07718 y de 2.4668, DEK opera bajo ISO 9001, AS9100D e ISO 13485, todas obtenidas a través de TUV. Cada trabajo pasa por los puntos de control IQC, IPQC, FAI, OQC, SPC y CAPA, respaldados por inspección CMM interna y trazabilidad completa del material.
Los informes de colada pueden referenciar AMS 5662 (barra, forja, anillo) y AMS 5663 (barra y forja envejecidas), con informes de inspección de primera pieza según AS9102 cuando un programa lo requiera. Consulte nuestro sistema de calidad.
El 718 desgasta los filos de corte más rápido que el aluminio o el acero dulce, por lo que los cambios de herramienta y la reindexación añaden tiempo no productivo que un presupuesto realista contempla desde el inicio.
- Las paredes delgadas se flexionan bajo la fuerza de corte, lo que obliga a avances más lentos y más pasadas de acabado
- Las cavidades profundas y las altas relaciones profundidad-diámetro limitan la rigidez de la herramienta y fuerzan stepovers más pequeños
- Los volúmenes de prototipo conllevan un mayor costo de preparación por pieza; las cantidades de producción lo diluyen una vez validado
-
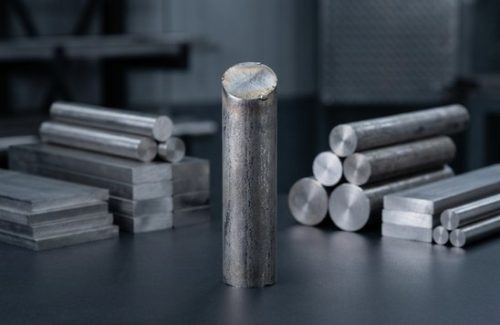 Material en bruto
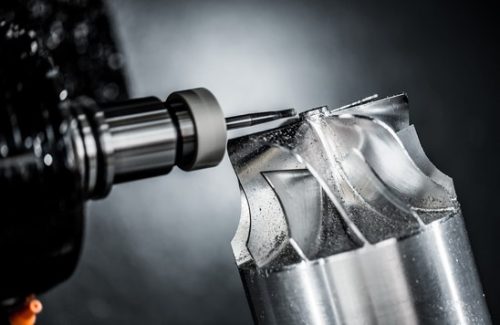 Mecanizado CNC
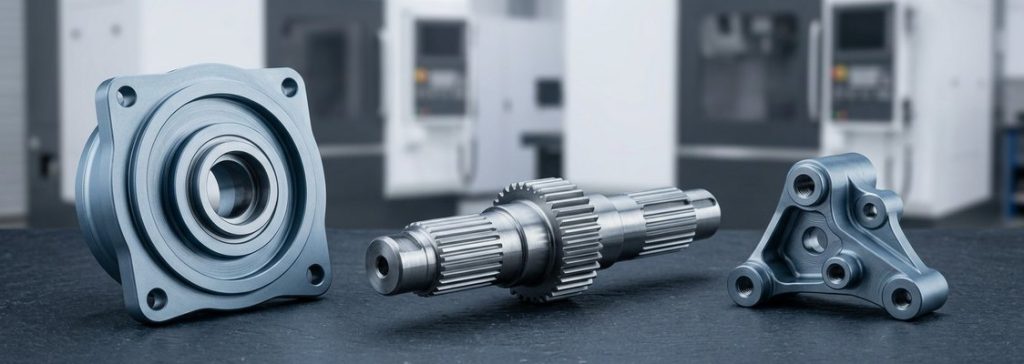 Piezas terminadas
-
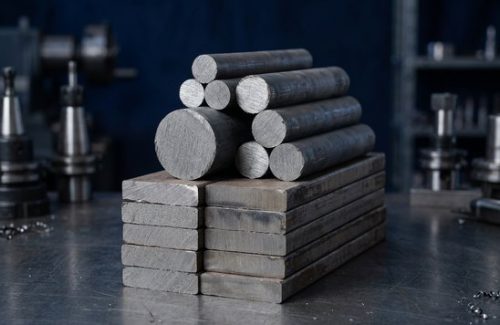 Material en bruto
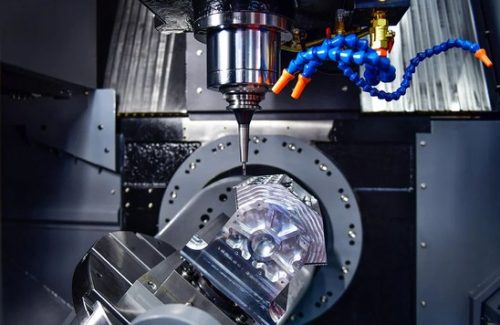 Mecanizado CNC
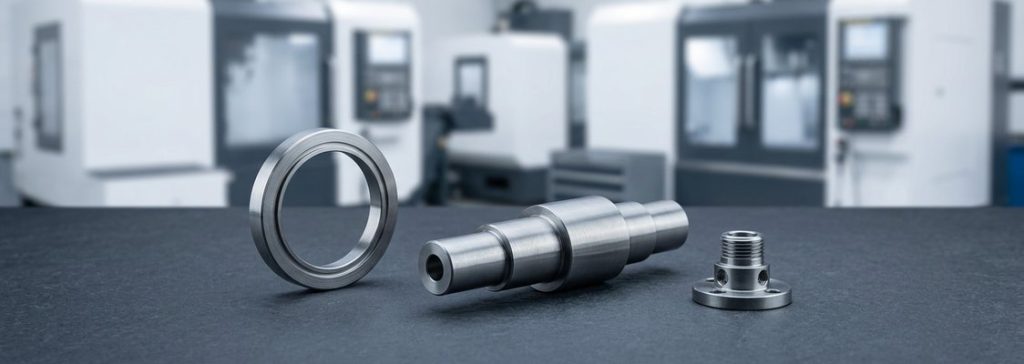 Piezas terminadas
Preguntas frecuentes sobre el mecanizado de Inconel 718
Preguntas habituales de ingenieros y compradores que abastecen piezas de Inconel 718.
Otros materiales
-
 Cobre C101Cobre C101, also known as oxygen-free electronic (OFE) copper, is a high-purity copper alloy with excellent electrical conductivity and thermal conductivity.Más información
-
 PEI Ultem 2300 30% Glass FilledPEI Ultem 2300 is a high-performance thermoplastic material reinforced with 30% glass fibers, enhancing strength and stiffness.Más información
-
 Acero inoxidable A286Acero inoxidable A286 is a high-strength precipitation-hardening alloy with excellent corrosion resistance, especially at elevated temperatures.Más información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.