









Taladrado vs mandrinado vs escariado: comparación detallada

ESCRITO POR
Bing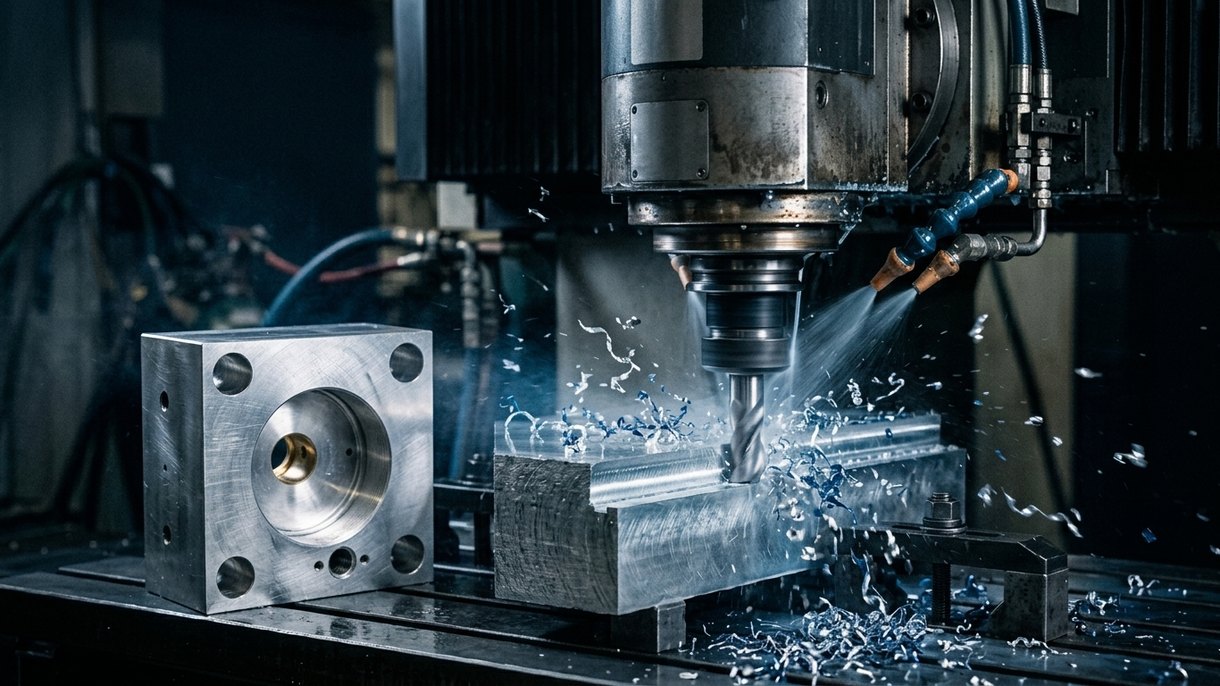
El taladrado, el mandrinado y el escariado son tres técnicas de mecanizado importantes en la fabricación. Cada una produce o modifica agujeros con métodos especiales.
En este blog, usted estudiará las diferencias entre el taladrado, el mandrinado y el escariado, sus similitudes, sus aplicaciones y cómo elegir el mejor método para hacer agujeros con precisión.
¿Qué es el taladrado?
El taladrado crea un agujero cilíndrico nuevo mediante una herramienta de corte frontal giratoria. La herramienta es una broca con canales que cortan y evacuan las virutas. El taladrado se utiliza para iniciar la mayoría de las características interiores antes de cualquier paso de acabado.
En comparación con otros métodos, el taladrado es rápido, eficiente y asequible. No ofrece un ajuste ni una lisura perfectos. Considérelo como la primera pasada que elimina gran cantidad de material.
¿Cómo funciona el taladrado?
- Marque el punto de la broca perpendicular a la superficie.
- Ajuste la velocidad del husillo y el avance según el material.
- Avance de forma centrada mientras las hélices evacuan las virutas.
- Utilice taladrado por pasos o refrigerante por la herramienta para agujeros profundos.
- Refine y mida antes de cualquier proceso complementario.
Tipos de taladrado
Taladrado helicoidal
El taladrado helicoidal es la técnica de taladrado más conocida y utilizada. Emplea una broca con hélices espirales que cortan el material mientras evacuan simultáneamente las virutas de la zona de corte.
Esta técnica ofrece resultados en la mayoría de los metales, plásticos y compuestos, lo que la hace aplicable a la perforación polivalente en una gran variedad de diámetros. Por su flexibilidad, el taladrado helicoidal suele ser la opción predeterminada en los procesos de mecanizado.
Taladrado de agujeros profundos
El taladrado de agujeros profundos se utiliza cuando la profundidad del agujero supera diez veces su sección transversal. En estos casos, las brocas estándar tienen dificultades para evacuar las virutas y sufren desviaciones de la herramienta, lo que puede provocar desviaciones o fallos de la herramienta. Para resolverlo, se emplean pasos de taladrado especiales, agujeros piloto y sistemas modernos de control del refrigerante.
El taladrado de agujeros profundos garantiza precisión, rectitud y una evacuación constante de virutas en aplicaciones como la fabricación de moldes, la aeroespacial y la perforación petrolífera.
Taladrado con cañón
El taladrado con cañón es un proceso especialmente diseñado para la fabricación de agujeros con una relación longitud-diámetro especialmente alta. Estos agujeros se realizan con herramientas de corte de un solo filo, que disponen de canales internos de refrigerante destinados a una rápida evacuación de virutas. Esta técnica asegura una alineación perfecta y un recubrimiento notable en condiciones que aún generan variaciones ajustadas.
Trepanado
El trepanado es una técnica de taladrado singular que extrae una corona de material dejando un núcleo macizo. En lugar de convertir todo el agujero en virutas, el trepanado extrae el material de una sola pieza, lo que puede ahorrar costes de recursos naturales y reducir el consumo de energía.
Esta técnica es ideal para generar agujeros de gran diámetro en materiales gruesos, y normalmente se aplica en el procesamiento de recipientes a presión, la fabricación naval y aplicaciones de ingeniería pesada.
Ventajas y desventajas del taladrado
El taladrado es la mejor forma de hacer agujeros. Prepara las siguientes operaciones de acabado. Descubra las contrapartidas a continuación:
Ventajas
- Abre un agujero muy rápidamente.
- El coste de las herramientas también es el más bajo en la mayoría de los casos.
- Compatible con una amplia gama de materiales.
- Programación y configuración sencillas.
- Es posible una alta tasa de procesamiento en el mecanizado CNC.
Desventajas
- Precisión y redondez moderadas.
- Los acabados superficiales son más rugosos que los que se obtendrían con técnicas de acabado.
- La desviación puede afectar a la posición real.
- Puede requerir mandrinado o escariado posteriormente.
Aplicaciones del taladrado
- Agujeros guía para acabado, calibrado y conformado.
- Agujeros de separación para fijaciones y pernos.
- Canales de líquido, refrigerante y cableado.
- Fabricación de gran volumen de agujeros comunes.
¿Qué es el mandrinado?
El mandrinado agranda y endereza un orificio existente mediante una herramienta de punta única. Consigue el tamaño, la alineación y la geometría precisos tras el taladrado o la fundición. El mandrinado mejora la redondez, la rectitud y la posición.
El mandrinado puede realizarse en fresadoras. Es mucho más lento que el taladrado, pero ofrece el mayor grado de control sobre el diámetro y el eje.
¿Cómo funciona el mandrinado?
- Se parte de un orificio pretaladrado o fundido.
- Se introduce una barra o cabezal de mandrinar equipado con un solo inserto.
- Se realizan pasadas ligeras controlando la deflexión y el chatter.
- Se ajusta el offset para superar el diámetro objetivo.
- Se confirman la alineación y la posición real.
Tipos de mandrinado
Mandrinado horizontal
Ideal para piezas completas que no giran. La barra se sujeta y se controla la flexión.
Mandrinado vertical
Adecuado para piezas grandes y pesadas. En las máquinas verticales se aprovecha la gravedad para la evacuación de viruta.
Mandrinado en línea
Alinea una serie de orificios alineados en su posición; suele emplearse en reparación y en equipos pesados.
Mandrinado posterior
Para obtener un contradiámetro mayor, el mandrinado posterior se usa a menudo cuando se necesita una salida.
Ventajas e inconvenientes del mandrinado
El mandrinado es la etapa de precisión previa al acabado ultrafino. Conozca sus fortalezas y sus debilidades.
Ventajas
- Alinea y hace concéntrico.
- Control preciso del tamaño con ajustabilidad.
- Mejora la redondez y la rectitud.
- Diámetro grande.
- Orificios ciegos y pasantes.
Desventajas
- No puede crear un orificio a partir de un sólido.
- Más lento que el taladrado para arrancar material.
- Alto riesgo de chatter de la herramienta en voladizos largos.
- Requiere un montaje e inspección especializados.
- El coste del utillaje aumenta con la profundidad y el tamaño.
Aplicaciones del mandrinado
- Asientos de rodamientos y casquillos.
- Buena precisión en carcasas y alojamientos de cajas de engranajes.
- Elementos del bloque motor y del cilindro.
- Grandes alojamientos de válvulas y colectores.
- Alinea maquinaria de carcasa partida.
¿Qué es el escariado?
El escariado es una operación de acabado de múltiples filos que ayuda a llevar un orificio ya preparado a su medida con una superficie lisa. Elimina poco sobreespesor. Cuando el ajuste y el acabado finales son cruciales, el escariado es la opción.
El escariado no puede corregir errores de posición. Además, puede alcanzar la medida perfecta. Por tanto, para tener éxito, mantenga al mínimo los errores de alineación antes del escariado.
¿Cómo funciona el escariado?
- Primero taladre con un diámetro menor o mandrine cerca de la medida.
- Deje un sobreespesor constante para la herramienta de calibrado.
- Alinee la herramienta con cuidado con el eje del taladrado.
- Utilice un avance constante y una lubricación suficiente.
- Mida con regularidad para confirmar la medida.
Tipos de escariadores
Escariadores rectos
Escariadores de diámetro constante con ranuras rectas. Uso habitual en orificios pasantes y diversos materiales.
Escariadores para pasadores cónicos
Para producir orificios cónicos para pasadores cónicos. Útiles para la alineación con bloqueo mecánico.
Escariadores de casquillo
Escariadores de gran diámetro que se fijan en un mandril. Rentables para orificios grandes.
Escariadores ajustables
Diseño de cuchillas flexibles que cubre un pequeño rango de medidas; práctico para mantenimiento y reparación.
Ventajas e inconvenientes del escariado
El escariado es la etapa final de calibrado cuando importan las variaciones y el acabado. Gestione la calidad de partida para obtener los mejores resultados.
Ventajas
- Se mantienen tolerancias diametrales muy ajustadas.
- Se obtiene un excelente acabado superficial.
- Ciclo rápido para un arranque de material ligero.
- Buena vida útil de la herramienta con lubricante.
- Predecible y repetible.
Desventajas
- No puede crear orificios ni fijar la posición con precisión.
- Puede ser necesario uniformar el sobreespesor.
- A veces es difícil evitar quemaduras en el alojamiento debido al calor y a la acumulación de viruta.
- No es adecuado para cortes interrumpidos.
- Capacidad limitada para corregir orificios fuera de redondez.
Aplicaciones del escariado
- Orificios para pasadores y espigas con ajuste a presión.
- Alojamientos de precisión para utillajes, dispositivos o herramientas.
- Carcasas de válvulas hidráulicas y neumáticas.
- Ajuste preciso para aplicaciones médicas y aeroespaciales.
Taladrado vs mandrinado vs escariado: tabla comparativa
| Factor | Taladrado | Mandrinado | Escariado |
|---|---|---|---|
| Crea un nuevo agujero | Sí | No | No |
| Propósito principal | Arranque rápido de material | Tamaño y geometría correctos | Tamaño final y acabado uniforme |
| Corrige la ubicación/el eje | Baja | Alta | Ninguna |
| Tolerancia típica* | ±0,10–0,30 mm | ±0,05–0,10 mm | ±0,005–0,020 mm |
| Acabado superficial (Ra) | ~3,2–6,3 µm | ~1,6–3,2 µm | ~0,4–0,8 µm |
| Velocidad | La más rápida | Moderada | Corte rápido y ligero |
| Costo por agujero | El más bajo | Medio | Medio |
| Ideal para | Agujeros nuevos | Alineación + ampliación | Precisión final |
¿Cuáles son las similitudes entre taladrado, mandrinado y escariado?
- Todos son procesos de eliminación de material orientados al arranque para la fabricación de agujeros.
- Todos pueden ejecutarse en CNC y con brocas.
- Todos se benefician de una sujeción firme y de refrigerante.
- Puede combinarlos en un mismo programa.
- Cada uno requiere un control adecuado de la viruta.
Diferentes tipos de agujeros
Agujero pasante: Atraviesa completamente la pieza.
Agujero ciego: Termina antes de salir; la profundidad debe controlarse con precisión.
Agujero roscado: Tiene rosca interna para fijar sujetadores.
Avellanado cilíndrico: Escalón de fondo plano para alojar las cabezas de los pernos.
Agujero cónico: Normalmente, cambios de diámetro a lo largo del eje para pasadores o sellos.
¿Cuál es el mejor método para hacer agujeros con tolerancias ajustadas?
Aplique un proceso, no uno solo. En la mayoría de las piezas conviene taladrar un agujero piloto, luego mandrinar para alinear y, por último, escariar hasta el tamaño final. En este orden se controlan la ubicación, la geometría y el acabado. La operación comienza con el taladrado, mientras que el mandrinado define el eje y la redondez. Para esta comparación concreta, el escariado proporcionará el tamaño y el acabado exactos tras el dimensionamiento previo.
Márgenes prácticos:
- 0,10-0,30 mm de material a dejar para escariar agujeros pequeños.
- 0,05 a 0,10 mm respecto al tamaño final para aproximarse con precisión en el mandrinado.
- Verifique la excentricidad, la rigidez de la sujeción y el refrigerante antes del acabado.
Conclusión
Ahora ya comprende la diferencia entre taladrado, mandrinado y escariado, y en qué destaca cada uno. Utilice el taladrado para crear, el mandrinado para la geometría y el escariado para el dimensionamiento final.
¿Necesita agujeros con tolerancias ajustadas sin conjeturas? DEK ofrece taladrado, mandrinado y escariado CNC con soporte DFM y plazos de entrega rápidos. Comparta sus planos, y le recomendaremos la ruta óptima en cuanto a costo, velocidad y precisión.

ESCRITO POR
Bing gestiona la producción diaria, incluyendo la programación, la coordinación del flujo de trabajo y el control del taller. Cuenta con una sólida experiencia en procesos de mecanizado, utillaje y resolución práctica de problemas. En su tiempo libre, le gustan la exploración al aire libre y los viajes de aventura.
Artículos relacionados
-
 La guía básica del eje lineal
-
 Anodizado de latón: guía completa
-
 Cepillado de engranajes: proceso y principios
-
 Símbolos de planos de ingeniería: guía completa
-
 Latón rojo vs latón amarillo: comparación detallada
-
 Guía del micrómetro de tornillo: una herramienta de inspección de alta precisión
-
 Moleteado frente a estriado: ¿cuál es la diferencia?
-
 La guía definitiva del latón para electroerosión por hilo
-
 Guía para principiantes sobre el cigüeñal y el árbol de levas

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








