









Cepillado de engranajes: proceso y principios

ESCRITO POR
Bing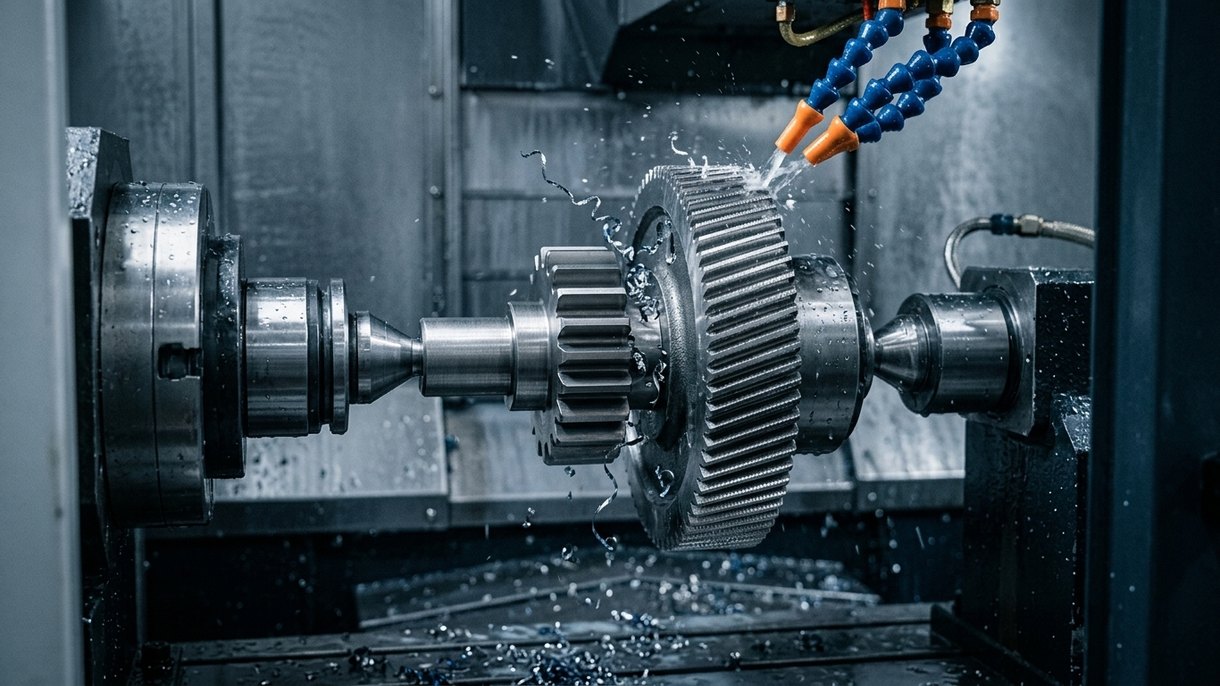
El cepillado de engranajes es un proceso de acabado rentable y eficiente, fundamental para eliminar defectos y errores en el perfil del diente. El método garantiza la precisión de los dientes del engranaje, una calidad superficial uniforme y mejora el rendimiento general del engranaje.
Este artículo le ayudará a comprender todo lo que necesita saber sobre su proceso, sus principios y mucho más.
¿Qué es el cepillado de engranajes?
Es un proceso de acabado que se utiliza para eliminar una pequeña capa de material de un diente de engranaje mediante una herramienta de corte dentada con un ángulo de eje cruzado.
Normalmente se realiza después del tallado por fresa madre y antes del tratamiento térmico, para eliminar el error del perfil del diente, garantizar la precisión y lograr una calidad superficial uniforme.
Cómo funciona el proceso de cepillado de engranajes
Mecánica de eliminación de material
El proceso de cepillado de engranajes comienza con la herramienta de corte y el engranaje girando en una dirección determinada. Por lo general, la herramienta está diseñada con un filo que ayuda a eliminar material del engranaje a medida que se desliza sobre él.
Generación de virutas finas
En comparación con el mecanizado de desbaste, la operación de cepillado de engranajes solo genera virutas pequeñas y finas. De este modo, se puede eliminar la fricción durante el proceso. Los dientes del engranaje también conservan su durabilidad y una superficie uniforme.
Calibración final de dimensiones
En esta etapa, la máquina cepilladora de engranajes acerca la herramienta al engranaje. Así, solo se deja una pequeña distancia hasta obtener el espesor, el perfil y las dimensiones especificadas del engranaje.
Gestión de la deformación elástica
Debido a la fuerza y la presión aplicadas durante el mecanizado, los engranajes son propensos a la deformación elástica, lo que afecta a su precisión.
Sin embargo, con el uso del software de la máquina cepilladora de engranajes CNC, estas variables se controlan para que el perfil del engranaje cumpla las especificaciones una vez liberada la presión.
Optimización de la velocidad de avance
La velocidad de avance indica la rapidez o lentitud con la que la herramienta se desliza sobre el engranaje. Por ello, debe optimizarse para obtener un acabado uniforme. Cuanto menor sea la velocidad de avance, mejor será la calidad superficial.
Tipos de proceso de cepillado de engranajes
Método de cepillado axial
En esta técnica, la herramienta de corte se desplaza paralela al eje del engranaje para eliminar virutas. El cepillado axial es un método tradicional y se utiliza habitualmente para engranajes helicoidales y rectos. Además, es eficiente para la producción de gran volumen.
Diagonal
Aquí, la herramienta se desliza en ángulo a través del diente del engranaje para formar una trayectoria diagonal. Con ello, el desgaste se reparte de manera uniforme por la herramienta de cepillado, lo que ayuda a prevenir daños. Además, se logra un mejor acabado superficial y una mayor precisión.
Cepillado por paso inferior
Este método permite que la herramienta pase por debajo del eje del engranaje para lograr un mejor contacto entre ambos. Aunque el proceso es rápido, la superficie de la herramienta debe ser relativamente más ancha que el engranaje.
Método de cepillado por penetración
El método por penetración funciona alimentando la herramienta hacia la pieza sin ningún movimiento axial.
Es el método más rápido y valioso en la producción de engranajes automotrices de gran volumen. Sin embargo, se necesita un control preciso para prevenir el desgaste de la herramienta y garantizar una eliminación de material exacta.
Principios del cepillado de engranajes
El principio del cepillado de engranajes sigue una trayectoria de eje cruzado entre la herramienta y el engranaje. Normalmente, la herramienta se optimiza con un ángulo de 5 a 15 grados mientras la máquina inicia un movimiento de deslizamiento.
A medida que la herramienta de corte y el engranaje entran en contacto y se deslizan, aplican presión, lo que hace que la herramienta elimine una pequeña capa de material de la pieza.
Esto ayuda a eliminar errores en el perfil del diente, el ángulo de hélice, etc., garantizando que salga con una superficie uniforme y precisa. Sin establecer este ángulo concreto, los engranajes solo girarían sin ningún corte.
Herramientas de cepillado de engranajes y diseño de la herramienta de corte
Geometría de dientes dentados
La herramienta de cepillado de engranajes está diseñada con dientes dentados, que actúan como su filo de corte. Esto ayuda a la herramienta a mejorar el rendimiento de corte, eliminar el desgaste y retirar virutas finas del engranaje.
Grados de acero rápido
Muchos cortadores de engranajes se fabrican con acero rápido tenaz, incluidos M2 y M35, lo que les ayuda a mantener la resistencia a las fuerzas, el desgaste y la presión a lo largo de largos ciclos de mecanizado.
Opciones de recubrimiento especializadas
Para mejorar la vida útil de la herramienta y evitar la fricción, se aplican recubrimientos como el nitruro de titanio y el nitruro de titanio y aluminio sobre las herramientas de corte de engranajes.
Integración del tallado por fresa madre y el shaving de engranajes
Ambos procesos se utilizan juntos en el mecanizado para obtener engranajes de alta calidad.
Requisitos del tallado por fresa madre previo al shaving
Por lo general, el tallado por fresa madre se realiza en la pieza antes del shaving para que el perfil del engranaje se forme primero. Después, se realiza el shaving para alcanzar el nivel de tolerancia y el acabado superficial requeridos.
Gestión de los márgenes de acabado
Después del proceso de tallado por fresa madre, se debe dejar en el diente un margen de acabado de aproximadamente 0,02 mm a 0,06 mm. Sobre este margen actúa el shaving, ya que elimina marcas y errores innecesarios para obtener las dimensiones especificadas.
Preparación del perfil del diente
Esto se realiza después del tallado por fresa madre pero antes del shaving. La preparación del perfil del diente ayuda a eliminar defectos y errores importantes, corregir desalineaciones y garantizar un proceso de shaving de engranajes eficiente.
Así, todo el proceso de fabricación sigue la secuencia de desbaste de la pieza en bruto, tallado por fresa madre, preparación del diente, shaving y tratamiento térmico.
Ventajas y limitaciones del shaving de engranajes
Ventajas
En comparación con el rectificado, el shaving de engranajes es relativamente rápido, lo que permite a los fabricantes producir grandes volúmenes de engranajes en menos tiempo.
Aunque los cortadores utilizados pueden ser costosos, se pueden afilar y mantener a lo largo de muchos ciclos de producción. Esto ayuda a reducir el costo por unidad de cada componente.
El método actúa sobre el perfil del diente para generar un acabado perfecto. Por ello, genera un ruido y una vibración mínimos en comparación con las técnicas de desbaste.
También permite a los fabricantes corregir pequeños errores del perfil del diente sin afectar la precisión.
Limitaciones
No es un proceso adecuado para materiales muy duros. Por ello, debe realizarse antes del tratamiento térmico, cuando la aleación es blanda.
Aunque también elimina material, no es suficiente para grandes arranques de material. Por ello, no puede corregir defectos importantes de mecanizado procedentes del proceso de tallado por fresa madre.
Cuando los engranajes previamente sometidos a shaving presentan rebabas o zonas duras, o hay muchas fuerzas de mecanizado, la herramienta es propensa a dañarse.
Aplicaciones del shaving de engranajes en la fabricación
- Engranajes de transmisión automotriz
- Componentes de cajas de engranajes industriales
- Engranajes de precisión para electrodomésticos
- Engranajes para conjuntos planetarios de alta velocidad
- Accionamientos de engranajes auxiliares aeroespaciales
- Engranajes para equipos agrícolas, como tractores y cosechadoras
Conclusión
El shaving de engranajes sigue siendo una técnica valiosa para la producción de engranajes en grandes volúmenes, ya que ofrece rentabilidad, rapidez y eficiencia. Además, es un método perfecto cuando la precisión y la calidad superficial son importantes.
Elegir el socio adecuado para la fabricación de engranajes es fundamental para el éxito de un proyecto. Ya sea que necesite shaving, conformado o tallado por fresa madre de engranajes u otros procesos relacionados, DEK está aquí para servirle. Ofrecemos únicamente componentes de calidad y duraderos en todo el mundo, y nuestros procesos están completamente documentados. Contáctenos ahora.

ESCRITO POR
Bing gestiona la producción diaria, abarcando la planificación, la coordinación del flujo de trabajo y el control del taller. Tiene una sólida experiencia en procesos de mecanizado, utillaje y resolución práctica de problemas. En su tiempo libre, le gusta la exploración al aire libre y los viajes de aventura.
Artículos relacionados
-
 Galvanizado en zinc frente a niquelado: ¿cuál es la diferencia?
-
 Cromado: la guía completa
-
 Guía de la plegadora CNC
-
 Magnesio frente a titanio: comparación de metales ligeros
-
 Fundición a presión de aluminio: guía definitiva
-
 La guía definitiva del latón para electroerosión por hilo
-
 Guía de contactos de batería
-
 Símbolos de dibujo técnico: guía completa
-
 Comprender los utillajes CNC: la guía completa

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








