









Servizi di lavorazione CNC del PVC
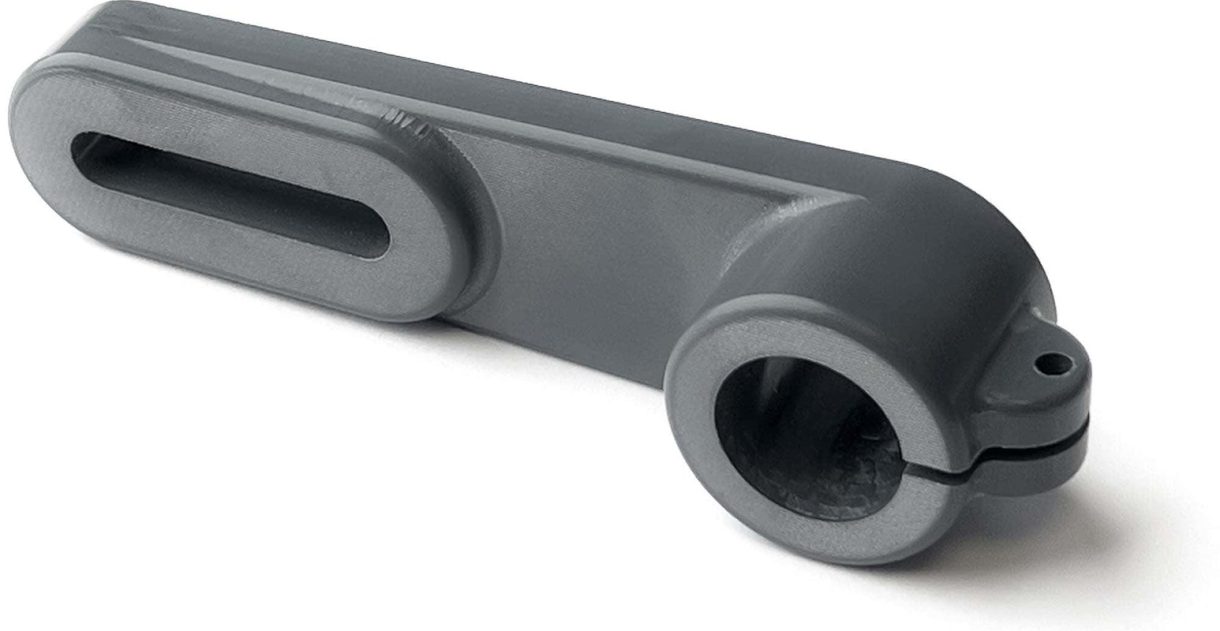
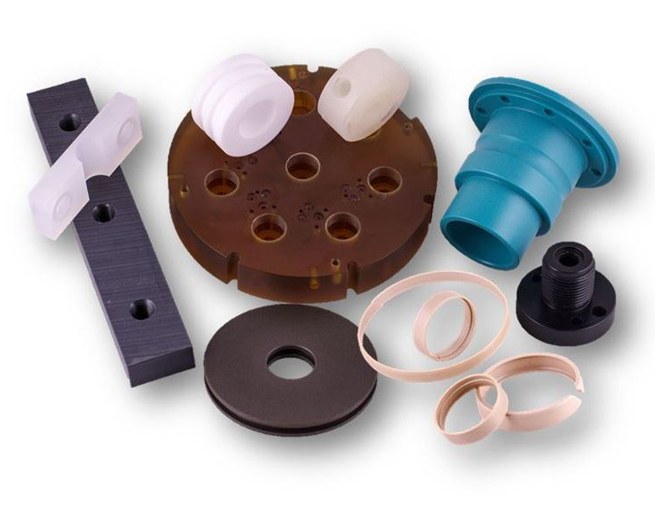
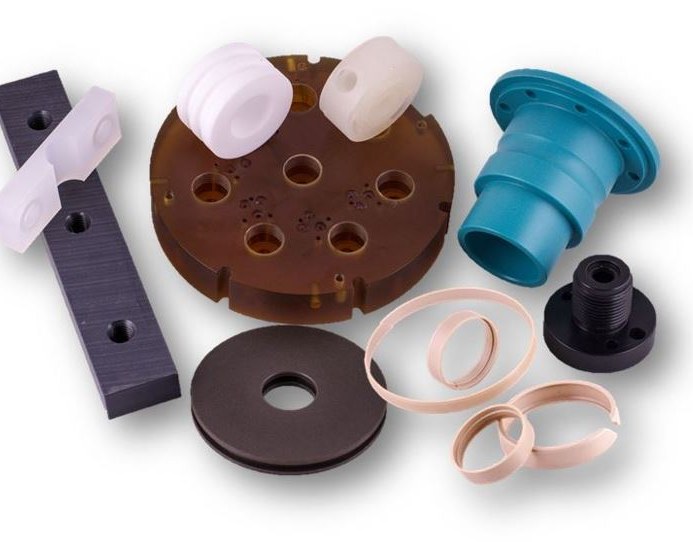
Noto anche come PVC rigido · CPVC · PVC per uso elettricoIl servizio di lavorazione CNC del PVC di DEK produce collettori, blocchi valvola, raccordi per serbatoi e attrezzature per linee di placcatura in PVC rigido e CPVC. Lavoriamo il PVC su fresatrici a 3, 4 e 5 assi configurate per la sua emissione di cloro gassoso, mantenendo ±0.01 mm sulle quote critiche, con prototipi in 3–5 giorni e senza quantità minima.
-
52 MPaResistenza alla trazione
-
1,40 g/cm³Densità
-
60 °CTemperatura massima di esercizio
-
0,05%Assorbimento d'acqua
Capacità e tolleranze della lavorazione CNC del PVC
Ciò che DEK garantisce sui particolari in PVC rigido e CPVC, misurato a 23 °C, dal prototipo alla produzione.
-

Piccole quote in PVC rigido
±0.01 mmsotto 50 mm
-

Lastre grandi, pareti sottili
±0.05 mmmisurato a 23 °C
-

Finitura come lavorata
Ra 0.8–1.6 µmsbavata, standard
-

Sedi per O-ring
Ra 0.8 µmsenza lucidatura
-

Tempi di consegna prototipo
3–5 giornirevisionato da un ingegnere
-

Quantità d'ordine
Senza quantità minimada 1 a 10.000+ pezzi
-

Assi di fresatura
3, 4, 5 assicollettori, attrezzature
-

Filettature dei raccordi
NPT, BSPeseguite a profilo completo
Proprietà e gradi di PVC che lavoriamo
Dati tecnici per PVC rigido Tipo 1 e CPVC, i due gradi più specificati per particolari in PVC lavorati nella gestione dei fluidi.

- Densità 1,40 g/cm³
- Resistenza alla trazione 52 MPa
- Esercizio continuo massimo 60 °C
- Assorbimento d'acqua (24 h) 0,05%
- Infiammabilità UL 94 V-0
- Dilatazione termica 70 × 10⁻⁶/K

- Densità 1,55 g/cm³
- Resistenza alla trazione 55 MPa
- Esercizio continuo massimo 95 °C
- Assorbimento d'acqua (24 h) 0,05%
- Infiammabilità UL 94 V-0
- Dilatazione termica 65 × 10⁻⁶/K

- PVC rigido Tipo 1 Massima resistenza chimica
- PVC rigido Tipo 2 Modificato per resistere agli urti
- CPVC Acqua calda fino a 95 °C
- PVC per uso elettrico Isolanti, V-0
Considerazioni su lavorazione e utensili per il PVC
Come si comportano PVC rigido e CPVC sulla fresatrice: controllo del calore, emissione di cloro gassoso, dilatazione termica e sensibilità all'intaglio.
Il PVC rilascia acido cloridrico intorno ai 140 °C, la temperatura che raggiunge un utensile che sfrega. Utilizziamo metallo duro affilato ad angolo di spoglia elevato, raffreddamento ad aria compressa o a base d'acqua ed evacuazione rapida dei trucioli, e puliamo le macchine dopo le lavorazioni del PVC.
La lastra estrusa si deforma quando una faccia viene scavata in profondità: sgrossiamo entrambi i lati, lasciamo riposare il pezzo, poi finiamo con i nostri servizi di fresatura CNC. Le pareti sotto 3 mm vengono ricotte a 60 °C.
- Raggi interni da 0,5 mm, smussi da 0,3 mm: il PVC è sensibile all'intaglio.
- Minimo 1,5 mm tra canali in pressione, 1,0 mm sulle attrezzature non in pressione.
- Un collettore da 500 mm si dilata di 0,35 mm ogni 10 °C; interasse dei raccordi ±0.1 mm.
- Nastro in PTFE sulle filettature; i sigillanti anaerobici possono fessurare il PVC.
-
Lavorabilità (Tipo 1)
BuonaUtensili affilati, velocità moderata
-
Lavorabilità (CPVC)
BuonaPiù duro, fragile agli spigoli
-
Rilascio di HCl
Intorno ai 140 °CTemperatura dell'utensile che sfrega
-
Dilatazione termica
70 µm/m·KTre volte l'alluminio
-
Parete minima, in pressione
1,5 mmTra canali adiacenti
Tipici particolari in PVC lavorato
I particolari in PVC lavorato servono utenti dei settori chimico, semiconduttori, impianti e marino che necessitano di resistenza agli acidi e ai sali a basso costo.
-
 Collettori chimiciCollettori, blocchi valvola, teste di pompe dosatrici e raccordi per serbatoi per la lavorazione chimica e il trattamento delle acque sotto i 60 °C.
-
 Attrezzature per banchi umidiAttrezzature per banchi umidi per semiconduttori, telai di placcatura e componenti per l'erogazione di prodotti chimici resistenti ad acidi, basi e sali.
-
 Isolanti elettriciBlocchi isolanti, supporti per barre collettrici e barriere per morsetti in PVC per uso elettrico, intrinsecamente classificato UL 94 V-0.
-
 Attrezzature di assemblaggioProtezioni, pannelli per quadri, carter per macchine e attrezzature di assemblaggio economiche per apparecchiature industriali e automazione.
PVC vs CPVC, polipropilene, PTFE e 316
Sotto i 60 °C il PVC rigido è la scelta economica; passi al CPVC per servizio a caldo, al PTFE o all'acciaio inossidabile 316 solo dove i limiti del PVC vengono superati.
| Criterio | Questa qualitàPVC rigido | CPVC | Polipropilene | PTFE | 316 |
|---|---|---|---|---|---|
| Temp. di esercizio | 60 °C | 95 °C | 90 °C | 260 °C | Superiore |
| Costo del materiale | Il più basso | +30–50% | – | 10x | Superiore |
| Cloruri | Inalterato | Migliore a caldo | – | Inerte | Può corrodersi |
| Precisione | Sì | Sì | Più duro | Scorre | Ottima |
| Rilascio di HCl | Sì | Sì | No | – | No |
| Incollaggio con solvente | Sì | – | – | – | – |
Opzioni di finitura per parti in PVC lavorate
Lavorazione CNC + opzioni di finitura adatte al PVC; la lucidatura a vapore aggiunge poco, l'anodizzazione e la placcatura non si applicano.
-
Come lavorato DisponibileRa 0,8–1,6 µm e sbavatura su ogni intersezione dei canali: la finitura standard per parti in PVC per la gestione dei fluidi e superfici di tenuta.
-
Sabbiatura a perline DisponibileLavorazione CNC + sabbiatura a perline conferisce una finitura opaca a protezioni e pannelli estetici in PVC senza modificare le dimensioni critiche.
-
Verniciatura DisponibileIl PVC accetta vernici viniliche e acriliche senza primer, utile per la codifica a colori su attrezzature e assiemi lavorati.
-
Marcatura laser DisponibileMarcatura e incisione laser di etichette dei passaggi e direzioni di flusso su collettori e attrezzature in PVC lavorati.
Richiedi un preventivo per parti in PVC lavorate
Invii file PDF, STEP o IGES indicando fluido di processo, temperatura e pressione; un ingegnere conferma la qualità e fornisce il preventivo entro 6 ore. Senza quantità minima.
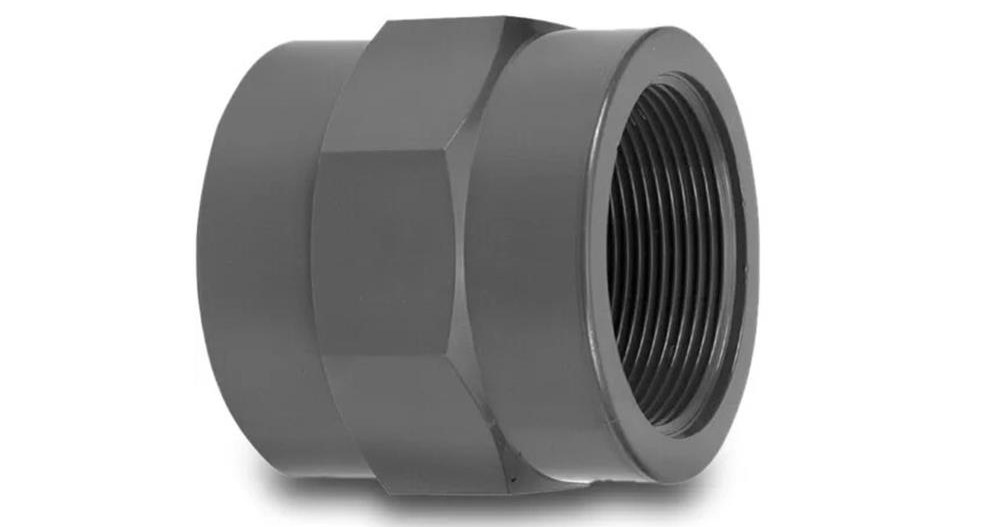
Fabbricazione e lavorazione del PVC presso DEK
DEK abbina la lavorazione CNC del PVC all'incollaggio con solvente, alla saldatura a gas caldo e alle prove di pressione, così gli assiemi fluidici multi-pezzo vengono spediti da un unico fornitore certificato.
DEK lavora plastiche accanto ai metalli dal 2002, con certificazione ISO 9001:2015, ISO 13485 e AS9100D tramite TÜV. Un ingegnere esamina ogni disegno, verificando intersezioni dei canali, spessore delle pareti e filettature dei passaggi prima del primo taglio.
Il controllo comprende IQC, IPQC, FAI e OQC, con prove di pressione quando specificato. I collettori in PVC si montano di solito su valvole e raccordi in acciaio inossidabile, lavorati nello stesso ordine. Veda tutti i servizi di lavorazione CNC delle plastiche.
Oltre alla fresatura e alla tornitura, eseguiamo fori profondi e trasversali nei canali dei collettori con tecniche di gun-drilling affinché le cavità intersecanti restino a tenuta, e realizziamo passaggi NPT e BSP con smusso di imbocco a 45°.
- Incollaggio con cemento solvente di collettori multi-pezzo
- Saldatura a gas caldo di raccordi per serbatoi
- Fabbricazione del PVC da lastre per protezioni, vasche e quadri
-
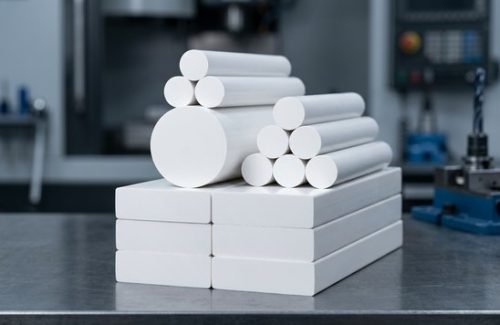 Materiale grezzo
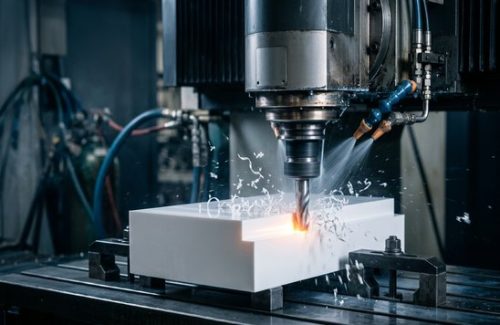 Lavorato CNC
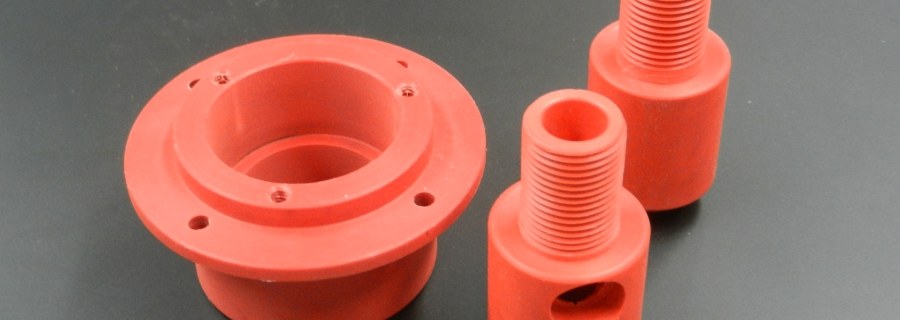 Parti finite
-
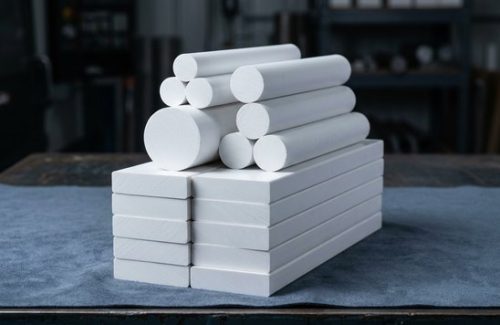 Materiale grezzo
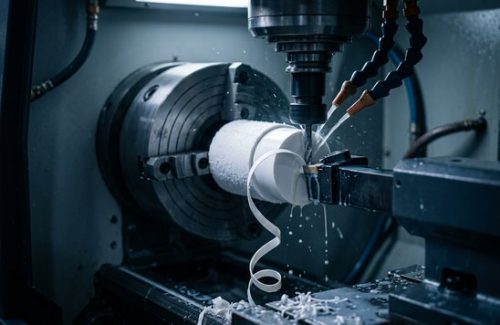 Lavorato CNC
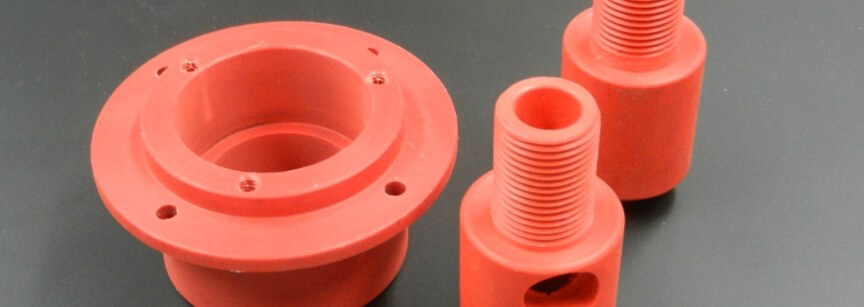 Parti finite
FAQ sulla lavorazione del PVC
Domande frequenti sulla lavorazione del PVC rigido e del CPVC da parte dei team di ingegneria.
Altri materiali
-
 Serie W-CuLe leghe tungsteno-rame (W-Cu) offrono un equilibrio tra elevata conduttività termica, resistenza all'usura e conduttività elettrica.Scopri di più
-
 UHMW-PEIl polietilene ad altissimo peso molecolare (UHMW-PE) è un tipo di polietilene con un peso molecolare molto elevatoScopri di più
-
 Acciaio al tungsteno YL10.2Il carburo di tungsteno viene prodotto mediante metallurgia delle polveri, utilizzando WC (carburo di tungsteno) e Co (cobalto). Questo materiale offre un'eccellente resistenza agli urti e alla flessione.Scopri di più

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








