









Types de liquides de refroidissement CNC : lequel choisir ?

RÉDIGÉ PAR
Bing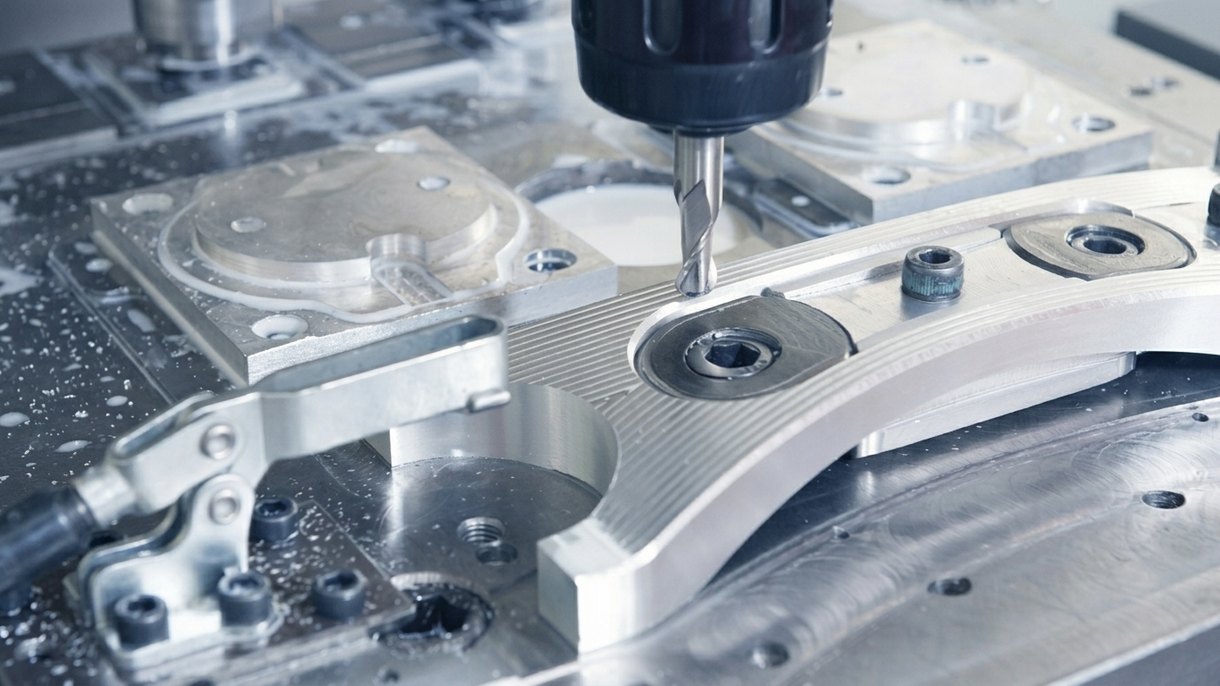
Lorsque vous utilisez une machine CNC, la chaleur est toujours un défi. Pour y remédier, vous avez besoin du bon liquide de refroidissement CNC. Mais face à tant de types disponibles, comment choisir le meilleur pour votre application ?
Dans ce guide, nous expliquons ce qu’est un liquide de refroidissement CNC, pourquoi il est important et les différents types que vous pouvez utiliser.
Qu’est-ce qu’un liquide de refroidissement CNC ?
Un liquide de refroidissement CNC est un fluide utilisé en usinage pour réduire la chaleur et le frottement. Le frottement entre l’outil de coupe et la matière génère des températures élevées, qui peuvent endommager les outils et réduire la précision.
Il contribue également à évacuer les copeaux de la zone de coupe et à prévenir l’usure des outils. Le bon liquide de refroidissement améliore l’état de surface, prolonge la durée de vie des outils et permet à votre machine de fonctionner efficacement.
L’importance du liquide de refroidissement en usinage CNC
Utiliser le bon liquide de refroidissement CNC est important pour les raisons suivantes :
- Prévenir la surchauffe et préserver les propriétés de la matière.
- Réduire le frottement entre l’outil et la pièce.
- Évacuer les copeaux métalliques et éviter d’endommager l’outil.
- Protéger les pièces de la machine et les pièces usinées contre la rouille.
- Garantir des coupes propres et précises
Comment fonctionne le système de refroidissement ?
Lorsque votre machine CNC fonctionne, le liquide de refroidissement s’écoule sur la zone de coupe pour maintenir l’outil et la pièce au frais et lubrifiés. En même temps, il emporte les copeaux et les débris.
Ensuite, le liquide usagé s’accumule dans un bac de récupération au bas de la machine.
De là, une pompe l’achemine à travers un système de filtration qui élimine les copeaux métalliques, les huiles étrangères et autres contaminants avant de le renvoyer vers la zone de coupe par des buses ou un système traversant la broche, pour être réutilisé.
Il existe deux grands types de systèmes de refroidissement : le système mono-machine et le système centralisé.
Un système mono-machine est plus petit et ne dessert qu’une seule machine. Ces systèmes ne disposent pas toujours d’une filtration avancée : ils s’encrassent donc plus vite et nécessitent un entretien plus fréquent.
Un système centralisé alimente plusieurs machines et dispose généralement d’une meilleure filtration et d’une meilleure séparation des huiles, ce qui le rend plus efficace pour les grandes installations.
Quel que soit le système utilisé, un nettoyage régulier et une filtration adaptée sont essentiels pour maintenir l’efficacité de votre liquide de refroidissement et le bon fonctionnement de votre machine.
Types de liquides de refroidissement pour l’usinage CNC
Il existe plusieurs types de liquides de refroidissement CNC, chacun avec des avantages différents. Examinons-les plus en détail ci-dessous.
Huiles solubles dans l’eau
Les huiles solubles dans l’eau sont un mélange d’huile et d’eau, contenant généralement 5 à 10 % d’huile. Ce sont les liquides de refroidissement CNC les plus couramment utilisés, car ils assurent à la fois le refroidissement et la lubrification.
- Elles offrent une bonne lubrification, réduisant l’usure des outils.
- Ces liquides de refroidissement aident à prévenir la rouille sur les surfaces métalliques.
- Ils conviennent à de nombreux matériaux et opérations d’usinage différents.
- Des bactéries peuvent se développer avec le temps, provoquant de mauvaises odeurs et une dégradation du liquide de refroidissement.
- Un entretien régulier est nécessaire pour prévenir la contamination et prolonger la durée de vie du liquide de refroidissement.
Liquides de refroidissement synthétiques
Les liquides de refroidissement synthétiques ne contiennent pas d’huile et sont composés de produits chimiques conçus pour un refroidissement maximal. Ils sont idéaux pour l’usinage à grande vitesse et conviennent bien à des matériaux comme l’aluminium et l’acier inoxydable.
- Ils offrent un excellent refroidissement, réduisant l’accumulation de chaleur pendant la coupe.
- Les liquides de refroidissement synthétiques durent plus longtemps et résistent au développement des bactéries.
- Ils laissent moins de résidus, ce qui garde les machines et les pièces plus propres.
- Leur pouvoir lubrifiant est inférieur à celui des liquides de refroidissement à base d’huile.
- Certains liquides de refroidissement synthétiques peuvent provoquer une irritation cutanée s’ils ne sont pas manipulés correctement.
Liquides de refroidissement semi-synthétiques
Les liquides de refroidissement semi-synthétiques sont un mélange de produits chimiques synthétiques et d’une petite quantité d’huile. Ils offrent un équilibre entre refroidissement, lubrification et propreté.
- Ils conviennent aussi bien aux opérations d’usinage légères que lourdes.
- Ces liquides de refroidissement résistent mieux au développement bactérien que les huiles solubles dans l’eau.
- Ils offrent une meilleure lubrification que les synthétiques purs.
- L’eau dure peut provoquer des dépôts de résidus, réduisant l’efficacité du liquide de refroidissement.
- Ils ont tendance à mousser davantage que les autres lubrifiants de coupe, ce qui peut nuire à la lubrification.
Huiles entières ou lubrifiants de coupe purs
Les huiles entières, aussi appelées lubrifiants de coupe purs, sont 100 % à base d'huile et ne se mélangent pas à l'eau. Elles servent principalement pour l'usinage intensif et la découpe de matériaux difficiles.
- Elles offrent la meilleure lubrification, réduisant le frottement et l'usure des outils.
- Ces lubrifiants de coupe aident à obtenir une finition de surface lisse.
- Elles conviennent bien aux passes profondes et à l'usinage à basse vitesse.
- Elles refroidissent moins efficacement que les lubrifiants de coupe à base d'eau.
- Les huiles entières peuvent produire de la fumée, une ventilation adéquate est donc nécessaire
Lubrifiants de coupe en brouillard
Les lubrifiants de coupe en brouillard utilisent une fine pulvérisation de lubrifiant ou une petite quantité de lubrifiant de coupe mélangée à de l'air. Ils sont souvent employés en usinage à grande vitesse, là où une quantité minimale de lubrifiant suffit.
- Ils réduisent le gaspillage et les salissures liés au lubrifiant de coupe.
- Les lubrifiants de coupe en brouillard sont parfaits pour l'usinage léger.
- Ils abaissent le coût des lubrifiants de coupe et sont plus respectueux de l'environnement.
- Ils ne refroidissent pas suffisamment pour les passes profondes.
- Moins de lubrification signifie que les outils peuvent s'user plus vite.
Différents modes d'amenée du lubrifiant de coupe dans les machines CNC
Différentes machines CNC utilisent différentes méthodes d'amenée du lubrifiant de coupe selon le matériau, la vitesse de coupe et la précision requise.
Choisir le bon système d'amenée du lubrifiant de coupe est important : trop de lubrifiant gaspille des ressources, tandis qu'une pression inadaptée peut endommager la pièce ou les outils de coupe.
Voici quelques-unes des méthodes d'amenée du lubrifiant de coupe couramment utilisées dans les machines CNC :
Système de refroidissement par brouillard
Le système de refroidissement par brouillard utilise une basse pression pour amener le lubrifiant de coupe sous forme de fin brouillard. Cette méthode est la plus efficace lorsque l'évacuation de la chaleur et des copeaux n'est pas un enjeu majeur.
Comme il n'y a pas de force à haute pression, le refroidissement par brouillard n'ajoute pas de contrainte supplémentaire à l'outil ni à la pièce. Il est souvent utilisé pour l'usinage léger ou lorsqu'une petite quantité de lubrification suffit à faire le travail.
Système de refroidissement par air
Le refroidissement par air n'apporte pas de lubrification mais aide à réduire la chaleur et à évacuer les copeaux de la zone de coupe. Comme il n'utilise ni huile ni lubrifiant de coupe à base d'eau, il est moins efficace que les autres méthodes.
Toutefois, le refroidissement par air est utile pour usiner des matériaux délicats qui pourraient être endommagés par un lubrifiant de coupe liquide. C'est aussi un bon choix pour les plastiques, qui peuvent se dilater ou se contracter lorsqu'ils sont exposés à des variations soudaines de température.
Système de lubrification minimale (MQL)
De nombreux ateliers CNC utilisent le système MQL pour améliorer l'efficacité, réduire le gaspillage et abaisser les coûts. Cette méthode n'amène que la quantité nécessaire de lubrifiant de coupe, sous forme de fin brouillard ou d'aérosol.
Le MQL est une option respectueuse de l'environnement car il minimise l'utilisation de lubrifiant de coupe tout en assurant une lubrification suffisante pour les opérations de coupe.
Il est couramment utilisé pour l'usinage à grande vitesse et les applications où un excès de lubrifiant de coupe n'est pas nécessaire.
Système de lubrifiant de coupe à haute pression
Un système de lubrifiant de coupe à haute pression utilise une pression supérieure à 1000 psi pour projeter le lubrifiant directement dans la zone de coupe. Cette méthode est très efficace pour l'évacuation des copeaux et le refroidissement des cavités profondes.
Il est souvent utilisé pour le perçage CNC et autres opérations de coupe profonde. Cependant, la haute pression peut endommager les outils de petit diamètre, il est donc important de ne l'utiliser qu'en cas de nécessité.
Ce système est généralement raccordé à un réservoir de lubrifiant de coupe intégré ou à une alimentation externe.
Tableau de concentration du lubrifiant de coupe machine
Pour obtenir les meilleurs résultats, vous devez utiliser la bonne concentration de lubrifiant de coupe pour votre procédé d'usinage et votre type de métal.
Chaque machine et chaque lubrifiant de coupe ont des recommandations de fabricant différentes, mais voici une ligne directrice générale pour les opérations d'usinage courantes :
| Matériau | Fraisage | Tournage | Perçage | Taraudage |
|---|---|---|---|---|
| Cuivre | Huile soluble | Huile soluble | Huile soluble | Huile soluble |
| Aluminium | Huile minérale ou huile soluble (avec 96 % d'eau) | Huile minérale avec huile soluble (ou) 10 % de matière grasse | Huile soluble (avec 70-90 % d'eau) | Huile minérale mélangée à 25 % d'huile de base |
| Bronze | Huile soluble | Huile soluble | Huile soluble | Huile minérale avec 30 % de saindoux |
| Acier à faible teneur en carbone et acier à outils | Huile soluble | 75 % d'huile minérale et 25 % d'huile de saindoux | Huile soluble | Huile minérale avec 25 %-40 % d'huile de saindoux |
| Fonte malléable | Huile soluble | Huile soluble | Huile soluble | Huile soluble |
| Aciers alliés | 90 % d'huile minérale avec 10 % d'huile de saindoux | 75 % d'huile minérale avec 25 % d'huile de base soufrée | Huile soluble | 70 % d'huile minérale et 30 % d'huile de lard |
| Laiton | Huile soluble (avec 96 % d'eau) | Huile minérale avec 10 % de matière grasse | Huile soluble | Huile minérale avec 10 % – 20 % d'huile de lard |
| Fonte | À sec | À sec | À sec | 25 % d'huile de lard avec 80 % d'huile minérale, ou à sec |
Facteurs à prendre en compte lors du choix d'un liquide de refroidissement CNC
Lorsque vous choisissez le bon liquide de refroidissement CNC, vous devez tenir compte du matériau, de la vitesse d'usinage et de l'impact du fluide sur l'environnement. Pour en savoir plus sur ces facteurs, poursuivez votre lecture !
Compatibilité avec les matériaux
Chaque matériau nécessite un liquide de refroidissement adapté pour être usiné correctement. Les métaux durs comme l'acier à haute résistance génèrent beaucoup de chaleur : il faut donc des liquides de refroidissement à base d'huile pour les refroidir et les lubrifier. Il peut parfois être nécessaire d'ajouter des additifs pour éviter la surchauffe ou les risques d'incendie.
Les métaux plus tendres comme l'aluminium, le cuivre et le laiton s'accommodent mieux de liquides de refroidissement à base d'eau. Attention toutefois : certains fluides contiennent du chlore ou du soufre, qui peuvent tacher ces métaux. Par ailleurs, chaque matériau produit des copeaux de tailles différentes. L'acier génère des copeaux plus gros que les alliages de cuivre, ce qui facilite le nettoyage.
Type d'opération d'usinage
Les opérations à grande vitesse, comme le fraisage et la rectification, génèrent beaucoup de chaleur. Il vous faut des liquides de refroidissement synthétiques, car ce sont eux qui refroidissent le mieux la pièce.
Les opérations plus lentes, comme la taille d'engrenages et le filetage, nécessitent davantage de lubrification que de refroidissement. Les liquides de refroidissement à base d'huile conviennent mieux à ces procédés. Vous devez toujours déterminer si le refroidissement ou la lubrification est plus important, en fonction du matériau et du type d'usinage.
Considérations environnementales et sanitaires
Les liquides de refroidissement peuvent affecter à la fois les opérateurs et l'environnement. Certains dégagent de la fumée ou provoquent des réactions allergiques, ce qui rend le travail à proximité inconfortable, voire dangereux. D'autres laissent un résidu collant difficile à nettoyer et susceptible de polluer l'espace de travail.
Pour garder votre espace de travail sûr et propre, choisissez des liquides de refroidissement à la fois efficaces et respectueux de l'environnement. Le bon liquide de refroidissement vous permet d'usiner efficacement, protège les opérateurs et préserve l'environnement des substances nocives.
Fluides de coupe à base d'eau ou liquides de refroidissement CNC haute pression
Les fluides de coupe à base d'eau et les liquides de refroidissement CNC haute pression sont tous deux couramment utilisés en usinage CNC, mais ils fonctionnent différemment.
Les fluides de coupe à base d'eau excellent pour évacuer la chaleur et réduire les frottements. Ils sont également plus respectueux de l'environnement et plus économiques que les liquides de refroidissement haute pression.
Cependant, les fluides de coupe à base d'eau peuvent favoriser le développement de bactéries au fil du temps et provoquer la corrosion de certains métaux s'ils ne sont pas correctement entretenus.
Les liquides de refroidissement CNC haute pression, quant à eux, sont conçus pour augmenter les vitesses de coupe, prolonger la durée de vie des outils et améliorer le contrôle des copeaux. Ces systèmes utilisent des pressions supérieures à 1000 psi, ce qui les rend idéaux pour le perçage de trous profonds et les opérations de taraudage.
Si les liquides de refroidissement CNC haute pression augmentent considérablement la productivité, ils s'accompagnent aussi de coûts plus élevés et nécessitent un entretien régulier. L'exploitation d'un système de refroidissement haute pression exige également de la maîtrise pour garantir une utilisation sûre et efficace.
DEK – votre partenaire fiable en usinage CNC
Chez DEK, nous comprenons l'importance de la précision et de la fiabilité en usinage CNC. Notre équipe d'experts est là pour vous aider à usiner des composants sur mesure avec le bon liquide de refroidissement. Contactez-nous dès aujourd'hui pour trouver la solution adaptée à votre application spécifique.
Conclusion
Choisir le bon liquide de refroidissement CNC permet de garder votre machine au frais, de protéger vos outils et de faciliter la coupe. Vous pouvez utiliser un liquide à base d'eau, synthétique ou haute pression ; vous devez toutefois tenir compte du matériau, de la vitesse d'usinage et de l'impact sur l'environnement et sur votre sécurité.
Un nettoyage régulier et une bonne filtration prolongeront la durée de vie de votre liquide de refroidissement et assureront le bon fonctionnement de votre machine.
FAQ
Puis-je utiliser le même liquide de refroidissement pour différents matériaux ?
Pas toujours. Chaque matériau nécessite un liquide de refroidissement adapté pour un résultat optimal. Si vous utilisez un liquide inapproprié, vos outils risquent de s'user plus vite ou vos pièces de ne pas être conformes. Vérifiez toujours ce qui convient le mieux au matériau que vous usinez.
À quelle fréquence faut-il remplacer ou entretenir les liquides de refroidissement CNC ?
Vous devez vérifier régulièrement votre liquide de refroidissement pour qu'il reste efficace. Surveillez les changements de couleur, les mauvaises odeurs ou les impuretés dans le liquide. La plupart des liquides de refroidissement à base d'eau durent entre 6 et 12 mois, mais cela dépend de la fréquence d'utilisation. Tester le pH et la concentration du liquide de refroidissement vous aide à savoir quand le changer.
Existe-t-il des alternatives écologiques aux liquides de refroidissement CNC traditionnels ?
Oui ! Certains liquides de refroidissement sont plus respectueux de l'environnement, comme le dioxyde de carbone supercritique (scCO₂) et les liquides à base d'alcool. Ils réduisent les déchets et ne laissent aucun résidu. Assurez-vous simplement qu'ils sont compatibles avec votre machine.

RÉDIGÉ PAR
Bing gère la production quotidienne : planification, coordination des flux de travail et contrôle de l'atelier. Il possède une solide expérience des procédés d'usinage, de l'outillage et de la résolution pratique de problèmes. Pendant son temps libre, il aime l'exploration en plein air et les voyages d'aventure.
Articles liés
-
 Polir le polycarbonate : un guide détaillé
-
 Usinage CNC du carbure de tungstène : tout ce que vous devez savoir
-
 Comment calculer le poids de votre projet métallique ?
-
 15 types courants de défauts de soudure
-
 Coût du décolletage : prix et facteurs influents
-
 Usinage du titane : défis, outillage et conseils
-
 Usinage CNC du polycarbonate (PC) : tout ce que vous devez savoir
-
 Électroérosion (EDM) : fonctionnement, types, matériaux, tolérances et coûts
-
 Fraisage CNC du cuivre : un guide informatif

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








