









Défauts d'usinage CNC courants et comment les corriger
RÉDIGÉ PAR
Ryan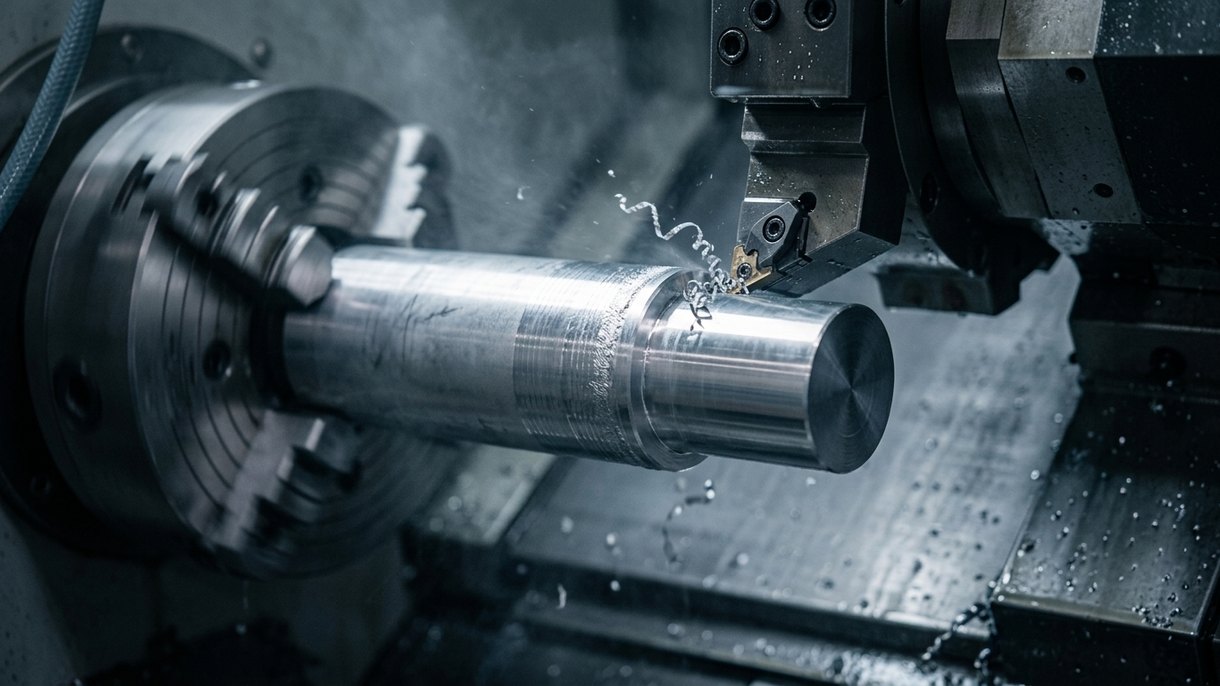
L'usinage CNC vous aide à fabriquer des pièces précises, mais parfois les choses tournent mal. Ces problèmes peuvent ralentir votre travail et augmenter les coûts.
Mais ne vous inquiétez pas : la plupart des défauts d'usinage ont des solutions simples. Dans cet article, vous découvrirez les défauts d'usinage CNC courants et comment les corriger.
Qu'est-ce que l'usinage CNC ?
L'usinage CNC est un moyen de piloter des machines comme les tours, les fraiseuses et les rectifieuses à l'aide d'un ordinateur. L'ordinateur suit un modèle numérique pour façonner une pièce finale en enlevant de la matière.
Ces machines sont importantes car elles permettent de fabriquer des pièces complexes avec une grande précision et une grande régularité. De nombreux secteurs industriels en dépendent.
Défauts d'usinage CNC courants et comment les corriger
Dans cette section, examinons les défauts d'usinage CNC courants, leurs causes et comment les corriger ou les prévenir.
Inexactitudes dimensionnelles
Si la pièce ne correspond pas aux dimensions requises, elle risque de ne pas s'ajuster ou de ne pas fonctionner correctement.
- Si votre machine CNC n'est pas correctement étalonnée, les dimensions seront faussées.
- Certains matériaux se comportent différemment lors de l'usinage, ce qui affecte la précision.
- Les variations de l'environnement peuvent légèrement modifier la taille des matériaux.
- Vérifiez et réétalonnez souvent votre machine.
- Assurez-vous que vos matériaux sont stables et fiables.
- Efforcez-vous de maintenir une température et une humidité constantes.
Finitions de surface médiocres
Si votre pièce finie présente des textures rugueuses ou des lignes visibles, cela peut affecter son aspect et son fonctionnement.
- Si votre outil vibre trop, il peut laisser des marques irrégulières. Cela se produit lorsque les outils sont émoussés, que les stratégies de coupe sont incorrectes ou que le refroidissement est insuffisant.
- Une vitesse d'avance trop élevée peut faire vibrer l'outil et laisser des marques.
- Gardez vos outils affûtés et utilisez la bonne stratégie de coupe pour éviter le broutement.
- Réduisez la vitesse d'avance ou ajustez la vitesse de broche pour obtenir une surface plus lisse.
Usure et casse des outils
Les outils de coupe peuvent se casser de manière inattendue, ce qui ralentit la production et augmente les coûts.
- Une pression excessive peut casser l'outil.
- Certains outils s'usent plus vite lorsqu'ils sont utilisés sur un matériau inadapté.
- L'accumulation de chaleur peut rendre les outils cassants.
- Les outils trop utilisés finissent par casser.
- Ajustez les paramètres pour réduire les contraintes sur l'outil.
- Choisissez des outils adaptés au matériau que vous usinez.
- Prévenez la surchauffe avec le bon liquide de refroidissement.
- Inspectez souvent les outils et remplacez-les avant qu'ils ne cèdent.
Bavures et arêtes vives
Les bavures sont de petites arêtes indésirables ou des aspérités sur votre pièce, généralement autour des angles ou des bords.
- Les matériaux plus tendres et les outils émoussés peuvent créer des bavures.
- Des paramètres de coupe incorrects peuvent aggraver les bavures.
- Un outil endommagé peut causer des arêtes rugueuses.
- Vous pouvez éliminer les bavures manuellement avec une lime ou du papier de verre, ou utiliser des techniques avancées comme l'ébavurage thermique ou vibratoire.
- Remplacez les outils émoussés ou affûtez-les régulièrement.
- Modifiez les trajectoires d'outil, utilisez des brise-copeaux ou ajustez les vitesses de coupe pour réduire la formation de bavures.
Déformation des matériaux
Cela se produit lorsqu'une pièce change de forme involontairement, souvent en se pliant ou en se vrillant.
- Certains matériaux ont des contraintes internes qui se libèrent pendant la coupe.
- Si une pièce n'est pas correctement soutenue, elle peut se déformer.
- Choisissez des techniques et des montages stables pour maintenir la pièce fermement.
- Un traitement thermique ou un relâchement des contraintes après usinage peut prévenir la déformation.
Marques de brûlure
Si vous voyez des taches sombres ou décolorées sur votre pièce, elle a peut-être surchauffé pendant l'usinage.
- Un frottement excessif dû à des paramètres incorrects peut provoquer une surchauffe.
- Si le liquide de refroidissement est insuffisant, en particulier pour les matériaux sensibles à la chaleur comme le titane, une surchauffe peut se produire.
- Réduire la vitesse de coupe et augmenter la vitesse d'avance peut limiter l'accumulation de chaleur.
- Utilisez davantage de liquide de refroidissement ou de meilleures techniques de refroidissement pour les matériaux sensibles à la chaleur.
Marques de broutement
Ce sont des lignes ondulées à la surface de votre pièce, causées par les vibrations de l'outil.
- Si l'outil n'est pas stable, il vibrera.
- Des fondations de machine instables ou une pièce mal soutenue peuvent aggraver les vibrations.
- Modifier la vitesse d'avance et la vitesse de broche peut aider à réduire les vibrations.
- Assurez-vous que la pièce est bien serrée et correctement soutenue.
- Certains outils sont conçus pour réduire les vibrations et améliorer la qualité de surface.
Traces d'outil
Il s'agit de lignes ou de stries laissées à la surface d'une pièce par l'interaction de l'outil avec la matière.
- L'utilisation d'un outil de coupe inadapté ou de paramètres trop agressifs peut provoquer ces marques.
- Une configuration de machine instable peut laisser des lignes indésirables.
- La façon dont l'outil commence et arrête de couper peut également affecter la surface.
- Réduisez la pression et affinez le mouvement de l'outil.
- Utilisez des outils dotés de meilleurs revêtements ou géométries.
- Terminez la pièce avec des étapes de lissage supplémentaires si nécessaire.
Arête rapportée
L'arête rapportée se produit lorsque de la matière adhère à l'outil de coupe. L'usinage devient alors moins précis.
- Un frottement excessif fait adhérer les copeaux à l'outil.
- Des paramètres inadaptés peuvent rendre l'outil inefficace.
- Sans lubrification adéquate, les matériaux peuvent surchauffer et adhérer.
- Les outils dotés de revêtements spéciaux réduisent l'accumulation de matière.
- Utilisez le bon liquide de refroidissement ou lubrifiant pour minimiser le frottement.
Fissuration ou rupture
Les pièces peuvent se fissurer ou se rompre pendant l'usinage, surtout si elles sont fragiles ou soumises à trop de contraintes.
- L'application d'une force excessive peut casser une pièce.
- Une trajectoire de coupe inadaptée peut créer des points de contrainte.
- Certains matériaux sont difficiles à couper, et des outils plus faibles peuvent ne pas bien les usiner.
- Des outils affûtés réalisent des coupes plus nettes avec moins de force.
- Les outils dotés de revêtements comme le carbure ou le diamant durent plus longtemps.
- Utilisez des outils à plusieurs arêtes de coupe pour répartir la force.
Coupes incomplètes ou détails mal restitués
Si une machine CNC ne coupe pas entièrement la matière ou omet des détails, la pièce finale ne correspondra pas à la conception.
- Un outil usé ou inadapté peut manquer les détails fins.
- Les réglages de vitesse et de vitesse d'avance peuvent être incorrects.
- Les vibrations ou les pièces mal fixées peuvent rendre les coupes moins précises.
- Des erreurs dans le code CNC peuvent entraîner des détails manquants.
- Maintenez les outils de coupe en parfait état.
- Optimisez la vitesse et la vitesse d'avance pour une meilleure précision.
- Réduisez les vibrations et vérifiez l'absence de pièces desserrées.
- Vérifiez le programme pour vous assurer qu'il respecte correctement la conception.
Bosses ou marques
Les bosses ou marques apparaissent comme des dépressions indésirables à la surface, souvent causées par les méthodes d'outillage ou de serrage.
- Une force de serrage excessive, en particulier avec des matériaux plus tendres.
- Un impact d'outil ou une manipulation inappropriée.
- Utilisez des plaques d'acier intermédiaires pour répartir uniformément la pression de serrage.
- Investissez dans des mandrins et des montages spécialisés conçus pour minimiser les dommages de surface.
- Ajustez les méthodes de serrage pour n'appliquer que la force nécessaire.
Joints ou raccords mal alignés
Les joints ou raccords mal alignés se produisent lorsque deux pièces ou sections ne s'alignent pas correctement, ce qui donne des surfaces irrégulières.
- Une programmation imprécise ou des erreurs de trajectoire d'outil.
- L'usure ou le désalignement de la machine.
- Des propriétés de matériau incohérentes.
- Des variations de force de serrage ou un désalignement lors de l'assemblage.
- Assurez une programmation et des trajectoires d'outil précises.
- Effectuez une maintenance et une calibration régulières des machines CNC.
- Utilisez des matériaux de haute qualité et homogènes.
- Alignez et fixez soigneusement les pièces lors du montage et de l'assemblage.
Contraintes internes et déformation
Les contraintes internes et la déformation se produisent lorsqu'une pièce usinée se voile sous l'effet de la libération des contraintes internes.
- Contraintes résiduelles issues du traitement antérieur du matériau.
- Forces de coupe inégales.
- Support ou serrage inadéquats.
- Chaleur excessive pendant l'usinage.
- Appliquez des traitements de relaxation des contraintes avant l'usinage.
- Optimisez les paramètres de coupe pour répartir les forces uniformément.
- Utilisez des supports rigides et un serrage pour empêcher tout mouvement.
- Contrôlez la chaleur avec des techniques de refroidissement efficaces.
Délamination
La délamination se produit lorsque les couches des matériaux stratifiés se séparent ou se décollent pendant l'usinage.
- Des forces de coupe ou des avances excessives.
- Des stratifiés de mauvaise qualité ou faiblement liés.
- Une mauvaise sélection d'outils ou des outils usés.
- Un bridage insuffisant, entraînant des vibrations ou des déplacements.
- Réduisez les forces de coupe et les avances.
- Utilisez des matériaux stratifiés de haute qualité et bien liés.
- Choisissez des outils affûtés et adaptés aux matériaux stratifiés.
- Assurez un maintien et un bridage suffisants pour éviter tout déplacement.
Matière résiduelle
La matière résiduelle, ou les bavures, est une fine couche de matière indésirable laissée sur les bords d'une pièce usinée.
- La dernière couche de matière se déforme au lieu d'être retirée proprement.
- Utilisez des techniques d'ébavurage telles que la rectification manuelle, le limage ou le ponçage.
- Appliquez des méthodes d'ébavurage avancées comme l'ébavurage thermique ou vibratoire.
Problèmes de rayon d'angle
Les problèmes de rayon d'angle surviennent lorsque les angles ne sont pas usinés selon les spécifications correctes, en particulier dans les formes concaves.
- Des forces d'usinage élevées provoquent une déflexion de l'outil.
- Utilisez des outils de finition plus petits pour affiner les angles concaves.
- Ajustez la taille de l'outil et l'approche d'usinage pour éviter les imprécisions.
Marques de tourbillonnement
Les marques de tourbillonnement apparaissent comme des défauts de surface circulaires, affectant à la fois l'esthétique et la fonction.
- Des avances ou des vitesses d'outil incorrectes.
- Optimisez les vitesses de coupe et les avances pour une finition plus lisse.
Dommages thermiques
Les dommages thermiques résultent d'une chaleur excessive pendant le processus d'usinage, provoquant une dégradation ou une décoloration de la matière.
- Des opérations à grande vitesse sans refroidissement adéquat.
- Un frottement excessif dû à des outils usés.
- Assurez un refroidissement et une lubrification adéquats.
- Ajustez les vitesses de coupe et les avances de manière appropriée.
- Utilisez des outils affûtés pour minimiser le frottement.
Recoupe des copeaux
La recoupe des copeaux se produit lorsque l'outil réengage des copeaux qui n'ont pas été correctement évacués, affectant la qualité de surface.
- Une évacuation des copeaux inadéquate.
- Des trajectoires d'outil inefficaces.
- Améliorez l'évacuation des copeaux à l'aide de jets d'air, d'un débit de liquide de refroidissement ou de convoyeurs à copeaux.
- Utilisez des brise-copeaux pour réduire la taille des copeaux.
- Optimisez les trajectoires d'outil, comme le fraisage en avalant, pour éviter le piégeage des copeaux.
Comment les paramètres d'usinage CNC provoquent-ils des défauts ?
Lorsque vous utilisez une machine CNC, la façon dont vous définissez vos paramètres d'usinage affecte la qualité de la pièce finale. Si les éléments listés ci-dessous ne sont pas correctement définis, ils peuvent provoquer des défauts dans vos pièces usinées.
Vitesse de coupe
La vitesse de coupe est la vitesse à laquelle l'outil se déplace contre la matière. Si la vitesse est trop élevée ou trop faible, cela peut créer des problèmes :
Trop rapide : Une chaleur excessive, qui peut endommager l'outil et la pièce.
Trop lente : La coupe peut ne pas être régulière, entraînant des surfaces rugueuses.
Avance
Il s'agit de la vitesse à laquelle la matière se déplace vers l'outil de coupe.
Trop élevée : L'outil peut se casser et la surface peut être rugueuse en raison d'une chaleur et d'un frottement excessifs.
Trop faible : L'usinage prend trop de temps et peut ne pas être efficace.
Profondeur de passe
Cela désigne la quantité de matière retirée en une seule passe.
Trop profonde : Peut surcharger l'outil, le faire casser ou laisser une surface rugueuse.
Trop faible : Rend le processus lent et inefficace.
Comment les propriétés des matériaux affectent-elles les défauts d'usinage ?
Différents matériaux réagissent à leur manière lorsqu'ils sont usinés, ce qui peut entraîner des défis et des défauts spécifiques.
Métaux
- L'aluminium étant mou, il forme facilement des bavures : de minuscules bords rugueux laissés après la coupe.
- Il peut adhérer aux outils de coupe, ruinant la finition de surface et provoquant des défauts.
- La chaleur fait dilater l'aluminium, ce qui peut entraîner des dimensions imprécises.
- La chaleur et la pression peuvent le durcir, rendant l'usinage plus difficile.
- Sa dureté peut user les outils plus rapidement, nécessitant des remplacements fréquents.
- Il est tenace, il peut donc vibrer pendant la coupe, réduisant la qualité de la pièce.
- La coupe du titane génère beaucoup de chaleur, ce qui peut endommager les outils et déformer la matière.
- Certains fluides d'usinage peuvent provoquer des réactions chimiques indésirables avec le titane.
- Le laiton s'usine facilement et présente moins de défauts, mais des outils affûtés sont nécessaires pour des résultats précis.
Plastiques
- Peut se fissurer s'il n'est pas correctement soutenu ou si les outils ne sont pas affûtés.
- La chaleur de l'usinage peut le faire fondre ou se déformer.
- La chaleur peut déformer le nylon.
- Le nylon absorbe l'humidité, ce qui modifie ses dimensions au fil du temps.
- Les copeaux peuvent s'enrouler autour des outils, ce qui peut altérer la finition de surface.
- Il peut se voiler ou se décolorer s'il chauffe trop.
Composites
- Les couches peuvent se séparer pendant la coupe.
- Les fibres de carbone sont résistantes et peuvent rapidement émousser les outils.
- La découpe de la fibre de verre peut produire des bords rugueux et effilochés.
- Il est très abrasif et émousse rapidement les outils.
Bois
- Si l'outil est émoussé ou la vitesse trop élevée, les bois durs peuvent brûler.
- La coupe dans le sens du fil peut provoquer des éclats ou des échardes.
- Il se comprime au lieu d'être coupé, ce qui peut rendre les détails moins nets.
- Les bois tendres peuvent présenter une surface pelucheuse ou arrachée, surtout dans le sens du fil.
Comment réduire les défauts d'usinage CNC chez DEK ?
Chez DEK, nous fournissons un usinage CNC de haute qualité pour les pièces métalliques et plastiques. Nous réduisons les défauts grâce à des outils d'inspection avancés.
Nos machines 3, 4 et 5 axes sont bien entretenues pour des performances optimales. Des ingénieurs qualifiés traitent des conceptions complexes avec des tolérances serrées, garantissant la précision. Nous sélectionnons et gérons soigneusement des matériaux de qualité.
Nous communiquons clairement, proposons un prototypage rapide et offrons un retour immédiat sur la conception. Des logiciels avancés nous aident à maintenir des normes élevées. Nous travaillons avec des fournisseurs de confiance et accordons de l'importance aux retours clients pour nous améliorer constamment.
Conclusion
Lorsque vous réalisez un usinage CNC, il est important d'être conscient des éléments qui peuvent entraîner des défauts d'usinage CNC ou même faire échouer l'usinage CNC.
Le type de matériau utilisé et les paramètres choisis pour la machine sont déterminants. Différents matériaux peuvent causer différents problèmes. Si vous ne réglez pas correctement les paramètres, vous risquez d'obtenir des bords rugueux, des dommages thermiques ou une usure trop rapide des outils.
En comprenant ces problèmes, vous pouvez éviter les défauts d'usinage CNC, réduire le risque de défaillances d'usinage CNC et vous assurer que vos pièces sont précises et en bon état.

RÉDIGÉ PAR
Ryan supervise le système qualité de DEK, couvrant les normes d'inspection, les audits de processus et la vérification finale. Il maîtrise l'interprétation des tolérances, les outils de métrologie et la résolution des causes racines pour les projets d'usinage.
Articles liés
-
 6 méthodes pour fabriquer des pièces translucides et transparentes
-
 Usinage du laiton : nuances, vitesses et conseils de conception
-
 Services de polissage à la vapeur
-
 Usinage du titane : défis, outillage et conseils
-
 Coût du décolletage : prix et facteurs influents
-
 Usinage CNC du carbure de tungstène : tout ce qu'il faut savoir
-
 Comment optimiser la conception d'une roue pour des performances maximales
-
 Comment optimiser la conception d'un arbre à cames pour améliorer les performances du moteur
-
 Coût de l'usinage CNC : le guide complet des tarifs (2026)

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








