









Tout ce qu'il faut savoir sur le fraisage CNC

RÉDIGÉ PAR
Bing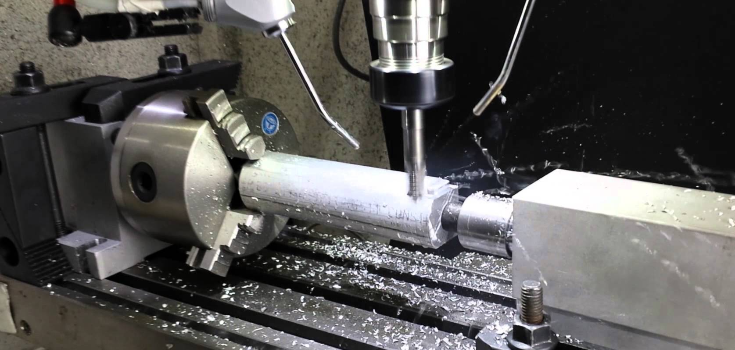
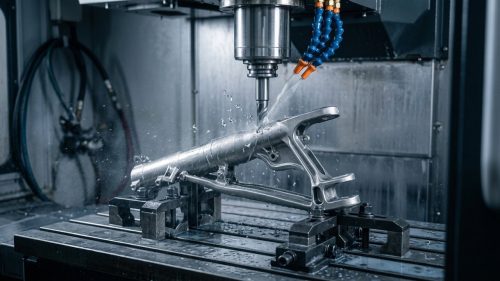
Le fraisage CNC est un procédé de fabrication par enlèvement de matière dans lequel un outil de coupe rotatif, piloté par ordinateur, retire de la matière d'un bloc plein (appelé pièce ou ébauche) pour produire une pièce aux dimensions précises et à la géométrie complexe. C'est le procédé d'usinage le plus répandu pour transformer des conceptions numériques en pièces métalliques et plastiques fonctionnelles, des simples équerres aux carters aérospatiaux multiaxes. Le choix de ce procédé plutôt que du tournage, de la fonderie ou de l'impression 3D dépend de la géométrie, des tolérances et du volume ; les sections ci-dessous détaillent le déroulement du procédé, les machines et opérations sur lesquelles il repose, les matériaux qu'il usine bien et ses limites réelles.
Qu'est-ce que le fraisage CNC ?
Le fraisage CNC est un procédé d'usinage dans lequel un outil de coupe en rotation, monté sur une broche motorisée, se déplace sur ou dans une pièce fixe (ou en mouvement lent) pour retirer de la matière et révéler la forme finie. « CNC » signifie Computer Numerical Control (commande numérique par calculateur) : un programme informatique pilote chaque mouvement de l'outil et de la table de travail, ce qui distingue le fraisage moderne des fraiseuses manuelles et lui confère sa répétabilité sur de grandes séries de production. Une configuration correctement programmée et outillée maintient des tolérances de position et de dimension serrées pièce après pièce, ce qui explique pourquoi elle est spécifiée pour tout élément devant s'ajuster ou assurer l'étanchéité de manière fiable contre une pièce conjuguée.
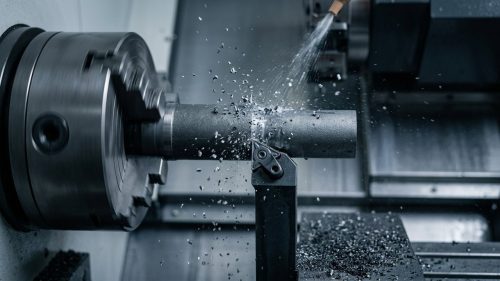
Il est facile de confondre le fraisage avec le tournage, car les deux relèvent de l' usinage CNC en tant que terme générique. La distinction est simple : en fraisage, l'outil de coupe tourne et la pièce est généralement maintenue fixe ou déplacée lentement sous lui ; en tournage, c'est la pièce elle-même qui tourne sur un tour tandis qu'un outil fixe la coupe. Cette différence de cinématique explique pourquoi le fraisage excelle sur les faces planes, les poches, les rainures et les contours 3D irréguliers, tandis que le tournage est le choix naturel pour les pièces rondes et symétriques comme les arbres et les bagues. Si la géométrie de votre pièce se situe entre les deux, CNC Milling Vs CNC Turning détaille comment décider en fonction de vos caractéristiques spécifiques.
Comment fonctionne le fraisage CNC ? Le processus de fraisage CNC
Chaque travail de fraisage (quelle que soit la taille de la machine ou la complexité de la pièce) suit la même séquence, de la conception numérique à la pièce finie.
- Modélisation CAO. La pièce commence par un modèle 3D créé dans un logiciel de CAO, avec les dimensions, les tolérances et le matériau indiqués sur le plan ou dans les annotations du modèle.
- Programmation FAO. Le logiciel de FAO convertit le modèle 3D en code G : un ensemble d'instructions numériques qui indiquent à la machine exactement où la broche et la table de travail doivent se déplacer, à quelle vitesse et à quelle profondeur. C'est à cette étape que la géométrie affichée à l'écran est traduite en une trajectoire d'outil lisible par la machine, incluant les passes d'ébauche, les passes de finition et les séquences de changement d'outil.
- Préparation de la machine et maintien de la pièce. Un opérateur monte l'outil de coupe approprié dans la broche, fixe solidement la pièce sur la table de travail (à l'aide d'un étau, d'un plateau de fixation, de mors doux ou d'un mandrin à vide selon la forme de la pièce) et définit l'origine du repère de travail afin que la machine sache exactement où se situe la pièce dans l'espace.
- Exécution de la coupe. La machine exécute le programme, déplaçant la broche et la table le long des axes programmés tandis que l'outil en rotation retire la matière en une série de passes. Les passes d'ébauche retirent rapidement l'essentiel de la matière au détriment de l'état de surface ; les passes de finition sont plus lentes et moins profondes pour atteindre la dimension finale et la texture de surface indiquées sur le plan.
- Post-traitement. Les pièces sont ébavurées, contrôlées par rapport au plan (souvent sur une machine à mesurer tridimensionnelle (CMM) pour les dimensions critiques) et envoyées pour toute finition secondaire telle que l'anodisation, le placage ou le thermolaquage avant expédition.
La vitesse d'avance, la vitesse de broche et la profondeur de passe sont ajustées tout au long du programme en fonction du matériau usiné et de l'outil utilisé ; les matériaux plus durs et les outils de plus grand diamètre tournent généralement plus lentement pour éviter une usure excessive de l'outil ou du broutement. Un mauvais réglage de ces paramètres est l'une des causes les plus fréquentes de pièces rebutées, ce qui explique pourquoi la programmation FAO et le choix des outils sont traités comme des étapes d'ingénierie, et non comme une simple saisie de données.
Types de fraiseuses CNC
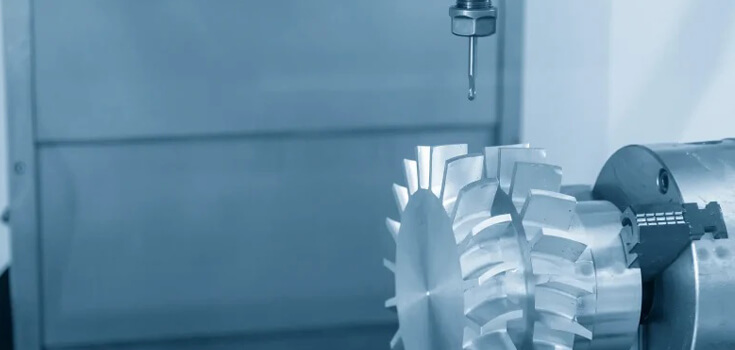
Une fraiseuse CNC (également appelée centre d'usinage) maintient l'outil de coupe dans une broche située au-dessus ou à côté d'une table de travail qui porte la pièce. Les machines se répartissent globalement en centres d'usinage verticaux, où l'axe de la broche est vertical et l'outil plonge vers le bas dans la pièce (la configuration la plus courante pour les travaux généraux) et centres d'usinage horizontaux, où l'axe de la broche est horizontal, ce qui convient généralement mieux aux pièces lourdes et à l'usinage multi-faces sans repositionnement entre les opérations.
Dans l'une ou l'autre configuration, le nombre d'axes que la machine peut déplacer détermine la géométrie qu'elle peut atteindre en un seul montage :
- usinage 3 axes déplace l'outil selon X, Y et Z : simple, économique et bien adapté aux géométries planes et étagées.
- usinage 4 axes ajoute un axe de rotation pour que la pièce (ou l'outil) puisse tourner pendant la coupe, atteignant des formes sur plusieurs faces sans nouveau montage.
- usinage 5 axes ajoute un second axe de rotation, permettant le mouvement simultané de l'outil et de la pièce sur cinq axes.
Les axes supplémentaires sont rentables dès qu'une pièce comporte des formes sur plusieurs faces ou des surfaces courbes qu'un montage 3 axes nécessiterait plusieurs changements de fixation pour atteindre ; chaque remontage ajoute du temps de manutention et réintroduit un risque d'erreur d'alignement, si bien que regrouper ces opérations dans un seul montage 4 ou 5 axes coûte souvent moins cher au total, même si le temps machine est plus élevé. Pour la mécanique des angles d'inclinaison et la stratégie de montage propres à chaque configuration, voir Usinage CNC 3 axes, Usinage CNC 4 axeset Usinage CNC 5 axes, ou Fraiseuses verticales vs horizontales pour comparer les deux architectures de machine en termes de rigidité et de taille de pièce.
La taille de la machine compte aussi pour les pièces plus grandes : les composants structurels et les grands carters dont une dimension atteint environ 1000 mm nécessitent des tables de travail, des courses de broche et un système de fixation dimensionnés pour cet encombrement, ce qui est une considération distincte du nombre d'axes.
Opérations courantes de fraisage CNC
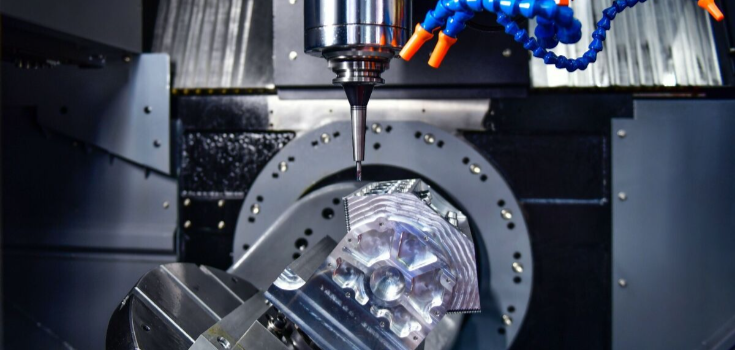
Les différentes formes d'une pièce nécessitent différentes opérations de fraisage, chacune associée à une géométrie de fraise spécifique.
- Fraisage en bout de face coupe des surfaces planes en engageant les arêtes frontales et latérales de l'outil, à l'aide de fraises à surfacer pour enlever rapidement de la matière sur une large zone ; c'est généralement la première opération sur un brut neuf pour établir une surface de référence plane.
- Fraisage en roulant (ou de face) utilise une fraise cylindrique à dents sur sa circonférence pour couper des surfaces planes parallèles à l'axe de la fraise : l'une des opérations les plus élémentaires, encore utilisée pour la réduction simple de brut.
- Fraisage angulaire produit des surfaces inclinées et des dépouilles en engageant une fraise dans la pièce selon un angle autre que perpendiculaire, utile pour les chanfreins, les queues d'aronde et les formes en coin.
- Fraisage de forme utilise une fraise spécialement profilée pour produire des formes contournées, courbes ou irrégulières, telles que des rainures de clavette ou des profils décoratifs, en une seule passe plutôt qu'en plusieurs coupes droites.
- Fraisage de rainures creuse des gorges étroites à parois droites dans une pièce ; les limites de rapport profondeur/largeur, le choix de la fraise et les cas où une fraise à rainurer dédiée surpasse une fraise en bout standard sont traités dans Qu'est-ce que le fraisage de rainures : processus.
- Fraisage en bout est l'opération la plus polyvalente, utilisant une fraise en bout pour usiner des poches, des rainures, des contours et des profils dans presque toutes les directions ; voir Fraisage en bout 101 : processus pour savoir en quoi il diffère du fraisage en bout de face et quand chacun est le meilleur choix.
La plupart de ces opérations reposent sur seulement deux familles d'outils de coupe : les fraises en bout (coupant latéralement et en bout, utilisées pour les rainures et les poches) et les fraises à surfacer (fraises de grand diamètre utilisées pour le surfaçage plan). Le matériau de l'outil (carbure, acier rapide ou variantes revêtues) est choisi en fonction du matériau de la pièce et de la quantité de matière à enlever ; le carbure résiste mieux dans les alliages durs mais coûte plus cher par outil, un compromis que les programmeurs évaluent par rapport à la durée de vie attendue de l'outil sur un travail donné.
Matériaux utilisés en fraisage CNC
Le fraisage CNC usine à la fois des métaux et des plastiques techniques, ce qui explique en partie pourquoi il est spécifié dans tant de secteurs. L'usinabilité, la finition de surface atteignable et la vitesse de coupe varient considérablement selon la famille de matériaux, ce qui influe à la fois sur le temps de cycle et sur le coût.
| Famille de matériaux | Nuances courantes usinées | Cas d'usage typique |
|---|---|---|
| Aluminium | 6061, 6063, 5083, 5052 | Boîtiers légers, supports, dissipateurs thermiques |
| Acier inoxydable et aciers alliés | 316LVM, 17-4PH, 4140, 4340, 8620 | Pièces structurelles, fixations, ensembles à ajustement critique |
| Titane | Ti-6Al-4V | Structures aéronautiques, implants médicaux |
| Laiton et cuivre | 260, C360, C101, C110 | Contacts électriques, raccords, pièces décoratives |
| Superalliages | Inconel (dont 718), Invar | Applications haute température et à faible dilatation |
| Plastiques techniques | PEEK, PTFE, Delrin, Nylon, PC | Composants à faible frottement, résistants chimiquement ou isolants |
DEK usine plus de 50 métaux et plastiques techniques pour des pièces de production, si bien que la disponibilité des matériaux est rarement le facteur limitant sur un projet donné ; les vraies questions portent généralement sur les tolérances, l'épaisseur de paroi et les exigences de finition pour l'alliage ou le polymère concerné. Les matériaux difficiles à usiner comme le Ti-6Al-4V, l'Inconel 718, le 17-4PH et le PEEK exigent des vitesses de coupe plus lentes et des changements d'outil plus fréquents, ce qui se traduit par des temps de cycle plus longs plutôt que par l'impossibilité d'usiner le matériau lui-même.
Applications du fraisage CNC
Les pièces fraisées CNC sont présentes partout où des tolérances serrées et une géométrie reproductible sont essentielles :
- Aéronautique : pièces de support structurel et composants d'aménagement de cabine nécessitant une traçabilité documentée et une constance dimensionnelle sur toute la série de production.
- Dispositifs médicaux : boîtiers de dispositifs et composants d'instrumentation usinés selon des spécifications de matériaux biocompatibles et des tolérances d'ajustement serrées.
- Robotique : articulations, supports et composants d'effecteurs terminaux où le poids, la rigidité et la répétabilité comptent tous simultanément.
- Équipements pour semi-conducteurs : composants exigeant des tolérances de planéité et de positionnement très serrées, souvent en matériaux spéciaux comme l'Invar ou l'acier inoxydable.
- Équipements industriels et automatisation : boîtiers, supports et composants structurels pour des machines fonctionnant en continu sous charge.
- Automobile : supports, boîtiers et composants prototypes produits avant l'outillage des pièces de production embouties ou coulées.
Ce qui relie ces secteurs, c'est le besoin de pièces qui conservent leurs dimensions sur toute une série de production, et pas seulement sur la première pièce sortie de la machine ; c'est pourquoi la documentation qualité (inspection de la première pièce, contrôles en cours de fabrication, inspection finale) accompagne les pièces, et n'est pas traitée après coup.
Avantages du fraisage CNC
- Précision et répétabilité. Une fois un programme validé, chaque pièce de la série suit la même trajectoire d'outil ; les variations dimensionnelles se réduisent à l'usure des outils et à la calibration de la machine, et non à des décisions de l'opérateur prises au cas par cas.
- Polyvalence des matériaux. La même machine, avec un changement d'outil et des paramètres de coupe actualisés, peut passer de l'aluminium à l'acier inoxydable puis au PEEK sans réoutiller tout le processus.
- Polyvalence géométrique. Faces planes, poches, rainures, surfaces courbes et trous taraudés peuvent tous provenir d'un seul montage, en particulier sur les équipements 4 et 5 axes qui atteignent plusieurs faces sans remise en position.
- Réduction de l'erreur humaine. L'automatisation élimine les choix manuels d'avance et de vitesse qui introduisent des variations en fraisage manuel, ce qui compte le plus sur les pièces à tolérances serrées ou critiques pour la sécurité, où une cote manquée n'est pas envisageable.
- Itération rapide sur les modifications de conception. Le processus étant piloté par programme, un modèle CAD révisé peut généralement être reprogrammé et réusiné sans nouvel outillage ; c'est pourquoi le fraisage est un choix courant aussi bien pour les prototypes que pour les pièces de production qui suivent.
Inconvénients et limites du fraisage CNC
Le fraisage CNC n'est pas l'option la moins chère ni la plus rapide pour tous les projets. La programmation, la mise en position et le réglage des outils prennent du temps quelle que soit la quantité de pièces, si bien qu'un prototype unique supporte la même charge de préparation que la première pièce d'une série de production ; le coût de préparation ne se dilue qu'à mesure que la quantité augmente. Les outils de coupe s'usent plus vite dans les matériaux durs comme le titane et l'acier à outils trempé, ce qui augmente le temps de cycle et les dépenses d'outillage sur ces projets en particulier.
Certaines géométries sont difficiles, voire impossibles à atteindre avec un outil rotatif, même avec une capacité 5 axes. Les cavités profondes et étroites à fort rapport profondeur/diamètre limitent la rigidité de l'outil et l'évacuation des copeaux, les angles internes vifs ne peuvent pas être usinés avec un outil rond sans laisser un rayon, et certaines formes en contre-dépouille échappent tout simplement à la portée de tout outil rotatif, quel que soit le nombre d'axes. Ces formes sont parfois mieux adaptées à un autre procédé d'enlèvement de matière, ou à une révision de conception ajoutant un rayon d'angle ou scindant la forme en une opération distincte.
Concevoir des pièces pour le fraisage CNC : les corrections DFM courantes
La plupart des problèmes de coût et de rebut sur une pièce fraisée remontent à une poignée de choix de conception faciles à repérer avant l'écriture du programme :
- Angles internes vifs. Une fraise en bout rotative ne peut pas usiner un angle interne réellement vif ; elle laisse un rayon égal au rayon de l'outil. Spécifier un rayon d'angle correspondant à un diamètre d'outil disponible évite un outil plus petit et plus lent ou une étape de finition manuelle.
- Parois minces. Des parois trop minces par rapport à leur hauteur peuvent se déformer sous l'effort de coupe, entraînant des marques de broutage ou des surfaces hors tolérance. Ajouter de l'épaisseur de paroi ou des nervures de renfort lorsque c'est possible réduit à la fois le risque de rebut et le temps de cycle.
- Poches profondes et étroites. Une poche beaucoup plus profonde que large impose l'utilisation d'un outil long et fin qui fléchit davantage et coupe plus lentement. Élargir la poche ou décomposer la forme en étapes permet de maîtriser la déflexion de l'outil.
- Tolérances trop serrées sur des formes non critiques. Chaque tolérance plus serrée que nécessaire ajoute du temps de contrôle et ralentit la passe de finition. Réserver les tolérances serrées aux dimensions critiques pour l'ajustement et relâcher les autres maintient le coût proportionné à ce que la pièce exige réellement.
- Empilement des tolérances sur les formes d'assemblage. Lorsque plusieurs dimensions tolérées se cumulent dans un assemblage, de petites tolérances individuelles peuvent s'additionner jusqu'à créer un problème d'ajustement. Analyser l'empilement avant l'usinage permet de le détecter plus tôt et à moindre coût qu'au moment de l'assemblage.
Repérer ces problèmes dès la conception (plutôt qu'après l'usinage d'un lot) est généralement le levier le plus efficace pour maîtriser à la fois le taux de rebut et le coût unitaire d'un travail de fraisage.
Combien coûte le fraisage CNC ?
Le coût du fraisage CNC dépend de la matière usinée, de la complexité de la pièce et du nombre de formes, des exigences de tolérance, du volume de commande et des éventuelles finitions secondaires. La préparation (programmation, choix des outils et bridage) est un coût en grande partie fixe par travail, qui pèse donc le plus lourd sur les petites commandes ; un prototype unique absorbe à lui seul l'intégralité du coût de préparation, tandis qu'un lot de 100 répartit cette même préparation sur bien plus de pièces, et une série de 1 000 unités ou plus l'amortit encore davantage, ce qui explique pourquoi le prix unitaire baisse généralement le plus vite entre une pièce unique et un lot modeste, puis se stabilise à des volumes plus élevés. Les matières plus dures et les tolérances plus serrées ajoutent du temps de coupe et de contrôle quelle que soit la quantité, ce qui explique que deux pièces de même géométrie mais de matières différentes coûtent rarement le même prix.
Pour un détail complet de l'incidence de chacun de ces facteurs sur le prix d'un travail précis, consultez la décomposition du coût du fraisage CNC.
Faites fabriquer vos pièces fraisées CNC
DEK usine des pièces fraisées CNC du prototype à la production sur des équipements 3, 4 et 5 axes, en tenant des tolérances aussi serrées que ±0.005 mm sur les travaux courants et jusqu'à ±0.003 mm sur les composants de micro-précision, sans quantité minimale. L'atelier opère sous certification ISO 9001, ISO 13485 et AS9100D, ce qui compte si vos pièces sont destinées à des dispositifs médicaux ou à du matériel aérospatial où la documentation et la traçabilité ne sont pas facultatives.
Si votre pièce nécessite des trous plutôt que des poches ou des contours, CNC Drilling: Types and Applications mérite d'être compris pour ce qu'il est, et Difference Between CNC Milling And CNC Drilling explique quand chacun est le bon choix pour une forme donnée. Lorsque vous êtes prêt à demander un devis sur une conception, contactez l'équipe de DEK avec votre plan et votre spécification de matière, ou rendez-vous directement sur Services de fraisage CNC pour découvrir ce qu'implique le lancement d'une pièce.
Questions fréquentes
Qu'est-ce que le fraisage en CNC ?
Le fraisage CNC est un procédé soustractif dans lequel un outil de coupe rotatif piloté par ordinateur enlève de la matière à une pièce pour lui donner sa forme finale. Le terme « CNC » signifie qu'un programme (et non un opérateur humain) contrôle la vitesse, la profondeur et la trajectoire exactes de chaque passe, ce qui garantit une répétabilité sur toute une série de production et pas seulement sur une pièce unique.
Combien coûte le fraisage CNC d'une pièce ?
Le coût dépend de la matière, de la complexité de la pièce, des tolérances, du volume de la commande et de la finition ; aucun tarif fixe ne s'applique à tous les projets. Une simple équerre en aluminium produite par lot de 100 coûte bien moins cher à l'unité qu'un composant en titane à tolérances serrées réalisé en prototype unique. Contactez DEK avec votre plan pour obtenir un devis adapté à votre projet.
Quels sont les inconvénients du fraisage CNC ?
Le réglage et la programmation demandent un temps fixe, quelle que soit la taille de la commande, ce qui rend les très petites séries moins rentables que les lots plus importants. Les matières dures usent plus vite les outils de coupe, et certaines géométries profondes, étroites ou en contre-dépouille sont difficiles à atteindre avec un outil rotatif, quel que soit le nombre d'axes de la machine.
À quoi sert le fraisage ?
Le fraisage produit des pièces de précision pour l'aéronautique, les dispositifs médicaux, la robotique, les équipements de semi-conducteurs, l'automatisation industrielle et l'automobile, partout où une pièce exige des tolérances serrées, une géométrie répétable et le choix entre métal ou plastique au sein d'un même procédé de fabrication.
Quelle est la différence entre le fraisage CNC et le tournage CNC ?
En fraisage, un outil rotatif coupe une pièce fixe ou en mouvement lent, ce qui convient aux faces planes, aux poches et aux contours irréguliers. En tournage, c'est la pièce elle-même qui tourne face à un outil fixe, ce qui convient aux pièces rondes et symétriques comme les arbres et les bagues. Consultez Fraisage CNC vs tournage CNC pour une comparaison complète.
Le fraisage CNC peut-il usiner le bois ?
Oui : le fraisage, en tant que procédé général, peut usiner le bois, le plastique et le métal, car le mécanisme de base — un outil rotatif qui enlève de la matière — fonctionne pour les trois. Les ateliers d'usinage CNC de précision spécialisés dans les pièces industrielles et médicales travaillent généralement les métaux et les plastiques techniques plutôt que le bois, car c'est là que des pièces de production à tolérances serrées sont nécessaires.

RÉDIGÉ PAR
Bing gère la production quotidienne : planification, coordination des flux de travail et pilotage de l'atelier. Il possède une solide expérience des procédés d'usinage, de l'outillage et de la résolution pratique de problèmes. Pendant son temps libre, il aime l'exploration en plein air et les voyages d'aventure.
Articles similaires
-
 Acier : tout ce que vous devez savoir
-
 Point de fusion du PVC : tout ce qu'il faut savoir
-
 Qu'est-ce que la fragilité : le guide complet
-
 Le laiton rouille-t-il : un guide informatif
-
 Propriétés des métalloïdes : guide informatif
-
 Point de fusion du laiton : tout ce que vous devez savoir
-
 Tout ce que vous devez savoir sur l'aluminium anodisé
-
 Tout ce qu'il faut savoir sur l'électroérosion à fil
-
 Fraisage de texte : ce qu'il faut savoir

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








