









Le fraisage en bout 101 : procédé, types, applications

ÉCRIT PAR
Bing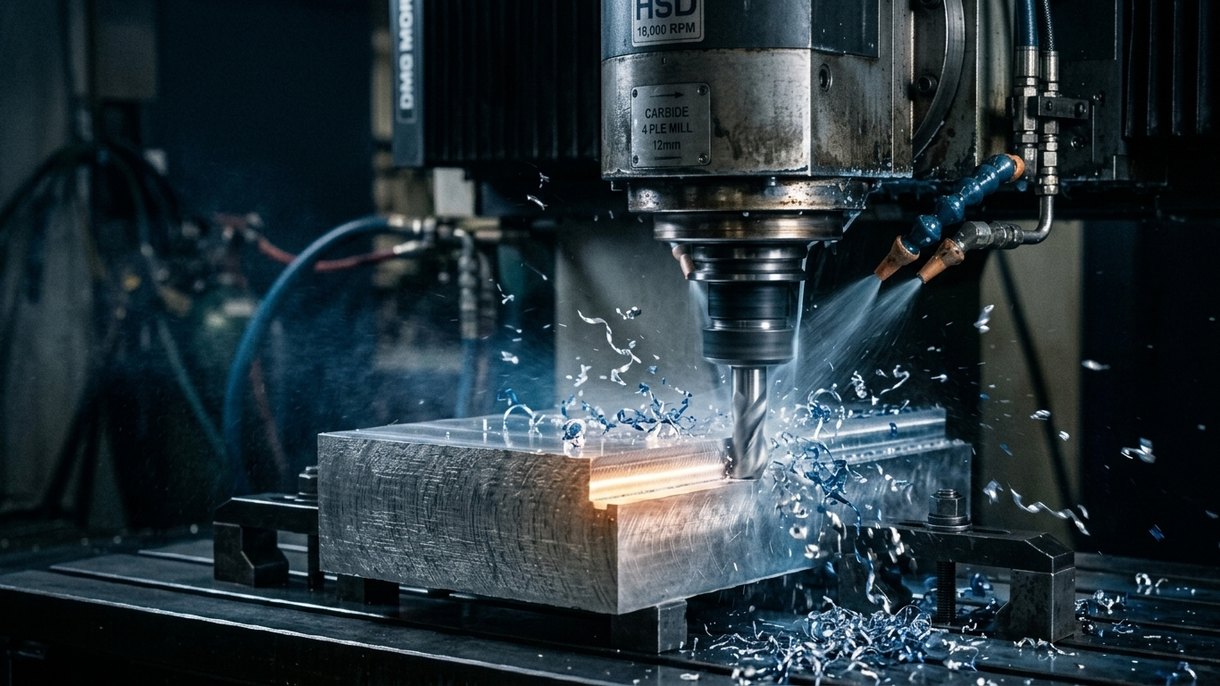
Si vous vous demandez comment fonctionne le fraisage en bout, si vous avez pour mission de réaliser bientôt un projet de fraisage en bout, ou si vous souhaitez en savoir plus sur l'outil utilisé, cet article est fait pour vous.
Nous vous avons fourni toutes les informations essentielles à connaître. Poursuivons maintenant la lecture.
Qu'est-ce que le fraisage en bout ?
Le fraisage en bout est une technique de fabrication qui consiste à utiliser un outil rotatif multidirectionnel appelé fraise en bout pour découper ou former une forme dans le matériau à usiner.
Les fraises en bout ont généralement une structure cylindrique. Elles sont conçues avec des arêtes de coupe vives à la fois sur leur corps et sur leur extrémité, ce qui permet à l'équipement de retirer de la matière selon divers axes et directions en toute facilité.
Parmi les différents profils d'usinage pour lesquels j'ai trouvé le fraisage en bout utile, citons les contours, les cavités d'empreinte, les rainures, les profils 3D et bien d'autres encore
Pourquoi le fraisage en bout est-il important ?
Le fraisage en bout est essentiel en usinage, car il permet de traiter une large gamme de conceptions de pièces, des plus simples aux plus complexes, avec une seule machine et un seul montage d'outil.
Cela est particulièrement réalisable grâce à la conception spécifique de l'équipement et à la technologie CNC qui automatisent le processus et permettent une précision rigoureuse.
Avec cette technique, j'atteins le plus souvent une précision aussi serrée que ±0,05 mm. Cela améliore l'efficacité de coupe, car aucune procédure de fraisage supplémentaire n'est nécessaire.
De plus, je peux travailler avec une gamme de matériaux, notamment des alliages métalliques, des plastiques à hautes performances et des composites, en utilisant les fraises en bout les plus adaptées à chaque matériau.
Un autre avantage significatif est la possibilité de réaliser d'autres opérations, telles que l'ébauche et la finition, avec un seul montage de fraisage CNC. Cela m'aide à éliminer le besoin de positionner plusieurs fois la matière, ce qui améliore la précision.
Comment fonctionne le procédé de fraisage en bout ?
Notre équipe d'ingénierie réalise les opérations de fraisage en bout selon le processus étape par étape décrit ci-dessous.
Conception de la pièce et programmation CAM
La première étape que nous suivons consiste à créer un modèle de conception de la pièce à l'aide d'un logiciel CAD.
Cette opération est réalisée avec une précision et des dimensions exactes. Cette conception est ensuite importée dans un logiciel CAM où les trajectoires d'outil de fraisage, y compris les profils et les contours, sont déterminées.
Une fois le processus de test et de simulation terminé, les trajectoires d'outil sont converties en G-code et transférées à la machine CNC, qui est ainsi préparée pour le fraisage.
Réglage de l'outil
L'étape suivante consiste à régler l'outil. Ici, la fraise en bout appropriée est fermement placée dans son porte-outil et fixée à la broche.
La pièce à usiner est également sécurisée à l'aide d'un serre-joint ou d'un étau afin d'éliminer toute perturbation ou vibration. Un soin particulier est apporté pour garantir un alignement et une précision corrects.
Choix des paramètres de fraisage
Ici, nous sélectionnons les paramètres d'usinage, notamment la vitesse d'avance, la vitesse de broche, la profondeur et d'autres encore. Le choix du type de méthode de refroidissement s'effectue également à cette étape. Selon le matériau que nous usinons, nous pouvons utiliser un liquide de refroidissement à base d'eau ou d'huile.
Processus de fraisage proprement dit
Une fois les autres étapes terminées, notamment le transfert du G-code vers les machines CNC, le processus de fraisage commence : la broche fait tourner la fraise en bout pour former une forme ou réaliser des coupes précises.
Procédure de finition et inspection
Enfin, la pièce subit un traitement de finition final. L'ébavurage est terminé et un contrôle qualité CMM est effectué pour garantir une précision rigoureuse.
Types de fraisage en bout selon la géométrie de l'outil
Au fil des années, grâce à notre expérience en usinage, nous avons utilisé une large gamme de fraises en bout. Celles-ci sont classées selon la géométrie de l'outil, les goujures, le matériau, l'angle d'hélice et d'autres facteurs, et sont expliquées ci-dessous.
Fraises en bout à bout plat
Ce sont les plus polyvalentes et les plus couramment utilisées. Elles sont conçues avec des extrémités de fraisage plates qui leur permettent d'obtenir des angles à 90 degrés dans le matériau. Elles conviennent pour créer des rainures, des contours, des poches, des épaulements et plus encore, et prennent en charge une variété d'usinages de matériaux.
Fraises en bout pour rainures de clavette
Ils sont spécialement conçus pour créer les rainures de clavette étroites que l'on trouve dans les structures mécaniques. Les fraises à rainurer sont indispensables pour réaliser des rainures de clavette dans les engrenages, les poulies et autres composants similaires. Grâce à leur géométrie particulière, elles permettent des coupes précises et fines dans l'acier et de nombreux autres matériaux.
Fraises à rayon d'angle
Ces fraises possèdent des extrémités arrondies plutôt que des angles vifs, ce qui les aide à éliminer l'ébréchure et l'usure. La conception unique de l'outil renforce sa durabilité, assure une résistance à la fatigue et facilite un usinage précis et régulier.
Fraises à arrondir les angles
Ces fraises sont conçues pour créer des bords arrondis et fins sur les matériaux ou composants usinés. Le composant devient ainsi moins sensible aux fissures ou aux dommages. Elles sont également largement utilisées pour l'usinage de pièces exigeant une résistance exceptionnelle aux contraintes et aux charges.
Fraises à bout sphérique
Ces fraises présentent des extrémités circulaires ou sphériques, ce qui leur permet de réaliser facilement des pièces de contour ou courbes. Elles aident à créer des matrices, des moules et d'autres formes complexes. Grâce à leur extrémité sphérique, elles offrent une finition lisse et réduisent l'usure de l'outil.
Fraises à pointe en V
Les fraises à pointe en V sont conçues avec une extrémité en forme de V et sont donc utilisées pour des opérations telles que la gravure et le chanfreinage. Elles conviennent à des matériaux comme les plastiques, le bois et certains métaux, et servent aux travaux de fraisage impliquant la création de logos, de lettrages et d'autres éléments artistiques.
Fraises à queue d'aronde
Les fraises à queue d'aronde présentent un bord plat avec une légère courbure ascendante unique, rappelant la queue d'un poisson. Grâce à cette conception, l'outil reste stable et élimine l'éclatement lors du fraisage d'une surface. Il en résulte des bords nets et très précis sur le matériau usiné. Elles conviennent à l'usinage de pièces en plastique, en bois ou en composite nécessitant des bords lisses et précis.
Fraises à queue d'aronde
Les fraises à queue d'aronde possèdent des bords inclinés qui leur permettent de former des rainures en queue d'aronde. Elles jouent un rôle essentiel dans la production de composants utilisés dans les montages, les glissières et autres structures mécaniques similaires. Grâce à leur conception, elles garantissent un usinage précis des rainures servant à verrouiller les composants entre eux.
Fraises toriques
La fraise torique est conçue avec un fond plat et une petite extrémité circulaire. Grâce à cette conception, elle conserve mieux sa solidité que les fraises à bout carré et est particulièrement utile pour les opérations de semi-finition.
Fraises à ébauche
Les fraises à ébauche sont capables d'enlever rapidement de grandes portions de matière sur une surface. Leur conception dentelée améliore l'efficacité de l'usinage ; elles sont donc utilisées lorsque l'enlèvement de matière ou la coupe prime sur l'état de surface. Elles peuvent également travailler des matériaux extrêmement résistants sans se déformer et fraiser de fortes sections en éléments plus petits.
Fraises de finition
Comme leur nom l'indique, les fraises de finition sont utilisées aux étapes de finition d'un processus de fraisage en bout. Ces outils présentent généralement des arêtes de coupe fines et lisses qui améliorent la qualité de surface des composants. En finition, l'aspect et la précision comptent : cet outil est le choix idéal.
Fraises coniques
Ce sont des fraises spécialisées à corps conique. La forme conique de ces fraises est conçue pour être plus étroite vers la pointe. Grâce à cette conception, elles conservent leur solidité sur une longue période et peuvent servir au fraisage de cavités profondes, de moules, de contours et de parois inclinées, entre autres applications.
Fraises à percer
Les fraises à percer permettent d'effectuer plusieurs opérations avec un seul outil. Elles possèdent une pointe acérée qui remplit leur fonction de perçage. De plus, les goujures leur permettent d'effectuer des opérations de fraisage et de rainurage. Elles réduisent ainsi le besoin de changer d'outil, puisqu'elles remplissent deux fonctions distinctes.
Types de fraisage en bout selon les goujures
Fraises à 2 goujures
Elles possèdent deux arêtes de coupe et un large espace pour les copeaux. Elles servent à couper des matériaux tendres, comme l'aluminium, et à fraiser rapidement et efficacement les matériaux en évitant le colmatage.
Fraises à 3 goujures
Elles offrent également une coupe nette avec une durabilité accrue des arêtes. Elles conviennent aussi à des matériaux comme l'aluminium et offrent un meilleur état de surface que les fraises à 2 goujures.
Fraises à 4 goujures
Elles conviennent aux matériaux plus résistants, comme l'acier, car leurs arêtes sont plus puissantes et plus durables. Elles offrent un état de surface plus lisse et sont généralement utilisées pour les pièces exigeant une précision plus élevée.
Fraises à 5 goujures
Ces fraises possèdent 5 dents, ce qui permet d'obtenir une finition de surface plus lisse. Elles conviennent également aux matériaux plus rigides, offrent une durée de vie plus longue et permettent un usinage axial à grande profondeur.
Fraises multi-dents (5 dents ou plus)
Ces fraises possèdent plus de cinq dents, offrent la meilleure finition, mais évacuent moins de matière par passe. Elles sont également utilisées pour les métaux durs et les pièces exigeant une précision dimensionnelle exceptionnelle.
Types de fraisage en bout selon le matériau de l'outil
Fraises en bout en acier rapide (HSS)
Elles conviennent aux métaux doux et aux plastiques, ainsi qu'à l'usinage à basse vitesse. Elles sont plutôt économiques et polyvalentes.
Outils en cobalt
Les outils en cobalt offrent une résistance supérieure à celle du HSS et supportent des températures plus élevées. Ils sont idéaux pour les matériaux durs, comme l'acier inoxydable, et résistent à l'usinage à grande vitesse sans s'user.
Fraises en bout en carbure monobloc
Ce sont des outils plus résistants qui conservent leur solidité même à 800 degrés Celsius. Ils conviennent à l'usinage à grande vitesse et des matériaux difficiles, avec une précision exceptionnelle.
Fraises en bout en carbure micrograin
Elles contiennent des éléments de carbure qui leur confèrent une meilleure durabilité. Elles conviennent également à l'usinage à grande vitesse et aux pièces de précision.
Outils en carbure revêtus PCD (diamant polycristallin) et DLC
Ils conviennent à l'usinage des non-métaux, comme le graphite, et offrent une excellente résistance des arêtes, ce qui les rend adaptés aux processus de fabrication en grande série.
Types de fraisage en bout selon le revêtement
Nitrure de titane (TiN)
Ce revêtement permet d'améliorer la durée de vie des outils jusqu'à 30 %, ce qui les rend adaptés aux métaux tels que l'acier et le cuivre, tout en renforçant leur solidité et en réduisant les frottements.
Carbonitrure de titane (TiCN)
Ces revêtements sont utilisés pour les métaux plus résistants, comme l'acier inoxydable. Le revêtement améliore la résistance thermique, accroît la durabilité et réduit l'usure.
Revêtements AlTiN (nitrure de titane et d'aluminium) et AlTiCrN
Ils sont généralement utilisés en usinage à grande vitesse. Ils améliorent également la résistance à la chaleur et conviennent au fraisage de l'acier dur.
Carbone type diamant (DLC)
Le DLC offre une finition de surface exceptionnelle qui élimine les frottements. Il est parfait pour des matériaux comme l'aluminium et les plastiques.
Diamant CVD
Les revêtements en diamant CVD offrent une résistance et une tenue à l'usure accrues. Ils conviennent à la découpe de matériaux abrasifs, comme les composites et autres matériaux difficiles à usiner.
Types de fraisage en bout selon l'angle d'hélice
Hélice faible (~30°)
Cet angle d'hélice est particulièrement adapté aux matériaux durs, comme la fonte. Il est idéal lorsque la solidité et la stabilité sont prioritaires, mais peut entraîner une finition plus rugueuse.
Hélice moyenne (~40°)
Elles sont polyvalentes et fonctionnent bien avec une large gamme de matériaux. Elles offrent une meilleure finition de surface et un meilleur enlèvement de matière.
Hélice élevée (>45°)
Un angle d'hélice élevé est parfait pour les matériaux doux comme l'aluminium. Il permet une coupe précise et rapide, laissant une finition de surface lisse.
Hélice variable (par ex. 35°–42°)
Cela permet d'éliminer les vibrations et les déformations en fraisage à grande vitesse. Elles offrent une meilleure finition et une longue durée de vie.
Fraises en bout spéciales
Fraises à rayon d'angle, plus, ébauche
Elles servent à l'ébauche et à la finition. Elles coupent la matière rapidement grâce à un rayon d'angle arrondi, ce qui élimine les contraintes et les ruptures.
Outils à longue portée ou à queue réduite
Ils possèdent un corps long et plus fin qui permet une coupe profonde. Ils sont conçus pour les zones difficiles d'accès et conservent leur solidité et leur précision lors du fraisage de ces pièces.
Fraises à compression
Les fraises à compression sont idéales pour la découpe des composites, du bois et d'autres matériaux. Elles garantissent que les arêtes supérieure et inférieure restent nettes pendant le fraisage.
Fraises à rainure en T et fraises Woodruff
Elles servent à créer des formes spéciales dans les pièces. Adaptées aux rainures en T, aux gorges et aux clavetages pour les structures nécessitant une précision rigoureuse.
Fraises en bout modulaires « Switch-Blade »
Ces fraises en bout permettent un remplacement facile des plaquettes de coupe, ce qui améliore l'efficacité du travail et réduit les coûts. Lorsqu'une plaquette de coupe est usée, elle est rapidement remplacée, ce qui permet un usinage rapide.
Fraises en bout monobloc ou à plaquettes indexables
Les fraises en bout monobloc conviennent à l'usinage de pièces de petite et moyenne taille. Elles sont généralement rigides et robustes, ce qui permet des opérations de fraisage précises avec une finition de surface de qualité. Les fraises en bout monobloc ne disposent pas de plaquettes remplaçables : l'outil entier doit donc être changé ou affûté lorsqu'il s'use.
Les fraises en bout à plaquettes amovibles conviennent aux opérations d'usinage lourd et sont généralement équipées d'une plaquette carbure remplaçable, ce qui améliore l'efficacité de l'usinage à mesure que la plaquette s'use. Elles sont adaptées aux opérations d'ébauche plutôt qu'à la finition.
Choisir la bonne fraise en bout pour votre projet
Pour obtenir des résultats optimaux, il est essentiel de sélectionner la bonne fraise en bout pour votre projet. Je commence par considérer les matériaux que je travaille ; les matériaux tendres, comme l'aluminium, nécessitent moins de dents et des outils à forte hélice. Pour les matériaux rigides, le carbure et les outils à 5 dents ou plus conviendront.
Je vérifie également le type d'opérations à réaliser, qu'il s'agisse d'ébauche ou de finition. L'outil d'ébauche coupe la matière rapidement, tandis que l'outil de finition privilégie la qualité de surface. J'équilibre donc la géométrie de l'outil, le matériau et le revêtement en fonction de l'opération.
Facteurs à prendre en compte lors du choix d'une fraise en bout
Matériau de la pièce
En tenant compte de la dureté du matériau, les matériaux tendres comme l'aluminium et les plastiques souples s'usinent bien avec moins de dents et de l'acier rapide (HSS). Des matériaux comme l'acier sont idéaux avec du carbure et 4 dents ou plus.
Géométrie de l'outil
Le profil de la pièce détermine bien sûr la géométrie de l'outil à choisir. Les fraises à bout carré servent aux rainures et poches plates, et les fraises à bout sphérique aux surfaces courbes, aux moules et aux matrices.
Opération de fraisage
La prédominance de l'ébauche ou de la finition dans l'opération de fraisage est un autre facteur. Les tâches d'ébauche nécessitent une fraise en bout de géométrie d'ébauche, et inversement.
Type de revêtement
Les revêtements comme le TiCN et le TiN, entre autres, aident à protéger contre la chaleur et prolongent la durée de vie de l'outil. Toutefois, il est également crucial de tenir compte du matériau de la pièce dans ce cas.
Avantages du fraisage en bout
Polyvalence
Le fraisage en bout permet de réaliser plusieurs opérations d'usinage, comme le rainurage, l'ébauche et le contournage, en un seul montage. L'efficacité est ainsi améliorée tout en réduisant le temps de production.
Haute précision
Le procédé d'usinage permet d'atteindre une tolérance allant jusqu'à ±0.005mm, même sur des formes complexes et délicates. Avec la procédure CNC, la précision est encore améliorée.
Finition de surface de qualité
Avec les paramètres et la configuration d'outil appropriés, le fraisage en bout offre une finition de surface lisse ne nécessitant aucun traitement supplémentaire. Avec des fraises de finition et l'outil à dents correct, on obtient des surfaces lisses et polies.
Conceptions 3D complexes
Les fraises en bout permettent de créer diverses conceptions 3D impossibles à réaliser avec des fraises traditionnelles ou standard. Moules, rainures, matrices et autres formes complexes peuvent être fraisés sans difficulté avec ce procédé.
Variété d'options d'outils
Il existe plusieurs types de fraises en bout. Les ingénieurs peuvent ainsi facilement sélectionner celle qui convient le mieux à un projet ou en utiliser autant que possible. Cela améliore à son tour l'efficacité de la production.
Inconvénients du fraisage en bout
Coût élevé des outils
Investir dans des fraises en bout de bonne qualité peut s'avérer coûteux. Même si leur durée de vie est longue, leur maintenance peut encore augmenter le coût.
Usure des outils
Utilisées de façon continue sur des matériaux durs, elles peuvent s'user. Cela affecte à son tour la finition de surface et la précision de la pièce formée.
Complexité de la configuration
La mise en place du matériau, la détermination des paramètres de coupe et l'utilisation de montages exigent tous des experts pour garantir un usinage précis. Une configuration incorrecte peut provoquer des vibrations et affecter la précision dimensionnelle.
Fraisage en bout vs autres méthodes de fraisage
Fraisage en bout vs fraisage en roulant
La principale différence entre le fraisage en bout et le fraisage en roulant est que le fraisage en bout permet de couper par ses arêtes et ses flancs dans plusieurs directions, et convient donc aux rainures profondes et aux pièces 3D complexes. Le fraisage en roulant, quant à lui, n'utilise que l'arête de l'outil de coupe pour le fraisage, ce qui permet de couper rapidement les surfaces planes.
Une autre caractéristique distinctive entre le fraisage en roulant et le fraisage en bout est que le fraisage en roulant offre une meilleure qualité de surface, tandis que ce dernier privilégie les conceptions géométriques complexes.
Fraisage en bout vs perçage
Alors que le perçage sert principalement à former des trous ronds dans les pièces à l'aide d'un foret, le fraisage en bout peut couper dans plusieurs directions, à la fois verticalement et horizontalement, et permet également de créer des trous précis.
Fraisage en bout vs fraisage traditionnel
Le fraisage traditionnel usine essentiellement des surfaces planes et simples, tandis que le fraisage en bout peut travailler sur des formes complexes et couper dans différentes directions. Le fraisage en bout offre également une précision exacte et une qualité de surface supérieure par rapport au fraisage conventionnel.
Fraisage en bout vs fraisage en roulant
Alors que la fraise en roulant sert à usiner de grandes surfaces planes, elle présente une fraise plus large et est principalement utilisée pour les travaux d'ébauche. En revanche, le fraisage en bout se concentre sur des conceptions précises et complexes, à l'aide d'une fraise étroite qui usine les contours et les angles.
Applications du fraisage en bout
Industrie aérospatiale : Le fraisage en bout sert à créer des composants de précision critiques, tels que des aubes de turbine, des supports et des nervures d'aile.
Industrie automobile : Précieux pour la fabrication de blocs-moteurs et de pièces d'engrenages, qui exigent une fiabilité constante.
Médical : Utilisé pour fabriquer des composants prothétiques, des équipements chirurgicaux, des implants, etc., qui doivent respecter une précision dimensionnelle exacte.
Électronique : Essentiel pour produire des dissipateurs thermiques, des boîtiers et des pièces nécessitant une résistance exceptionnelle à la chaleur.
Marine : Utilisé pour fabriquer des hélices et des carters qui doivent bien fonctionner dans des conditions environnementales sévères.
DEK : votre meilleur partenaire pour vos projets de fraisage
DEK est votre partenaire de confiance pour tous vos projets de fraisage en bout et projets connexes. Nous disposons d'installations technologiques avancées, notamment des machines et outils CNC, d'une large gamme de matériaux et d'une équipe d'ingénieurs experts, ce qui nous permet de livrer rapidement et efficacement partout dans le monde. Contactez-nous dès maintenant pour démarrer.
Conclusion
Ce guide complet fournit toutes les informations à connaître sur le fraisage en bout, de ses différents types à son fonctionnement et plus encore, ce qui, j'en suis sûr, vous sera utile pour mener à bien un projet de fraisage réussi.
FAQ
Peut-on percer avec une fraise en bout ?
Oui, nous pouvons percer avec une fraise en bout. Cependant, elles ne conviennent pas aux trous très profonds, comme ceux qu'un foret peut atteindre.
Fraisage latéral vs fraisage en bout : quelles sont les différences ?
Le fraisage latéral enlève la matière principalement sur les côtés pour créer une surface lisse, verticale et plane, tandis que le fraisage en bout enlève la matière dans plusieurs directions, à la fois verticalement et horizontalement, avec sa pointe et ses côtés, pour former des courbes et des formes complexes.
Quelles fraises en bout sont les meilleures pour l'acier inoxydable ?
Les fraises en bout à 4 dents ou plus, en carbure monobloc, et celles avec revêtement TiCN ou AlTiN sont les meilleures pour l'acier inoxydable en raison d'une résistance accrue et d'une meilleure tenue à la chaleur.

ÉCRIT PAR
Bing gère la production quotidienne, couvrant la planification, la coordination des flux de travail et le contrôle de l'atelier. Il possède une solide expérience des procédés d'usinage, de l'outillage et de la résolution pratique de problèmes. Pendant son temps libre, il aime l'exploration en plein air et les voyages d'aventure.
Articles liés
-
 Guide de l'aluminium 6061 T6
-
 Assemblages par clipsage : types et avantages
-
 2024 ou 6061 aluminium : lequel choisir ?
-
 Fonte ou acier : avantages et différences
-
 Zingage ou nickelage : quelle est la différence ?
-
 Guide complet du système à canaux chauds
-
 Rasage des engrenages : procédé et principes
-
 Le guide ultime des boîtiers usinés
-
 Vis de précision sur mesure : le guide complet

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








