Servicios de mecanizado de Invar 36
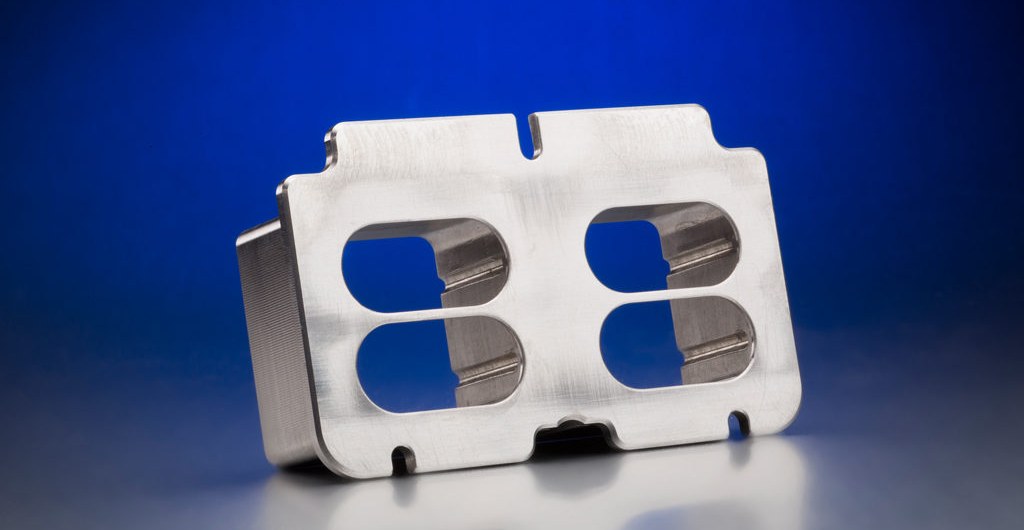
También conocido como FeNi36 · UNS K93600 · EN 1.3912El mecanizado de Invar 36 se solicita cuando una pieza no debe moverse con los cambios de temperatura: el FeNi36 se expande aproximadamente 1,2 µm/m·°C entre 20 y 100 °C. DEK lo fresa, tornea, erosiona y rectifica hasta ±0.005 mm bajo pedido, con ciclos de tratamiento térmico que mantienen estables las dimensiones.
-
1,2–1,5CTE µm/m·°C
-
450–550 MPaResistencia a la tracción
-
240–280 MPaLímite elástico
-
8,05 g/cm³Densidad
Capacidades y tolerancias de mecanizado de Invar 36
Tolerancias, acabados y tamaños de pieza que DEK garantiza en Invar 36, inspeccionados en CMM a 20 ± 0,5 °C tras un reposo de 4 horas.
-

Fresado y torneado
±0.025 mm±0.005 mm bajo pedido
-

Elementos de torneado tipo suizo
±0.003 mm1 mm a 250 mm de diámetro
-

Superficies de molde de 5 ejes
±0.01 mmperfil
-

Taladros
H6/H7ajustes estándar
-

Planitud rectificada
0,003 mmen 300 mm
-

Acabado superficial
Ra 0.8–1.6 µmtal como se mecaniza
-

Acabado rectificado
Ra 0.2–0.4 µmrectificado de precisión
-

Plazo de prototipo
3–5 díasmás ciclos de tratamiento térmico
Propiedades y designaciones equivalentes del Invar 36
Datos del Invar 36 recocido: por debajo de su temperatura de Curie (unos 230 °C) el CTE es casi nulo y luego aumenta bruscamente por encima de 200 °C.
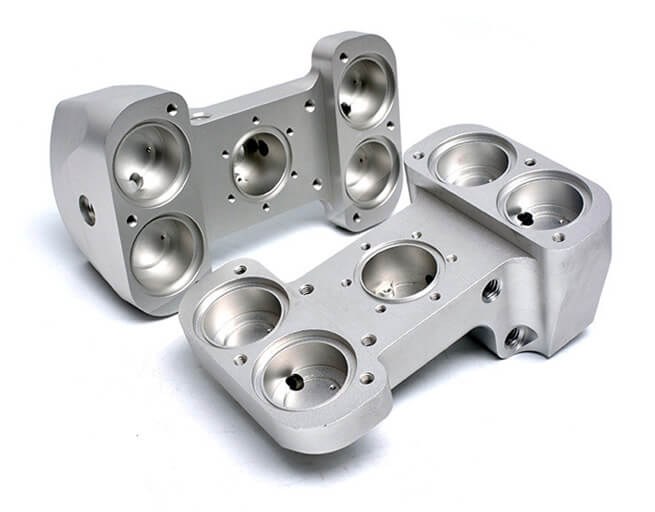
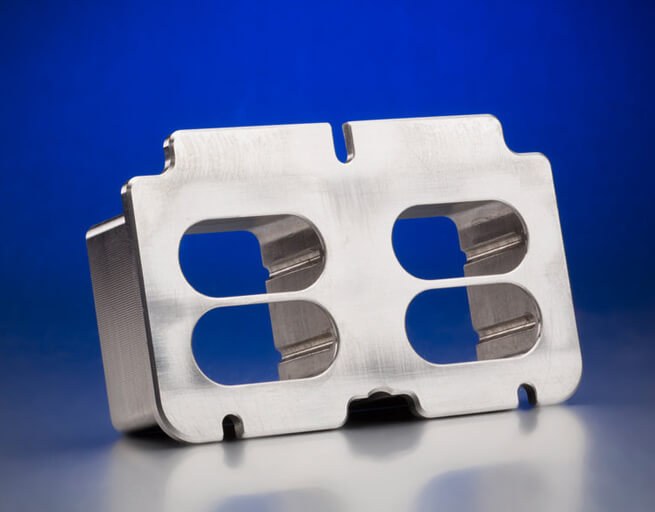

- Resistencia a la tracción 450–550 MPa
- Límite elástico 240–280 MPa
- Dureza, recocido 130–170 HB
- Dureza, trabajado en frío hasta 250 HB
- Maquinabilidad ~35–40% (1212 = 100%)

- CTE, 20–100 °C 1,2–1,5 µm/m·°C
- Límite de CTE, ASTM F1684 ≤1,6
- CTE, 20–200 °C 2,0–2,5
- Temperatura de Curie unos 230 °C
- Densidad 8,05 g/cm³
- Conductividad térmica 10,5 W/m·K

- Ni 35–37%
- Mn ≤0,6%
- Si ≤0,35%
- C ≤0,10% (0,05% típico)
- Fe resto

- UNS K93600
- EN 1.3912 (Ni36)
- DIN / JIS Ni36 / Ni 36
- Barra redonda 6–250 mm
- Placa 6–100 mm
Por qué el mecanizado de Fe-Ni36 es pegajoso
Cómo se comporta el Invar 36 en el taller: virutas fibrosas, endurecimiento por deformación, calor atrapado y relajación lenta de tensiones.
El mecanizado de Fe-Ni36 se comporta como un acero inoxidable austenítico blando: la viruta es larga y fibrosa y se suelda al filo si la velocidad o el avance bajan demasiado. Trabajamos con metal duro afilado, de ángulo de ataque positivo y pulido, con avances lo bastante altos para que la herramienta corte en lugar de arrastrar.
Con 10,5 W/m·K, el calor se queda en el corte, por lo que el refrigerante a chorro es lo habitual. Las tensiones de mecanizado se relajan a lo largo de semanas a menos que se eliminen con la secuencia de alivio de tensiones aplicada durante el tratamiento térmico.
- Cada pasada de acabado toma al menos 0,1 mm para mantenerse por debajo de la capa endurecida por deformación.
- Las herramientas se cambian según el programa; se fresan las roscas en lugar de roscarlas con macho por encima de M6.
- Electroerosión por hilo corta flexuras y ranuras finas que se flexionarían bajo una fresa.
- Los elementos críticos se acaban con rectificado de precisión.
-
Velocidad de corte
40–80 m/minMetal duro pulido de ángulo positivo
-
Maquinabilidad
~35–40%acero 1212 = 100%
-
Endurecimiento por deformación
150 a 250+ HBCapa fina, herramienta que roza
-
Pasada de acabado mín.
0,1 mmSe mantiene bajo la capa endurecida
-
Deriva por tensiones
10–30 µmpieza de 300 mm, si no se alivia
Aplicaciones ópticas, de metrología y de utillaje
Piezas de Invar 36 mecanizadas cuando unas pocas micras de deriva térmica romperían la función.
-
 Soportes ópticosSoportes de espejos, marcos de resonadores láser, celdas de lentes y bases de interferómetros; el mecanizado de 5 ejes corta soportes de espejos con contorno.
-
 Utillajes de metrologíaPatrones para CMM, utillajes de calibres y patrones de longitud, construidos sobre un CTE de aproximadamente 1,2 µm/m·°C entre 20 y 100 °C.
-
 Piezas para semiconductoresComponentes de etapas de obleas y portarretículas para equipos de semiconductores donde la estabilidad térmica determina la precisión de posicionamiento.
-
 Moldes para laminado de compositesMoldes de laminado, mandriles y bancos ópticos de satélite; el CTE del Invar coincide con el del carbono-epoxi curado tras un curado en autoclave a 180 °C.
Invar 36 frente a Kovar y otros materiales de bajo CTE
Elija Invar 36 cuando la propia pieza deba mantener la dimensión; elija Kovar cuando deba coincidir con vidrio o alúmina en un sellado.
| Criterio | Esta aleaciónInvar 36 | Kovar | Super Invar |
|---|---|---|---|
| Contenido de níquel | 36 % Ni | 29 % Ni | 32 % Ni |
| Contenido de cobalto | – | 17 % Co | 5 % Co |
| CTE (µm/m·°C) | 1,2–1,5 | aproximadamente 5–6 | cerca de 0,3 |
| Elegido por | Estabilidad dimensional | Sellados vidrio-metal | CTE más bajo |
| Maquinabilidad | ~35–40% | Ligeramente más fácil | – |
| Alivio de tensiones | Necesario | Necesario | – |
Mecanizado CNC + acabado para Invar 36
El Invar no contiene cromo y se oxida como el acero al carbono, por lo que DEK envía las piezas aceitadas o con un acabado aplicado a las piezas que mecanizamos.
-
Niquelado químico DisponibleEl acabado habitual en piezas de Invar 36 mecanizadas, aplicado tras el mecanizado para proteger una aleación que se oxida como el acero al carbono.
-
Dorado DisponibleEl dorado se ofrece en las piezas de Invar 36 que mecanizamos, normalmente especificado junto con la especificación de recubrimiento enviada con el plano.
-
Pavonado en negro DisponibleEl pavonado en negro se aplica a las piezas de Invar 36 mecanizadas como uno de los acabados protectores habituales para esta aleación sin cromo.
-
Aceite protector contra la oxidación DisponibleTodas las piezas de Invar 36 se envían con aceite protector contra la oxidación, ya que la aleación no contiene cromo y se corroe como el acero al carbono.
Solicitar presupuesto de mecanizado de Invar 36
Envíe un plano en STEP, IGES o PDF con el requisito de estabilidad, las tolerancias y la especificación de recubrimiento. Un ingeniero define la secuencia de alivio de tensiones y lo presupuesta en 6 horas.
Por qué DEK para el mecanizado de aleaciones de baja expansión
Más de 20 años mecanizando aleaciones de baja expansión como Invar, Kovar y Super Invar, con ciclos térmicos, rectificado e inspección por CMM controlados en un único flujo de trabajo.
DEK está certificada en ISO 9001:2015, ISO 13485 y AS9100D por TÜV. Cada lote pasa una comprobación por espectrómetro y las piezas se inspeccionan en CMM a temperatura controlada. El Invar 36 es la aleación base de nuestra página de mecanizado de Invar .
Los ciclos de alivio de tensiones están integrados en el proceso y en el presupuesto. Los presupuestos revisados por ingenieros se devuelven en 6 horas, sin pedido mínimo y con prototipos en 3–5 días más los ciclos de tratamiento térmico, a través de nuestro flujo de trabajo de servicios de mecanizado CNC .
Elija Invar 36 cuando una deriva térmica de más de unas pocas micras en una variación de 10–20 °C rompería la función: alineación óptica, referencias de metrología y utillajes de composites curados a 180 °C, incluidos marcos de hasta unos 1000 mm en fresado CNC.
No lo elija para servicio por encima de 200 °C, donde el CTE aumenta bruscamente hacia el punto de Curie, para un límite elástico superior a 280 MPa, para entornos corrosivos sin recubrimiento, ni para grandes estructuras de baja precisión donde su precio no está justificado.
-
 Material en bruto
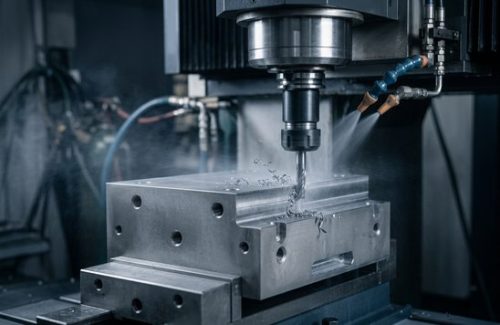 Mecanizado CNC
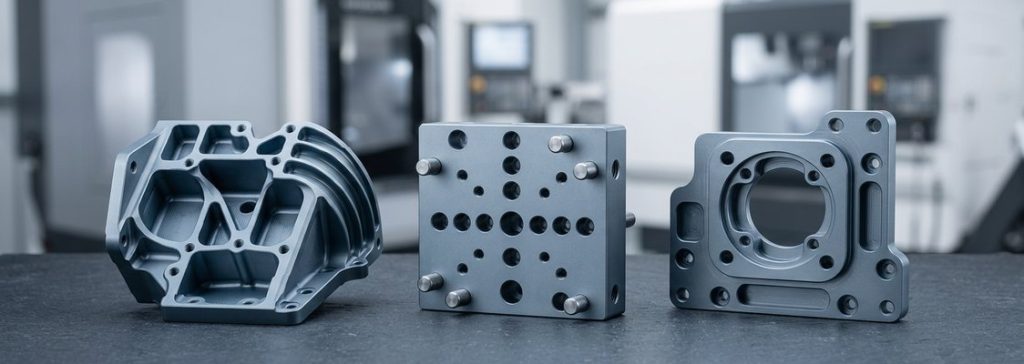 Piezas acabadas
-
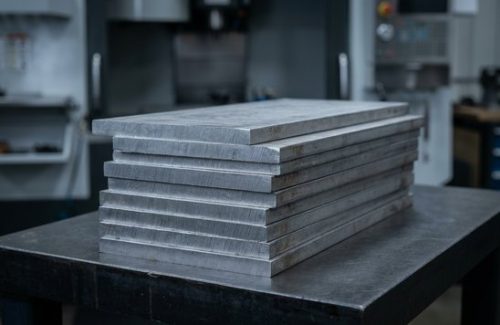 Material en bruto
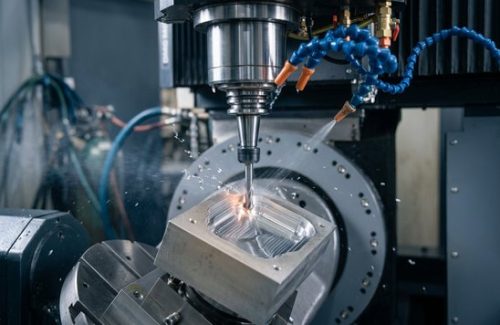 Mecanizado CNC
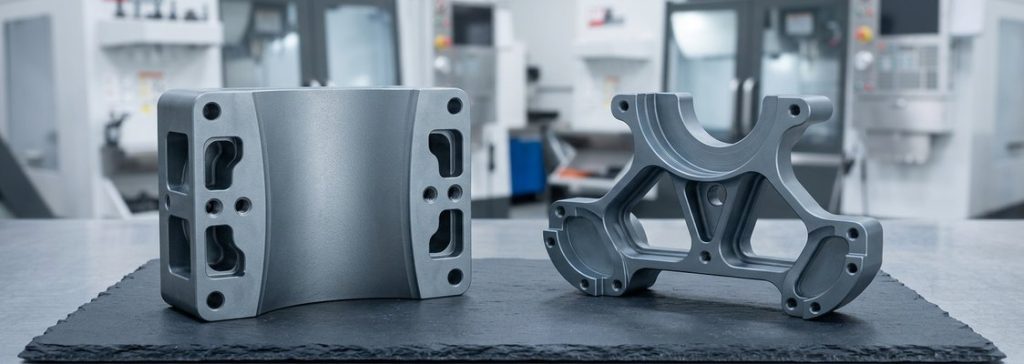 Piezas acabadas
Preguntas frecuentes sobre el mecanizado de Invar 36
Preguntas habituales de ingenieros que especifican piezas de Invar 36 por estabilidad.
Otros materiales
-
 Aluminio MIC6MIC-6 is a cast aluminum plate made from a mix of metals. It offers high accuracy and easy machinability.Más información
-
 7075 Aluminio Machining7075 aluminum machining is what you specify when a part must carry structural load at aluminum weight: 7075-T6 reaches 503 MPa yield at 2.81 g/cm³. DEK machines T6 and T651 plate and bar to ±0.005 mm bajo pedido, with hard anodizing, AS9100D and no MOQ.Más información
-
 Tool Steel A2Tool steel A2 is an air-hardening, cold-work tool steel commonly used in CNC machining due to its excellent wear resistance and toughness.Más información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.