









Difetti comuni nella lavorazione CNC e come risolverli
SCRITTO DA
Ryan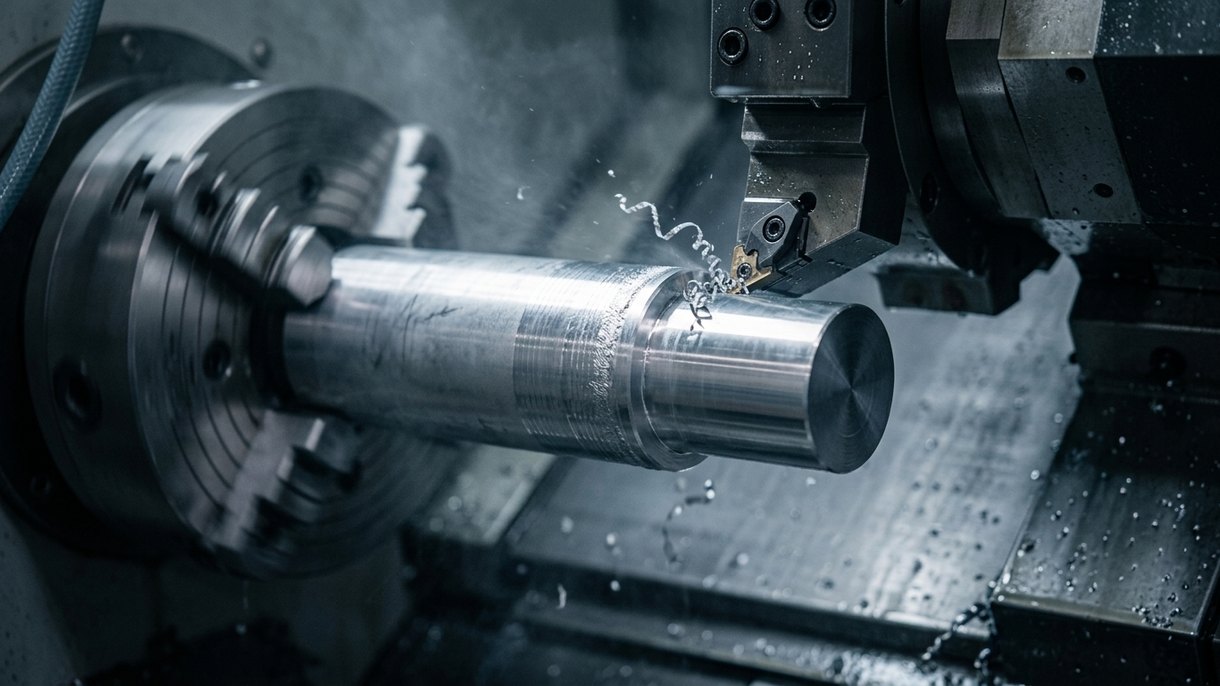
La lavorazione CNC aiuta a realizzare parti precise, ma a volte qualcosa va storto. Questi problemi possono rallentare il lavoro e aumentare i costi.
Ma non si preoccupi: la maggior parte dei difetti di lavorazione ha soluzioni semplici. In questo articolo scoprirà i difetti più comuni nella lavorazione CNC e come risolverli.
Che cos'è la lavorazione CNC?
La lavorazione CNC è un modo per controllare macchine come torni, fresatrici e rettificatrici tramite un computer. Il computer segue un progetto digitale per dare forma al pezzo finale asportando materiale.
Queste macchine sono importanti perché possono realizzare parti complesse con grande precisione e ripetibilità. Molti settori industriali si affidano a loro.
Difetti comuni nella lavorazione CNC e come risolverli
In questa sezione analizziamo i difetti più comuni nella lavorazione CNC, le loro cause e come risolverli o prevenirli.
Inexactezze dimensionali
Se il pezzo non corrisponde alle misure richieste, potrebbe non adattarsi o non funzionare correttamente.
- Se la macchina CNC non è calibrata correttamente, le dimensioni risulteranno errate.
- Alcuni materiali si comportano diversamente durante la lavorazione, compromettendo la precisione.
- Le variazioni ambientali possono modificare leggermente le dimensioni del materiale.
- Controlli e ricalibri spesso la macchina.
- Si assicuri che i materiali siano stabili e affidabili.
- Cerchi di mantenere temperatura e umidità costanti.
Finitura superficiale scadente
Se il pezzo finito presenta texture ruvide o righe visibili, l'aspetto e il funzionamento possono risentirne.
- Se l'utensile vibra troppo, può lasciare segni irregolari. Ciò accade quando gli utensili sono usurati, le strategie di taglio sono errate o il raffreddamento è insufficiente.
- Una velocità di avanzamento troppo elevata può far vibrare l'utensile, lasciando segni.
- Mantenga gli utensili affilati e utilizzi la strategia di taglio corretta per evitare il chatter.
- Riduca la velocità di avanzamento o regoli la velocità del mandrino per ottenere una superficie più liscia.
Usura e rottura degli utensili
Gli utensili da taglio possono rompersi inaspettatamente, rallentando la produzione e aumentando i costi.
- Una pressione eccessiva può rompere l'utensile.
- Alcuni utensili si usurano più rapidamente se usati su materiali sbagliati.
- L'accumulo di calore può rendere gli utensili fragili.
- Gli utensili troppo usurati finiscono per rompersi.
- Regoli i parametri per ridurre lo stress sull'utensile.
- Scelga utensili adatti al materiale che sta lavorando.
- Prevenga il surriscaldamento con il refrigerante giusto.
- Ispezioni spesso gli utensili e li sostituisca prima che si rompano.
Bave e bordi taglienti
Le bave sono piccoli bordi indesiderati o zone ruvide sul pezzo, di solito in corrispondenza di angoli o spigoli.
- I materiali più teneri e gli utensili usurati possono generare bave.
- Parametri di taglio errati possono peggiorare le bave.
- Un utensile danneggiato può causare bordi ruvidi.
- Può rimuovere le bave manualmente con una lima o carta abrasiva, oppure utilizzare tecniche avanzate come la sbavatura termica o vibratoria.
- Sostituisca o affili regolarmente gli utensili usurati.
- Modifichi i percorsi utensile, utilizzi rompitruciolo o regoli le velocità di taglio per ridurre la formazione di bave.
Deformazione del materiale
Si verifica quando un pezzo cambia forma involontariamente, spesso piegandosi o torcendosi.
- Alcuni materiali presentano tensioni residue che si rilasciano durante il taglio.
- Se il pezzo non è supportato adeguatamente, può deformarsi.
- Scelga tecniche e attrezzature stabili per trattenere il pezzo in modo sicuro.
- Il trattamento termico o la distensione dopo la lavorazione possono prevenire la deformazione.
Segni di bruciatura
Se nota macchie scure o scolorite sul pezzo, potrebbe essersi verificato un surriscaldamento durante la lavorazione.
- Un attrito eccessivo dovuto a parametri errati può causare surriscaldamento.
- Se il refrigerante non è sufficiente, soprattutto per materiali sensibili al calore come il titanio, può verificarsi surriscaldamento.
- Ridurre la velocità di taglio e aumentare la velocità di avanzamento può limitare l'accumulo di calore.
- Utilizzi più refrigerante o tecniche di raffreddamento migliori per i materiali sensibili al calore.
Segni di chatter
Sono linee ondulate sulla superficie del pezzo causate dalle vibrazioni dell'utensile.
- Se l'utensile non è stabile, vibrerà.
- Una fondazione della macchina instabile o un pezzo non adeguatamente supportato possono peggiorare le vibrazioni.
- Modificare la velocità di avanzamento e la velocità del mandrino può aiutare a ridurre le vibrazioni.
- Assicurarsi che sia serrato saldamente e supportato correttamente.
- Alcuni utensili sono progettati per ridurre le vibrazioni e migliorare la qualità superficiale.
Segni degli utensili
Sono linee o scanalature lasciate sulla superficie di un pezzo dall'interazione dell'utensile con il materiale.
- L'uso di un utensile da taglio errato o di impostazioni troppo aggressive può causare questi segni.
- Un setup della macchina instabile può lasciare linee indesiderate.
- Anche il modo in cui l'utensile inizia e interrompe il taglio può influire sulla superficie.
- Ridurre la pressione e affinare il movimento dell'utensile.
- Utilizzare utensili con rivestimenti o geometrie migliori.
- Rifinire il pezzo con passaggi di levigatura aggiuntivi, se necessario.
Tagliente di riporto
Il tagliente di riporto si verifica quando il materiale aderisce all'utensile da taglio. Questo rende la lavorazione meno precisa.
- Un'attrito eccessivo fa sì che i trucioli aderiscano all'utensile.
- Impostazioni inadeguate possono far lavorare l'utensile in modo inefficiente.
- Senza una lubrificazione adeguata, i materiali possono surriscaldarsi e aderire.
- Gli utensili con rivestimenti speciali riducono l'accumulo di materiale.
- Utilizzare il refrigerante o lubrificante corretto per ridurre al minimo l'attrito.
Incrinature o fratture
I pezzi possono incrinarsi o rompersi durante la lavorazione, soprattutto se fragili o sottoposti a sollecitazioni eccessive.
- Applicare una forza eccessiva può rompere un pezzo.
- Un percorso di taglio inadeguato può creare punti di sollecitazione.
- Alcuni materiali sono difficili da tagliare e utensili meno robusti potrebbero non gestirli bene.
- Gli utensili affilati producono tagli più puliti con meno forza.
- Gli utensili con rivestimenti come carburo o diamante durano più a lungo.
- Utilizzare utensili con più taglienti per distribuire la forza.
Tagli incompleti o scarsa risoluzione dei dettagli
Se una macchina CNC non taglia completamente o omette dettagli, il pezzo finale non corrisponderà al progetto.
- Un utensile usurato o errato può trascurare dettagli fini.
- Le impostazioni di velocità e avanzamento potrebbero essere errate.
- Vibrazioni o pezzi allentati possono rendere i tagli meno precisi.
- Errori nel codice CNC possono causare dettagli mancanti.
- Mantenere gli utensili da taglio in condizioni ottimali.
- Ottimizzare velocità e avanzamento per una maggiore precisione.
- Ridurre le vibrazioni e verificare la presenza di pezzi allentati.
- Ricontrollare il programma per assicurarsi che segua correttamente il progetto.
Ammaccature o impronte
Le ammaccature o impronte appaiono come depressioni indesiderate sulla superficie, spesso causate dagli utensili o dai metodi di serraggio.
- Forza di serraggio eccessiva, soprattutto con materiali più teneri.
- Impatto dell'utensile o movimentazione impropria.
- Utilizzare piastre d'acciaio intermedie per distribuire uniformemente la pressione di serraggio.
- Investire in mandrini e attrezzature specializzati progettati per ridurre al minimo i danni superficiali.
- Regolare i metodi di serraggio per applicare solo la forza necessaria.
Giunzioni o raccordi disallineati
Le giunzioni o i raccordi disallineati si verificano quando due pezzi o sezioni non si allineano correttamente, producendo superfici irregolari.
- Programmazione imprecisa o errori nel percorso dell'utensile.
- Usura o disallineamento della macchina.
- Proprietà del materiale non uniformi.
- Variazioni nella forza di serraggio o disallineamento durante l'assemblaggio.
- Garantire una programmazione e percorsi dell'utensile accurati.
- Eseguire regolare manutenzione e calibrazione delle macchine CNC.
- Utilizzare materiali di alta qualità e uniformi.
- Allineare e fissare con cura i pezzi durante il setup e l'assemblaggio.
Sollecitazioni interne e distorsione
Le sollecitazioni interne e la distorsione si verificano quando un pezzo lavorato si deforma a causa del rilascio delle sollecitazioni interne.
- Sollecitazioni residue derivanti dalla precedente lavorazione del materiale.
- Forze di taglio non uniformi.
- Supporto o serraggio inadeguati.
- Calore eccessivo durante la lavorazione.
- Applicare trattamenti di distensione delle sollecitazioni prima della lavorazione.
- Ottimizzare i parametri di taglio per distribuire le forze in modo uniforme.
- Utilizzare supporti rigidi e serraggio per prevenire movimenti.
- Controllare il calore con tecniche di raffreddamento efficaci.
Delaminazione
La delaminazione si verifica quando gli strati dei materiali laminati si separano o si staccano durante la lavorazione.
- Forze di taglio o avanzamenti eccessivi.
- Laminati di scarsa qualità o con scarsa adesione.
- Selezione errata dell'utensile o utensili usurati.
- Serraggio inadeguato, che provoca vibrazioni o movimenti.
- Ridurre le forze di taglio e gli avanzamenti.
- Utilizzare materiali laminati di alta qualità e ben incollati.
- Scegliere utensili affilati e adatti ai materiali laminati.
- Garantire un supporto e un serraggio sufficienti a prevenire i movimenti.
Materiale residuo
Il materiale residuo, o bava, è materiale sottile e indesiderato lasciato sui bordi di un pezzo lavorato.
- L'ultimo strato di materiale si deforma invece di essere rimosso in modo netto.
- Utilizzare tecniche di sbavatura come rettifica manuale, limatura o levigatura.
- Applicare metodi di sbavatura avanzati come la sbavatura termica o vibratoria.
Problemi di raggio negli angoli
I problemi di raggio negli angoli si verificano quando gli angoli non vengono lavorati secondo le specifiche corrette, in particolare nelle cavità concave.
- Forze di lavorazione elevate causano la flessione dell'utensile.
- Utilizzare utensili di finitura più piccoli per rifinire gli angoli concavi.
- Regolare le dimensioni dell'utensile e l'approccio di lavorazione per prevenire imprecisioni.
Segni circolari
I segni circolari si presentano come difetti superficiali di forma circolare, compromettendo sia l'estetica sia la funzionalità.
- Avanzamenti o velocità dell'utensile errati.
- Ottimizzare le velocità di taglio e gli avanzamenti per una finitura più uniforme.
Danni termici
I danni termici derivano da un calore eccessivo durante la lavorazione, che provoca il degrado o lo scolorimento del materiale.
- Operazioni ad alta velocità senza un raffreddamento adeguato.
- Attrito eccessivo dovuto a utensili usurati.
- Garantire un raffreddamento e una lubrificazione adeguati.
- Regolare opportunamente le velocità di taglio e gli avanzamenti.
- Utilizzare utensili affilati per ridurre al minimo l'attrito.
Ritaglio dei trucioli
Il ritaglio dei trucioli si verifica quando l'utensile rientra in contatto con trucioli non evacuati correttamente, compromettendo la qualità della superficie.
- Evacuazione dei trucioli inadeguata.
- Percorsi utensile inefficienti.
- Migliorare l'evacuazione dei trucioli con getti d'aria, flusso di refrigerante o trasportatori di trucioli.
- Utilizzare rompitruciolo per ridurre le dimensioni dei trucioli.
- Ottimizzare i percorsi utensile, ad esempio con la fresatura in concordanza, per evitare l'intrappolamento dei trucioli.
In che modo le impostazioni della lavorazione CNC causano difetti?
Quando si utilizza una macchina CNC, il modo in cui si impostano i parametri di lavorazione influisce sulla qualità del pezzo finale. Se i parametri elencati di seguito non sono impostati correttamente, possono causare difetti nei pezzi lavorati.
Velocità di taglio
La velocità di taglio è la velocità con cui l'utensile si muove contro il materiale. Se la velocità è troppo alta o troppo bassa, possono insorgere problemi:
Troppo alta: Calore eccessivo, che può danneggiare l'utensile e il pezzo in lavorazione.
Troppo bassa: Il taglio potrebbe non essere uniforme, causando superfici ruvide.
Avanzamento
È la velocità con cui il materiale avanza verso l'utensile da taglio.
Troppo alto: L'utensile può rompersi e la superficie può risultare ruvida a causa di calore e attrito eccessivi.
Troppo basso: La lavorazione richiede troppo tempo e potrebbe non essere efficiente.
Profondità di passata
Indica la quantità di materiale asportata in una singola passata.
Troppo profonda: Può sovraccaricare l'utensile, causandone la rottura o lasciando una superficie ruvida.
Troppo superficiale: Rende il processo lento e inefficiente.
In che modo le proprietà dei materiali influenzano i difetti di lavorazione?
Materiali diversi reagiscono in modo diverso alla lavorazione, il che può comportare sfide e difetti specifici.
Metalli
- Poiché l'alluminio è tenero, forma facilmente bave: piccoli bordi ruvidi lasciati dopo il taglio.
- Può aderire agli utensili da taglio, rovinando la finitura superficiale e causando difetti.
- Il calore fa espandere l'alluminio, il che può portare a dimensioni imprecise.
- Calore e pressione possono indurirlo, rendendo la lavorazione più difficile.
- La sua durezza può usurarsi più rapidamente gli utensili, richiedendo sostituzioni frequenti.
- È tenace, quindi può vibrare durante il taglio, riducendo la qualità del pezzo.
- Il taglio del titanio genera molto calore, che può danneggiare gli utensili e deformare il materiale.
- Alcuni fluidi utilizzati nella lavorazione possono causare reazioni chimiche indesiderate con il titanio.
- L'ottone si taglia facilmente e presenta meno difetti, ma servono utensili affilati per ottenere risultati precisi.
Plastiche
- Può incrinarsi se non adeguatamente supportata o se gli utensili non sono affilati.
- Il calore generato dalla lavorazione può causarne la fusione o la deformazione.
- Il calore può deformare il nylon.
- Il nylon assorbe umidità, modificando le proprie dimensioni nel tempo.
- I trucioli possono avvolgersi attorno agli utensili, compromettendo la finitura superficiale.
- Può deformarsi o scolorirsi se si surriscalda.
Materiali compositi
- Gli strati possono separarsi durante il taglio.
- Le fibre di carbonio sono tenaci e possono usurarsi rapidamente gli utensili.
- Il taglio della fibra di vetro può causare bordi ruvidi e sfilacciati.
- È molto abrasivo e usura rapidamente gli utensili.
Legno
- Se l'utensile è poco affilato o la velocità è troppo elevata, i legni duri possono bruciarsi.
- Il taglio lungo la venatura può causare scheggiature o sfilacciamenti.
- Si comprime invece di tagliarsi: questo può rendere i dettagli meno definiti.
- I legni teneri possono presentare una superficie pelosa o strappata, soprattutto lungo la venatura.
Come possiamo ridurre i difetti nella lavorazione CNC in DEK?
Presso DEK, offriamo lavorazione CNC di alta qualità per parti in metallo e plastica. Riduciamo i difetti grazie a strumenti di ispezione avanzati.
Le nostre macchine a 3, 4 e 5 assi sono accuratamente mantenute per garantire prestazioni ottimali. Ingegneri qualificati gestiscono progetti complessi con tolleranze strette, assicurando la precisione. Selezioniamo e gestiamo con cura materiali di qualità.
Comunichiamo in modo chiaro, offriamo prototipazione rapida e forniamo feedback immediati sul design. Software avanzati ci aiutano a mantenere standard elevati. Collaboriamo con fornitori affidabili e teniamo conto del feedback dei clienti per migliorare costantemente.
Conclusione
Nella lavorazione CNC è importante essere consapevoli dei fattori che possono causare difetti o persino compromettere la riuscita della lavorazione.
Il tipo di materiale con cui si lavora e le impostazioni scelte per la macchina sono fondamentali. Materiali diversi possono causare problemi diversi. Se le impostazioni non vengono regolate correttamente, si possono ottenere bordi ruvidi, danni da calore o un'usura troppo rapida degli utensili.
Comprendendo questi aspetti, è possibile evitare i difetti nella lavorazione CNC, ridurre il rischio di fallimenti e garantire che le parti siano precise e in buone condizioni.

SCRITTO DA
Ryan supervisiona il sistema qualità di DEK, occupandosi di standard di ispezione, audit di processo e verifica finale. Ha familiarità con l'interpretazione delle tolleranze, gli strumenti di metrologia e la risoluzione delle cause profonde nei progetti di lavorazione.
Articoli correlati
-
 Disegni di parti in lamiera: linee guida di progettazione e fabbricazione
-
 Come ottimizzare il design della girante per ottenere le massime prestazioni
-
 6 modi per realizzare parti traslucide e trasparenti
-
 Bave metalliche: formazione, tipi e consigli
-
 Lavorazione del Kovar: consigli per componenti a tenuta stagna
-
 Costo della tornitura CNC: prezzi e fattori che li influenzano
-
 Lavorazione CNC del carburo di tungsteno: tutto ciò che c'è da sapere
-
 Il costo del titanio: una guida utile
-
 Come scegliere il tipo di flangia giusto per la propria applicazione

Pronto a dare scala al Suo progetto?
Inizi con un processo stabile e una qualità controllata. Parliamo del Suo progetto.








