









Usinagem CNC de ABS
O serviço de usinagem CNC de ABS da DEK produz caixas, molduras, suportes, dispositivos e protótipos de aparência em ABS natural, preto e retardante de chama. Garantimos ±0.01 mm nas cotas críticas, com peças simples em apenas 1 dia e sem pedido mínimo.
-
±0.01mm
Cotas críticas
-
1 dia
Prazo de entrega de peça simples
-
sem pedido mínimo
1 a 10 000+ peças

Porquê escolher a usinagem CNC de ABS na DEK?
O ABS é o material a que as equipas de produto recorrem quando uma peça tem de parecer e sentir-se como a versão de produção: maquina-se com limpeza, aceita bem pintura, galvanoplastia e textura, e custa uma fração dos polímeros de engenharia. É um dos polímeros de base abrangidos pelos nossos serviços de usinagem CNC de plásticos.
Cortamos ABS nas mesmas fresadoras de 3, 4 e 5 eixos que processam as suas peças de alumínio e aço, pelo que um protótipo e o respetivo chassi metálico seguem num único pedido com verificação de encaixe. Os modelos em ABS são um resultado padrão dos nossos serviços de prototipagem rápida; consulte todos os polímeros em plásticos para usinagem CNC.
-

Certificado ISO 9001:2015, ISO 13485, AS9100D
-

Orçamento revisto por engenheiro em até 6 horas
-

IQC, IPQC, FAI e OQC com relatórios CMM
-

Protótipos e peças de baixo volume desde 2002
Tipos e misturas de ABS que usinamos
Desde chapa de uso geral a formulações para galvanoplastia, cada tipo de ABS abaixo é escolhido em função do trabalho que a peça acabada tem de desempenhar.
-

ABS natural e preto
Chapa e varão de uso geralChapa e varão extrudidos para caixas e suportes; o preto disfarça marcas de ferramenta em peças não pintadas, o natural (marfim) é adequado para modelos pintados.
-

ABS para maquinação
Até 100 mm de espessuraPlaca extrudida de baixa tensão até 100 mm de espessura, escolhida para blocos maquinados e caixas espessas que exigem material estável.
-

ABS retardante de chama
UL 94 V-0Especificado para caixas elétricas e de baterias em que o invólucro tem de ter classificação de inflamabilidade UL 94 V-0.
-

ABS de alto impacto
Invólucros testados à quedaA escolha para equipamentos com pega e invólucros sujeitos a testes de queda antes do lançamento.
-

Mistura PC/ABS
Até 110 °CMaior resistência ao calor e ao impacto do que o ABS padrão, utilizada em protótipos de interiores automóveis e ferramentas elétricas.
-

ABS para galvanoplastia
Formulação rica em butadienoEscolha-o quando as peças de aparência necessitam de galvanoplastia de crómio ou níquel em vez de pintura, para peças decorativas de consumo e automóveis.
-
±0.01 mm
Cotas inferiores a 50 mm
-
±0.05 mm
Caixas grandes e finas
-
Ra 0.8–1.6
Acabamento maquinado, µm
-
3–5 dias
Prazo de entrega do protótipo
Capacidades de maquinação de ABS na DEK
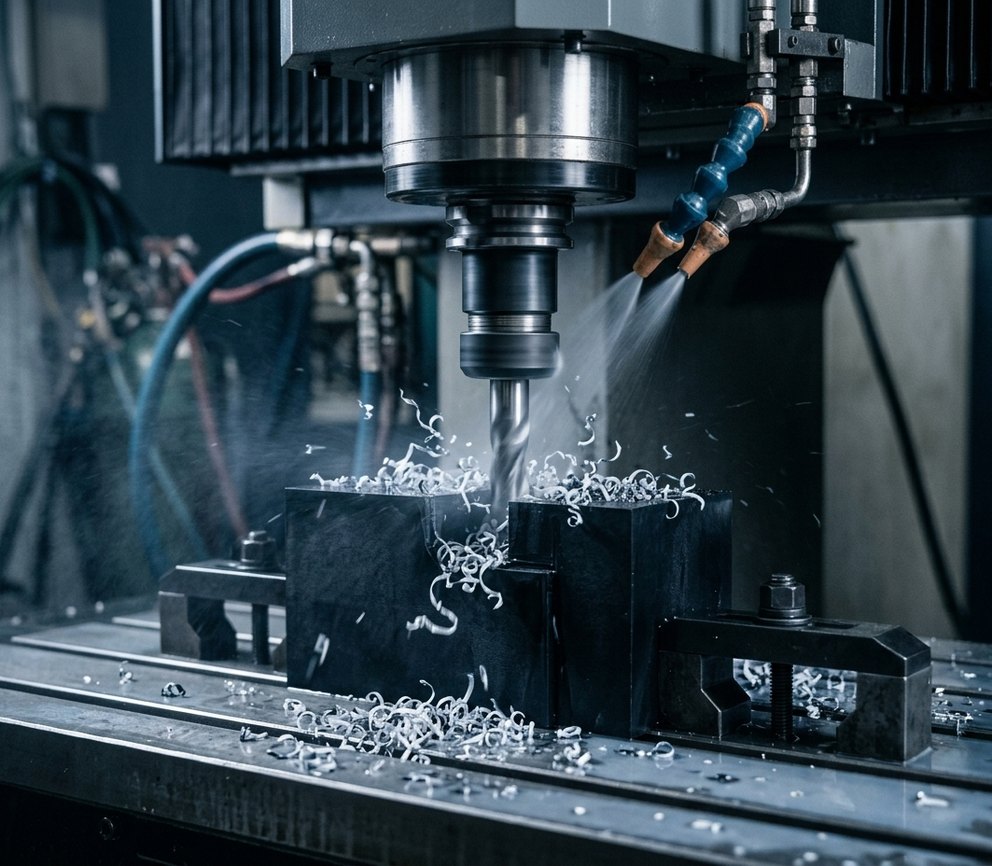
O ABS é macio (Rockwell R105), pelo que usamos altas velocidades de fuso com ferramentas afiadas de arestas polidas e fixação leve para o cortar em vez de o empurrar.
-
1
Fresamento CNC
3, 4 e 5 eixos Fresamento CNC para caixas, invólucros, painéis, encaixes por encaixe e dobradiças vivas em chapa e bloco de ABS.
-
2
Torneamento CNC
Torneamento CNC para botões, espaçadores, bobinas e rolos, cortados a partir de varão de ABS com ferramentas afiadas que evitam o arrastamento.
-
3
Roscagem e furos para insertos
Furação e roscagem, além de furos para insertos termofixos dimensionados para os insertos de latão usados nas peças de produção, para que a ferragem transite diretamente.
-
4
Gravação e fresagem de texto
Gravação e fresagem de texto para legendas e logótipos; o trabalho de apoio inclui colagem por solvente de caixas multipartes e tinta de blindagem EMI.
Dicas de projeto e maquinação para ABS
O que os nossos engenheiros verificam em cada desenho de ABS para manter as caixas finas planas, os encaixes corretos e o custo controlado.
-
1
Recozimento de peças finas em chapa
A chapa de ABS extrudida tem tensões direcionais que empenam as caixas finas depois de se fresar uma face. Recozemos os esboços a 70–80 °C para paredes inferiores a 2,5 mm ou tampas planas grandes, e desbastamos primeiro ambos os lados.
-
2
Dilatação térmica
A 80 µm/m·K, o ABS expande 3,5 vezes mais do que o alumínio. Uma tampa de 300 mm cresce 0,5 mm mais do que o seu chassi de alumínio numa variação de 20 °C; faça rasgos nos furos de montagem.
-
3
Tolerâncias em protótipos
Garantimos ±0,01 mm em pequenas características rígidas e ±0,05 mm em peças grandes e finas. Quando o protótipo substitui uma peça plástica de produção, aplique a tolerância desse desenho (tipicamente ±0,1–0,2 mm) para reduzir o custo.
-
4
Cantos e arestas vivos
Os cantos internos maquinados ficam com o raio da fresa, por isso indique onde um raio de 0,5 mm é aceitável. As arestas externas levam um chanfro de 0,3 mm para resistir ao lascamento sob a pintura.
-
5
Paredes finas
Projete com mínimo de 1,0 mm e preferencialmente 1,5 mm em paredes com mais de 50 mm de comprimento. Maquinamos 0,8 mm com um dispositivo de suporte, mas não resistirá ao manuseamento num modelo de aparência.
-
6
Encaixes de encaixe e insertos
Os encaixes maquinados em ABS resistem apenas a alguns ciclos. Dimensione os furos dos insertos termofixos de acordo com a peça de produção, para que a ferragem transite diretamente para a produção.
Usinagem CNC de ABS vs PC, nylon, alumínio
Maquine ABS para 1–500 peças com propriedades de nível de produção e ±0,05 mm ou melhor; a impressão 3D é adequada para geometria interna complexa abaixo de 10 peças.
| Critério | Este materialABS | Policarbonato | Nylon | Alumínio |
|---|---|---|---|---|
| Utilização | Peças opacas | Peças transparentes | Engrenagens, casquilhos | Peças metálicas |
| Temp. máx. | 75 °C | 120 °C | – | – |
| Resistência | Inferior | 2–3× mais resistente | – | – |
| Desgaste | Inferior | – | Melhor | – |
| Pintura | Melhor | – | – | – |
| Custo | Mais barato | Mais elevado | – | – |
| Transparência | Opaco | Transparente | – | – |
Setores que utilizam usinagem CNC de ABS
As peças em ABS passam de modelos de aparência para produção de baixo volume em programas de bens de consumo, eletrónica, automóvel e robótica.
-
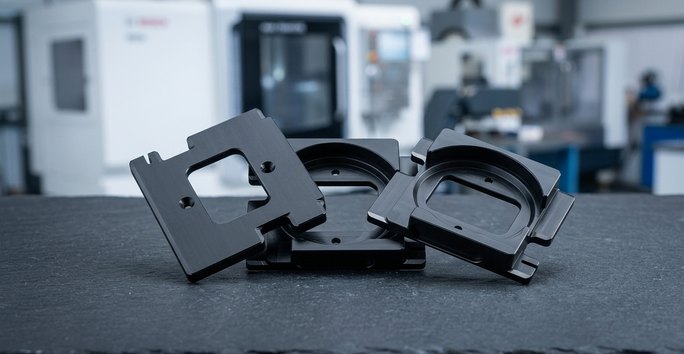 Bens de consumoCarcaças de eletrodomésticos, invólucros de comandos, wearables e caixas de áudio, além de modelos de aparência para revisões de design.
-
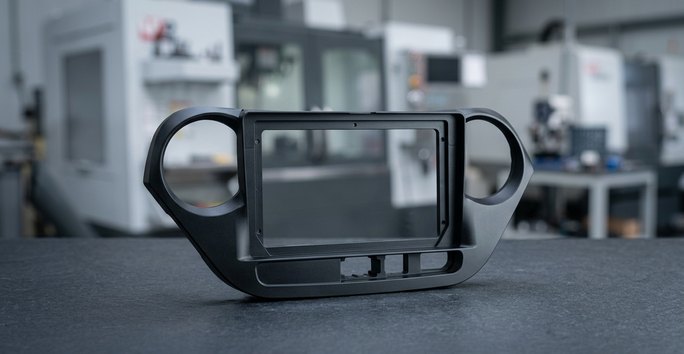 EletrónicaCarcaças de dispositivos, aros e molduras de teclados maquinados em ABS, incluindo tampas acabadas com tinta de blindagem EMI.
-
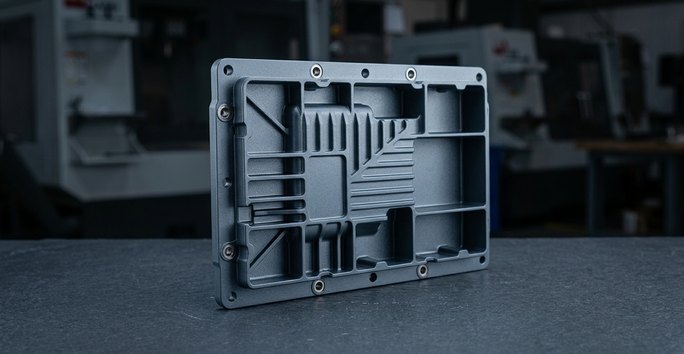 TelecomunicaçõesTampas e carcaças com pintura EMI para equipamentos de telecomunicações, maquinadas para encaixar no chassi metálico onde são montadas.
-
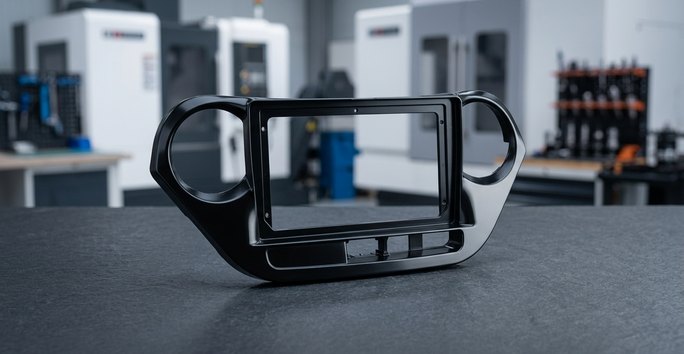 AutomóvelProtótipos de acabamentos interiores, peças de consola e condutas de HVAC, frequentemente maquinados em PC/ABS pela sua maior resistência ao calor.
-
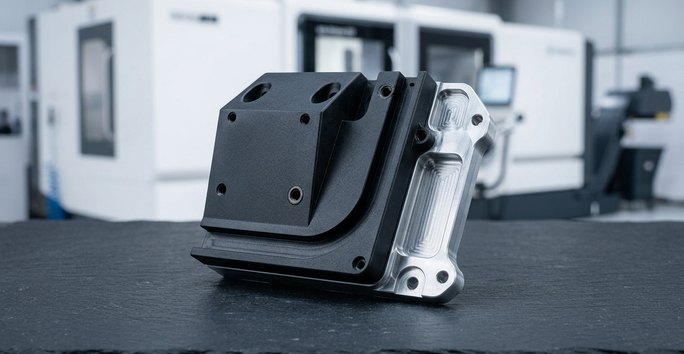 Robótica e dronesTampas, suportes de sensores e guias de cabos para robôs e drones, montados em chassis de alumínio maquinado.
-
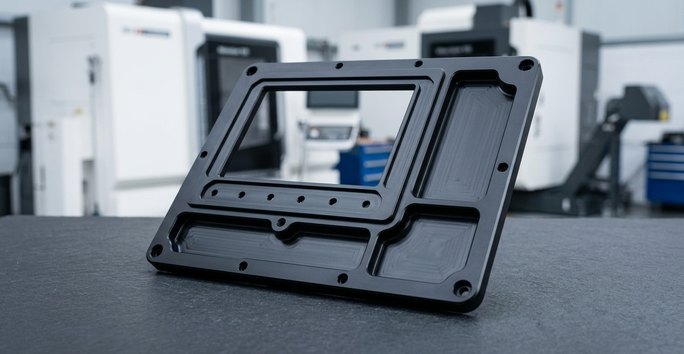 Equipamento industrialFrentes de painéis de controlo e tampas de proteção para máquinas industriais, pintadas ou deixadas em ABS preto para disfarçar as marcas de ferramenta.
Opções de acabamento para peças em ABS maquinado
Cada acabamento é aplicado ao ABS após a usinagem CNC, pronto para revisão de design ou venda de baixo volume. A anodização não se aplica ao ABS.
Precisa de um acabamento não listado aqui? Consulte os nossos engenheiros.
-
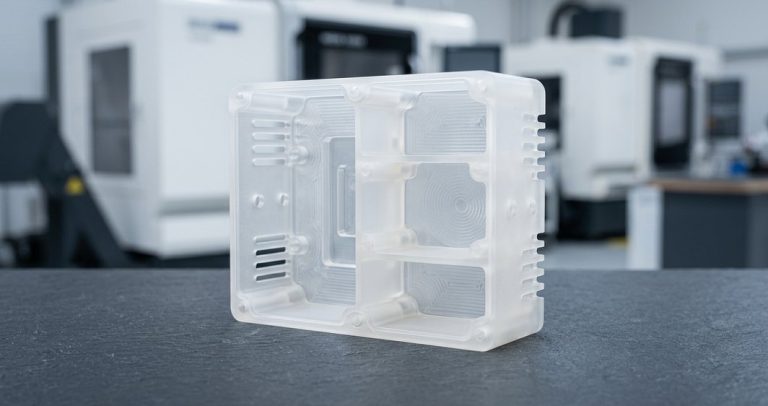 Lixagem e primárioPadrãoA usinagem CNC seguida de lixagem e primário remove as marcas de ferramenta antes da pintura; padrão em todos os modelos de aparência.Solicitar orçamento
-
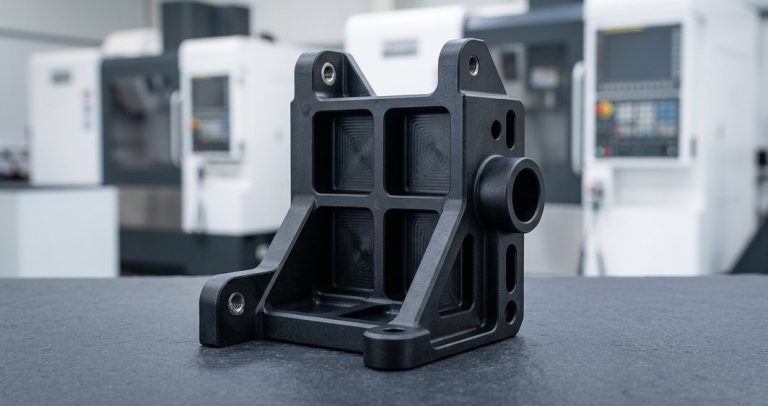 PinturaMais popularO ABS maquinado aceita a maioria das tintas à base de solvente e de água sem promotor de aderência; toque suave, texturado e com cor correspondente.Solicitar orçamento
-
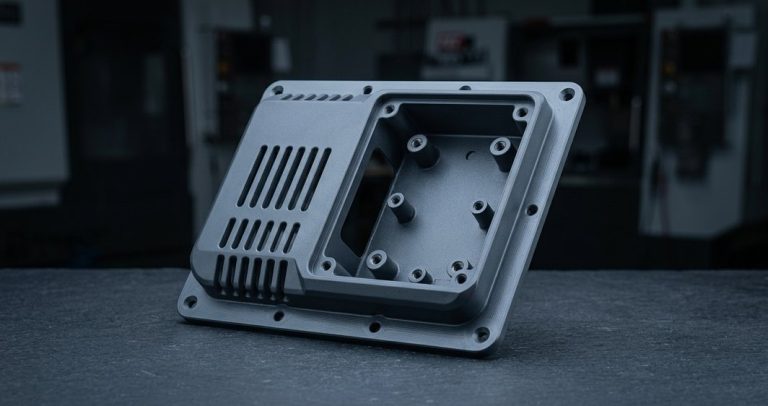 GalvanoplastiaMais popularCromagem, niquelagem e cobreado em ABS maquinado de grau de galvanoplastia para peças decorativas de aparência.Solicitar orçamento
-
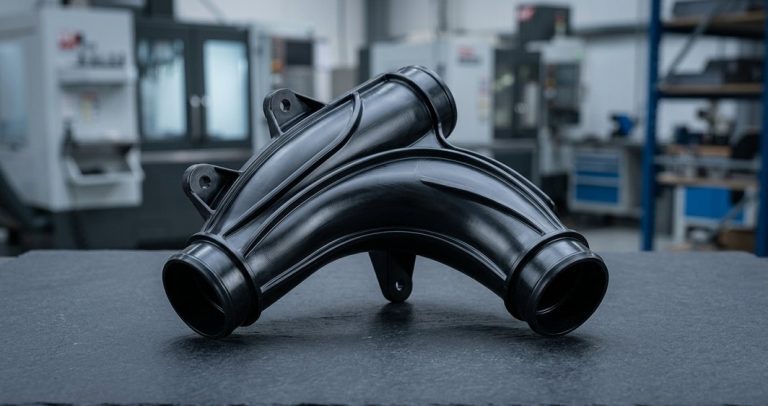 Jato de esferasMais popularUma textura mate uniforme sobre a superfície de ABS maquinado que imita um acabamento plástico de produção.Solicitar orçamento
-
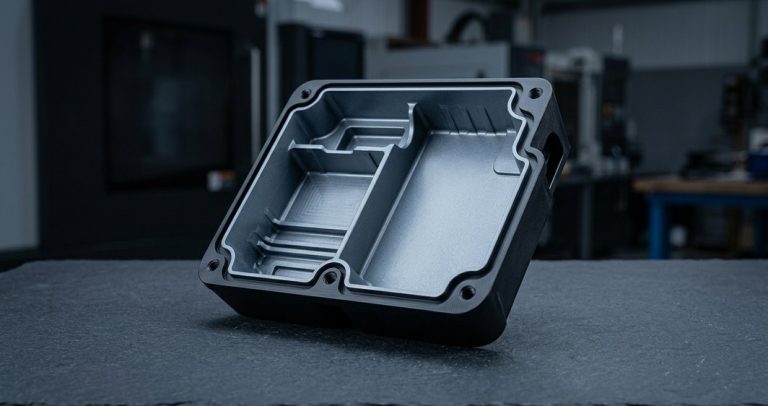 Marcação a laserMais popularLogótipos e legendas marcados em peças de ABS maquinado; também estão disponíveis tampografia e estampagem a quente.Solicitar orçamento
Perguntas frequentes sobre usinagem CNC de ABS
Respostas às perguntas que os engenheiros fazem antes de encomendar protótipos de ABS maquinado.
Outros materiais
-
 DelrinHomopolímero de acetal (Delrin 150) e copolímero para engrenagens, casquilhos, corpos de válvulas e peças em contacto com alimentos: aparas limpas, baixa humidade, ±0.01 mm típico.Saber mais
-
 NylonNylon PA6, PA66, com 30% de fibra de vidro e com MoS2, resistente, silencioso e autolubrificante, para engrenagens, casquilhos, pastilhas de desgaste, rolos e isoladores.Saber mais
-
 PEIPEI Ultem 1000 não reforçado e Ultem 2300 com 30% de fibra de vidro para tomadas de teste, tabuleiros de esterilização e suportes aeronáuticos: 170 °C em contínuo, UL 94 V-0.Saber mais
-
 PolietilenoUHMW-PE e HDPE: o plástico de uso corrente com menor atrito e maior resistência à abrasão, em conformidade com a FDA nas qualidades naturais, para tiras de desgaste e guias de corrente.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








