









Usinagem de precisão de impulssores
Usinagem de impulssores a partir de bloco maciço em centros de 5 eixos, com perfis de pás mantidos a ±0,05 mm e furos do cubo a H7. Sem pedido mínimo, e protótipos expedidos em 3–5 dias.
-
±0,05 mm
Perfil da pá
-
3–5 dias
Prazo do protótipo
-
20–600 mm
Diâmetro do impulsor
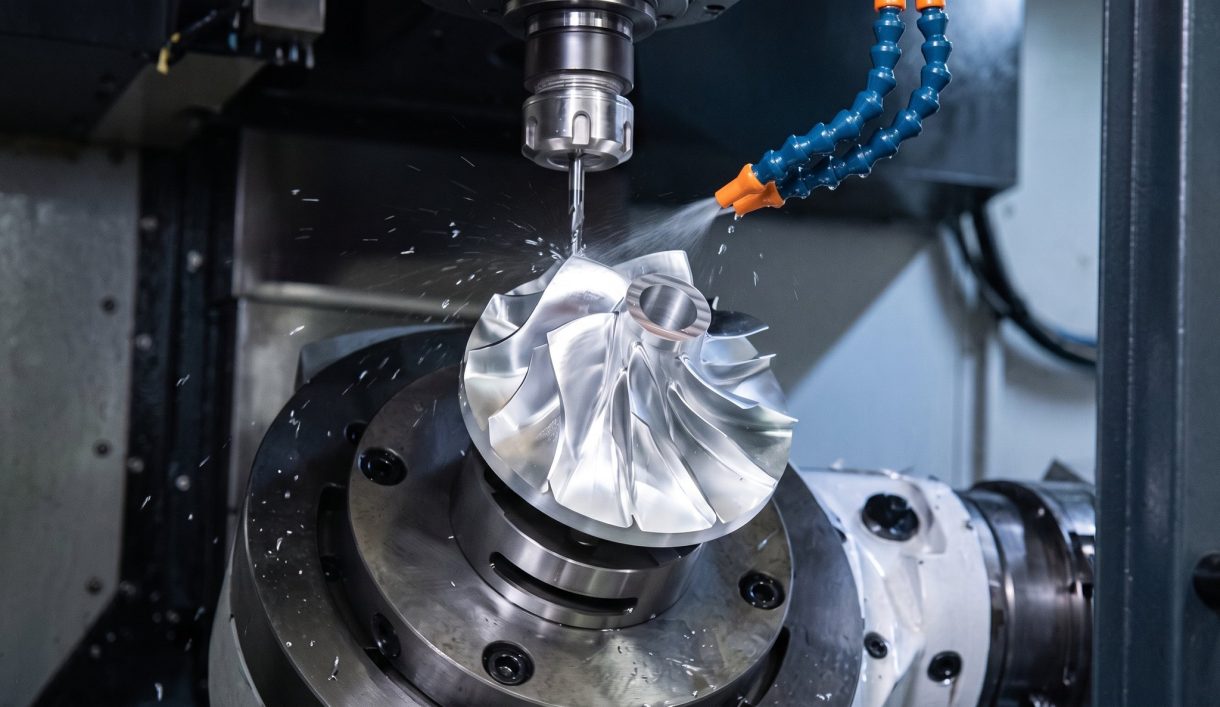

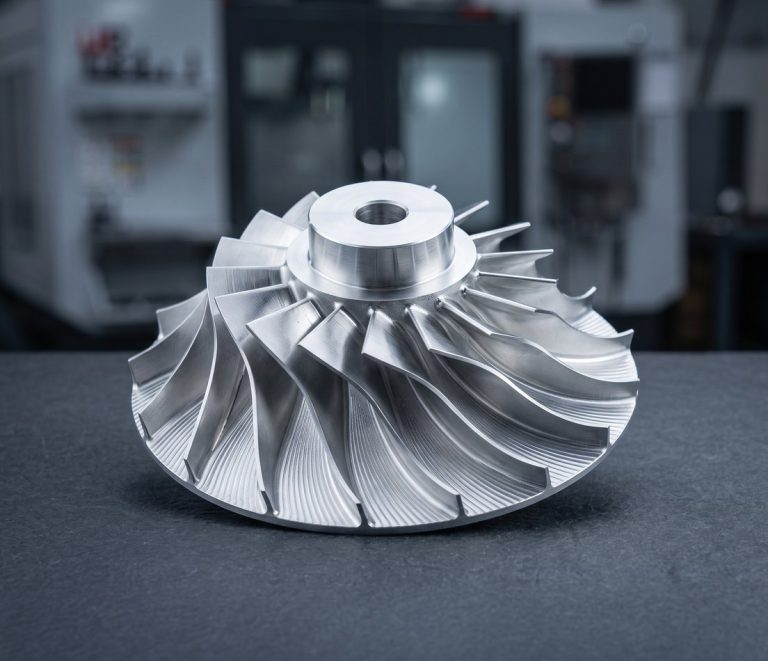
Usinagem de impulssores e peças de bombas personalizados
A DEK usina impulssores abertos, semiabertos e fechados, indutores e rodas de compressor a partir de bloco maciço em usinagem de 5 eixos centros, além das volutas, anéis de desgaste, luvas e veios em torno deles. As dimensões críticas são mantidas a ±0,005 mm.
A usinagem a partir de barra ou chapa elimina a porosidade, a dispersão da espessura das pás e o prazo de entrega de uma fundição, pelo que os programas de bombas de protótipo e de baixo volume são usinados primeiro. Estas peças constam do nosso catálogo de peças usinadas em CNC personalizadas ; para formas básicas, consulte 6 tipos de impulssores.
Tipos de impulssores e peças de bombas que usinamos
Impulssores, indutores e as peças de bombas em torno deles, usinados completos a partir de barras ou chapas maciças em aço inoxidável, bronze e titânio.
-
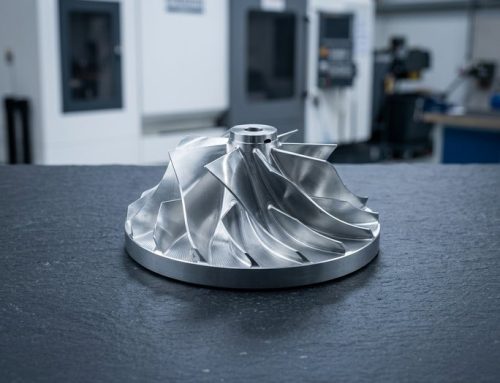 Impulssores abertos e semiabertosImpulssores radiais com 3 a 12 pás, usinados completos a partir de um único bloco.
-
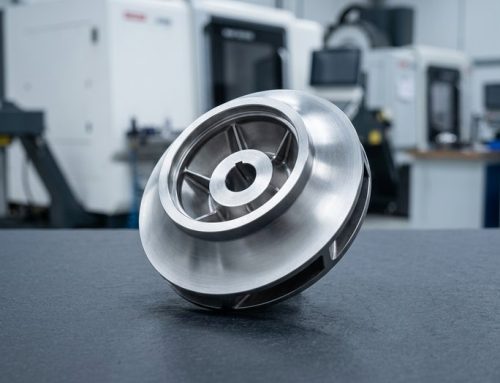 Impulssores fechados com coberturaCortados numa só peça quando os canais o permitem, ou como cubo e cobertura em duas peças.
-
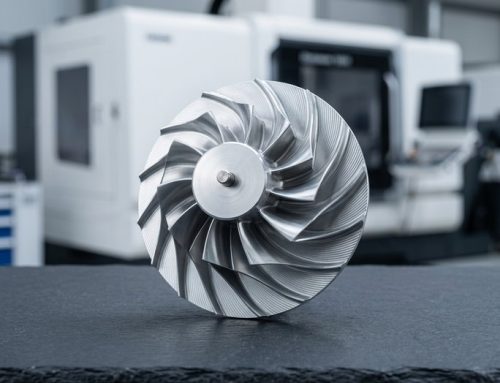 Impulssores de fluxo misto e axiaisImpulssores de fluxo misto e axiais, indutores, rodas de compressor e de turbo.
-
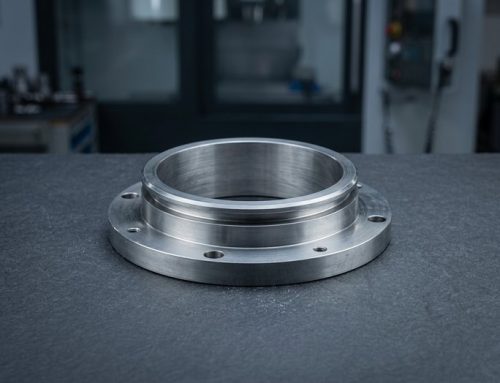 Usinagem de carcaças de bombasVolutas, carcaças e tampas com furos de rolamentos e faces de vedação.
-
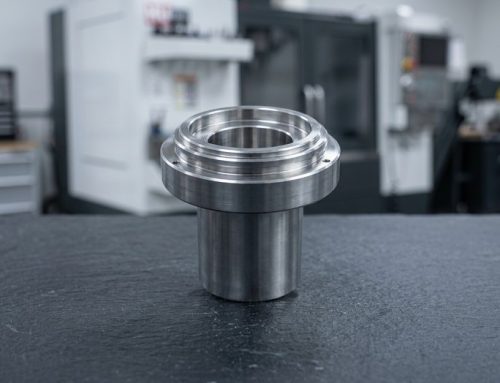 Anéis de desgaste e luvas de veioAnéis de desgaste, buchas de garganta e luvas de veio, em bronze ou aço inoxidável endurecido.
-
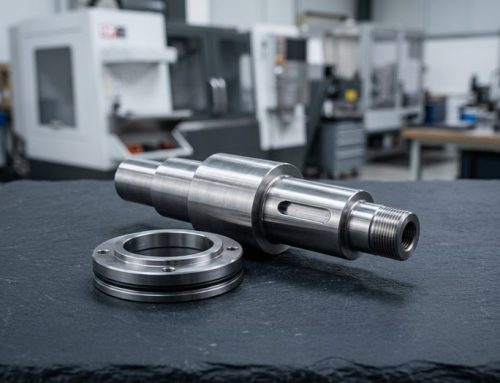 Veios de bombas e caixas de vedaçãoVeios de bombas, caixas de vedação e adaptadores de vedação mecânica.


Materiais, processos e especificações para impulssores
Desde a escolha do material ao perfil das pás e ao balanceamento, eis como construímos impulssores e peças de bombas a partir do seu modelo CAD.
Dicas de design para impulsores e peças de bombas personalizados
Algumas escolhas no desenho determinam se um impulsor pode ser maquinado numa só peça e com que rapidez fica equilibrado.
-

Envie sólidos, não malhas
Envie um sólido nativo ou STEP com as superfícies das pás; as trajetórias de 5 eixos derivam das superfícies e uma malha introduz erro de facetas.
-

Passagens de pás suficientemente largas
Permita uma fresa de pelo menos 1/8 da altura da passagem; passagens mais estreitas obrigam a uma cobertura em duas peças ou a eletroerosão.
-

Defina as arestas das pás
Especifique o raio do bordo de ataque e a espessura do bordo de fuga; ambos controlam a cavitação e são fáceis de deixar ambíguos no CAD.
-

Planeie a fixação para acabamento
Adicione um alívio na face posterior cotado e um chanfro no cubo para que o impulsor possa ser fixado pelo furo no torneamento de acabamento.
-

Indique a equilibragem
Indique o grau, o plano e a velocidade; um impulsor 316 desequilibrado a 3 000 rpm encurta rapidamente a vida dos rolamentos. Ver design de impulsores.
O que indicar no seu pedido de cotação
-
Tolerância do perfil das pás
Indique a tolerância do perfil em relação à superfície CAD; ±0.05 mm é o típico, e o tempo de acabamento das pás depende disso, não do volume de material.
-
Ajuste do furo e chaveta
Indique o ajuste do furo do cubo (H7 padrão, H6 a pedido) e a chaveta segundo DIN 6885 para que a excentricidade em relação ao furo se mantenha em 0,02 mm TIR.
-
Material e grau de equilíbrio
Indique a liga e o grau de equilíbrio (ISO 21940 G6.3 ou G2.5) com a quantidade; não há pedido mínimo para protótipos ou produção.
-
Conjunto de bomba emparelhado
Inclua as caixas e os anéis de desgaste no pedido de cotação: a usinagem da caixa da bomba em conjunto com o impulsor emparelha furos, faces de vedação e folgas como um conjunto.
Aplicações e setores
Usinagem de peças de bombas para bombas de transferência de petróleo e gás, bombas marítimas de água do mar e de porão, bombas de arrefecimento de novas energias e bombas sanitárias médicas.
-

Aeroespacial
-

Médico
-

Automóvel
-

Robótica
-

Semicondutores
-

Eletrónica
-

Telecomunicações
-

Drones e UAV
-

Energia
-

Petróleo e gás
-

Marítimo
-

Equipamento industrial
-

Construção
-

Agricultura
-

Produtos de consumo
-

Militar e defesa
-

Mineração
-
 AeroespacialSuportes, ferragens de cabine e acessórios não críticos para voo segundo AS9100D, em alumínio 7075, Ti-6Al-4V e Inconel 718, com FAI.Saber mais
-
 MédicoEixos de instrumentos, pegas e cânulas em aço inoxidável 316L, titânio e PEEK segundo ISO 13485, com rastreabilidade de lote de série.Saber mais
-
 AutomóvelCarcaças de sensores, corpos de válvulas e eixos para protótipos e volumes baixos a médios, em alumínio, aço ligado 4140 e 4340, aço inoxidável e latão.Saber mais
-
 RobóticaCarcaças de juntas, flanges de acionamento harmónico e dedos de garras em alumínio e aço temperado, com fresamento de 5 eixos numa só fixação.Saber mais
-
 SemicondutoresComponentes de câmara, fixações de manuseamento de wafers e flanges de vácuo em alumínio 6061, 316L, PEEK e Kovar, com arestas sem rebarbas.Saber mais
-
 EletrónicaCorpos de conetores, dissipadores de calor, blindagens RF e pinos de precisão em alumínio, latão e cobre, com tolerância de ±0.01 mm nas superfícies de contacto.Saber mais
-
 TelecomunicaçõesComponentes de guias de onda, caixas de filtros e invólucros RF em alumínio e ligas de cobre, com revestimento de prata ou níquel para condutividade.Saber mais
-
 Drones e UAVSuportes de motor, estruturas de cardan e acessórios de trem de aterragem em alumínio 7075, titânio e magnésio para reduzir peso sem perder rigidez.Saber mais
-
 EnergiaPlacas terminais de bateria, barramentos, invólucros de inversores e acessórios de células de combustível em alumínio, cobre e inox, maquinados planos e sem rebarbas.Saber mais
-
 Petróleo e gásComponentes de válvulas, blocos de distribuição, peças de ferramentas de fundo de poço e flanges em 4140, 17-4 PH, duplex 2205 e Inconel, com especificações de dureza.Saber mais
-
 MarítimoVeios de hélice, peças de bombas e ferragens de convés em inox 316, bronze e bronze de alumínio, escolhidos em primeiro lugar pela resistência à corrosão.Saber mais
-
 Equipamento industrialPlacas de garras, suportes de guias lineares, seguidores de came e estruturas de máquinas em alumínio e aço, com fixações arquivadas para repetições.Saber mais
-
 ConstruçãoSuportes estruturais, ferragens de ancoragem e acessórios hidráulicos em aço macio, aço ligado e alumínio, zincados ou com pintura em pó.Saber mais
-
 AgriculturaInvólucros de caixas de velocidades, veios, corpos de bicos de pulverizador e suportes de sensores em ferro fundido, aço e inox para resistir à abrasão e à humidade.Saber mais
-
 Produtos de consumoBotões, puxadores, peças de invólucros e ferragens de áudio onde a superfície maquinada fica visível, anodizados, com jato de esferas ou polidos conforme amostra.Saber mais
-
 Militar e defesaSuportes óticos, invólucros e calhas para acessórios em alumínio, aço e titânio, com certificação de material e relatórios FAI.Saber mais
-
 MineraçãoPlacas de desgaste, casquilhos, componentes de britadores e acessórios hidráulicos em aço ligado temperado, bronze e inox para resistir a poeira e vibração.Saber mais
Porquê a DEK para usinagem de 5 eixos de impulsores
Os impulsores castigam as oficinas que orçamentam com uma calculadora de tempo de corte. Eis como a DEK os trata.
-

Orçamentado por um engenheiro
Um engenheiro programa e orçamenta cada impulsor manualmente, porque o tempo de acabamento das pás depende da tolerância superficial e do alcance da fresa.
-

Verificação de pás em CMM
Os perfis das pás são verificados contra o modelo CAD em CMM com a tolerância de perfil de ±0.05 mm, e as peças são fotografadas antes do envio.
-

Tudo interno
O fresamento de 5 eixos, o torneamento, a mandrilagem e o polimento são todos internos, pelo que o impulsor e as suas peças de bomba ficam sob o mesmo teto.
-

Qualidade certificada
Os impulsores e as peças de bomba são fabricados segundo sistemas de qualidade certificados ISO 9001:2015, ISO 13485 e AS9100D.

Revisão de gama no orçamento
Para impulsores fechados, um engenheiro verifica a geometria dos canais das pás no orçamento e recomenda um corte de uma peça ou duas peças (cubo e cobertura) para soldadura ou montagem por pressão.
Qualidade certificada dos impulsores
Os impulsores são fabricados segundo sistemas de qualidade ISO 9001:2015, ISO 13485 e AS9100D.
-
 AS9100D
Sistema de Gestão da Qualidade Aeroespacial
-
 ISO 9001:2015
Norma de Gestão da Qualidade
-
 ISO 13485
Gestão da Qualidade de Dispositivos Médicos
Materiais e acabamentos para impulsores
Inox, bronze, titânio e alumínio, cada um com o acabamento aplicado após a usinagem.
Acabamentos superficiais
Não encontra a sua liga? Peça uma gama aos nossos engenheiros.
Todos os materiaisFAQ sobre usinagem de impulsores
Perguntas frequentes sobre impulsores fechados, tolerâncias e carcaças de bombas.
Solicitar orçamento para usinagem de impelidores
Envie um modelo STEP com a tolerância do perfil das pás, o ajuste do furo, o material, o grau de equilíbrio e a quantidade. Um engenheiro analisa cada impelidor.
- Impelidores complexos com orçamento em até 3 dias
- Peças de bomba mais simples com orçamento em até 6 horas
- Sem pedido mínimo; protótipos enviados em 3–5 dias
- Perfil das pás mantido com ±0,05 mm
Capacidades relacionadas
-
 Ligações de precisão de pureza ultraelevadaSaber mais
-
 Serviços de mandrilagem de precisãoSaber mais
-
 Serviços de mandrilagem CNC de precisãoSaber mais
-
 Serviços de eletroerosão a fio de precisãoSaber mais
-
 Serviços de roscagem CNC de precisãoSaber mais
-
 Serviços de retificação plana de precisãoSaber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








