









Услуги прецизионного шлифования
Услуги прецизионного шлифования от DEK обеспечивают точность ±0.002 mm и Ra 0.2–0.4 µm на закалённых валах, плитах и отверстиях. Шлифование выполняется на собственном производстве после механообработки и термообработки, в рамках одного заказа.
-
±0.002 mm
Допуск шлифования
-
Ra 0.05 µm
Доводочная отделка
-
6 часов
Проверка инженером
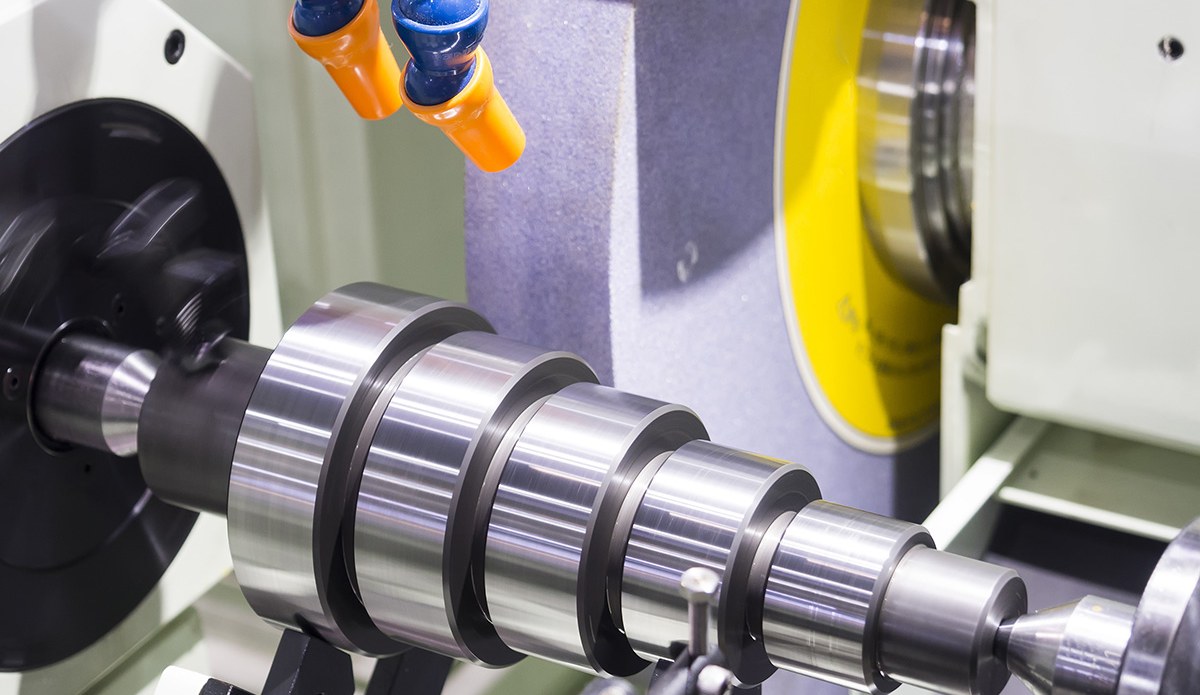

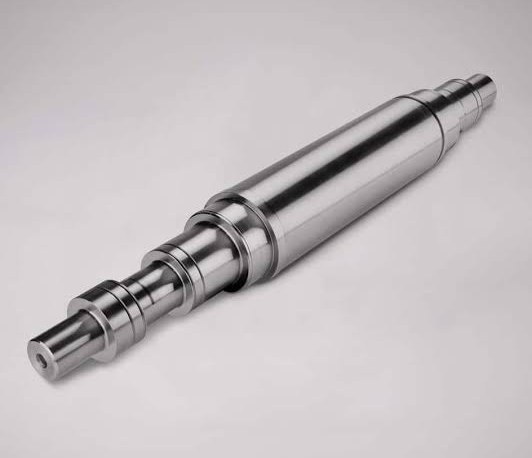
Услуги шлифования с ЧПУ для закалённых деталей
Шлифование доводит те элементы, которые не под силу фрезерованию с ЧПУ и токарной обработке с ЧПУ : закалённые стальные валы и плиты, твердосплавные вставки, отверстия с округлостью в пределах 0.002 mm и уплотнительные поверхности с Ra 0.2 µm. Детали твёрдостью выше примерно 45 HRC обрабатываются с припуском, закаляются, а затем шлифуются в размер.
Плоское, круглое, бесцентровое, внутреннее/наружное и координатное шлифование, а также хонингование и доводка выполняются на собственном производстве на деталях, которые мы изготавливаем. Без минимальной партии, расчёт проверяется инженером в течение 6 часов, а шлифование планируется в том же заказе, что и ваша обработка на станках с ЧПУ и термообработка.
Почему DEK для услуг прецизионного шлифования
Шлифование в DEK — не дополнительная опция: оно присутствует на производстве с первого дня и ведётся по той же системе качества, что и механообработка.
-

Собственное производство с 2002 года
DEK начала в 2002 году со шлифования знаков и толкателей пресс-форм и направляющих втулок; шлифование по-прежнему выполняется на собственном производстве наряду с фрезерованием, токарной обработкой, токарной обработкой швейцарского типа и электроэрозией.
-

Контролируемый контроль
Шлифованные детали контролируются в помещении с регулируемой температурой на CMM, приборах для измерения округлости и шероховатости поверхности, с отчётами о размерах по запросу.
-

Один заказ, одна запись
Механообработка, термообработка и финальное шлифование ведутся по одной системе качества и одному расчёту — от исходного материала до готовых шлифованных размеров.
-

Без минимальной партии, 2 300+ клиентов
Без минимальной партии и более 2 300 клиентов по всему миру, с сертификатами ISO 9001:2015, ISO 13485 и AS9100D, выданными TÜV.

Последовательность, проверенная инженером
Инженер проверяет каждый чертёж, выбирает припуск на шлифование с учётом материала и ожидаемой деформации при термообработке и подтверждает припуск и последовательность до расчёта — в течение 6 часов для большинства деталей.


Возможности прецизионного шлифования
Семь процессов шлифования и абразивной отделки, каждый под свою геометрию: плоские поверхности, наружные диаметры, отверстия и схемы отверстий.
Шлифование против фрезерования, точения и координатного растачивания
Шлифуйте, когда элемент закалён выше примерно 45 HRC, требует ±0.002 mm или Ra ниже 0.4 µm. Читайте что такое круглое шлифование для основ.
| Критерий | Этот процессПрецизионное шлифование | Фрезерование с ЧПУ | Токарная обработка с ЧПУ | Координатное растачивание |
|---|---|---|---|---|
| Типовой допуск | ±0.002 mm | ±0.005 mm | ±0.005 mm | ±0.003 mm по положению |
| Шероховатость поверхности | Ra 0.2–0.4 µm | Ra 0.8–1.6 µm | Ra 0.8–1.6 µm | См. страницу координатного растачивания |
| Состояние материала | Закалённый, выше 45 HRC | Мягкий материал | Мягкий материал | Мягкий материал |
| Место в последовательности | Окончательный размер после закалки | Черновая, получистовая обработка | Черновая, получистовая обработка | Мягкие схемы отверстий |
| Относительная стоимость | Выше | Ниже | Ниже | Ниже, чем координатное шлифование |
Шлифованные детали для любой отрасли
От плит пресс-форм и штампов до гидроцилиндров, медицинских компонентов и валов двигателей — шлифованные детали отгружаются с размерными протоколами по запросу.
-

Аэрокосмическая отрасль
-

Медицина
-

Автомобилестроение
-

Робототехника
-

Полупроводники
-

Электроника
-

Телекоммуникации
-

Дроны и БПЛА
-

Энергетика
-

Нефть и газ
-

Судостроение
-

Промышленное оборудование
-

Строительство
-

Сельское хозяйство
-

Потребительские товары
-

Военная и оборонная отрасль
-

Горнодобывающая отрасль
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 АвтомобилестроениеПрототипные и мелкосерийные корпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы подвесов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭнергетикаТорцевые плиты аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Нефть и газКомпоненты клапанов, коллекторные блоки, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel с заданной твёрдостью.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы — в первую очередь по стойкости к коррозии.Подробнее
-
 Промышленное оборудованиеПлиты захватов, крепления линейных направляющих, ролики кулачковых механизмов и станины станков из алюминия и стали; приспособления храним для повторных заказов.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерный крепёж и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразивного износа и влаги.Подробнее
-
 Потребительские товарыРучки, рукоятки, детали корпусов и аудиоаппаратуры, где видна обработанная поверхность: анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и рельсы для аксессуаров из алюминия, стали и титана с сертификатами на материалы и отчётами FAI.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
Типичные шлифуемые детали и задачи
Шлифование не зависит от материала: круг подбирается под материал, поэтому одна ячейка обрабатывает валы, пальцы, плиты и твёрдый сплав.
-

Валы и шпиндели
Шлифованные посадочные места под подшипники, буртики и конусы на валах двигателей и редукторов, часто предварительно обработанных в DEK как валы на заказ.
-

Пальцы и калибры
Выталкивающие, знаковые и установочные пальцы, калибры-пробки, калибры-кольца и калибровочные плиты с допуском ±0.002 mm по диаметру или толщине.
-

Детали пресс-форм и штампов
Пуансоны, вставки штампов и плиты пресс-форм, отшлифованные в плоскость и параллельность, многие предварительно обработаны как детали пресс-форм в DEK.
-

Втулки и гильзы
Втулки, направляющие гильзы и золотники клапанов, где соотношение отверстия и наружного диаметра важнее каждого размера по отдельности.
-

Уплотнительные поверхности и детали из твёрдого сплава
Уплотнительные поверхности, плиты клапанов и детали из вольфрамового карбида износа, притёртые в плоскость до 0.001 mm, Ra 0.05–0.1 µm.
Задачи шлифования, которые мы решаем
-
Коробление при термообработке
Термообработка изменяет размеры на 0.02–0.1 mm. Мы оставляем припуск 0.2–0.5 mm, закаливаем, затем шлифуем, используя в качестве базы необработанные элементы или центры.
-
Закалённый материал
Детали твёрдостью выше примерно 45 HRC нельзя чисто обработать с приемлемой производительностью. Инструментальные стали 58–62 HRC обрабатывают кругами из оксида алюминия или CBN; твёрдый сплав — алмазными.
-
Биение буртика
Там, где шлифованный диаметр переходит в буртик, канавка для выхода круга или поднутрение позволяет кругу выйти, не оставляя галтели.
-
Цементованные детали
Глубина цементованного слоя должна превышать припуск на шлифование. Укажите диапазон твёрдости и тип закалки — сквозная или поверхностная, — чтобы правильно задать припуск.
Сертифицированное качество шлифования
Шлифованные детали изготавливаются по ISO 9001:2015, ISO 13485 и AS9100D с сертификацией TÜV.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Материалы и отделка для шлифованных деталей
Мы шлифуем закалённые стали, нержавеющую сталь и твёрдый сплав, а затем наносим покрытия, которые должны следовать за шлифованием, — всё в рамках одного заказа на обработку на станках с ЧПУ.
Финишная обработка поверхности
Закалённые марки
Нужно обработать материал, которого нет в списке? Смотреть все материалы для обработки на станках с ЧПУ
Все виды финишной обработки поверхностиПоследовательность термообработки и шлифования
Вопросы и ответы по прецизионному шлифованию
Допуски, хонингование против притирки и припуск на шлифование — отвечают наши инженеры по шлифованию.
Запросить расчёт шлифования
Пришлите чертёж с указанием твёрдости, шлифуемых поверхностей и шероховатости. Инженер подтвердит припуск на шлифование и последовательность обработки перед расчётом.
- Расчёт в течение 6 часов по большинству деталей
- Допуски до ±0,002 мм, Ra 0.2–0.4 µm
- Механообработка, термообработка и шлифование в одном заказе
- Без минимальной партии
- Размерные отчёты по запросу
Смежные возможности
-
 Прецизионные фитинги сверхвысокой чистотыПодробнее
-
 Услуги прецизионного координатного растачиванияПодробнее
-
 Услуги прецизионного растачивания с ЧПУПодробнее
-
 Услуги прецизионной проволочной электроэрозииПодробнее
-
 Услуги прецизионного нарезания резьбы с ЧПУПодробнее
-
 Услуги прецизионного плоскошлифованияПодробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








