









Услуга PVD-покрытия
Наша услуга PVD-покрытия наносит керамическую плёнку толщиной 1–4 µm с твёрдостью 2 000–3 500 HV в виде нитрида титана (TiN), TiCN, TiAlN или CrN на детали из стали, нержавеющей стали, титана и твёрдого сплава, которые DEK обрабатывает собственными силами. Заказы только на покрытие не принимаются.
- 1–4 µm Толщина плёнки
- 3 500 HV Макс. твёрдость
- 7–10 дней Прототип с покрытием


Процесс нашей услуги PVD-покрытия
PVD осаждает плотную нитридную плёнку на твёрдую, чистую и гладкую деталь. Покрытие планируется вместе с механообработкой, термообработкой и шлифованием в рамках одного заказа и одного технологического плана.
Что даёт услуга PVD-покрытия
Нитриды PVD придают точной детали твёрдость, термостойкость и цвет, но именно основа и условия эксплуатации определяют, подходит ли это покрытие.
-

Ключевые преимущества
- Высокая поверхностная твёрдость: 2 000–3 500 HV в зависимости от химического состава, для узлов скольжения, формообразования и резания
- Тонкая точная плёнка: 1–4 µm, повторяющая основу, при неизменных Ra, плоскостности и круглости
- Рабочая температура: TiN до 600 °C и TiAlN до 800–900 °C для горячих или работающих без смазки деталей
- Стабильный цвет: золотой, бронзовый, фиолетовый или почти чёрный, не тускнеющий от партии к партии
- Единый технологический план: механообработка, термообработка, шлифование и покрытие в рамках наших услуг обработки на станках с ЧПУ
-

Ограничения и альтернативы
- Низкое трение ниже 300 °C: выберите покрытие DLC для защиты от схватывания на поршнях и уплотнениях скольжения
- Чёрная сталь без требований к износу: чернение — экономичный вариант
- Износ на алюминии: твёрдое анодирование Type III обычно превосходит PVD на мягкой основе
- Мягкие основы: 304, 316, алюминий, латунь и медь принимают декоративную плёнку с ограниченной несущей способностью
- Шероховатые поверхности: плёнка подчёркивает следы инструмента, поэтому сначала полируйте до Ra 0.2–0.4 µm
- Пластиковые детали: пластики в DEK не покрываются методом PVD, независимо от марки или назначения
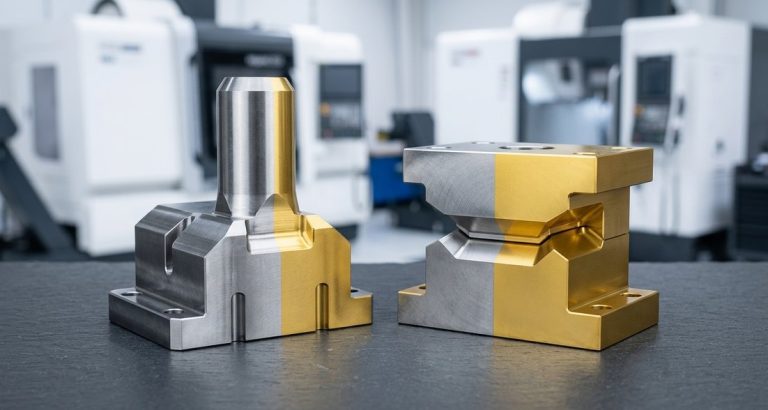
Что меняет PVD-покрытие: износ, цвет и нагрев
Нитрид PVD меняет то, как обработанная деталь изнашивается, выглядит и переносит нагрев, сохраняя при этом её геометрию и шероховатость поверхности.
-

Износостойкость
TiN достигает 2 200–2 400 HV, а TiCN — 3 000 HV, с надёжной адгезией для узлов скольжения, формообразования и абразивного износа.
-

Золотое покрытие
Золотой TiN — самое распространённое декоративное PVD-покрытие: стабильный цвет от партии к партии, отсутствие потускнения и стойкость к царапинам при повседневном обращении.
-

Тёмные цвета
ZrN даёт более бледное золото, TiCN — тёмную бронзу или фиолетовый, а TiAlN — почти чёрный; цвет равномерен на сложной геометрии, поскольку определяется химическим составом плёнки.
-

Термостойкость
Покрытие TiAlN сохраняет твёрдость до 800–900 °C, CrN — до 700 °C, а TiN — до 600 °C, для деталей, работающих в горячем режиме или без смазки.
-

Коррозия плюс износ
CrN, 1 800–2 200 HV и толщиной 2–6 µm, сочетает коррозионную и износостойкость с низкой адгезией к мягким металлам.
-

Сохранение геометрии
Плёнка 1–4 µm точно повторяет основу: Ra, плоскостность и круглость остаются неизменными, а 2–3 µm на боковой стороне резьбы укладываются в допуск 6H/6g.
Сравнение TiN, TiCN, TiAlN и CrN
| Покрытие | Цвет | Твёрдость | Максимальная рабочая температура | Толщина | Оптимальное применение |
|---|---|---|---|---|---|
| TiN (нитрид титана) | Золотой | 2 200–2 400 HV | 600 °C | 1–4 µm | Общий износ, декоративное золото, медицинские инструменты, пуансоны |
| TiCN (карбонитрид титана) | От сине-серого до фиолетового | 3 000 HV | 400 °C | 1–4 µm | Абразивный износ, формообразующие штампы, вырубные пуансоны |
| TiAlN / AlTiN | От фиолетово-серого до чёрного | 3 300–3 500 HV | 800–900 °C | 1–4 µm | Детали, работающие в горячем режиме, знаки пресс-форм, оснастка для работы без смазки |
| CrN (нитрид хрома) | Серебристо-серый | 1 800–2 200 HV | 700 °C | 2–6 µm | Коррозия в сочетании с износом, низкая адгезия к мягким металлам |
Материалы-основы для PVD-покрытия
Стандартная основа — закалённая инструментальная сталь или легированная сталь твёрдостью 45 HRC и выше с температурой отпуска выше температуры камеры; для низкоотпущенных марок, таких как O1, DEK задаёт цикл 200 °C.
Закалённая нержавеющая сталь, титан и твёрдый сплав хорошо поддаются покрытию. Алюминий, латунь и медь принимают только декоративные TiN или ZrN с низкотемпературным циклом.
-
Инструментальная сталь D2Стандартная основа с A2, H13, S7 и M2; покрывается TiAlN или CrN для штампов и вставок пресс-форм.Рекомендуется
-
Нержавеющая сталь 440CХорошо покрывается в закалённом состоянии; применяется для медицинских ножниц и пинцетов с TiN и ZrN.Рекомендуется
-
Нержавеющая сталь 17-4 PHЗакалённые 17-4 PH и 420 хорошо покрываются; распространено для ортопедических инструментов по ISO 13485.Рекомендуется
-
Ti-6Al-4VПринимает TiN и ZrN напрямую; распространено для хирургических инструментов и аэрокосмического крепежа.Хорошо
-
Твёрдый сплавХорошо покрывается для режущих и формообразующих инструментов, таких как пуансоны, формообразующие штампы и развёртки.Хорошо
-
Нержавеющая сталь 304/316Принимает PVD и выдерживает температуру, но мягкая основа ограничивает применение декоративными и лёгкими износостойкими задачами.Лёгкий износ
Применение обработанных деталей с PVD-покрытием
Нитридные PVD-покрытия служат для деталей, которые должны противостоять износу, нагреву или эрозии, а также для деталей, которым нужна долговечная золотая или тёмная отделка — от знаков пресс-форм до хирургических инструментов.
-
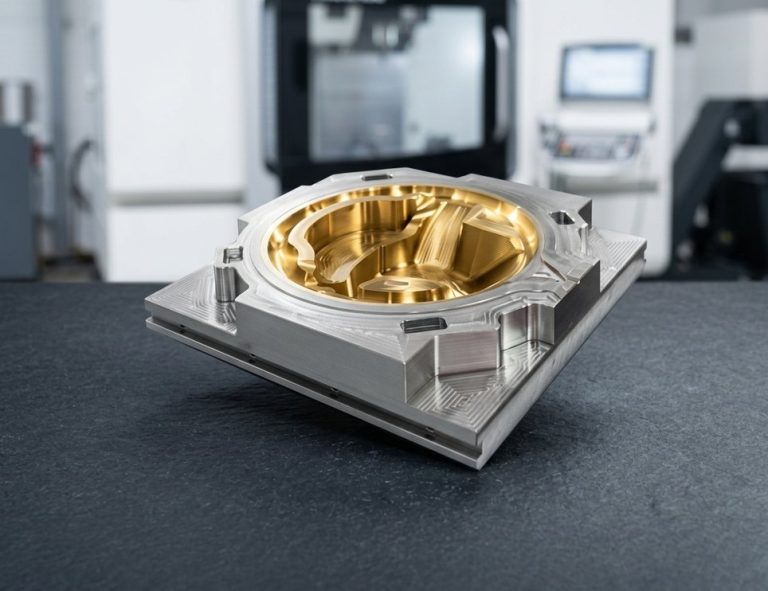 Компоненты пресс-формЗнаки, выталкивающие штифты, ползуны и вставки из H13 и D2 с покрытием TiAlN или CrN против эрозии и налипания алюминия.Запросить расчёт
-
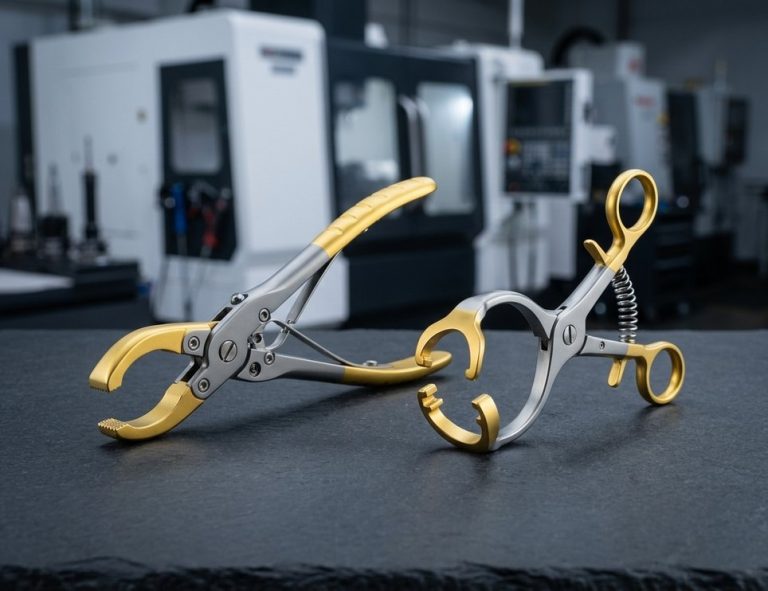 Медицинские инструментыTiN и ZrN на ножницах, пинцетах и ортопедических инструментах из 440C, 17-4 PH и титана по ISO 13485.Запросить расчёт
-
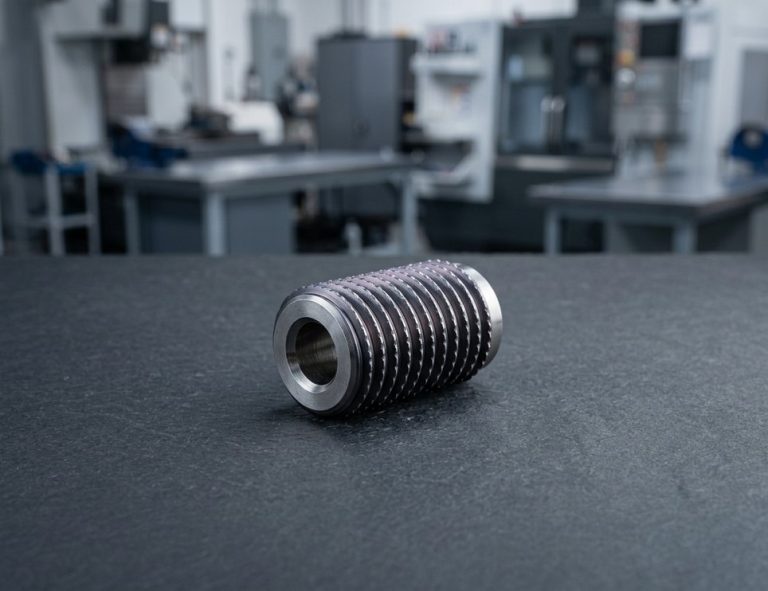 Пуансоны и формообразующие штампыПуансоны, формообразующие штампы и развёртки из M2 и твёрдого сплава с покрытием против абразивного и формообразующего износа.Запросить расчёт
-
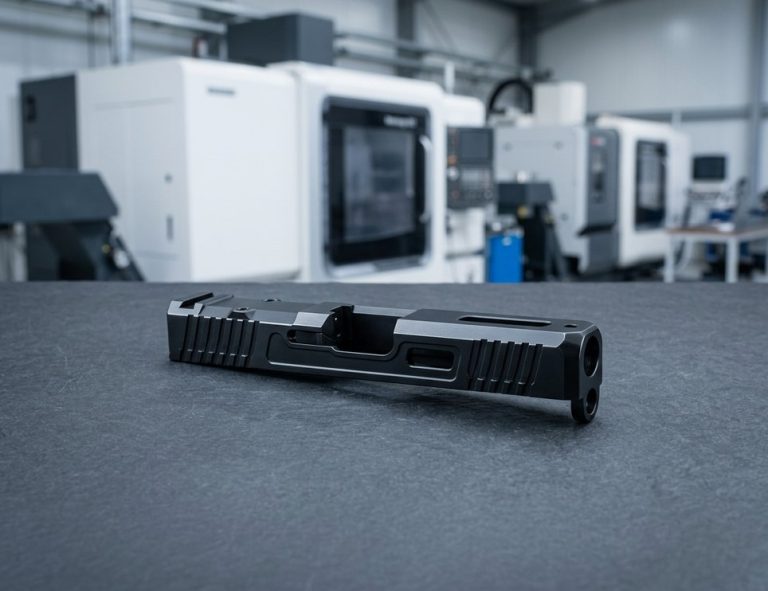 Компоненты оружияЗатворы, затворные рамы и другие компоненты оружия, работающие в горячем или сухом режиме, с золотым или тёмным PVD-покрытием.Запросить расчёт
-
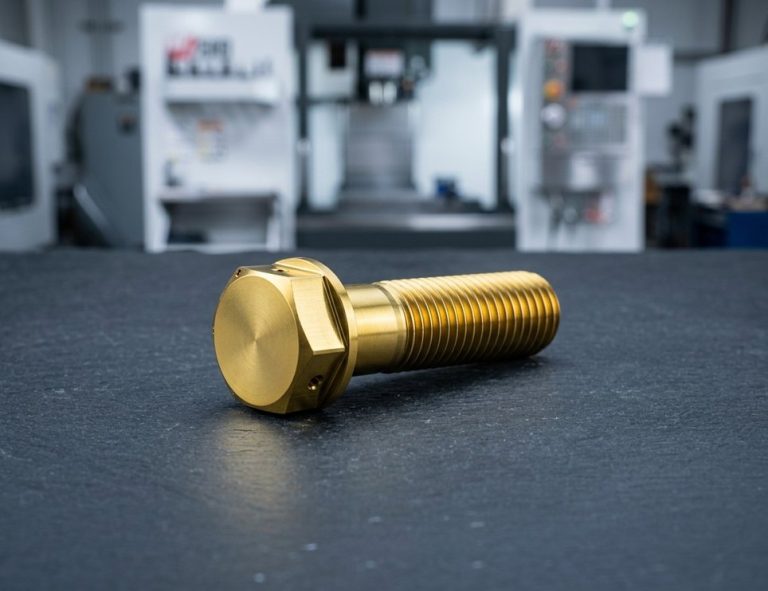 Аэрокосмический крепёжКрепёж и клапанные компоненты из Ti-6Al-4V с покрытием TiN для работы в горячем или сухом режиме.Запросить расчёт
-
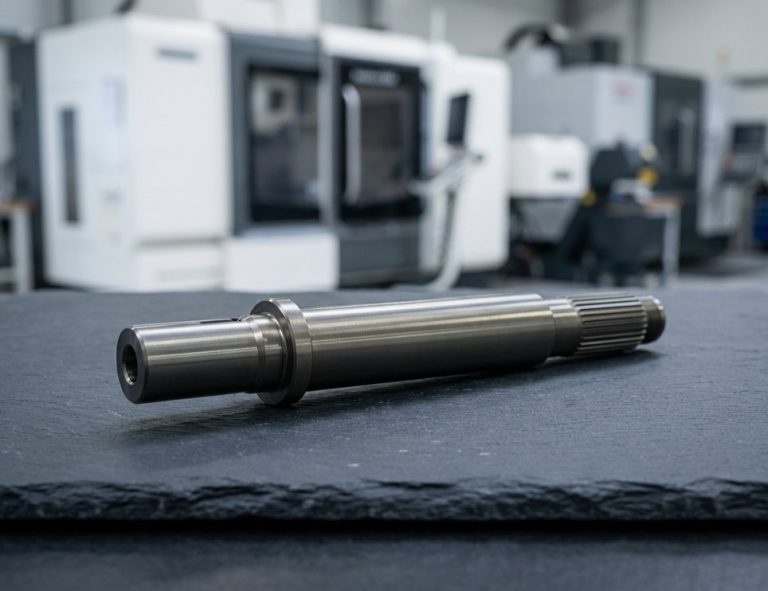 Автомобильные валыВалы и клапанные компоненты, работающие в горячем или сухом режиме и требующие твёрдой тонкой нитридной плёнки.Запросить расчёт
-
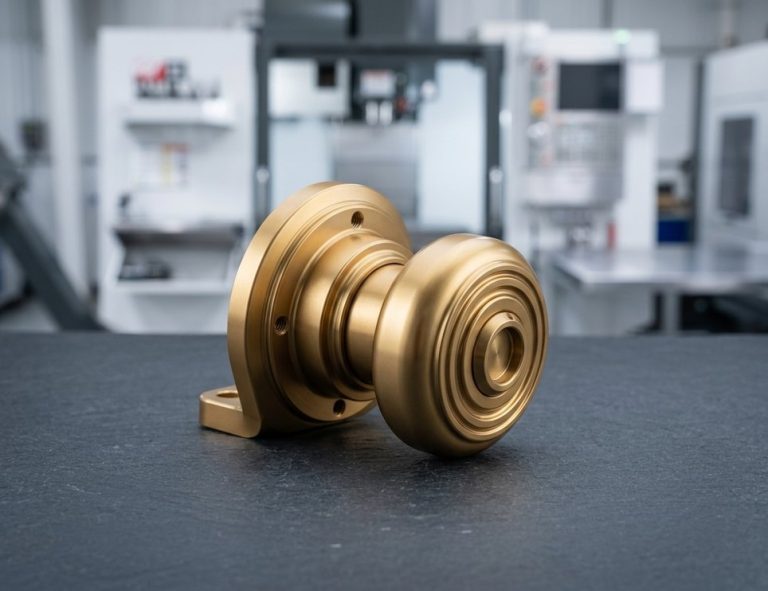 Декоративная фурнитураРучки, часовая фурнитура и потребительские изделия, которым нужен вид латуни без латунной коррозии.Запросить расчёт
Указания по проектированию и чертежам для PVD
PVD-плёнка тонкая, но не нулевая: планируйте основу, отделку до покрытия, кромки и покрываемые поверхности на чертеже, чтобы DEK мог обработать посадки под компенсированный размер.
-
Учитывайте толщину плёнки
Плёнка добавляет 1–4 µm к каждой покрываемой поверхности. Пуансон Ø8.000 mm с 3 µm TiN будет измеряться примерно Ø8.006 mm; для плотных посадок указывайте 1–2 µm.
-
Укажите до или после покрытия
Укажите, относятся ли размеры до или после покрытия. При пометке «Размеры относятся после покрытия» DEK шлифует посадки в минус для компенсации.
-
Отделка до покрытия
Покрытие не скрывает следы инструмента: поверхности, которым нужна гладкая отделка после покрытия, сначала шлифуются или полируются до Ra 0.2–0.4 µm ("Ra ≤ 0.4 µm").
-
Притупите острые кромки
Плёнка не может покрыть режущую кромку, поэтому перед нанесением покрытия кромки притупляются до радиуса не менее 0,05 мм.
-
Маскировать или покрывать полностью
Маскируйте резьбу, посадочные отверстия под запрессовку и установочные поверхности либо наносите покрытие по всей поверхности: 2–3 µm на боковой стороне резьбы укладывается в класс 6H/6g. Укажите «Везде, кроме резьбы» или заштрихуйте поверхности.
-
Согласуйте отпуск с камерой
Укажите «Закалить и отпустить до 58–60 HRC перед нанесением покрытия» и отметьте максимальную температуру процесса при низком отпуске, например для O1.
Спецификации PVD-покрытия
- Твёрдость TiN 2 200–2 400 HV (спецификация ≥ 2 000 HV)
- Твёрдость TiCN 3 000 HV
- Твёрдость TiAlN 3 300–3 500 HV
- Твёрдость CrN 1 800–2 200 HV
- Толщина плёнки 1–4 µm (CrN 2–6 µm)
- Толщина для точной посадки 1–2 µm
- Температура камеры 200–500 °C
- Твёрдость подложки 45 HRC или твёрже
- Шероховатость перед покрытием Ra ≤ 0,4 µm
- Радиус кромки ≥ 0,05 мм
- Резьба после покрытия В пределах 6H/6g при 2–3 µm
- Прототип с покрытием Около 7–10 дней, без минимальной партии
- Расчёт Проверка инженером в течение 6 часов
- Сертификаты ISO 9001:2015, ISO 13485, AS9100D
Часто задаваемые вопросы
Ответы о TiN, TiAlN и PVD-покрытии для деталей, которые DEK обрабатывает собственными силами.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








