









Услуги 5-осевой обработки на станках с ЧПУ
DEK выполняет 5-осевую обработку на станках с ЧПУ с допуском профиля до ±0.01mm на титане и твёрдых сплавах за один установ. Сертификация AS9100D, без минимальной партии с первого прототипа.
-
±0.01mm
Допуск профиля
-
3 дня
Самый быстрый прототип
-
98,6%+
Поставки в срок
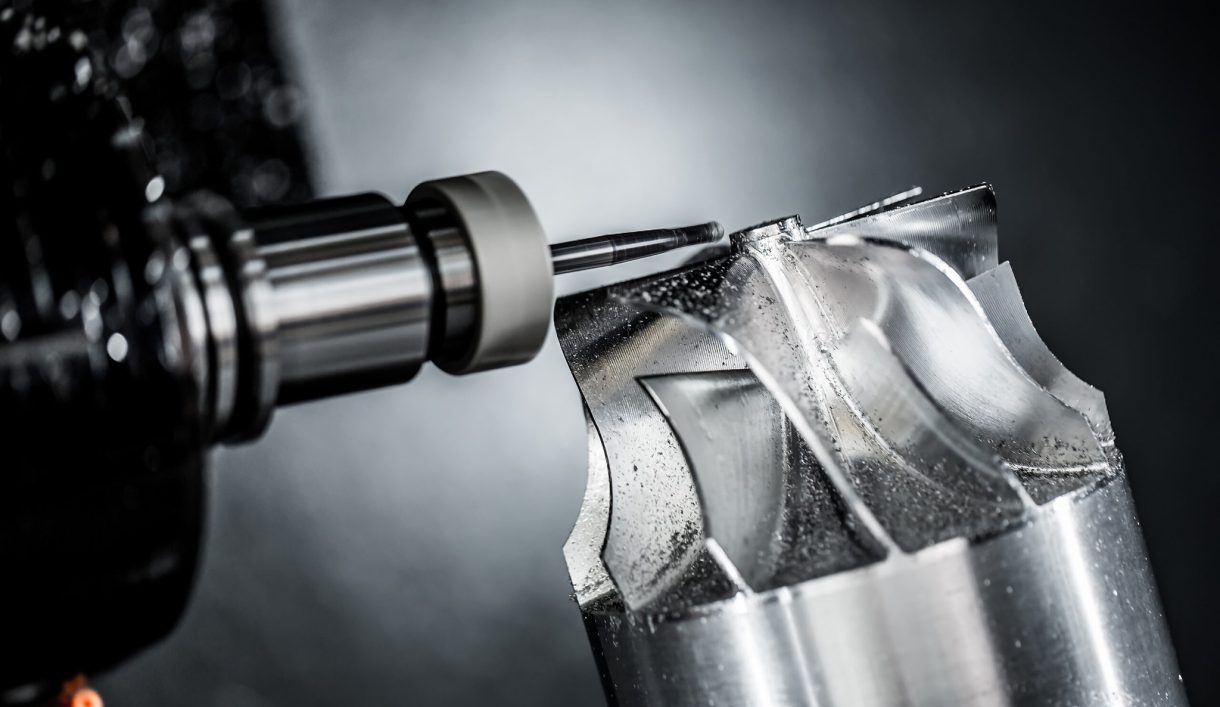

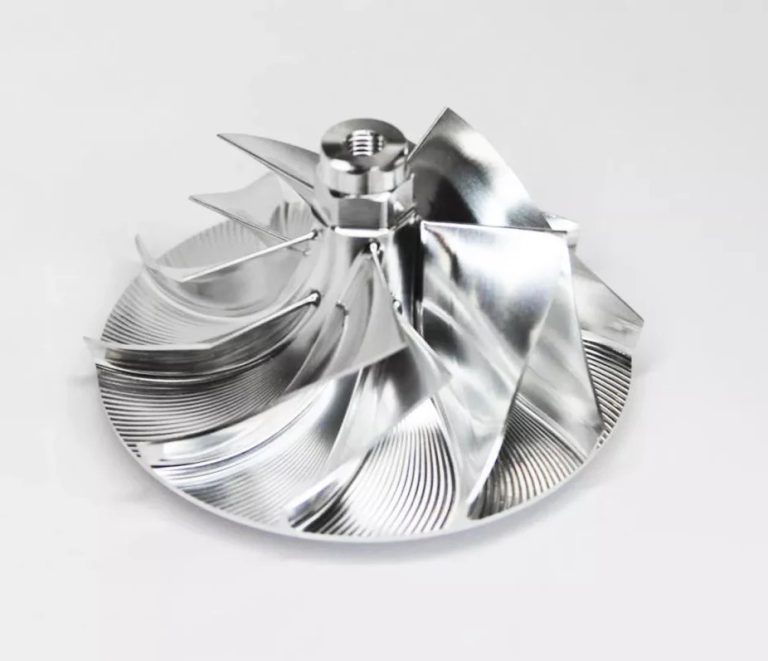
Услуги 5-осевой обработки на станках с ЧПУ для сложных деталей
Две поворотные оси в дополнение к стандартным перемещениям по X/Y/Z позволяют инструменту обрабатывать пять сторон детали за один установ. В этом суть 5-осевой обработки: меньше переустановок и более точный контроль составных углов, чем при стандартной обработке на станках с ЧПУ.
DEK применяет эту возможность при прототипных объёмах и выше, без минимальной партии, для OEM-производителей в аэрокосмической (не критичной для полётов), медицинской, робототехнической и полупроводниковой отраслях. Допуск профиля выдерживается до ±0.01mm на титане и Inconel 718, а кронштейны и корпуса со сложными криволинейными поверхностями изготавливаются на нашей линии обработки на станках с ЧПУ сложных деталей .
Почему стоит выбрать DEK для 5-осевой обработки
Послужной список, документированные допуски и подтверждённые аудитом сертификаты: три вещи, которые стоит проверить, прежде чем отправлять чертёж в любой цех 5-осевой обработки.
-

Послужной список в масштабе
Более 1,2 млн деталей в год для более чем 2 300 OEM-клиентов по всему миру за 20+ лет работы с 5-осевой обработкой — а не несколько отдельных примеров.
-

Поставки в срок
Показатель поставок в срок 98,6%+, поэтому сложные 5-осевые детали приходят тогда, когда этого требует ваш прототип или производственный график.
-

Документированные допуски
Допуски указываются в миллиметрах по определённым категориям деталей — от микрочастей с допуском ±0.003mm до составных профилей ±0.01mm, а не единым общим значением.
-

Сертификация третьей стороной
ISO 9001, ISO 13485 и AS9100D выданы через TUV, а не заявлены самостоятельно: AS9100D для деталей, смежных с аэрокосмической отраслью, ISO 13485 для медицинских изделий.

Без минимальной партии, от прототипа до серии
Благодаря отсутствию минимальной партии сертифицированный по AS9100D процесс 5-осевой обработки доступен даже для одного прототипа. Каждый расчёт начинается с DFM-анализа доступа к элементам, технологической оснастки и размерных цепей допусков.


Возможности 5-осевой обработки на станках с ЧПУ
Как DEK выбирает стратегию перемещений, выдерживает допуски и контролирует детали — от микрокомпонентов до деталей размером примерно 1000mm.
5-осевая обработка в сравнении с другими вариантами обработки на станках с ЧПУ
Не каждой детали нужна 5-осевая обработка: детали с плоскими гранями часто быстрее и дешевле обрабатывать на 3-осевом станке, а для нескольких наклонных элементов может хватить позиционирования 3+2. Узнайте, как работает 5-осевая обработка.
| Критерий | Этот процессОдновременная 5-осевая | 3-осевая обработка на станках с ЧПУ | Позиционирование 3+2 |
|---|---|---|---|
| Лучше всего для | Свободные, составные кривые | Простые детали с плоскими гранями | Нескольких наклонных поверхностей |
| Траектория инструмента | Все пять осей движутся одновременно | Только X/Y/Z | Поворотные оси зафиксированы, 3-осевое фрезерование |
| Сложные установы детали | Один установ | Несколько установов | Один угол за операцию |
| Скорость | Наивысшая на сложной геометрии | Быстрее на простых деталях | Быстрее, чем одновременная |
| Когда выбирать | Рабочие колёса, корпуса турбин | Нет наклонных элементов | Два или три наклонных элемента |
Отрасли, которые полагаются на 5-осевую обработку
Производители аэрокосмической (не критичной для полёта), медицинской, робототехнической и полупроводниковой продукции используют 5-осевую обработку для кронштейнов, имплантатов, корпусов шарниров и деталей камер.
-

Аэрокосмическая отрасль
-

Медицина
-

Автомобилестроение
-

Робототехника
-

Полупроводники
-

Электроника
-

Телекоммуникации
-

Дроны и БПЛА
-

Энергетика
-

Нефть и газ
-

Судостроение
-

Промышленное оборудование
-

Строительство
-

Сельское хозяйство
-

Потребительские товары
-

Военная и оборонная отрасль
-

Горнодобывающая отрасль
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 АвтомобилестроениеПрототипные и мелко- и среднесерийные корпуса датчиков, корпуса клапанов и валы из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевым фрезерованием за один установ.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штыри из алюминия, латуни и меди с допуском ±0.01 mm на контактных поверхностях.Подробнее
-
 ТелекоммуникацииЭлементы волноводов, корпуса фильтров и RF-корпуса из алюминиевых и медных сплавов с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Дроны и БПЛАКронштейны двигателей, рамы гироскопов и крепления шасси из алюминия 7075, титана и магния для снижения массы без потери жёсткости.Подробнее
-
 ЭнергетикаТорцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплекса 2205 и Inconel с заданной твёрдостью.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Промышленное оборудованиеПлиты захватов, крепления линейных направляющих, ролики кулачков и станины станков из алюминия и стали; приспособления сохраняются для повторных заказов.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерная оснастка и гидравлические фитинги из мягкой и легированной стали и алюминия с цинковым или порошковым покрытием.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для работы в условиях абразива и влаги.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиоаппаратуры с видимой обработанной поверхностью, анодированные, обработанные дробеструйно или полированные по образцу.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и направляющие для аксессуаров из алюминия, стали и титана с сертификатами на материалы и отчётами FAI.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
Сложные геометрии, которые мы обрабатываем на 5 осях
Сложные кривые, поднутрения и многогранные поверхности — здесь обработка за один установ превосходит 3-осевые схемы.
-

Сложные кривые и рабочие колёса
Одновременные траектории инструмента создают гладкие непрерывные поверхности, необходимые лопаткам рабочих колёс и корпусам турбин.
-

Геометрии с поднутрениями
Поднутрения со сложными кривыми достигаются за один установ там, где 3 осям нужно несколько; см. наше руководство по обработке поднутрений.
-

Многогранные кронштейны
Кронштейны с многогранными установочными поверхностями, обработанные за один установ для снижения погрешности сборки.
-

Корпуса и коллекторы
Стыковые корпуса, коллекторы и детали камер с несколькими наклонными установочными поверхностями.
-

Крупные конструкционные детали
Детали размером примерно до 1000mm проходят тот же процесс обработки и контроля; см. обработка на станках с ЧПУ крупных деталей.
-
Малые детали с высокой плотностью элементов
Разъёмы менее 10mm и малые корпуса датчиков с допуском ±0.003 mm с микрообработки.
Конструктивные ограничения, которые мы отмечаем в DFM
-
Углы доступа инструмента
Элемент, который выглядит нормально в CAD, всё равно может потребовать дополнительного установа, поэтому доступ инструмента и оснастка проверяются до выставления расчёта.
-
Минимальные внутренние радиусы
Малые внутренние радиусы могут потребовать фрезу меньше запланированной; радиус скругления и доступ к внутренним углам проверяются по вашему чертежу.
-
Тонкие стенки рядом с поднутрениями
Толщина стенки вокруг поднутрений — одно из обычных замечаний DFM, поскольку она определяет обрабатываемость задолго до запуска производства.
-
Посадочные элементы
Указывайте жёсткие допуски и посадочные элементы заранее, чтобы избежать повторного расчёта после проверки DFM; посадки вал-отверстие выдерживаются ±0.005 mm.
Качество AS9100D на каждой 5-осевой работе
ISO 9001, ISO 13485 и AS9100D, выданные через TUV и применяемые от прототипа до серийного производства.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Материалы для 5-осевой обработки
Наши 5-осевые центры используют весь список из 50+ материалов; эти металлы и пластики охватывают большинство работ со сложными кривыми и твёрдыми металлами.
Инженерные пластики
Нужного материала нет в списке? Попросите наших инженеров рассмотреть его.
Смотреть материалыКак получить расчёт на 5-осевую обработку с ЧПУ
Вопросы и ответы по 5-осевой обработке
Стоимость, конструктивные ограничения и скорость: что спрашивают инженеры перед отправкой детали на 5-осевую обработку.
Запросить расчёт на 5-осевую обработку с ЧПУ
Пришлите CAD-файл и чертёж с указанием допусков и спецификацией материала. Инженеры проверяют доступность элементов, базирование и размерные цепочки допусков перед расчётом.
- Без минимальной партии
- Прототипы уже через 3 дня
- Контроль профиля с допуском ±0.01mm
- Контроль на CMM каждой детали
- Сертификаты AS9100D, ISO 13485, ISO 9001
Связанные возможности
-
 Прецизионные фитинги сверхвысокой чистотыПодробнее
-
 Услуги прецизионного координатного растачиванияПодробнее
-
 Услуги прецизионного растачивания с ЧПУПодробнее
-
 Услуги прецизионной проволочной электроэрозииПодробнее
-
 Услуги прецизионного нарезания резьбы с ЧПУПодробнее
-
 Услуги прецизионного плоского шлифованияПодробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








