









Порошковая окраска деталей, обработанных на станках с ЧПУ
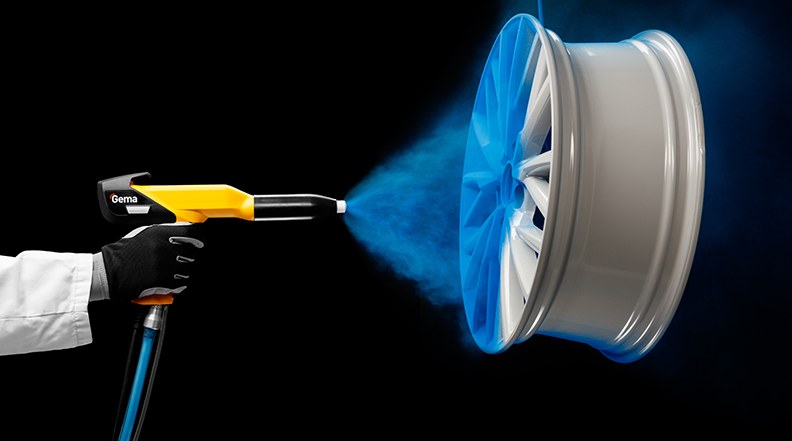
DEK поставляет алюминиевые детали с порошковым покрытием, которые мы обрабатываем собственными силами, в рамках одного заказа: электростатическое покрытие толщиной 60–80 µm для цвета, защиты от коррозии и ударов.
- 60–80 µm Типовая толщина
- 400 °F Температура отверждения
- 9 Типы порошков


Процесс порошковой окраски
Порошковая окраска — это сухая отделка без растворителей: заряженный порошок напыляется на деталь, а затем расплавляется в печи. DEK планирует её вместе с механообработкой вашей детали в рамках одного заказа; заказы только на покрытие не принимаются.
Что даёт порошковая окраска и её ограничения
Порошковая окраска толще и устойчивее к ударам, чем краска, но даёт гораздо больший припуск, чем анодирование или химическое покрытие. Знайте, где она подходит лучше всего.
-

Ключевые преимущества
- Долговечная отделка: толстая отверждённая плёнка, которая лучше сопротивляется царапинам, сколам и износу, чем жидкая краска
- Коррозионная стойкость: покрытие блокирует влагу и воздух и предотвращает ржавчину на открытых деталях
- Цвета и текстуры: широкий выбор цветов, степеней глянца и текстурированных отделок
- Без растворителей: сухой порошок, вредные растворители не выделяются при нанесении и отверждении
- Возвратный избыток напыления: неосевший порошок собирается и используется повторно, поэтому материала расходуется мало
- Быстрое отверждение: 10–20 минут в печи обеспечивают скорость финишного этапа
-

Ограничения и альтернативы
- Плотные посадки и резьбы: припуск 60–80 µm требует маскирования; если припуск недопустим, выбирайте химическое покрытие
- Тонкая твёрдая износостойкая поверхность: указывайте анодирование типа II или типа III
- Апельсиновая корка и отклонение цвета: небольшие различия в текстуре и оттенке между партиями нормальны; согласуйте допуск по цвету
- Нитевидная коррозия у соединений: тонкие линии коррозии могут начинаться у соединений при плохой подготовке поверхности
- Меление на солнце: эпоксидные порошки мелеют под УФ; на открытом воздухе используйте полиэфирные или TGIC-порошки
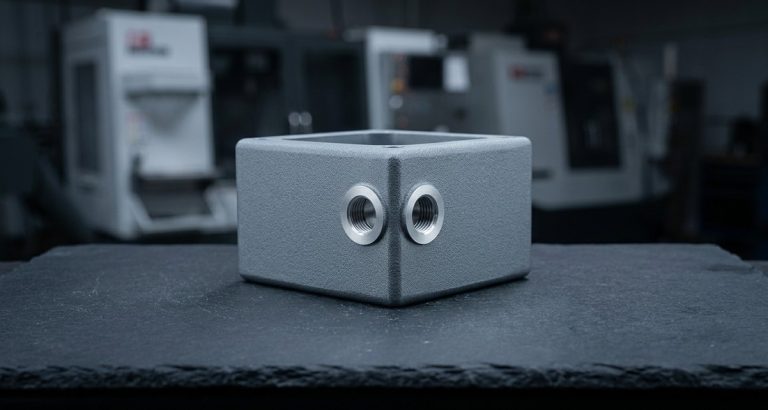
Результаты порошковой окраски на деталях
Отверждённое порошковое покрытие придаёт обработанному алюминию стойкий цвет и прочную защитную поверхность, а характеристики определяются химией порошка и толщиной.
-

Защита от коррозии
Сплошная плёнка, блокирующая влагу и воздух. Увеличение толщины улучшает защиту от ржавчины на деталях, подверженных дождю или загрязнению.
-

Цвет и текстура
Широкий диапазон цветов и степеней глянца, гладких или текстурированных. Акриловые порошки дают самый чистый цвет и самую гладкую отделку.
-

Устойчивость к ударам и царапинам
Лучше краски сопротивляется износу, сколам и ударам. Для деталей машин с высоким износом применяют 100–150 µm для дополнительной защиты.
-

УФ- и атмосферостойкость
Полиэфирные, TGIC- и фторполимерные порошки сохраняют цвет и глянец на открытом воздухе; эпоксидные применяют для внутренних и промышленных деталей.
-

Химическая стойкость
Эпоксидные, полиуретановые и фторполимерные порошки устойчивы к химикатам — для деталей, контактирующих с жидкостями, чистящими средствами или топливом.
-

Варианты с низким трением
Нейлоновые порошковые покрытия снижают трение и сопротивляются износу шестерён и подшипников; антимикробные порошки подходят для гигиенических зон.
Порошковая окраска, покраска и анодирование
| Отделка | Покрытие | Износ и удары | Коррозия | Окружающая среда | Когда выбирать |
|---|---|---|---|---|---|
| Порошковое окрашивание | Толстая плёнка, обычно 60–80 µm; менее равномерная, чем при анодировании | Лучше краски противостоит износу, коррозии и ударам | Надёжный барьер от влаги и воздуха | Без растворителей; излишки напыления перерабатываются | Цветные долговечные детали, где допустимо утолщение покрытия |
| Окрашивание краской | Жидкое покрытие, самый широкий выбор цветов | Быстрее скалывается и изнашивается; чаще требуется перекрашивание | Ниже, чем у порошкового окрашивания | Выделяет растворители в воздух | Недорогие декоративные детали и подкраска |
| Анодирование | Тонкий равномерный оксидный слой, достигающий труднодоступных мест | Более твёрдая поверхность, чем при порошковом окрашивании, но меньшая защита от ударов | Отличная | Электрохимический ванный процесс | Плотные посадки, поверхности трения и тонкие твёрдые покрытия |
Порошковое окрашивание алюминиевых сплавов
Порошковое окрашивание подходит для любого алюминиевого сплава, который обрабатывает DEK. Выбор сплава определяется деталью: 6061 для колёс и деталей двигателя, 3003 и 5052 для формованных архитектурных деталей, 7075 для высоконагруженных аэрокосмических деталей.
Алюминий немагнитен, поэтому толщина покрытия проверяется вихретоковыми толщиномерами; для стальных деталей используются магнитные толщиномеры. Выбор сплава описан на нашей странице обработка алюминия .
-
Алюминий 6061Прочный, лёгкий и коррозионностойкий; обычный выбор для колёс и деталей двигателя с порошковым окрашиванием.Рекомендуется
-
Алюминий 5052Легко формуется и устойчив к погодным воздействиям, как 3003; применяется для панелей, рам и корпусов с порошковым окрашиванием.Рекомендуется
-
Алюминий 7075Высокопрочный сплав для деталей под экстремальными нагрузками, например авиационных рам, с порошковым окрашиванием для защиты.Совместим
-
Мягкая сталь 1018Стальные кронштейны и рамы подвергаются порошковому окрашиванию после фосфатирования; толщина проверяется магнитным толщиномером.Совместим
Применение порошкового окрашивания
Детали с порошковым окрашиванием востребованы в автомобилестроении, аэрокосмической отрасли, электронике и промышленном оборудовании, где цвет должен сохраняться, а поверхность — выдерживать износ.
-
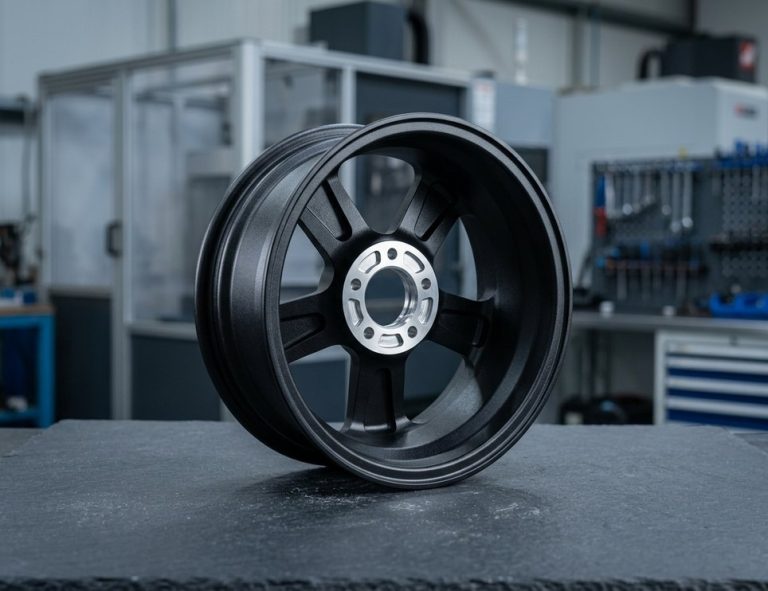 Колёса и отделкаКолёса и отделка из 6061 с порошковым окрашиванием остаются лёгкими и долговечными, а цветное покрытие устойчиво к сколам и дорожной соли.Запросить расчёт
-
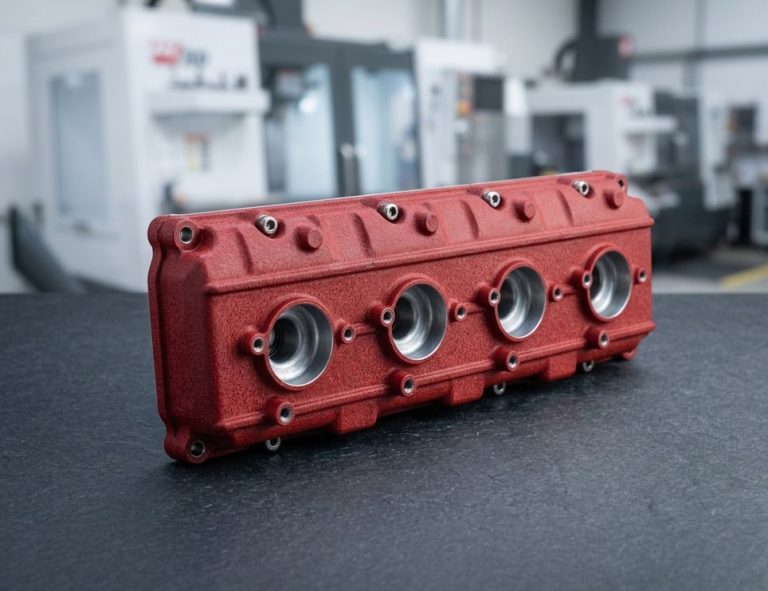 Компоненты двигателяОбработанные блоки, крышки и корпуса двигателей с порошковым окрашиванием для цвета и защиты от коррозии; отверстия и посадочные места маскируются.Запросить расчёт
-
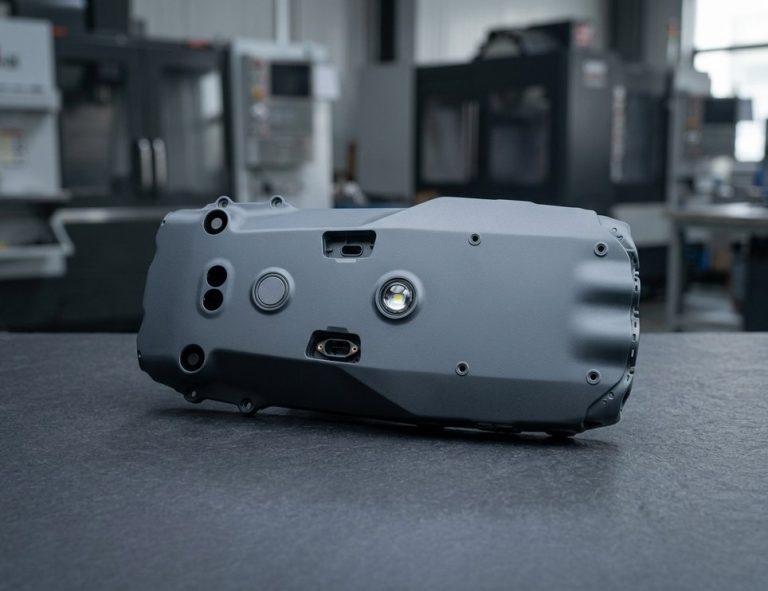 Детали для аэрокосмической отрасли и БПЛАРамы из 7075 и корпуса дронов, которые должны сохранять прочность под нагрузкой, с защитным порошковым покрытием поверх сплава.Запросить расчёт
-
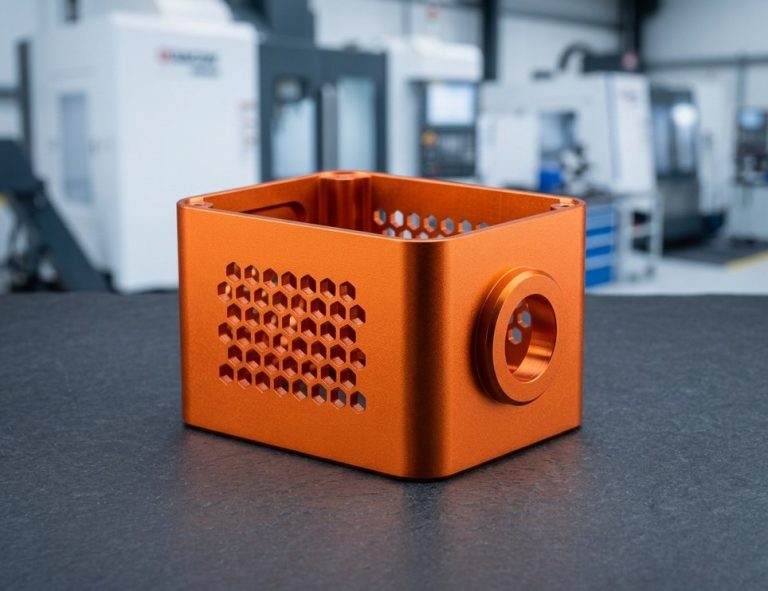 Корпуса электроникиВентилируемые алюминиевые корпуса и кожухи с порошковым окрашиванием в фирменных цветах, с акриловыми или полиэфирными порошками для аккуратного вида.Запросить расчёт
-
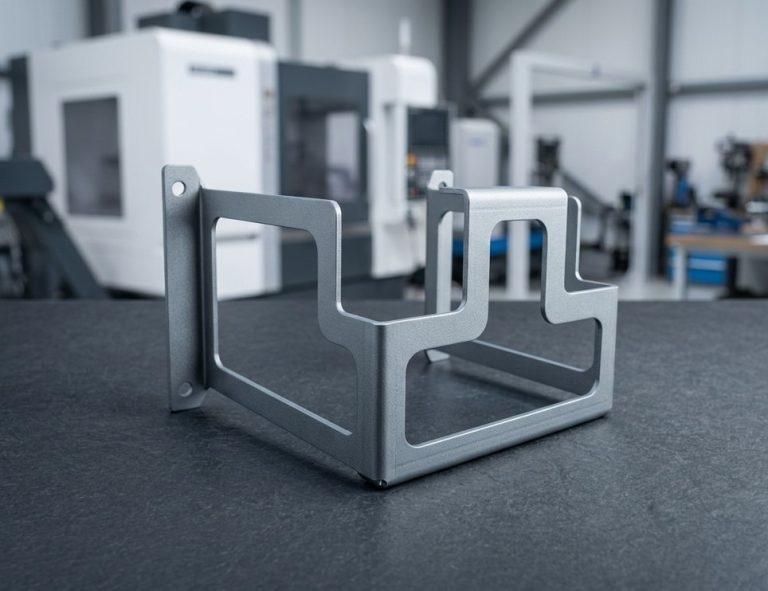 Кронштейны и рамыМашинные кронштейны и рамы для тяжёлой техники получают толстые эпоксидные или полиуретановые покрытия против износа, ударов и ржавчины.Запросить расчёт
-
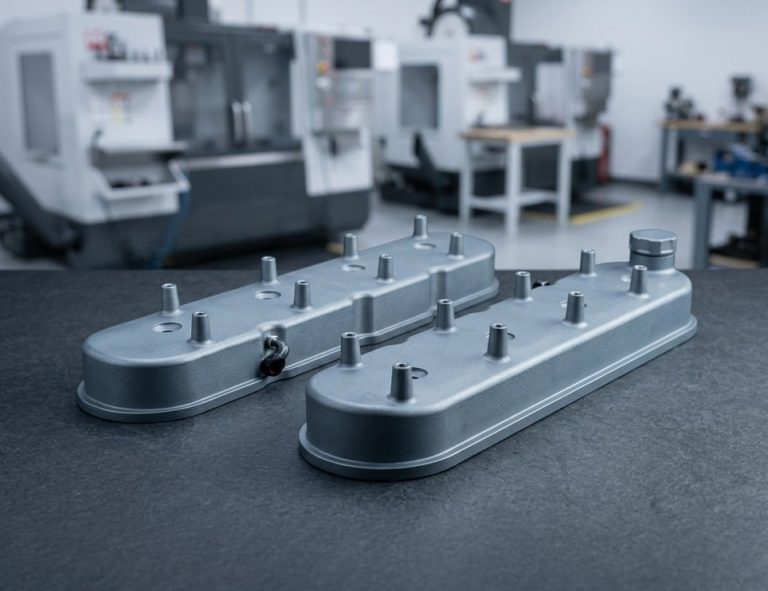 Корпуса турбин и насосовЛитые и обработанные корпуса для промышленного оборудования с порошковым окрашиванием для стойкости к химикатам и абразивному износу в эксплуатации.Запросить расчёт
Особенности проектирования при порошковом окрашивании
Порошковое окрашивание добавляет измеримую плёнку на каждую окрашиваемую поверхность, поэтому при проектировании учитывают утолщение, маскирование и правильный порошок для условий эксплуатации.
-
Учитывайте утолщение покрытия
На каждую окрашиваемую поверхность добавляется плёнка 60–80 µm. Сообщите нам, какие посадки и отверстия должны сохранять размер после окрашивания, чтобы мы спланировали маскирование.
-
Маскируйте резьбу и контакты
Резьбовые отверстия, сопрягаемые поверхности и точки заземления маскируются; укажите их на чертеже, чтобы они остались без покрытия.
-
Подбирайте толщину под применение
100–150 µm для деталей машин с высоким износом, 60–120 µm для оконных рам и фасадов, 50–100 µm для мебели и бытовой техники.
-
Выбирайте порошок под условия эксплуатации
Для деталей внутри помещений подходят эпоксидные или гибридные порошки; для наружных деталей нужны полиэфирные, TGIC или фторполимерные порошки для стойкости к УФ и погоде.
-
Указывайте цвет и глянец
Укажите эталон цвета, глянец и текстуру и допускайте небольшие различия оттенка между партиями для некритичных деталей.
Технические условия порошкового окрашивания
- Типовая толщина 60–80 µm
- Детали с высоким износом 100–150 µm
- Архитектурные детали 60–120 мкм
- Мебель и бытовая техника 50–100 мкм
- Применение Электростатическое напыление, перекрёстные проходы по ~20 мкм
- Предварительная подготовка Промывка, щелочная и растворительная очистка, ополаскивание
- Подготовка поверхности Дробеструйная обработка или фосфатирование
- Полимеризация Около 400 °F, 10–20 мин
- Контроль Испытания на царапины, удар и микрон
- Толщиномер Вихретоковый (алюминий), магнитный (сталь)
- Порошки Эпоксидные, полиэфирные, TGIC, полиуретановые, гибридные
- Специальные порошки Акриловые, фторполимерные, нейлоновые, антимикробные


Типы порошков для обработанных деталей
Химический состав порошка определяет, как покрытие переносит солнечный свет, химикаты и износ. DEK подбирает его под условия эксплуатации вашей детали.
Часто задаваемые вопросы
Ответы на распространённые вопросы о порошковом покрытии обработанных алюминиевых деталей.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








