









Прецизионная прошивная электроэрозия
Услуги прошивной электроэрозии DEK выполняют глухие полости, глубокие рёбра и острые внутренние углы в закалённой инструментальной стали и твёрдом сплаве с типовым допуском ±0.01mm. Без минимальной партии и срок изготовления прототипа 3 дня.
-
±0.005mm
Критичные элементы
-
3 дня
Самый быстрый прототип
-
Ra 0.15 μm
Наилучшая чистота
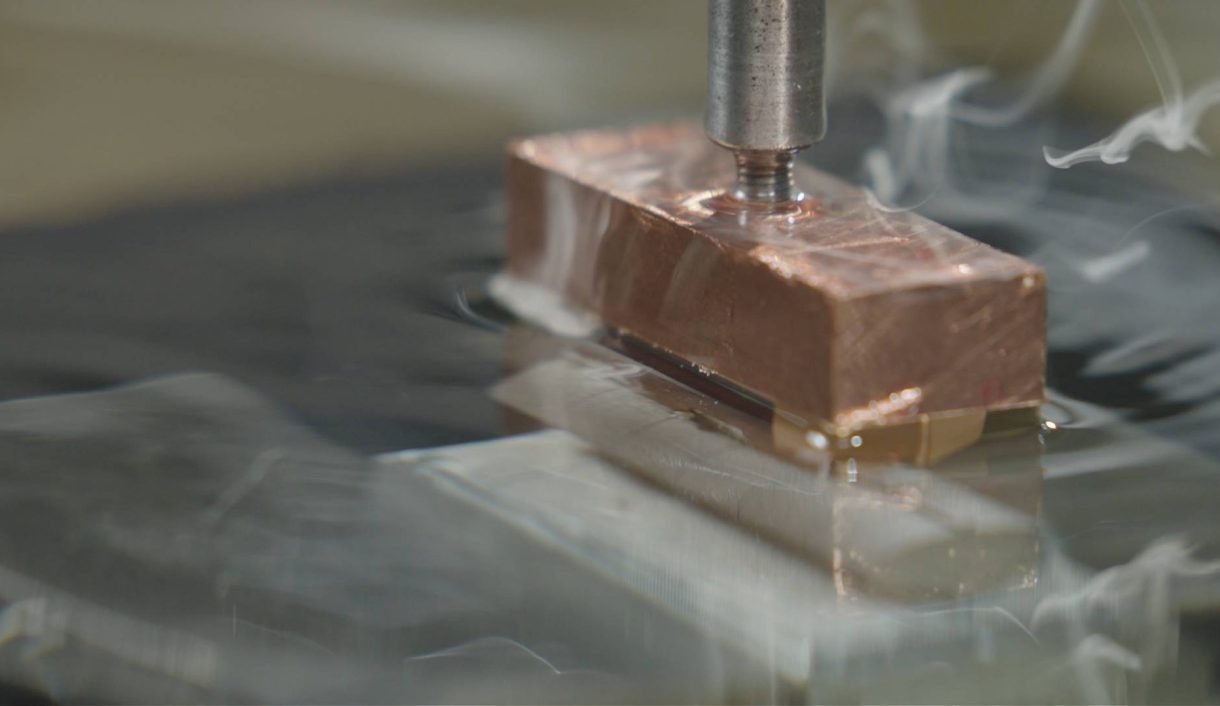

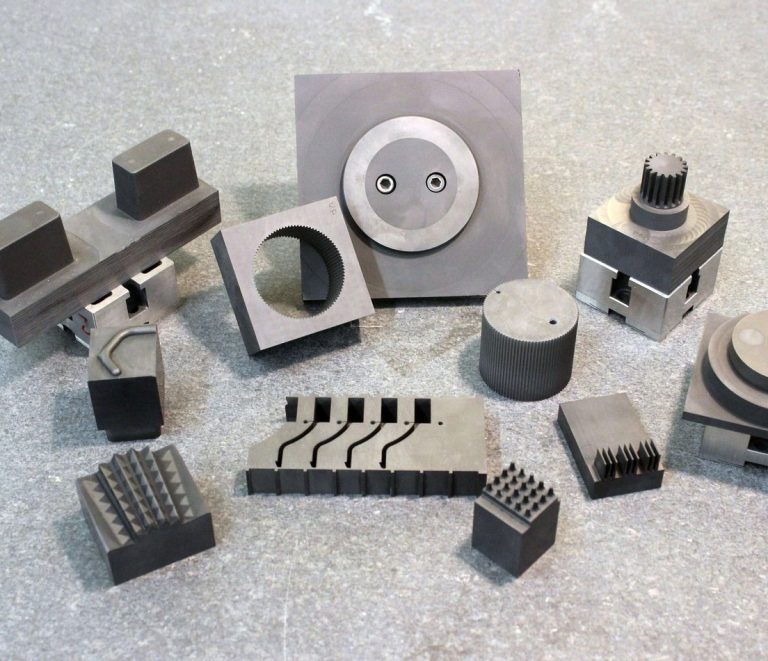
Прошивная электроэрозия на заказ для пресс-форм, штампов и оснастки
Прошивная электроэрозия, также называемая электроэрозионной прошивкой, заглубляет профилированный электрод в токопроводящую заготовку без контакта с ней и без возникновения напряжений. Механика разряда, износа и промывки описана в Полное руководство по прошивной электроэрозии.
DEK выполняет её для изготовителей пресс-форм, аэрокосмических и медицинских производителей оснастки и всех, кто обрабатывает закалённую инструментальную сталь или твёрдый сплав после термообработки, имея более 20 лет опыта в прецизионной механообработке. Сквозные элементы обычно выполняются методом проволочной электроэрозии; все процессы входят в наши услуги электроэрозионной обработки.
Почему DEK для прошивной электроэрозии
За каждой выжженной электродом полостью стоит более широкое прецизионное производство — от отдельной вставки пресс-формы до полного комплекта.
-

Сертифицированное качество
Сертификация ISO 9001, AS9100D и ISO 13485 (через TUV), каждая полость проходит IQC, IPQC, FAI, OQC, SPC и CAPA.
-

Проверено в масштабе
Прошивная электроэрозия работает в рамках производства, которое ежегодно обрабатывает более 1,2 млн деталей для более чем 2300 мировых OEM-клиентов.
-

Поставка в срок
Показатель поставок в срок 98,6%+, прототипные заказы отгружаются всего за 3 дня после запуска производства.
-

Электроэрозионная обработка по требованию
Без минимальной партии: отдельная вставка пресс-формы проходит ту же цепочку контроля, что и полный комплект полостей для серийного производства.

Электроды собственного изготовления
Медные электроды изготавливаются на собственном производстве, и эта работа входит в заявленный 3-дневный срок изготовления прототипа готовой детали, а не выделяется отдельной строкой. Поговорите с инженером по прошивной электроэрозии до выпуска чертежа.


Возможности услуг прошивной электроэрозии
Настройка осей, точность, закалённые материалы и работа с электродами: ключевые характеристики каждого заказа на прошивную электроэрозию в DEK.
Прошивная электроэрозия в сравнении с проволочной электроэрозией и фрезерованием с ЧПУ
Выбирайте прошивную электроэрозию, когда элемент должен оставаться глухим. Для сквозных элементов см. руководство по проволочной электроэрозии.
| Критерий | Этот процессПрошивная электроэрозия | Проволочная электроэрозия | Фрезерование с ЧПУ |
|---|---|---|---|
| Оптимально для | Глухие полости, шпоночные пазы, рёбра | Пазы, зубья шестерён, профили | Элементы, доступные инструменту |
| Геометрия элемента | Закрытое дно, ограничение по глубине | Проходит насквозь детали | Открытые, доступные элементы |
| Внутренние углы | Острые | Контурные профили | Ограничены радиусом инструмента |
| Закалённая инструментальная сталь | Да, после термообработки | Сквозные элементы | Быстрый износ инструмента |
| Алюминий | Только глухие элементы | Сквозные элементы | Предпочтительно, легко обрабатывается |
| Когда выбирать | Сквозной рез невозможен | Быстрее и дешевле для сквозных резов | Мягкая, доступная геометрия |
Отрасли, которые мы обслуживаем
Прошивная электроэрозия для изготовителей пресс-форм, аэрокосмических и медицинских инструментальщиков, а также для оснастки турбин и двигателей из жаропрочных сплавов.
-

Аэрокосмическая промышленность
-

Медицина
-

Автомобилестроение
-

Робототехника
-

Полупроводниковая промышленность
-

Электроника
-

Телекоммуникации
-

Дроны и БПЛА
-

Энергетика
-

Нефть и газ
-

Судостроение
-

Промышленное оборудование
-

Строительство
-

Сельское хозяйство
-

Потребительские товары
-

Военная промышленность и оборона
-

Горнодобывающая промышленность
-
 Аэрокосмическая промышленностьНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718 с FAI.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485 с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы для прототипов и мелкосерийного и среднесерийного производства из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали с 5-осевой обработкой за один установ.Подробнее
-
 Полупроводниковая промышленностьКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar с кромками без заусенцев.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди с допуском ±0.01 mm на контактных элементах.Подробнее
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы карданов и фитинги шасси из алюминия 7075, титана и магния для снижения массы без потери жёсткости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинного инструмента и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel с требованиями по твёрдости.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Промышленное оборудованиеПлиты захватов, крепления линейных направляющих, ролики кулачков и рамы станков из алюминия и стали с сохранением оснастки для повторных заказов.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерная оснастка и гидравлические фитинги из мягкой стали, легированной стали и алюминия с цинковым или порошковым покрытием.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для условий абразивного износа и влаги.Подробнее
-
 Потребительские товарыРучки, рукоятки, детали корпусов и аудиооборудование, где видна обработанная поверхность, с анодированием, дробеструйной обработкой или полировкой по образцу.Подробнее
-
 Военная промышленность и оборонаОптические крепления, корпуса и рельсы для аксессуаров из алюминия, стали и титана с сертификатами на материалы и отчётами FAI.Подробнее
-
 Горнодобывающая промышленностьПлиты износа, втулки, компоненты дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для условий пыли и вибрации.Подробнее
Элементы пресс-форм и штампов, которые мы прошиваем
Электрод погружается на заданную глубину и останавливается, достигая геометрии, которую фрезерный инструмент не может обработать без отклонения или ограничений по радиусу.
-

Глухие полости
Полости пресс-форм и штампов с закрытым дном, прошиваемые на глубину, при этом остальная часть детали остаётся нетронутой.
-

Глухие шпоночные пазы
Глухие шпоночные пазы, прошиваемые на глубину там, где сквозной прорез недопустим или невозможен на готовой детали.
-

Глубокие узкие рёбра
Узкие рёбра с закрытым дном, формируемые электродом за одно погружение без ограничений по вылету фрезы.
-

Тонкие стенки
Бесконтактная эрозия исключает отклонение, которому подвержено фрезерование тонких стенок из инструментальной стали и твёрдого сплава.
-

Острые внутренние углы
Внутренние углы без ограничений по радиусу инструмента, характерных для фрезерования, для компонентов пресс-форм.
-
Полости пресс-форм с текстурированной поверхностью
Текстурированные поверхности полостей и карманы для изготовления пресс-форм с чистотой обработки до Ra 0.15 μm.
Типовые задачи, которые мы решаем
-
Детали после термообработки
Закалённая инструментальная сталь и твёрдый сплав обрабатываются после термообработки, когда обычный режущий инструмент быстро изнашивается или не режет вовсе.
-
Ремонт повреждённых отверстий
Изношенные или повреждённые отверстия и стенки полостей восстанавливаются на месте без изменения исходной формы или положения детали.
-
Единичные вставки пресс-форм
без минимальной партии: одна вставка проходит ту же цепочку FAI и OQC, что и комплект; см. быстрое прототипирование.
-
Глухие элементы в алюминии
Алюминий прошивается чисто, но обычно фрезеруется; прошивная электроэрозия применяется для глухих элементов, недоступных фрезерованию.
Сертифицированное качество на каждом этапе
Каждая работа по прошивной электроэрозии выполняется в рамках сертификации ISO 9001, AS9100D и ISO 13485 (через TUV).
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Материалы для прошивной электроэрозии
Любой проводящий металл прошивается методом прошивной электроэрозии. Чаще всего мы работаем с этими закалёнными и высокопроизводительными сплавами.
Нужного материала нет в списке? Спросить инженера по прошивной электроэрозии
Посмотреть материалыКак заказать детали для прошивной электроэрозии
Вопросы и ответы по прошивной электроэрозии
Прямые ответы о точности, материалах и о том, что нужно для расчёта вашей детали.
Запросить расчёт прошивной электроэрозии
Отправьте чертёж в формате STEP, IGES или PDF с указанием материала, состояния твёрдости и критических размеров полости, чтобы получить расчёт с проверкой инженером.
- Прототипы отгружаются всего за 3 дня
- без минимальной партии — от одной вставки до полного комплекта
- Обычно ±0.01 mm, ±0.005 mm по запросу
- Медные электроды изготавливаются на собственном производстве
- Сертификаты ISO 9001, AS9100D, ISO 13485
Смежные возможности
-
 Прецизионные фитинги сверхвысокой чистотыПодробнее
-
 Прецизионные услуги координатного растачиванияПодробнее
-
 Прецизионные услуги растачивания с ЧПУПодробнее
-
 Прецизионные услуги проволочной электроэрозииПодробнее
-
 Прецизионные услуги нарезания резьбы с ЧПУПодробнее
-
 Прецизионные услуги плоского шлифованияПодробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








