







Варианты финишной обработки поверхности при обработке на станках с ЧПУ
Любая финишная обработка поверхности при обработке на станках с ЧПУ в DEK входит в заказ на механообработку: анодирование, пассивация, PVD, DLC и другие — только для деталей, которые обрабатываем мы, с учётом допусков на этапе планирования.
-
16Варианты отделки
-
0,05 мкмПолированная шероховатость от
-
6чСрок подготовки расчёта
Услуги финишной обработки поверхности в рамках вашего заказа на обработку на станках с ЧПУ
Наши услуги финишной обработки поверхности — это один из этапов заказа на механообработку: DEK не принимает заказы только на отделку.
Допуски, толщина покрытия и контроль планируются совместно по чертежу. Детали после механообработки выходят со станка с Ra 0,8–1,6 мкм, шлифование и полирование обеспечивают Ra 0.2–0.4 µm, а покрытия рассчитываются с учётом их толщины, чтобы посадки сохранялись. Отделка доступна в любом заказе через наш сервис обработки на станках с ЧПУ.
- Отделка планируется вместе с механообработкой, чтобы допуски сохранялись после нанесения покрытия
- Толщина покрытия, Ra и маскирование проверяются при финальном контроле
- ISO 9001:2015, ISO 13485 и AS9100D, сертифицировано TÜV
- Без минимальной партии, расчёт в течение 6 часов, фото перед отгрузкой
-

Покрытия
Анодирование, химическая плёнка, черное оксидирование, PVD и другое
-

Гальваническое покрытие
Цинкование, химическое никелирование, никелирование
-

Механическая обработка
Дробеструйная обработка, полирование, удаление заусенцев, лазерная маркировка
-

Обработки
Пассивация, электрохимическое полирование, термообработка


Доступные виды финишной обработки поверхности
Каждый вид отделки наносится на детали, обрабатываемые DEK, рассчитывается с учётом толщины или Ra и проверяется перед отгрузкой.
-
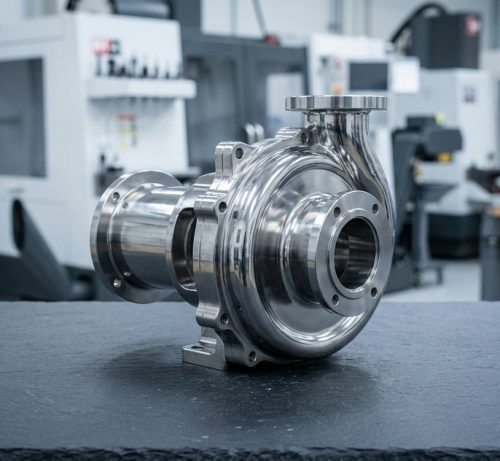 Механическая обработкаПолированиеШлифованные, сатинированные, полированные или зеркальные поверхности на деталях, обрабатываемых DEK, от Ra 0,8–1,6 мкм после механообработки до Ra 0,02–0,05 мкм на нержавеющей стали, алюминии, латуни, титане и инструментальной стали.Подробнее
-
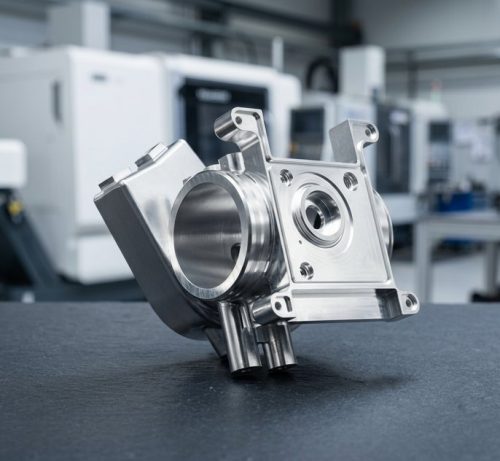 ОбработкиПассивацияКонтролируемая кислотная обработка, которая удаляет свободное железо, оставшееся после механообработки, и восстанавливает слой оксида хрома на деталях из нержавеющей стали без изменения размеров или отделки.Подробнее
-
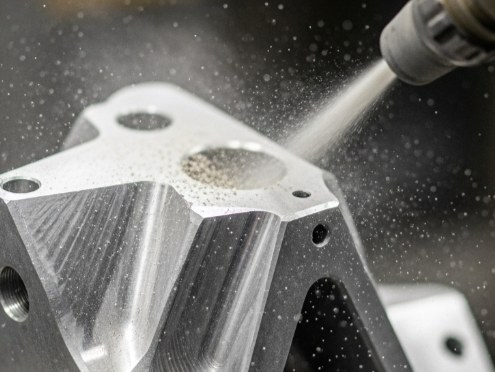
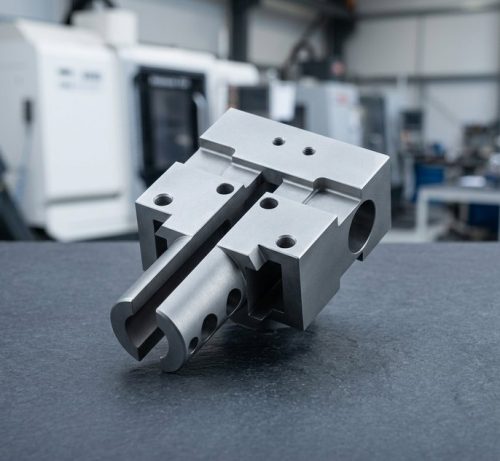 Механическая обработкаДробеструйная обработка и дробеструйное упрочнениеДробеструйная обработка стеклянными шариками, оксидом алюминия и дробеструйное упрочнение придают обработанным деталям из алюминия, нержавеющей стали, титана и стали равномерную матовую поверхность, адгезионную основу для окраски или повышенную усталостную долговечность в рамках того же заказа.Подробнее
-
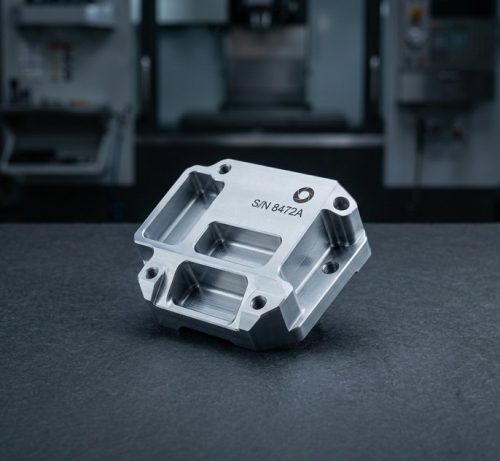 Механическая обработкаЛазерная маркировкаПостоянные номера деталей, серийные номера, логотипы и UDI-коды лазерной маркировкой на деталях из нержавеющей стали, титана, алюминия и пластика, которые обрабатывает DEK, без глубины и заусенцев в режиме отжига.Подробнее
-
 ОбработкиТермообработкаТермообработка упрочняет, отпускает или азотирует стальные детали, которые обрабатывает DEK, повышая прочность и износостойкость, при этом финишное шлифование обеспечивает итоговый допуск ±0.005 mm.Подробнее
-
 Механическая обработкаУдаление заусенцев и финишная обработка кромокУдаление заусенцев и притупление кромок на деталях, обрабатываемых DEK, собственными силами: от кромок, обработанных вручную до 0,1 мм, до термического и абразивно-струйного удаления заусенцев во внутренних перекрёстных отверстиях в стали и алюминии.Подробнее
Отделка и допуск: покрытие влияет на посадку
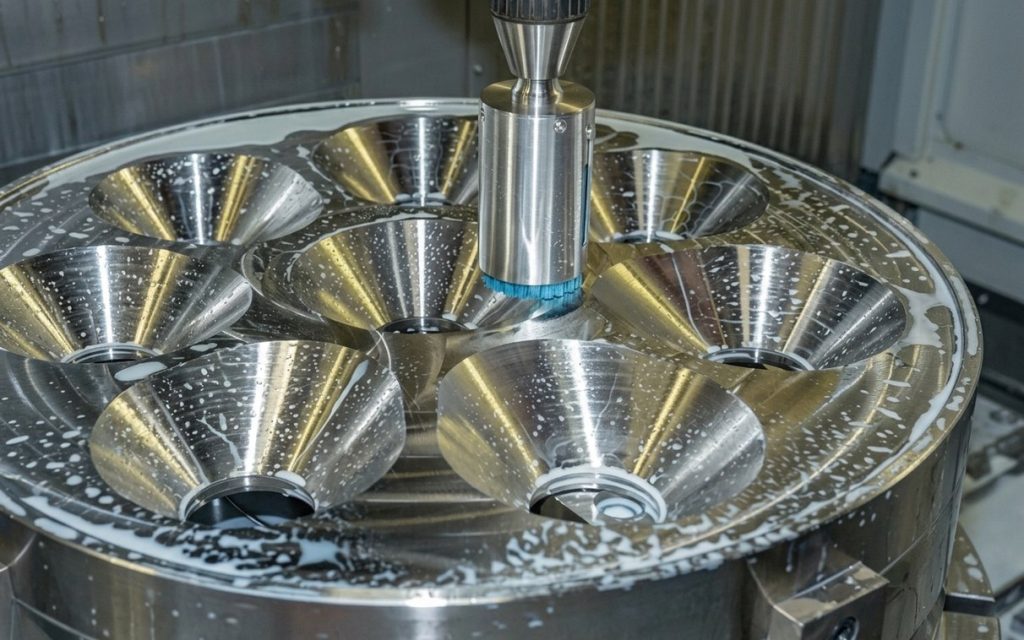
Покрытие добавляет материал, дважды по диаметру отверстия. DEK планирует отделку вместе с механообработкой, чтобы посадки сохранялись после обработки.
-

Толщина покрытия в отверстиях
Твёрдое анодирование толщиной 25 мкм на отверстии Ø10 H7 уменьшает его примерно на 0,05 мм, что выводит за допуск. Химическое никелирование и цинкование действуют так же; электрохимическое полирование удаляет материал.
-

Размеры после отделки
Если на чертеже указано, что размеры применяются после отделки, программа механообработки компенсирует это; если не указано, инженер уточняет. Пассивация, черное оксидирование и лазерная маркировка не дают измеримых изменений.
-

Маскирование или шлифование
На точных посадках маскирование или шлифование после нанесения покрытия обычно дешевле, чем выдерживание размера с учётом покрытия. Закалённые детали из 4140 или 17-4 PH получают припуск на шлифование после термообработки.
Какая отделка для какого материала
Финишная обработка поверхности металла зависит прежде всего от основного материала. Вот виды отделки, которые DEK рекомендует для каждого семейства материалов.
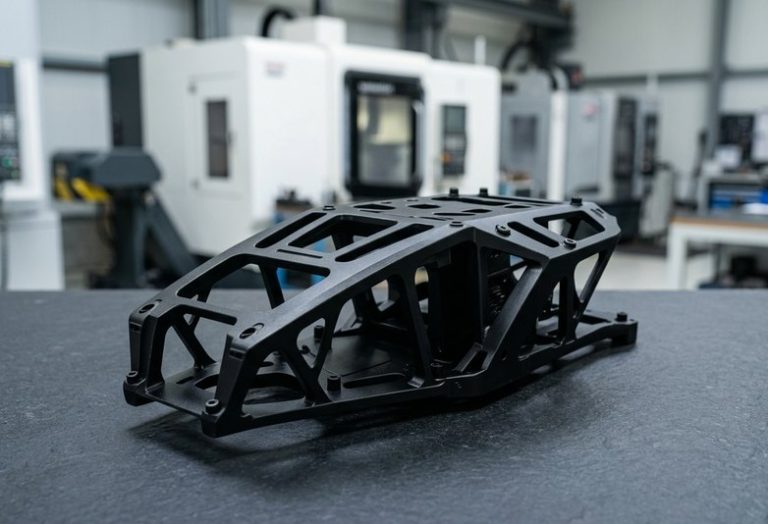
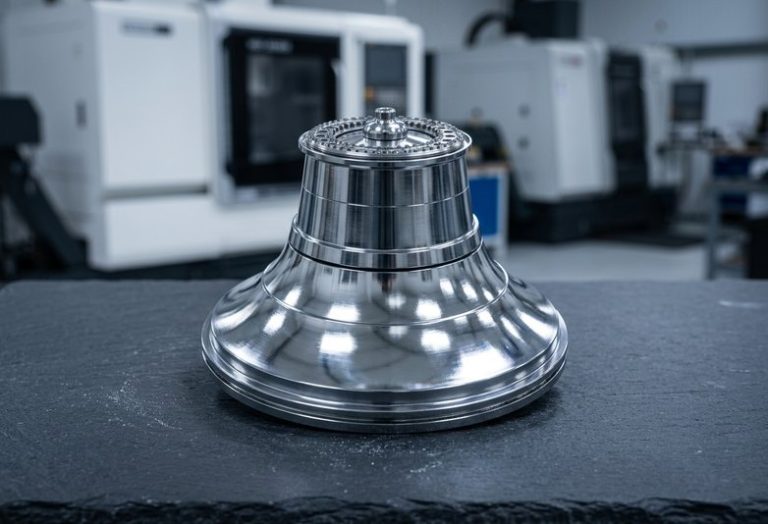
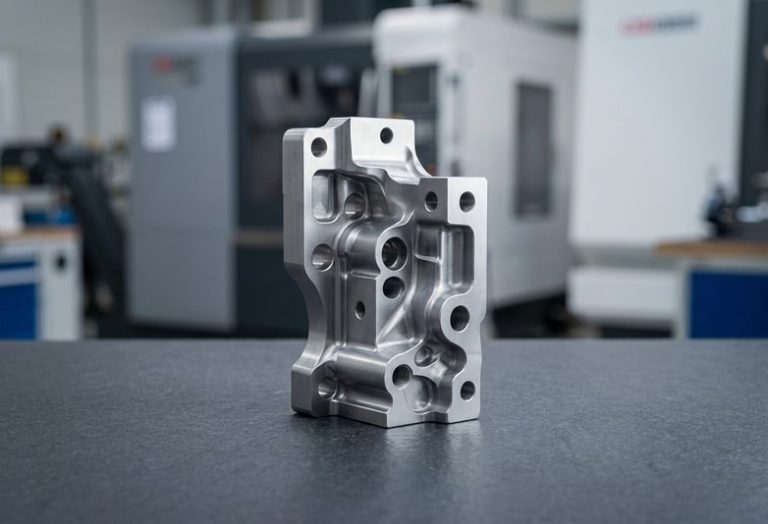
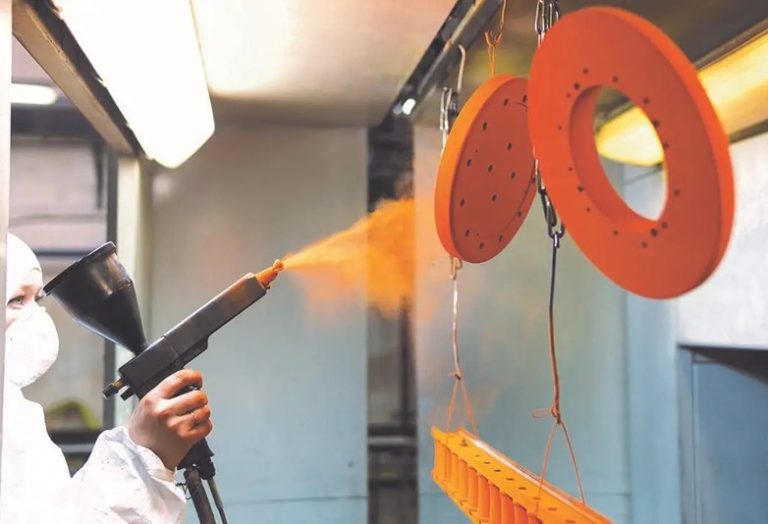

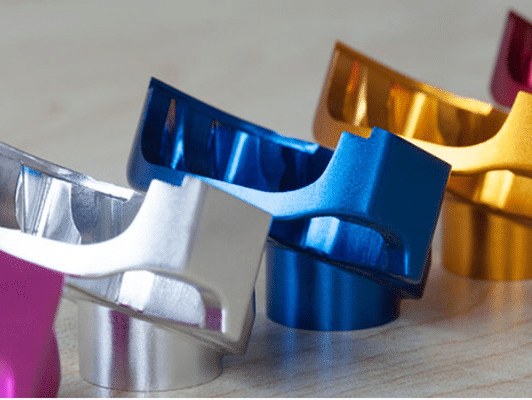
Анодирование для цвета и коррозионной стойкости, твёрдое анодирование для износостойкости, химическая плёнка там, где нужна электропроводность, и порошковая окраска для наружных деталей. См. нашу страницу обработки алюминия .

Как минимум пассивация, электрохимическое полирование для медицинских и полупроводниковых деталей и PVD для цвета. См. нашу страницу обработка нержавеющей стали .

Черное оксидирование для деталей внутри помещений, цинкование для улицы, химическое никелирование для равномерной защиты и термообработка для твердости.
Никелирование или химическое никелирование защищает детали из меди и латуни от потускнения и улучшает паяемость.
Дробеструйная обработка для текстуры, полирование или паровое полирование для прозрачности и лазерная маркировка для идентификации. См. раздел обработка пластиков на станках с ЧПУ .
Таблица выбора финишной обработки
Материалы, назначение и типичная толщина или Ra для каждого вида финишной обработки, которую DEK применяет к обрабатываемым деталям.
| Финишная обработка | Материалы | Назначение | Типичная толщина / Ra |
|---|---|---|---|
| Анодирование (Type II) | Алюминий, титан | Коррозионная стойкость, цвет | 5–25 µm |
| Твердое анодирование (Type III) | Алюминий | Износостойкость, 400+ HV | 25–75 µm |
| Электрохимическое полирование | Нержавеющая сталь, титан | Гладкость, очищаемость | Снимает 10–40 µm; Ra 0.2–0.4 µm |
| Пассивация | Нержавеющая сталь, титан | Восстанавливает пассивный слой | Без измеримой толщины |
| Химическая пленка (Alodine) | Алюминий, магний | Проводящая коррозионная защита, основа под краску | 0.5–4 µm |
| Черное оксидирование | Углеродистая и легированная сталь, нержавеющая сталь | Умеренная коррозионная стойкость, черный цвет | 1–2 µm |
| Покрытие DLC | Сталь, нержавеющая сталь, титан, твердый сплав | Очень низкое трение, 2000+ HV | 1–5 µm |
| Покрытие PVD (TiN, TiCN, TiAlN, CrN) | Сталь, нержавеющая сталь, титан, твердый сплав | Износостойкость, золотой или черный цвет | 1–5 µm |
| Лазерная маркировка | Все металлы, большинство пластиков | Номера деталей, логотипы, 2D-коды | Толщина не меняется |
| Дробеструйная обработка | Все металлы, пластики | Равномерная матовая текстура | Ra 1.0–3.0 µm |
| Абразивоструйная обработка и дробеструйное упрочнение | Все металлы | Текстура; упрочнение создает сжимающие напряжения | Ra 1.5–6 µm |
| Полирование и шлифование под браширование | Металлы, прозрачные пластики | Зеркальная или направленная декоративная отделка | Ra 0.05–0.8 µm |
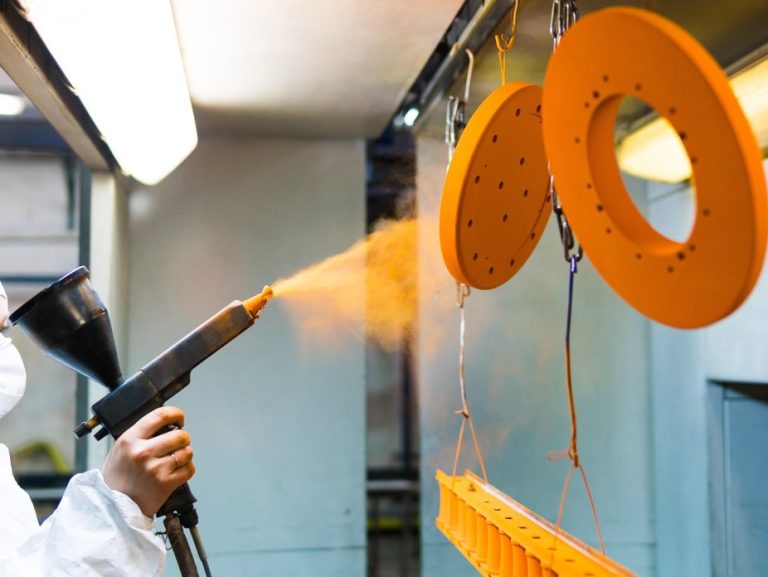
| Порошковая окраска | Алюминий, сталь | Прочное цветное покрытие для наружных деталей | 50–100 µm |
| Цинкование | Углеродистая и легированная сталь | Недорогая жертвенная коррозионная защита | 5–15 µm |
| Химическое никелирование | Сталь, алюминий, медь, латунь | Равномерная коррозионная и износостойкость | 5–50 µm |
| Термообработка | Легированная, инструментальная и нержавеющая сталь | Твердость, прочность | По спецификации |
| Удаление заусенцев | Все материалы | Удаление заусенцев, притупление кромок | Радиус кромки 0.1–0.5 mm |

Запросите расчёт на детали с учетом финишной обработки
Финишная обработка обрабатываемых деталей рассчитывается вместе с механообработкой в рамках одного срока: пришлите чертеж с указанием, или опишите условия эксплуатации, и инженер подберет ее.


Указание финишной обработки поверхности при обработке на станках с ЧПУ
Типичный Ra на каждом этапе процесса DEK и стандарты, на которые следует ссылаться, чтобы ваше указание финишной обработки было полным.
Часто задаваемые вопросы
Краткие ответы о видах финишной обработки, стандартном Ra, размерах и стандартах обозначений.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








