









Услуги лазерной маркировки деталей, обработанных на станках с ЧПУ
Услуги лазерной маркировки DEK наносят серийные номера, логотипы и UDI-коды на детали, которые мы обрабатываем собственными силами, в рамках того же заказа. Отожжённые метки не добавляют глубины, поэтому детали с допуском ±0.005 mm отправляются без изменений.
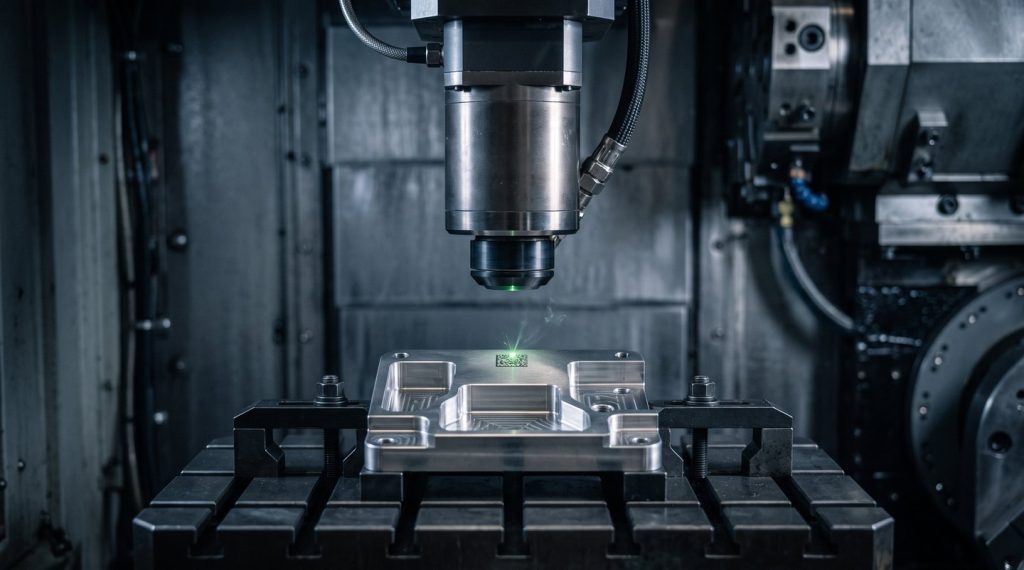
- 0 µm Глубина отожжённой метки
- 10–100 µm Глубина гравировки
- 0.15 mm Ячейка DataMatrix


Как работают наши услуги лазерной маркировки
Волоконный лазер наносит нестираемую метку на готовую деталь. Маркировка — последний этап того же заказа на обработку на станках с ЧПУ, выполняемый в согласованной последовательности с другими видами финишной обработки поверхности.
Что даёт лазерная маркировка и на что обратить внимание
Каждый тип метки ведёт себя по-разному в эксплуатации, поэтому знание его сильных сторон и ограничений помогает указать правильный тип на чертеже.
-

Ключевые преимущества
- Без глубины, без заусенцев: отжиг не удаляет материал, поэтому деталь с допуском ±0.005 mm отправляется без изменений
- Нестираемость и скорость: маркировка добавляет к заказу несколько часов, без минимальной партии
- Сохраняется на последующих этапах: отожжённые метки выдерживают обращение, очистку, циклы автоклавирования и пассивацию
- Наивысший контраст на анодированной поверхности: абляция даёт чёткую белую метку на чёрном или цветном анодированном алюминии
- Полное содержимое для прослеживаемости: серийные номера, QR- и DataMatrix-коды, логотипы из векторных файлов и шкалы настройки
-

Ограничения и альтернативы
- У отжига есть ограничения: отожжённые метки не выдерживают шлифования или интенсивной пескоструйной обработки; вместо этого гравируйте на 20–50 µm
- Голый алюминий имеет низкий контраст: метка на 6061 или 7075 получается светло-серой, поэтому применяется травление или гравировка
- Нагрев снижает локальную стойкость: на нержавеющей стали термометка требует пассивации для её восстановления
- Твёрдые покрытия требуют разрыва: DLC маркируется только там, где чертёж допускает разрыв покрытия
- Некоторые материалы маркируются плохо: PTFE и прозрачный акрил дают слабые метки; латунь и медь нельзя отжигать
- Глубокий или выступающий текст: глубже примерно 0.2 mm его вырезают в программе с помощью фрезерования текста
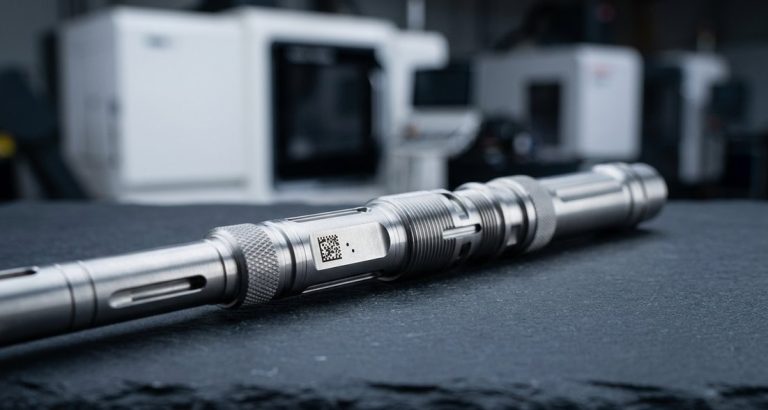
Лазерная гравировка металлических деталей и результаты маркировки
Волоконная лазерная маркировка даёт читаемые нестираемые метки, глубина и контраст которых соответствуют способу финишной обработки и эксплуатации детали.
-

Волоконная лазерная маркировка
Мощность, скорость и фокусировка обеспечивают отожжённые, гравированные, абляционные или травленые метки с помощью одного и того же волоконного лазера, каждая из которых указана на чертеже.
-

Стойкость к покрытиям
Гравированные метки глубиной 20–50 µm выдерживают пескоструйную обработку и тонкие покрытия; при 80–100 µm они выдерживают гальваническое и порошковое покрытие.
-

Контраст важнее глубины
Чёрный отожжённый код на матовой 316L считывается надёжнее, чем глубокая гравировка на полированной стали.
-

Малые размеры кодов
Минимальные читаемые размеры на металле: высота текста 0.3 mm и ячейки DataMatrix 0.15 mm, код 12 × 12 размером около 2 mm в квадрате.
-

Класс для сканера
Указывайте минимальный класс, например ISO 29158 класс B, для сканируемых кодов, и DEK проверяет коды на соответствие ему.
-

Чистые поверхности
Отжиг образует оксидный слой ниже температуры плавления без удаления материала (0 µm), что подходит для деталей, контактирующих с пищевыми продуктами, которые должны оставаться гладкими.
Типы меток: отжиг, гравировка, абляция
| Тип метки | Что происходит | Глубина | Контраст | Лучше всего подходит для |
|---|---|---|---|---|
| Отжиг (термометка) | Поверхность нагревается ниже температуры плавления; образуется оксидный слой | 0 µm, материал не удаляется | Чёрная на нержавеющей стали и титане; серая на инструментальной стали | Медицинские UDI, детали для контакта с пищевыми продуктами, гладкие коррозионностойкие поверхности |
| Гравирование | Материал испаряется за проходы | 10–100 µm, глубже по запросу | Тёмное углубление, читаемое на ощупь | Детали после маркировки подвергаются пескоструйной обработке, окраске или нанесению покрытия; идентификация для жёстких условий износа |
| Абляция (удаление слоя) | Удаляется поверхностный слой, обнажая основной материал | Только толщина слоя (5–25 µm) | Белая или яркая маркировка на чёрном анодировании, краске или чёрном оксидировании | Высококонтрастная маркировка на анодированном алюминии и деталях с покрытием |
| Травление (лёгкое оплавление) | Поверхность расплавляется и повторно затвердевает | 1–10 µm | Светло-серый или матовый | Логотипы и текст на необработанном алюминии, латуни, пластиках |
Материалы и особенности их маркировки
Материалы, на которых выполняется лазерная маркировка деталей с ЧПУ нержавеющая сталь, титан, алюминий, углеродистые, легированные и инструментальные стали и инженерные пластики.
Углеродистая и инструментальная сталь отжигаются до серо-чёрного цвета; латунь и медь требуют большей мощности и гравируются или травятся. Пластики маркируются вспениванием или изменением цвета; PTFE и прозрачный акрил маркируются плохо.
-
Нержавеющая сталь 316LОтжиг даёт глубокую чёрную коррозионно-безопасную маркировку; при необходимости по чертежу деталь затем пассивируется.Рекомендуется
-
Ti-6Al-4VОтжиг даёт тёмно-серый или чёрный цвет; распространено на ортопедических и стоматологических инструментах.Рекомендуется
-
Алюминий 6061Необработанный 6061 маркируется светло-серым с низким контрастом; на анодированном выполняется абляция до чёткой белой маркировки.Сначала анодирование
-
PEEKНатуральный PEEK маркируется тёмно-серым за счёт изменения цвета и применяется для рукояток инструментов.Хорошо
Типичное применение лазерной маркировки
Услуги маркировки деталей для прослеживаемости стали нормой в цепочках поставок медицинской и аэрокосмической отраслей, наряду с серийными номерами, кодами и шкалами на повседневных деталях.
-
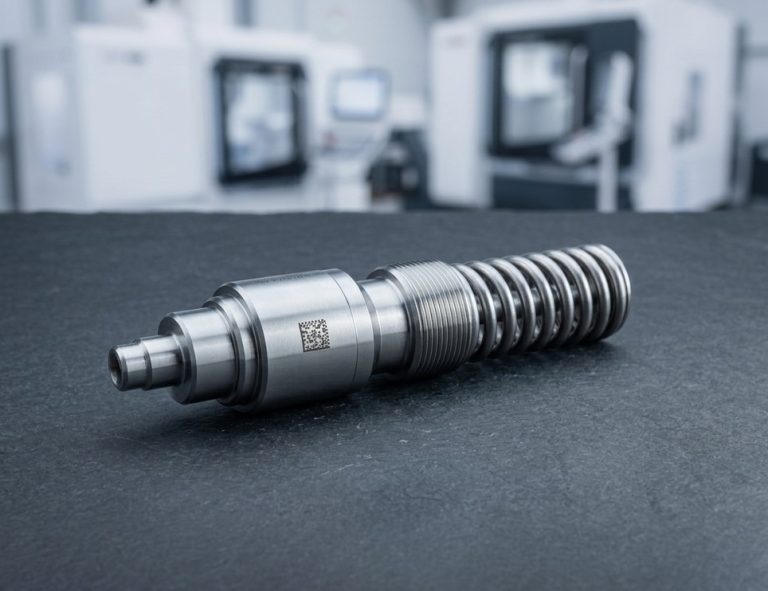 Медицинские коды UDIКоды DataMatrix GS1 или HIBCC, нанесённые отжигом на инструменты из 316L, 17-4 PH, титана и PEEK, изготовленные по ISO 13485.Запросить расчёт
-
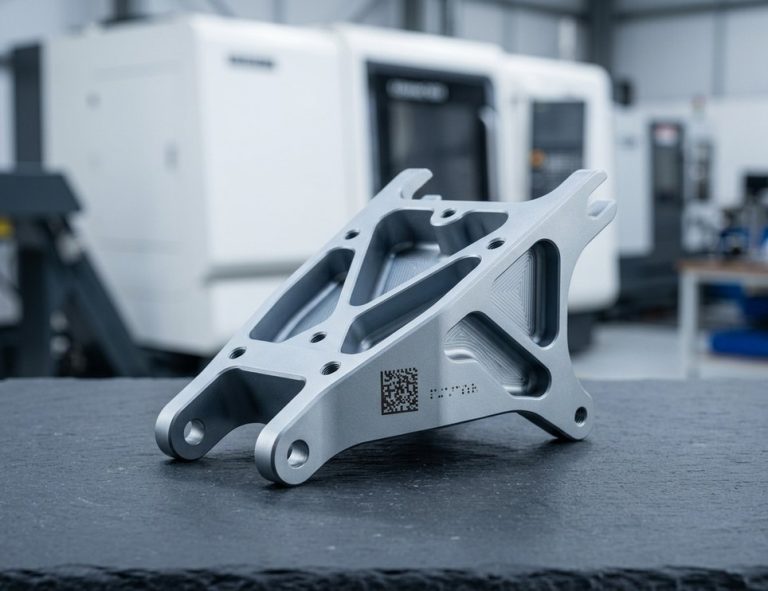 Аэрокосмическая отрасль и оборонаНомер детали, партия, cage code и дата в соответствии с требованиями типа MIL-STD-130 на кронштейнах, фитингах и корпусах по AS9100D.Запросить расчёт
-
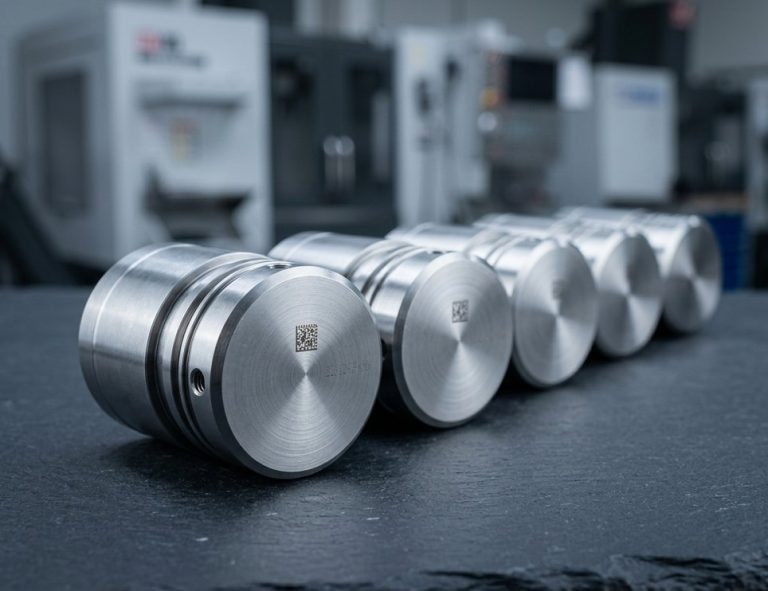 Серийные номера и QR-кодыПоследовательные серийные номера из вашего списка или из нашей системы партий, а также QR- и DataMatrix-коды и логотипы из векторных файлов.Запросить расчёт
-
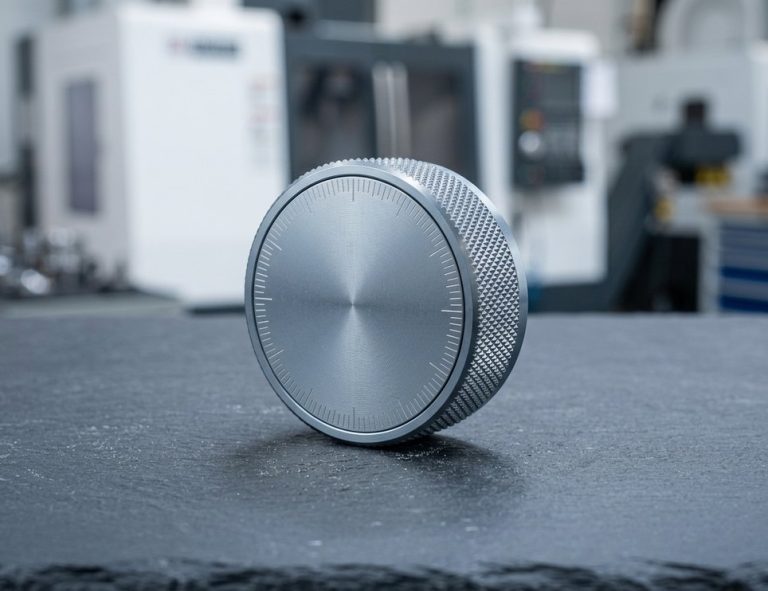 Шкалы на ручкахЛазерная маркировка делений на ручках и циферблатах, читаемая без увеличения глубины обработанной поверхности.Запросить расчёт
Как задать лазерную маркировку
Укажите на чертеже зону маркировки, содержимое, тип, стандарт и последовательность, чтобы маркировка сохранялась после всех последующих операций и надёжно считывалась.
-
Расположение и размер
Покажите обведённую зону с выноской или позицию с привязкой к базе, а также высоту текста.
-
Содержимое и тип кода
Укажите точную строку или переменную, например "SN: XXXXXX", со списком при заказе; укажите DataMatrix или QR и структуру GS1 или HIBCC.
-
Обозначение лазерной маркировки UDI
Напишите "UDI per 21 CFR 801, verify to ISO 29158 grade B" или "Mark per MIL-STD-130", а также тип маркировки и направление чтения.
-
Последовательность с анодированием
Абляция после анодирования для белой маркировки на чёрном, или гравируйте до анодирования, чтобы углубление впитало краситель и читалось тёмным.
-
Чёрное оксидирование и покрытия
Абляция после чёрное оксидирование для контраста; укажите "Mark after anodize" или "Mark before passivation".
Спецификации лазерной маркировки
- Глубина отжига 0 µm, материал не удаляется
- Глубина гравирования 10–100 µm, глубже по запросу
- Глубина абляции Только слой (5–25 µm)
- Глубина травления 1–10 µm
- Мин. высота текста 0.3 mm
- Мин. ячейка DataMatrix 0.15 mm
- Типы кодов DataMatrix, QR (GS1, HIBCC)
- Оценка качества кода ISO/IEC 29158 (AIM DPM)
- Стандарты 21 CFR 801, MIL-STD-130
- Сохраняемый допуск ±0.005 mm (отжиг)
- Сертификаты ISO 9001:2015, ISO 13485, AS9100D
- Минимальная партия Нет
Часто задаваемые вопросы
Ответы о типах маркировки, кодах UDI, анодированных деталях и допусках.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








