









Черное оксидирование деталей, обработанных на станках с ЧПУ
DEK наносит черное оксидирование на стальные детали, которые мы обрабатываем собственными силами, в рамках того же заказа. Толщина слоя менее 1 µm, поэтому деталь с допуском ±0.005 mm отгружается с теми же размерами.
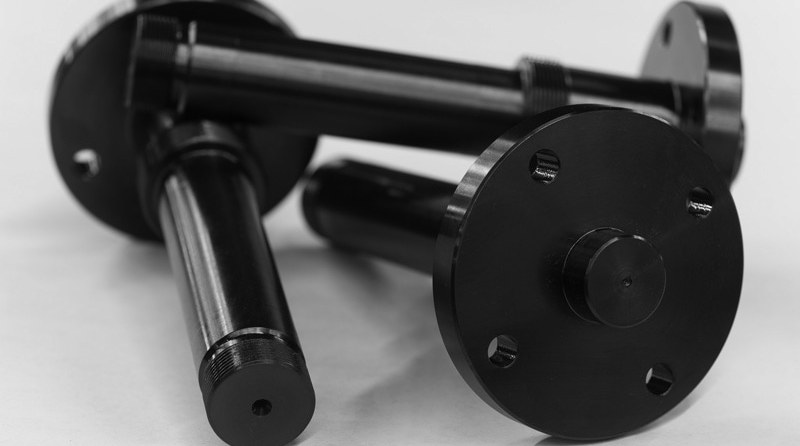
- 0,5–1 µm Толщина слоя
- 24–96 ч Соляной туман (с маслом)
- 1 день Дополнительный срок


Процесс черного оксидирования
Черное оксидирование превращает поверхность стали в черный магнетит в горячей щелочной ванне. Оно планируется вместе с механообработкой как последний этап того же заказа; заказы только на финишную обработку не принимаются.
Что дает черное оксидирование и на что обратить внимание
Черное оксидирование — это недорогое черное покрытие для прецизионных стальных деталей, но его защита умеренная: знайте, когда лучше выбрать другое покрытие.
-

Ключевые преимущества
- Нулевое изменение размеров: слой менее 1 µm и растет вглубь поверхности, поэтому шлифованные посадки остаются в допуске
- Без маскирования и компенсации: отверстия, резьбы и калибровочные диаметры не требуют припуска под покрытие
- Матовый, неотражающий черный: снижает блики и делает следы инструмента менее заметными
- Твердость не меняется: ванна при 140 °C ниже любой практической температуры отпуска для инструментальной стали
- Низкий риск водородного охрупчивания: процесс щелочной, а не кислотный
- Сохраняет электропроводность: конверсионный слой является частью металла, а не изолирующей пленкой
- Самое недорогое черное покрытие: добавляет один день к заказу на механообработку, без минимальной партии
-

Ограничения и альтернативы
- Эксплуатация на открытом воздухе или во влажной среде: черное оксидирование не является покрытием для открытого воздуха; указывайте цинкование или никелирование
- Стойкость к износу или задирам: DLC или PVD-нитрид — это твердые пленки, а не конверсионные покрытия
- Алюминиевые и цинковые детали: несовместимо; указывайте черное анодирование для алюминия
- Нержавеющая сталь, требующая только защиты: пассивация дешевле и сохраняет блестящую поверхность
- Детали, которые берут руками: масляное уплотнение оставляет переносящуюся пленку; указывайте воск или уплотнитель с сухой на ощупь поверхностью
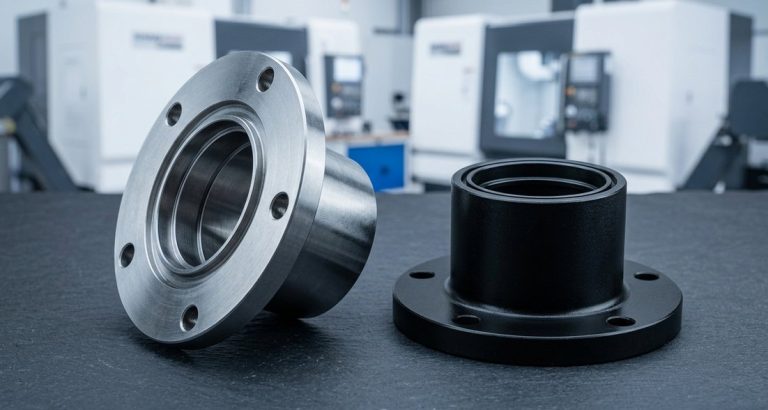
Результаты по внешнему виду и защите
Черное оксидирование придает обработанной стали равномерный черный цвет с легкой защитой, сохраняя размеры, шероховатость и твердость как после механообработки.
-

Антикоррозионная защита
24–96 часов нейтрального соляного тумана с масляным уплотнением — достаточно для инструмента, калибров, компонентов машин и огнестрельного оружия, хранящихся в сухих условиях.
-

Глубокий черный на стали
Горячее черное оксидирование образует настоящий магнетит на углеродистой, легированной и инструментальной стали: глубокий черный цвет, наибольшая долговечность и лучшая удерживаемость масла.
-

Снижение бликов
Матовая, неотражающая поверхность; в сочетании с дробеструйной обработкой дает ровный, ненаправленный черный цвет для оптических и приборных деталей.
-

Шероховатость сохраняется
Шероховатость не меняется: шлифованная поверхность Ra 0.4 µm остается Ra 0.4 µm, а фрезерованная Ra 1.6 µm остается 1.6 µm.
-

Твердость сохраняется
O1, A2, D2, S7 и H13 хорошо принимают черное оксидирование после закалки; ванна при 140 °C не меняет твердость.
-

Темно-серый на нержавеющей стали
На нержавеющей стали более горячая ванна дает темно-серый или серо-черный, а не глубокий черный цвет, применяемый для снижения бликов.
Горячее, среднетемпературное и холодное черное оксидирование
| Процесс | Температура ванны | Химический состав | Результат | Стандарт | Когда DEK применяет |
|---|---|---|---|---|---|
| Горячее черное оксидирование | 135–145 °C | Гидроксид натрия, нитраты, нитриты | Истинный магнетит, глубокий черный цвет, максимальная стойкость, лучшая удерживаемость масла | MIL-DTL-13924 Class 1, AMS 2485 | По умолчанию для углеродистой, легированной и инструментальной стали |
| Среднетемпературное | 90–120 °C | Модифицированный щелочной нитрат | Магнетит, черный цвет, без едких испарений | MIL-DTL-13924 Class 1 | Тот же результат, что и при горячем процессе, но проще в обращении; применяется для крупных партий |
| Холодное (при комнатной температуре) | 20–30 °C | Осаждение селенида меди | Осажденная пленка, серо-черная, стирается, низкая стойкость | Нет | Не для функциональных деталей; по запросу для некритичного декоративного применения |
Черное оксидирование стальных деталей: подходящие материалы
Детали из стали с черным оксидированием из углеродистой стали и легированной стали (1018, 1045, 12L14, 1215, 4140, 4340, 8620) чернеют равномерно, а инструментальная сталь хорошо принимает покрытие после закалки.
Черное оксидирование нержавеющей стали требует более горячей ванны (Class 3 для серий 400 и PH-марок, Class 4 для серии 300) на нержавеющей стали. Медь и латунь чернят сульфидным способом по запросу; алюминий и цинк несовместимы.
-
Легированная сталь 4140Чернеет равномерно; предварительно закаленная 4140 при 28–32 HRC — распространенное сочетание для валов и приспособлений.Рекомендуется
-
Углеродистая сталь 1045Углеродистые стали, такие как 1018, 1045 и 12L14, равномерно чернеют при стандартном горячем процессе.Рекомендуется
-
Инструментальная сталь D2Хорошо принимает черное оксидирование после закалки; ванна при 140 °C не изменяет твердость.Рекомендуется
-
Инструментальная сталь H13Закаленная H13 чернеет без потери твердости, так как температура ванны остается ниже температуры отпуска.Рекомендуется
-
Нержавеющая сталь 17-4 PHВанна Class 3 дает угольно-серый или серо-черный цвет; применяется для снижения бликов на деталях приборов.С оговорками
-
Нержавеющая сталь 416Черное оксидирование Class 3 дает угольно-серо-черный цвет на деталях приборов и оружия, но не глубокий черный.С оговорками
Типичные применения
Финишная обработка черным оксидированием подходит для стальных деталей, которые должны сохранять размеры и иметь равномерный черный вид — от калибров и приспособлений до оружия и оптики.
-
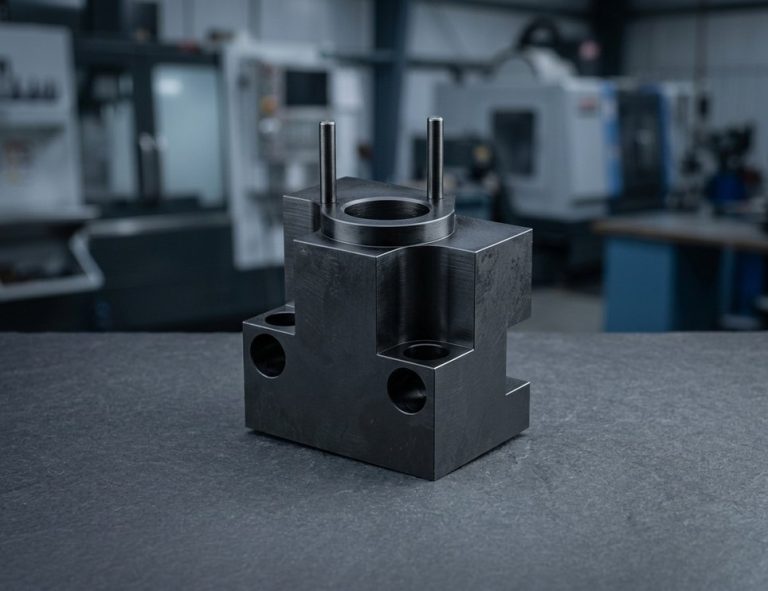 Оснастка, кондукторы и калибрыПриспособления, установочные штифты и концевые меры длины, где покрытие не должно изменять размеры.Запросить расчёт
-
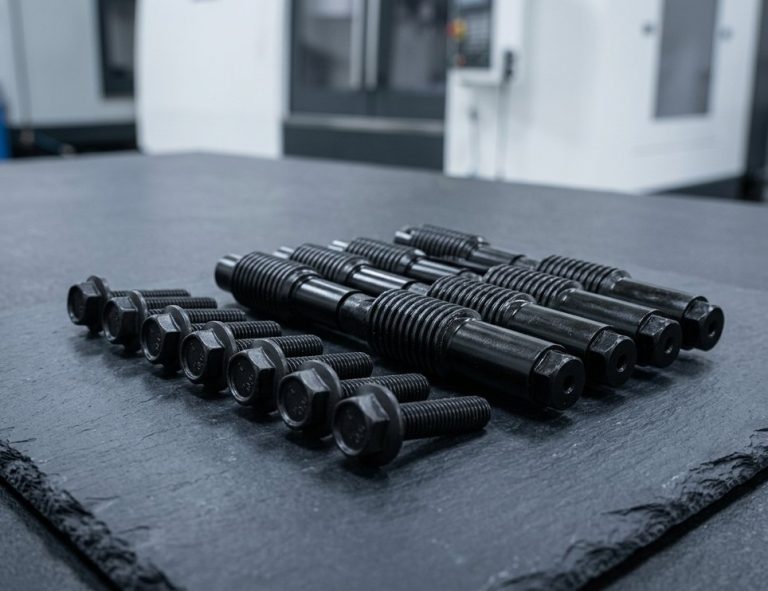 Крепеж, валы, шестерниВинты, штифты, валы и заготовки шестерен, которым нужен равномерный черный цвет и легкая масляная защита.Запросить расчёт
-
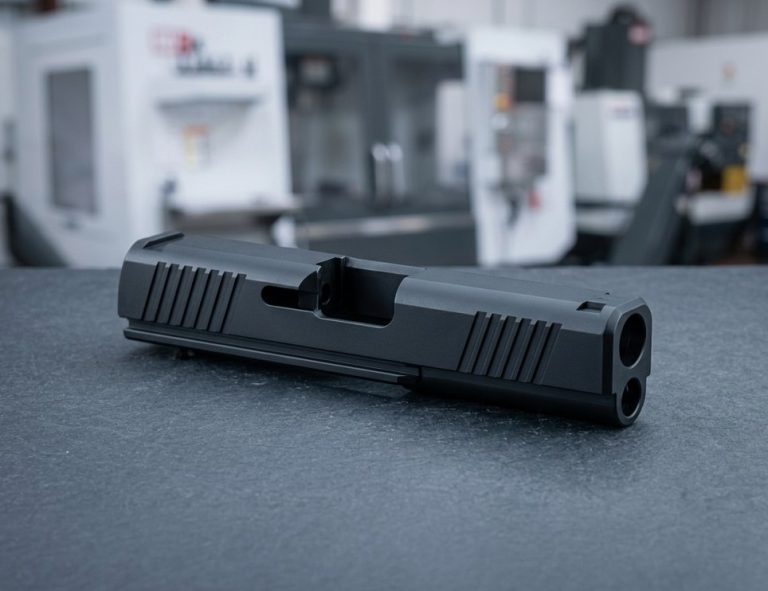 Детали оружияЗатворы, рамки и штифты из 4140 и 416 для традиционного неотражающего покрытия.Запросить расчёт
-
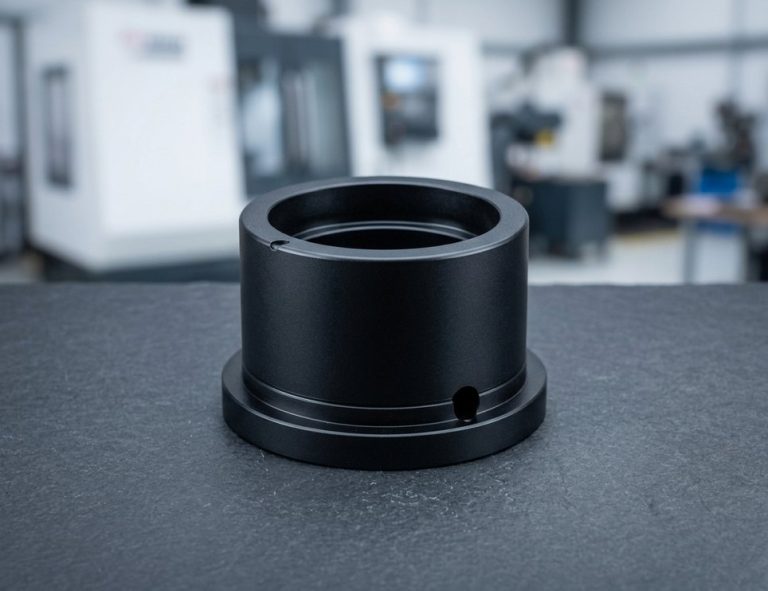 Оптические и приборные деталиКронштейны, апертуры и бленды, где важно снижение бликов; в сочетании с дробеструйной обработкой для матового черного.Запросить расчёт
Указания по проектированию и чертежам
Черное оксидирование не добавляет измеримого размера, поэтому указания на чертеже касаются обозначения покрытия, герметика и твердости заданной вами стали.
-
Компенсация не требуется
Слой тоньше 1 µm и растет вглубь поверхности: отверстия, резьбы и калибровочные диаметры не требуют припуска или маскирования. Шлифованный штифт ±0.005 mm остается в допуске.
-
Указывайте полное обозначение
«Черное оксидирование по MIL-DTL-13924 Class 1, дополнительная обработка маслом. Изменение размеров не допускается». Для закаленной нержавеющей стали используйте Class 3.
-
Выберите герметик
Наш сервис покрытия черным оксидированием герметизирует маслом, воском или сухой пленкой. Масло переносится на руки и упаковку: для деталей, с которыми работают вручную, указывайте «дополнительно воск» или «сухое».
-
Добавьте дробеструйную обработку для матовости
Укажите «дробеструйная обработка #120 перед черным оксидированием» для матовой поверхности без бликов; см. дробеструйная обработка.
-
Закаленные детали выше 40 HRC
Риск водородного охрупчивания низок, так как процесс щелочной; выше примерно 40 HRC DEK применяет щелочную очистку или легкую дробеструйную обработку, но не кислотную.
Спецификации черного оксидирования
- Толщина слоя 0.5–1 µm (магнетит, Fe₃O₄)
- Изменение размеров Нет
- Стандарт для стали MIL-DTL-13924 Class 1, AMS 2485
- Стандарт для нержавеющей стали MIL-DTL-13924 класс 3 или 4
- Горячая ванна 135–145 °C
- Среднетемпературная ванна 90–120 °C
- Соляной туман (с маслом) 24–96 часов
- Герметики Масло, воск или сухая плёнка
- Шероховатость поверхности Без изменений (Ra 0,4 µm остаётся Ra 0,4 µm)
- Электропроводность Сохраняет электропроводность
- Дополнительный срок 1 день
- Минимальный заказ без минимальной партии
Часто задаваемые вопросы
Ответы о размерах, выборе процесса и нержавеющей стали для чернения оксидированием на обработанных деталях.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








