









Услуги анодирования для деталей, обработанных на станках с ЧПУ
Услуги анодирования DEK применяются к алюминиевым и титановым деталям, которые мы обрабатываем собственными силами, в рамках одного заказа. Мы обрабатываем с точностью ±0.005 mm и анодируем по MIL-A-8625.
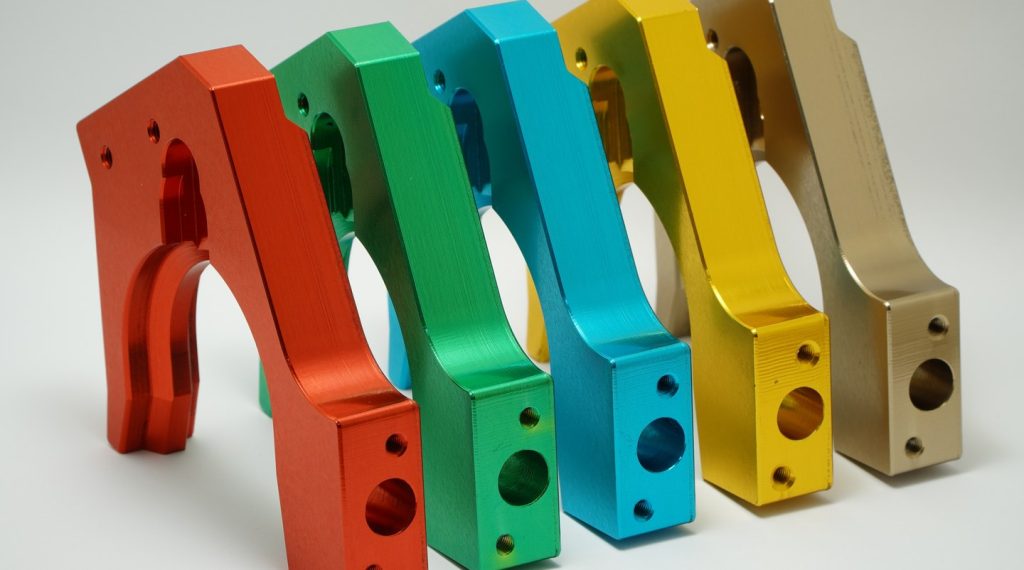
- 5–75 µm Толщина покрытия
- MIL-A-8625 Стандарт анодирования
- 5–7 дней Срок изготовления прототипа


От обработанной детали до анодированной
Анодирование наращивает цельный оксидный слой методом электролиза. DEK планирует его вместе с механообработкой в одном заказе и не принимает заказы только на финишную обработку деталей, изготовленных в другом месте.
Что даёт анодирование и на что обратить внимание
Знайте сильные стороны и ограничения анодирования обработанных деталей до того, как укажете его на чертеже, чтобы нужное покрытие попало на нужную поверхность.
-

Ключевые преимущества
- Цельный оксидный слой: наращивается из основного металла, а не наносится, поэтому не скалывается и не отслаивается
- Защита от коррозии: уплотнённые покрытия выдерживают 336 часов нейтрального соляного тумана
- Твёрдость на износ: твёрдое анодирование Тип III достигает примерно 350–500 HV для скользящих и трущихся поверхностей
- Прозрачный или окрашенный цвет: класс 1 прозрачный сохраняет металлический сатиновый вид; класс 2 принимает чёрный, красный, синий, золотой и другие цвета
- Учтённые размеры: посадки обрабатываются с занижением при согласовании заказа, чтобы допуски действовали после нанесения покрытия
- Один поставщик: механообработка и анодирование в одном заказе, без минимальной партии
-

Когда выбрать другое покрытие
- Стальные детали: сталь нельзя анодировать; укажите чернение вместо этого
- Толстое уличное покрытие: для стойкого к сколам цвета сравните порошковую окраску в нашем сравнении анодирования и порошковой окраски руководстве
- 2024, требующий защиты: высокое содержание меди снижает коррозионную стойкость; рассмотрите химическое покрытие
- Скрыть следы инструмента: добавьте дробеструйную обработку перед анодированием для однородного матового вида
- Поверхности без износа: указывайте Тип II, если поверхность не будет скользить, тереться или подвергаться ударам
Результаты по внешнему виду и защите
Анодирование даёт обработанным алюминиевым и титановым деталям измеримую защиту, твёрдость и цвет, определяемые типом, классом и уплотнением на чертеже.
-

Защита от коррозии
Уплотнённые покрытия Тип II и Тип III выдерживают 336 часов нейтрального соляного тумана, а цельный оксид не отслаивается, как гальванический слой.
-

Износостойкость
Твёрдое анодирование формирует плотный слой, обычно 50 µm, твёрдостью примерно 350–500 HV для поршней, корпусов клапанов и ползунов; Тип II имеет твёрдость 200–300 HV.
-

Варианты цвета
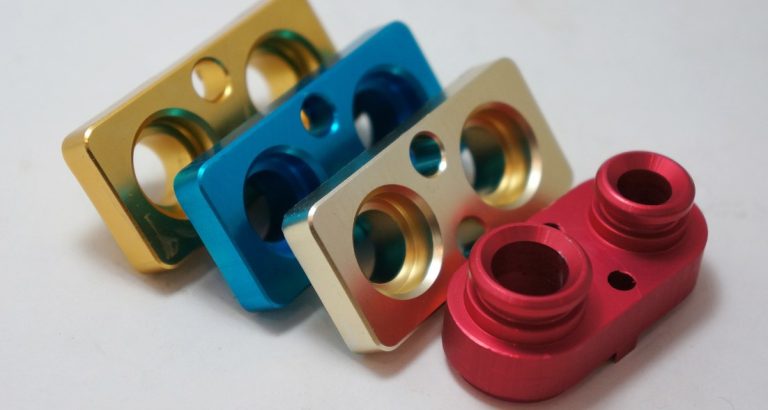
Окрашенные покрытия класса 2 бывают чёрными, красными, синими, золотыми, зелёными, оранжевыми и серыми; при важности точного совпадения цвета пришлите образец-эталон.
-

Прозрачный металлический вид
Прозрачное анодирование класса 1 оставляет оксид неокрашенным, с металлическим, слегка сатиновым видом, который легко воспроизвести в повторных заказах.
-

Цветовое кодирование титана
На титане наращивается субмикронный оксид, окрашиваемый напряжением, а не красителем: бронзовый и синий, затем жёлтый, фиолетовый, зелёный и розовый по мере роста напряжения.
-

Опция по истиранию
Тип III можно оставить неупрочнённым для максимальной стойкости к истиранию или уплотнить для коррозионной стойкости; укажите это на чертеже.
Таблица спецификаций анодирования
| Обозначение по MIL-A-8625 | Процесс | Типовая толщина | Твёрдость | Коррозионная стойкость (соляной туман, с уплотнением) | Типовое обозначение |
|---|---|---|---|---|---|
| Тип I, класс 1 | Хромовая кислота | 2–7 µm | Низкая | 336 ч | Основа под покраску, усталостно-критичные аэрокосмические детали |
| Тип II, класс 1 | Серная кислота, прозрачное | 5–25 µm | 200–300 HV | 336 ч | Корпуса, радиаторы, декоративная фурнитура |
| Тип II, класс 2 | Серная кислота, окрашенное | 8–25 µm | 200–300 HV | 336 ч | Чёрные или цветные декоративные и идентификационные детали |
| Тип III, класс 1 | Твёрдое анодирование, неокрашенное | 25–75 µm | 350–500 HV | 336 ч (с уплотнением) | Износостойкие поверхности, поршни, ползуны, корпуса клапанов |
| Тип III, класс 2 | Твёрдое анодирование, чёрное окрашенное | 25–75 µm | 350–500 HV | 336 ч (с уплотнением) | Оптические и оружейные компоненты, износостойкость плюс декоративность |
Услуги анодирования алюминия по сплавам
Услуги анодирования алюминия выполняются в рамках того же заказа, что и фрезерование, токарная обработка и шлифование, в составе наших услуг обработки на станках с ЧПУ. Большинство деталей на нашей странице обработки алюминия указаны в 6061, поскольку этот сплав лучше всего анодируется.
Химический состав сплава меняет результат: медь делает плёнку тусклой, а кремний — более тёмной. Для титана см. нашу страницу обработки титана .
-
Алюминий 6061Лучший сплав для анодирования: равномерный прозрачный и окрашенный цвет и полная толщина Type III. Глубокий равномерный чёрный.Рекомендуется
-
Алюминий 6063Лучший сплав для анодирования наряду с 6061: равномерный прозрачный и окрашенный цвет, полная толщина Type III и глубокий чёрный.Рекомендуется
-
Алюминий 7075Анодируется хорошо; прозрачное покрытие имеет слабый жёлто-коричневый оттенок, чёрный чуть менее глубокий, твёрдое анодирование получается более тёмным серым.Хорошо
-
Алюминий 2024Высокое содержание меди даёт тусклую сероватую прозрачную плёнку и пониженную коррозионную стойкость; для защиты рассмотрите химическое оксидирование.С оговорками
-
Плита MIC6Кремний даёт пятнистую тёмно-серую плёнку, приемлемую для защиты, но не для декоративного цвета.Не для декоративных целей
-
Ti-6Al-4VАнодирование титана охватывает Ti-6Al-4V и марки CP 2 и 4 без измеримого изменения размеров.Цветовое кодирование
Типовые анодированные детали
DEK анодирует обработанные детали — от корпусов и радиаторов до поршней с твёрдым анодированием и цветокодированных хирургических инструментов — в рамках того же заказа, что и механообработка.
-
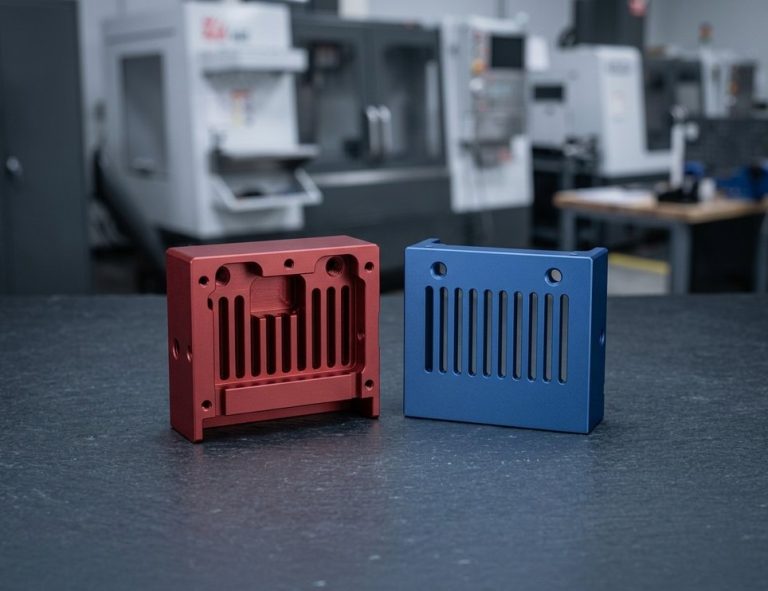 Корпуса и кронштейныType II — стандартный выбор для корпусов, кронштейнов и декоративной фурнитуры из 6061 или 6063.Запросить расчёт
-
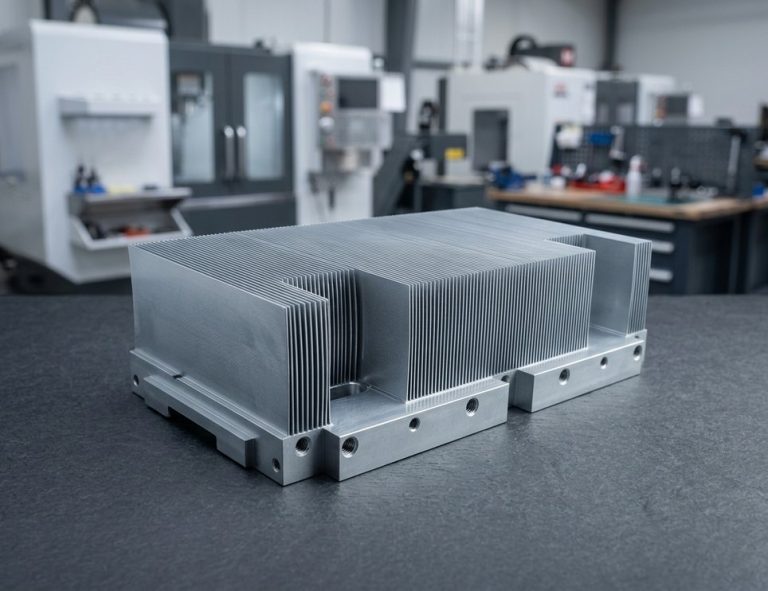 РадиаторыПрозрачное анодирование Type II на радиаторах для коррозионной защиты с металлическим матовым видом.Запросить расчёт
-
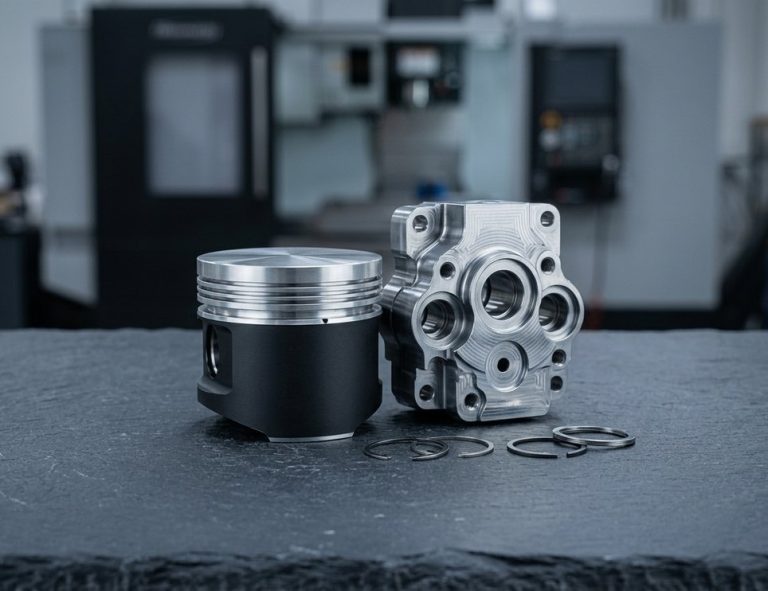 Поршни, ползуны и клапаныТвёрдое анодирование Type III на поршнях, корпусах клапанов, ползунах и любых алюминиевых поверхностях, подверженных износу.Запросить расчёт
-
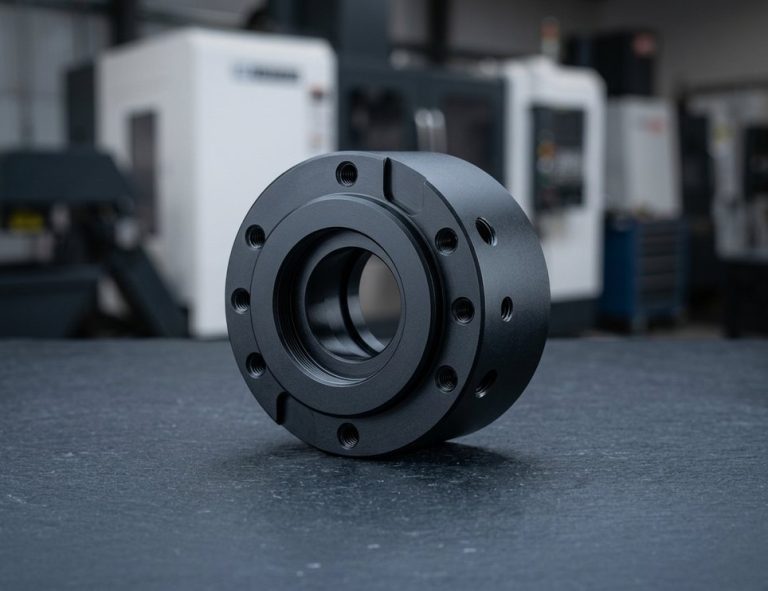 Оптические компонентыОптические крепления в Type II и чёрном окрашенном твёрдом анодировании Type III для износостойкости и декоративности оптических компонентов.Запросить расчёт
-
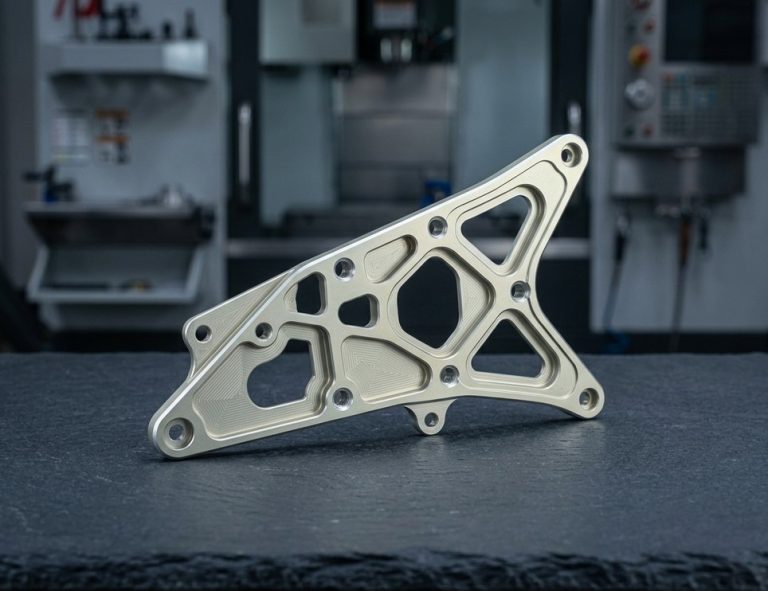 Усталостно-критичные деталиХромовокислотное анодирование Type I, тонкая плёнка 2–7 µm, доступно по запросу для усталостно-критичных аэрокосмических деталей и основ под покраску.Запросить расчёт
-
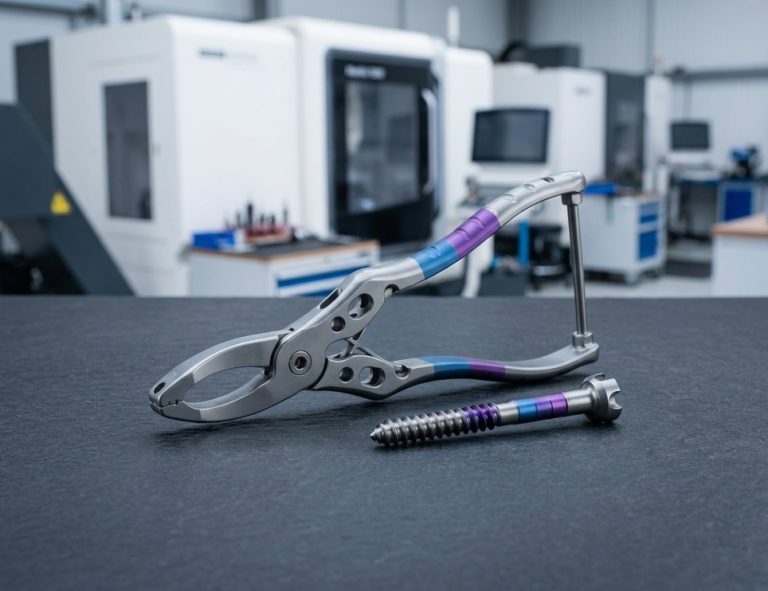 Хирургические инструментыАнодирование титана цветокодирует хирургические инструменты, ортопедические винты и пробные имплантаты с прослеживаемостью по ISO 13485.Запросить расчёт
Примечания по проектированию и допускам
Анодирование изменяет размеры, поэтому в чертеже должно быть указано, применяются ли допуски до или после покрытия. Эти примечания помогут вам составить обозначение, по которому DEK сможет планировать с момента рассмотрения расчёта.
-
Учитывайте прирост размеров
Около половины оксида растёт наружу. Покрытие Type III толщиной 50 µm увеличивает наружный диаметр примерно на 50 µm и уменьшает отверстие примерно на 50 µm; Type II толщиной 15 µm добавляет около 7 µm на поверхность.
-
Обрабатывайте посадки со смещением размера
DEK планирует прирост при рассмотрении расчёта: отверстия, штифты и скользящие посадки обрабатываются со смещением размера на ожидаемую толщину покрытия, чтобы размеры применялись после покрытия.
-
Указывайте маскирование на чертеже
Резьба по умолчанию маскируется при обработке Type III, а также при обработке M3 и мельче для Type II; отверстия под запрессовку, шлифованные поверхности и контактные площадки заземления маскируются, если это указано.
-
Притупление острых кромок
Притупите кромки до 0,2–0,5 мм, поскольку острые кромки растрескиваются под твёрдым анодным покрытием, и сообщите нам, где допустим след контакта с подвеской.
-
Составьте полное обозначение
Пример: анодирование по MIL-A-8625 Type II Class 2, чёрный, 12–18 µm, уплотнение. Маскировать резьбу M6 и базовую поверхность A. Размеры действительны после нанесения покрытия.
-
Сочетайте твёрдое анодирование со шлифованием
Твёрдое анодирование часто сочетают с последующим шлифованием или притиркой для получения плоской уплотнённой скользящей поверхности; см. твёрдое анодирование: подробное объяснение.
Спецификации анодирования
- Стандарт MIL-A-8625
- Толщина Type I 2–7 µm
- Толщина Type II 5–25 µm
- Толщина Type III 25–75 µm (тип. 50 µm)
- Твёрдость Type II 200–300 HV
- Твёрдость Type III 350–500 HV
- Соляной туман (с уплотнением) 336 ч
- Классы Class 1 прозрачный, Class 2 окрашенный
- Уплотнение Горячая вода или ацетат никеля
- Точность механической обработки ±0.005 mm
- Притупление кромок 0,2–0,5 мм
- Контроль толщины Вихретоковый толщиномер, в отчёте
- Срок изготовления прототипа 5–7 дней
- Сертификаты ISO 9001:2015, ISO 13485, AS9100D


Анодирование Type II, твёрдое анодирование, цветное и титановое анодирование
Выбирайте вариант анодирования по назначению: коррозионная стойкость и цвет, износостойкость, декоративная отделка или цветовая маркировка титана.
Часто задаваемые вопросы
Ответы на распространённые вопросы об анодировании деталей, обработанных на станках с ЧПУ, в DEK.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








