









Услуга DLC-покрытия для деталей, обработанных на станках с ЧПУ
Наша услуга DLC-покрытия наносит плёнку толщиной 1–5 µm и твёрдостью 2 000–5 000 HV на детали из стали, нержавеющей стали, титана и твёрдого сплава, которые обрабатывает DEK. Заказы только на покрытие не принимаются; прототипы за 7–10 дней.
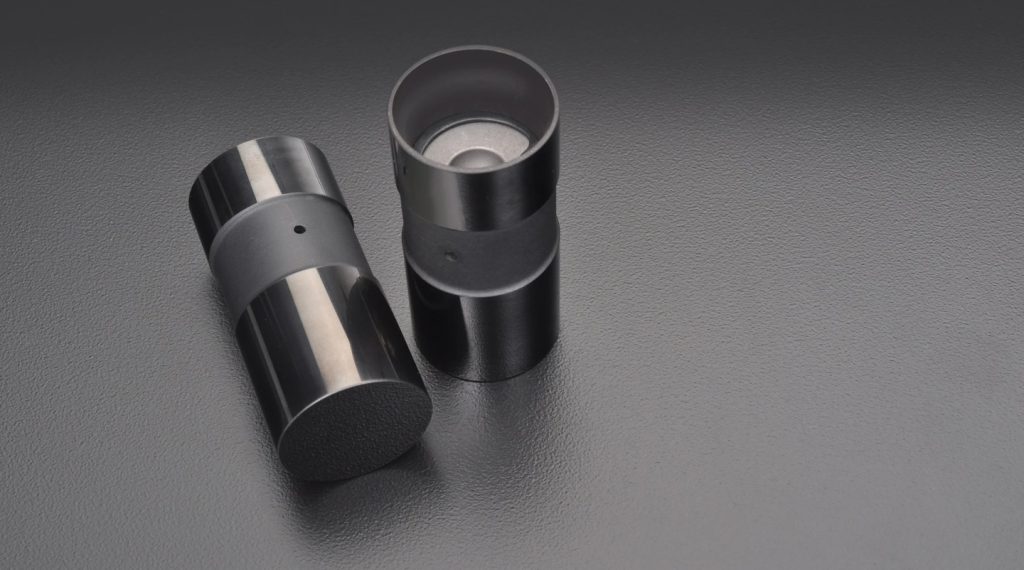
- 1–5 µm Толщина покрытия
- 2000–5000 HV Твёрдость плёнки
- 7–10 дней Срок изготовления прототипа


Как работает наша услуга DLC-покрытия
DLC — это тонкая твёрдая углеродная плёнка, которая повторяет рельеф поверхности под ней. DEK планирует механообработку, предварительную полировку и нанесение покрытия вместе в рамках одного заказа.
Что даёт DLC и на что обратить внимание
DLC решает проблемы трения, схватывания и залипания на твёрдых деталях, но для эффективной работы ему нужны подходящая основа и рабочая температура.
-

Ключевые преимущества
- Очень высокая твёрдость: 2 000–5 000 HV, от a-C:H в нижней части диапазона до ta-C в верхней
- Низкое сухое трение: 0.05–0.15 по стали, что позволяет поверхностям работать всухую или с минимальной смазкой
- Стойкость к схватыванию: противостоит схватыванию и холодной сварке на трущихся и уплотнительных поверхностях
- Антиадгезионные свойства: снижает налипание алюминия, пластиков и резины на деталях пресс-форм
- Сохраняет отпуск: осаждение при 150–250 °C не влияет на твёрдость закалённой стали
- Равномерный чёрный вид: от чёрного до тёмно-антрацитового, матовая отделка
-

Когда выбрать другое покрытие
- Выше 300–350 °C: DLC графитизируется; нитридное PVD-покрытие например, TiAlN, работает до 800 °C
- Золотистая или цветная отделка: выбирайте PVD-покрытия, например TiN, вместо чёрного DLC
- Аустенитные 304 и 316: они плохо воспринимают DLC при точечных нагрузках; предпочтительно PVD
- Чёрная отделка без износостойкости: на стали чернение обходится значительно дешевле
- Износ на алюминии: анодирование Type III обычно является лучшим решением
- Сложность переделки: DLC трудно удалить; переделка означает повторную механообработку ниже плёнки
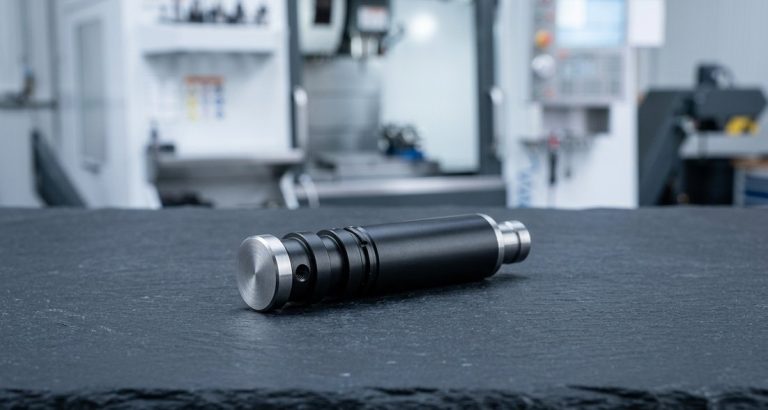
Результаты на деталях с DLC-покрытием
Алмазоподобный углерод меняет то, как обработанная поверхность изнашивается, скользит и выглядит, с характеристиками, измеренными на покрытой детали.
-

Износостойкость
Твёрдость плёнки 2 000–5 000 HV обеспечивает низкий износ поршней, пальцев и режущих кромок; ta-C достигает верхней границы диапазона для режущего инструмента.
-

Низкое трение
Коэффициент сухого трения 0.05–0.15 по стали, поэтому детали с недостаточной смазкой работают всухую или с минимальным количеством масла.
-

Контроль схватывания
Противостоит схватыванию и холодной сварке на золотниках, плунжерах и скользящих посадках, которые невозможно хорошо смазать.
-

Съём с пресс-форм
Предотвращает налипание алюминия, цинка и пластика на знаки, выталкиватели, ползуны и вставки; здесь допустимо Ra 0.4 µm.
-

Чёрный внешний вид
Равномерная матовая отделка от чёрного до тёмно-антрацитового цвета, ценимая на хирургических инструментах и компонентах оружия.
-

Электрические свойства
Гидрогенизированный a-C:H является изолятором; если покрытой детали требуется иное электрическое поведение, необходимо указать легированную марку.
Основания, воспринимающие DLC-покрытие
DLC тонкий и очень твёрдый, поэтому ему нужна твёрдая и гладкая основа; на мягкой основе он растрескивается, как яичная скорлупа. Лучше всего покрываются закалённые инструментальные стали, мартенситная нержавеющая сталь и титан .
Алюминий, латунь и медь возможны с осторожностью: указывайте DLC на алюминии только для декоративного чёрного покрытия или слабонагруженных скользящих поверхностей.
-
Инструментальная сталь D2Оптимальный вариант при твёрдости от 50 HRC: процесс при 150–250 °C не влияет на её твёрдость.Рекомендуется
-
Инструментальная сталь H13Закалённая горячештамповая сталь хорошо принимает покрытие: осаждение идёт ниже температуры её отпуска.Рекомендуется
-
Нержавеющая сталь 440CМартенситная нержавеющая сталь в закалённом состоянии хорошо покрывается; применяется для губок хирургических инструментов.Рекомендуется
-
Ti-6Al-4VПокрытие наносится поверх хромового или кремниевого подслоя; распространено на медицинских инструментах и гоночных деталях.Хорошо
-
Вольфрамовый карбидОтличная основа для режущих инструментов, износостойких накладок и сопел, работающих без смазки.Рекомендуется
-
Нержавеющая сталь 304/316Аустенитные марки принимают DLC, но плохо его удерживают при точечных нагрузках.С оговорками
Применение деталей с покрытием DLC
Детали с покрытием DLC служат для скользящих, уплотнительных и изнашиваемых поверхностей с недостаточной смазкой — от толкателей пресс-форм и плунжеров насосов до хирургических инструментов.
-
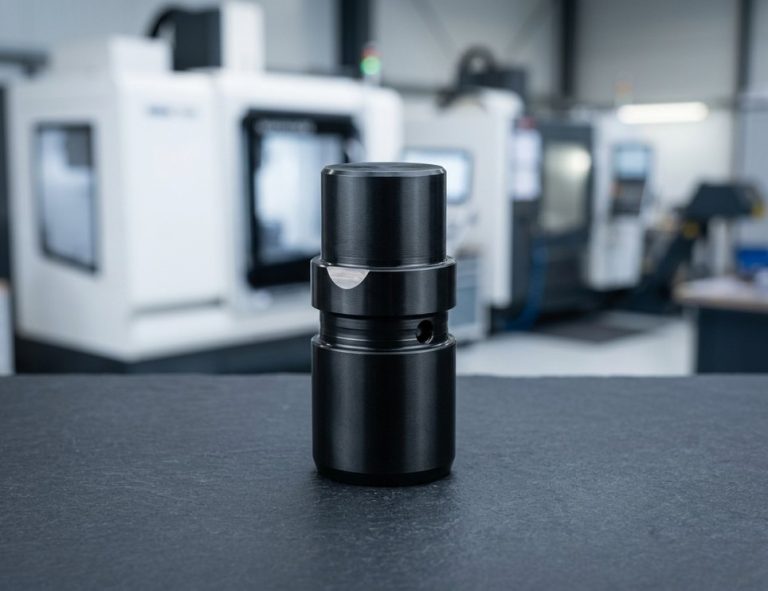 Двигатели и гидравликаПоршни, толкатели, золотники и плунжеры насосов, работающие при ограниченной смазке.Запросить расчёт
-
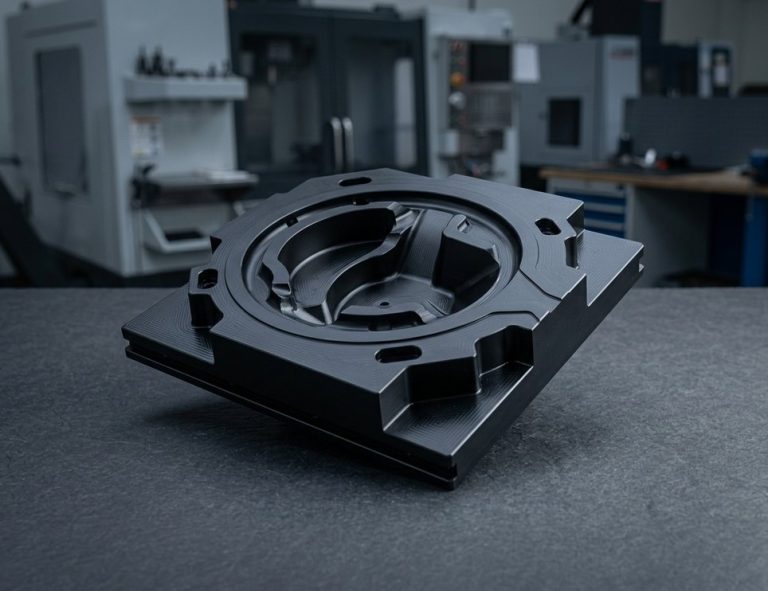 Компоненты пресс-форм и штамповЗнаки, выталкиватели, ползуны и вставки, где DLC предотвращает налипание алюминия, цинка и пластика.Запросить расчёт
-
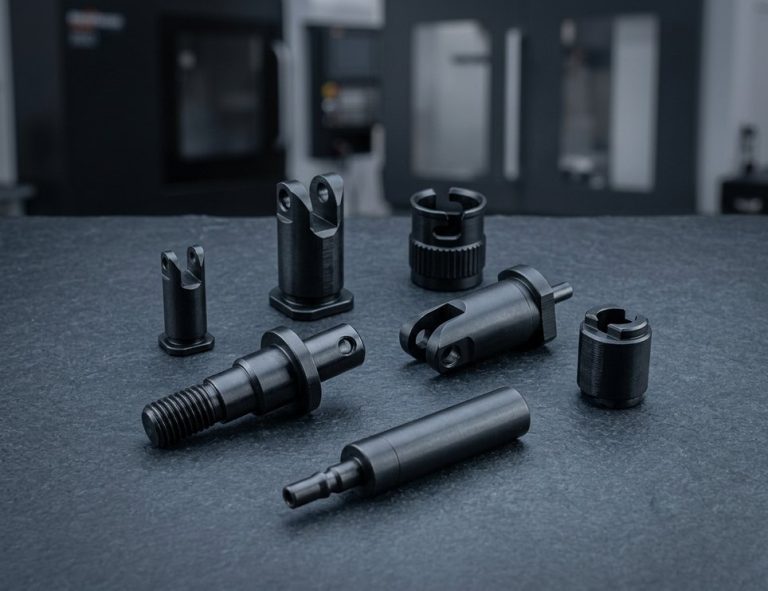 Хирургические инструментыЧёрные износостойкие губки, направляющие для сверления и детали наконечников из 440C, 17-4 PH и титана, изготовленные по ISO 13485.Запросить расчёт
-
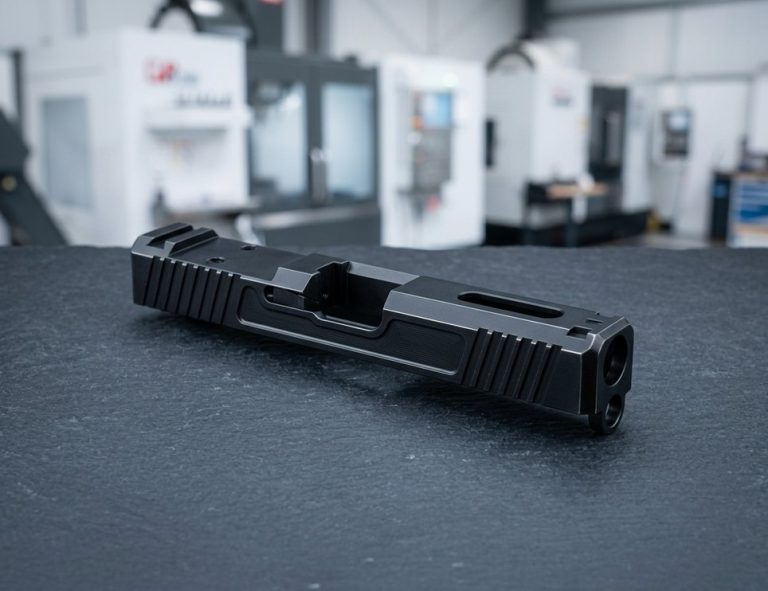 Компоненты оружияЗатворы, затворные рамы, спусковые крючки и стволы, которым нужны износостойкость и чёрное покрытие для работы без смазки.Запросить расчёт
-
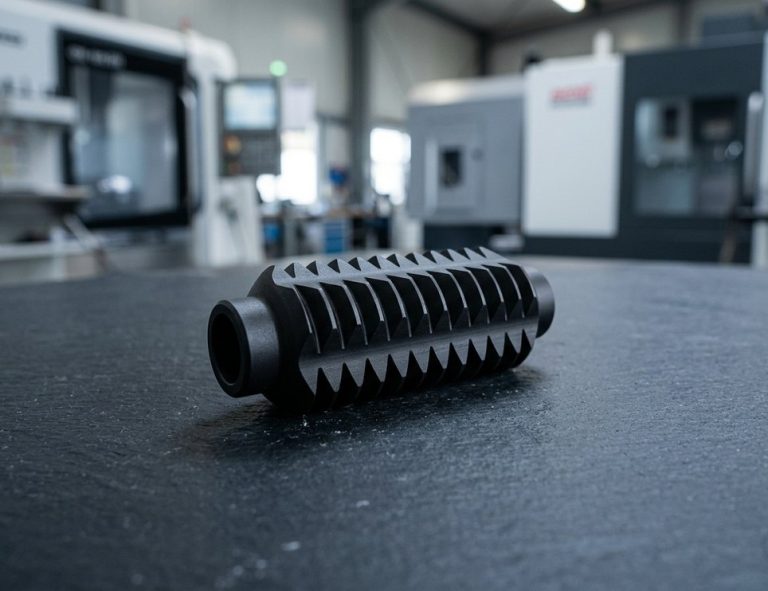 Инструменты, пуансоны, подшипникиРежущие инструменты, пуансоны, подшипники и вакуумная оснастка из карбида и M2, а также всё, что должно работать без смазки.Запросить расчёт
Толщина покрытия DLC и конструктивные замечания
DLC добавляет несколько микрон к каждой покрываемой поверхности и повторяет все следы под ней. Планируйте размер, финишную обработку поверхности и маскирование на чертеже до начала механообработки.
-
Компенсируйте толщину
Штифт Ø10.000 mm с 2 µm DLC становится примерно Ø10.004 mm. Для посадок H7/g6 указывайте «размеры действительны после покрытия», и мы шлифуем до компенсированного размера.
-
Предварительно полируйте основу
Для скользящих поверхностей DEK достигает Ra 0.1–0.2 µm с помощью прецизионного шлифования или полирования; любой выступ становится твёрдым выступом, который истирает сопрягаемую деталь.
-
Притупляйте острые кромки
Кромки требуют радиуса не менее 0.05 mm, поскольку покрытие не может обогнуть острую кромку.
-
Определитесь с маскированием
Резьбу и отверстия можно маскировать пробками или колпачками, оставляя чёткую границу. Большинство конструкций покрывают полностью, так как 2 µm на боковой стороне резьбы укладывается в класс 6H/6g.
-
Укажите тип и твёрдость
Указывайте «DLC, a-C:H» или «ta-C», диапазон толщины, «Ra ≤ 0.2 µm на покрытых поверхностях» и «закалить и отпустить до 58–60 HRC перед покрытием».
Характеристики покрытия DLC
- Твёрдость 2,000–5,000 HV
- Трение по стали (без смазки) 0.05–0.15
- Толщина 1–5 µm; обычно 2–3 µm
- Плотные посадки / абразивный износ 1–2 µm / 3–5 µm
- Температура осаждения 150–250 °C
- Макс. рабочая температура 300–350 °C на воздухе
- Типы a-C:H (общего назначения), ta-C (инструменты)
- Адгезионный слой Хром или кремний
- Цвет От чёрного до тёмно-антрацитового
- Электрические свойства Изолирующее (a-C:H), если не легировано
- Ra до покрытия 0.1–0.2 µm; 0.4 µm для пресс-форм
- Ra, плоскостность, круглость Без изменений
- Срок изготовления прототипа 7–10 дней, без минимальной партии


DLC в сравнении с покрытием PVD и другими вариантами
DLC — не всегда подходящее твёрдое покрытие. Сравните его с нитридами PVD, чернением и твёрдым анодированием, прежде чем указывать в спецификации.
Часто задаваемые вопросы о DLC-покрытии
Ответы о твёрдости, толщине, подложках и о том, как DEK выполняет заказы на DLC.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








