









Термообработка механически обработанных деталей
DEK выполняет термообработку механически обработанных деталей в рамках того же заказа, в котором мы их обрабатываем, и никогда не оказывает термообработку как отдельную услугу. Мы выполняем черновую обработку, закалку, а затем шлифование до ±0.005 mm.
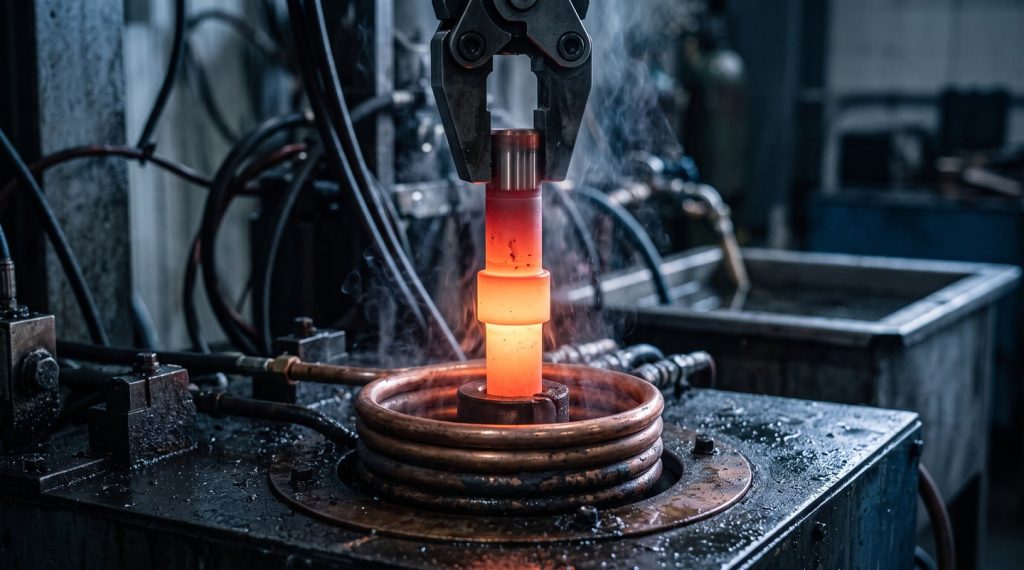
- ±0.005 mm Финальный допуск
- 58–62 HRC Закалённая инструментальная сталь
- 7–10 дней Закалённые прототипы


Термообработка механически обработанных деталей: последовательность
Термообработка изменяет твёрдость и структуру, а также смещает деталь на 0.05–0.3 mm. DEK планирует её вместе с механообработкой в рамках одной последовательности, определяемой при проверке чертежа.
Что даёт термообработка и на что обратить внимание
Закалка повышает прочность и износостойкость, но также смещает деталь. Учитывайте обе стороны, прежде чем указывать процесс на чертеже.
-

Ключевые преимущества
- Твёрдость до 62 HRC: инструментальные стали O1, A2 и D2 достигают 57–62 HRC после закалки и отпуска
- Твёрдая поверхность, вязкая сердцевина: цементованная сталь 8620 или 1018 достигает 58–62 HRC на поверхности, при этом сердцевина остаётся вязкой
- Вариант с почти нулевой деформацией: азотирование при 500–580 °C не изменяет твёрдость сердцевины и почти не смещает деталь
- Коррозионная стойкость: QPQ даёт чёрную поверхность, сопоставимую с твёрдым хромом, с приростом всего 5–15 µm
- Лучшая обрабатываемость: отжиг доводит D2 и O1 до 220–255 HB для тяжёлой механообработки перед закалкой
- Допуск после закалки: собственное шлифование и проволочная электроэрозия возвращают закалённые детали к ±0.005 mm
-

Ограничения и альтернативы
- Сквозная закалка вызывает деформацию: ожидайте смещение 0.1–0.3 mm на длинных или несимметричных деталях и рост около 0.1%
- Закалённый слой можно сошлифовать: ограничивайте припуск на чистовую обработку цементованных деталей, чтобы шлифование не удалило закалённый слой
- Цементация требует низкоуглеродистой стали: поверхностная закалка подходит для низкоуглеродистых сталей, таких как 8620, 1018 или 9310
- Твёрдая поверхность на алюминии: для алюминиевых деталей указывайте анодирование Type III вместо этого
- Низкое трение на стали: добавьте DLC или PVD-покрытие на закалённую поверхность
- Заказы только на термообработку не принимаются: DEK обрабатывает только детали, которые сам изготавливает, поскольку материал контролируется на обоих этапах — до и после печи
Результаты по твёрдости и эксплуатационным свойствам
Каждый процесс даёт механически обработанной детали измеримый результат: поверхностную твёрдость, глубину закалённого слоя, износостойкость и коррозионную стойкость или размерную стабильность.
-

Поверхностная твёрдость
Сквозная закалка O1, A2 и D2 обеспечивает 57–62 HRC; цементованные слои на 8620, 1018 или 9310 достигают 58–62 HRC после закалки.
-

Износостойкость
Газовое азотирование сталей 4140, H13 и азотируемых сталей создаёт слой 0.1–0.5 mm твёрдостью 900–1,200 HV за 20–80 часов.
-

Коррозионная защита
Постоксидация QPQ даёт чёрную поверхность с коррозионной стойкостью, сопоставимой с твёрдым хромом, и применяется на гидравлических штоках и деталях оружия.
-

Несущая сердцевина
Сквозная закалка несёт нагрузку по всему сечению: 4140 при 28–32 HRC в предварительно закалённом состоянии или 40–50 HRC для валов, приспособлений и муфт.
-

Локальная закалка
Индукционная закалка создаёт слой 1–3 mm твёрдостью 50–60 HRC на сталях 1045, 4140 и 4340, при этом остальная часть детали остаётся мягкой.
-

Размерная стабильность
Старение 17-4 PH вызывает предсказуемую усадку деталей на 0,04–0,1% с минимальной деформацией, поэтому их обрабатывают начисто до старения.
Объёмная закалка: твёрдость по материалам
| Материал | Типичная твёрдость после закалки и отпуска | Типовые детали |
|---|---|---|
| 4140 | 28–32 HRC (предварительно закалённая) или 40–50 HRC | Валы, приспособления, муфты |
| O1 | 58–62 HRC | Калибры, пуансоны, мелкие штампы |
| A2 | 57–62 HRC | Лезвия, формообразующие штампы, пластины износа |
| D2 | 58–62 HRC | Отрезные штампы, дисковые ножи |
| 440C | 56–60 HRC | Подшипники, ножи, детали клапанов |
| 17-4 PH (старение) | H900: 40–44 HRC; H1150: 28–33 HRC | Аэрокосмическая и медицинская оснастка |
Стали, пригодные для термообработки
Термообработка в DEK применяется к сталям, которые мы обрабатываем: легированная сталь, инструментальная сталь, низкоуглеродистые стали для цементации и закаливаемые нержавеющая сталь такие как 440C и 17-4 PH.
Низкоуглеродистые марки подходят для поверхностной закалки; 1045, 4140 и 4340 — для объёмной или индукционной закалки; азотируемые стали и H13 — для газового азотирования; 17-4 PH упрочняется старением.
-
Легированная сталь 4140Предварительно закалённая до 28–32 HRC или объёмно закалённая до 40–50 HRC; также газовое азотирование и индукционная закалка.Рекомендуется
-
Легированная сталь 8620Низкоуглеродистая сталь, цементируемая при 900–950 °C до твёрдости поверхностного слоя 58–62 HRC при сохранении вязкой сердцевины.Поверхностная закалка
-
Инструментальная сталь D2Отжиг до 220–255 HB для обработки, затем закалка до 58–62 HRC для отрезных штампов и ножей.Рекомендуется
-
Нержавеющая сталь 17-4 PHСтарение до H900 (40–44 HRC) или H1150 (28–33 HRC) с усадкой 0,04–0,1% и минимальной деформацией.Сначала начисто
-
Инструментальная сталь H13Газовое азотирование до слоя 0,1–0,5 мм твёрдостью 900–1 200 HV с деформацией, близкой к нулю.Азотирование
-
Углеродистая сталь 1045Среднеуглеродистая сталь, индукционно закалённая до слоя 1–3 мм твёрдостью 50–60 HRC на выбранных зонах.Индукционная закалка
Типовые применения
Термообработка применяется к обработанным деталям, которые должны нести нагрузку или противостоять износу — от компонентов пресс-форм и штампов до валов, шестерён и гидравлических штоков.
-
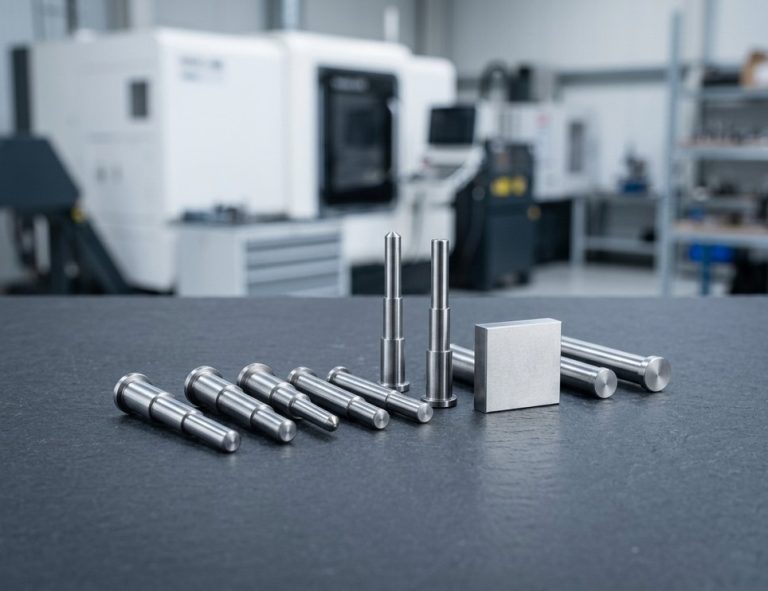 Компоненты пресс-формЗнаки, выталкивающие штифты, пуансоны, калибры и мелкие штампы из O1, A2 и D2, закалённые до 57–62 HRC.Запросить расчёт
-
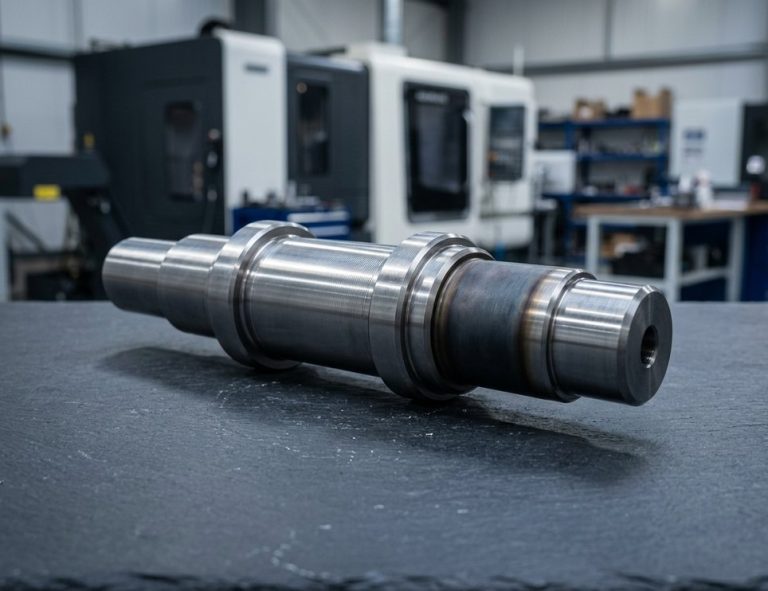 Валы и шейкиПодшипниковые шейки, индукционно закалённые до слоя 1–3 мм; валы и муфты из 4140 объёмно закалённые.Запросить расчёт
-
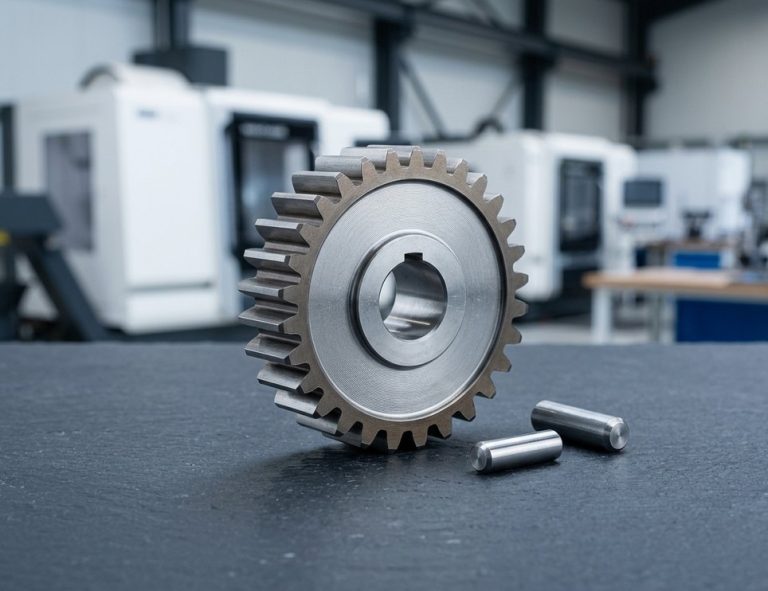 Шестерни и пальцыЦементированные шестерни и пальцы с поверхностным слоем 58–62 HRC и вязкой сердцевиной; нитроцементация для мелких пальцев.Запросить расчёт
-
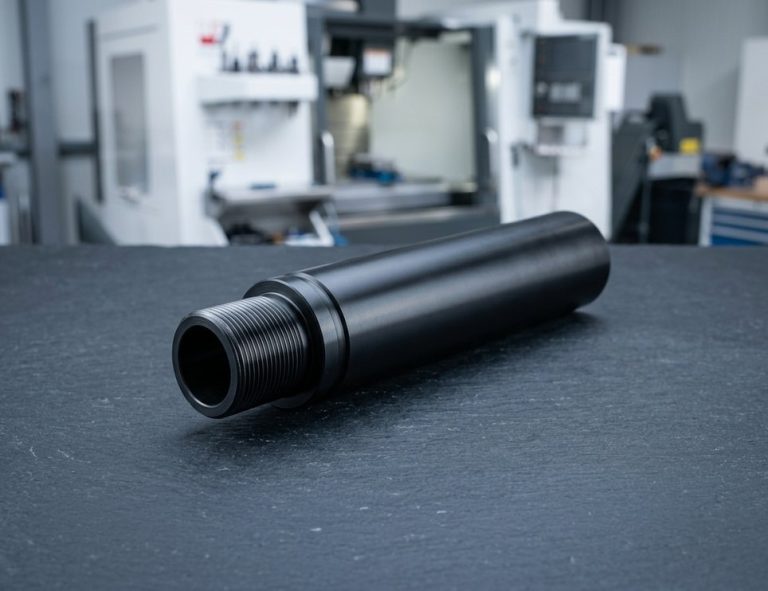 Гидравлические штокиШтоки с азотированием QPQ с чёрной коррозионностойкой поверхностью и приростом всего 5–15 µm.Запросить расчёт
-
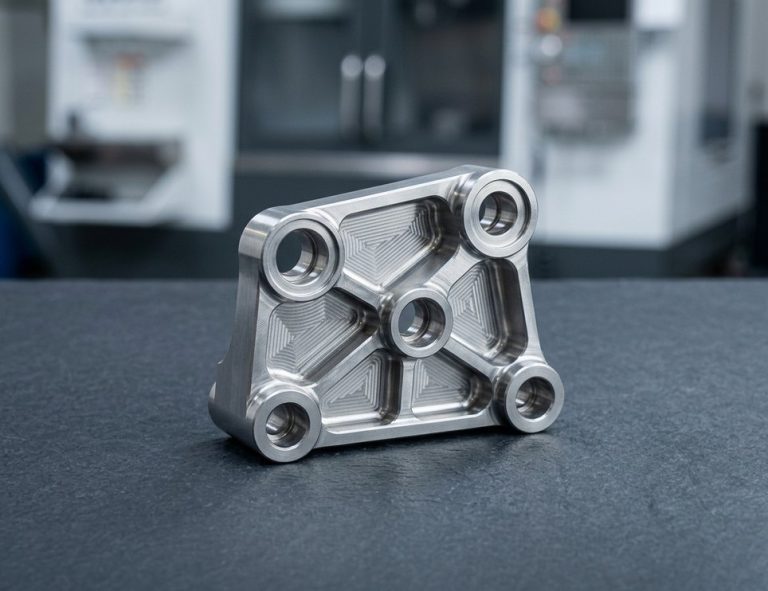 Аэрокосмические и медицинские деталиОснастка из 17-4 PH, состаренная до H900 или H1150, обработанная начисто до старения для минимальной деформации.Запросить расчёт
-
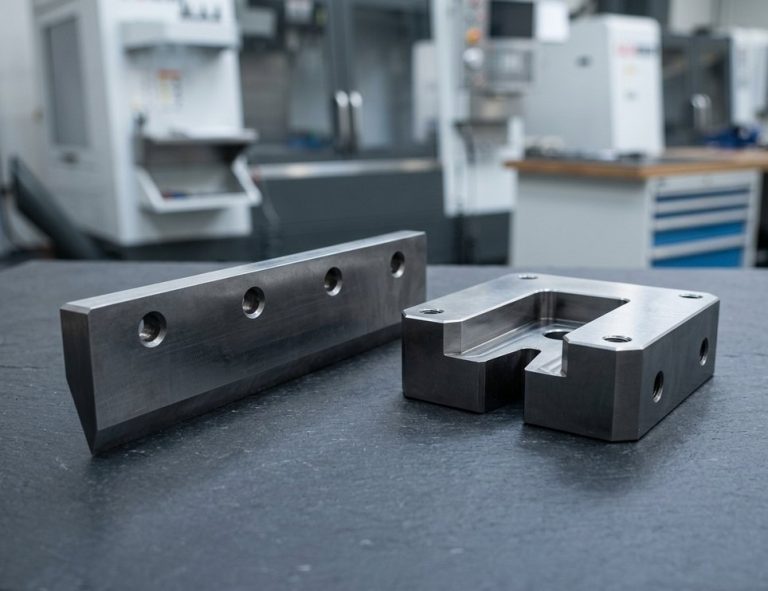 Лезвия и ножиЛезвия и пластины износа из A2, отрезные штампы и дисковые ножи из D2, ножи, подшипники и детали клапанов из 440C.Запросить расчёт
-
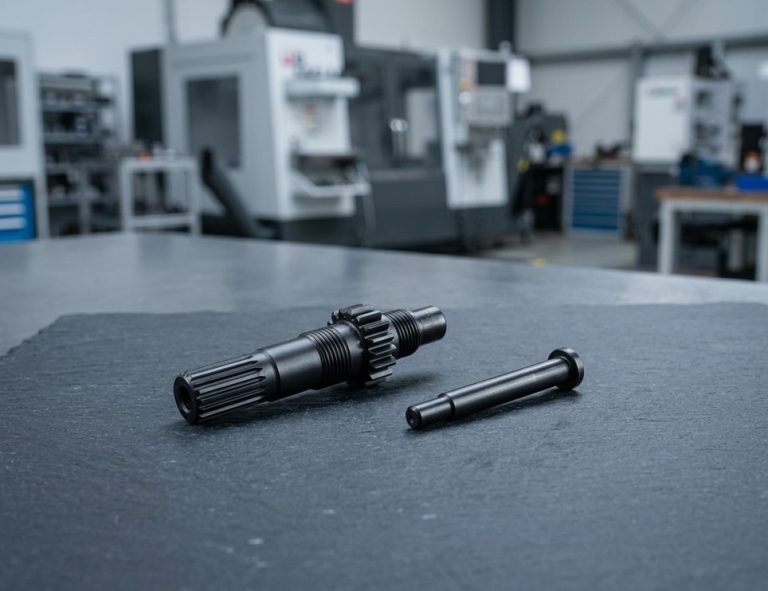 Автомобильные компонентыАвтомобильные компоненты и детали оружия с азотированием QPQ, которым нужны одновременно износостойкость и коррозионная стойкость.Запросить расчёт
Примечания по проектированию и спецификации
Термообработка изменяет размеры и повышает твёрдость детали, поэтому припуски, места контроля и требования указываются на чертеже. Эти примечания основаны на инженерной проверке DEK.
-
Оставьте правильный припуск на финишную обработку
Оставляйте 0,2–0,3 мм на сторону для объёмной закалки и 0,1–0,15 мм для поверхностной закалки; азотированные и дисперсионно-твердеющие детали близки к окончательным размерам.
-
Защитите закалённый слой
Эффективная глубина слоя — это место, где твёрдость падает до 50 HRC. Ограничьте припуск на шлифование, чтобы финишная обработка не удалила его; см. наше руководство по поверхностной закалке.
-
Обрабатывайте азотируемые детали начисто заранее
Азотирование даёт прирост всего 5–15 µm, поэтому детали обрабатывают начисто до обработки и после неё только притирают или слегка полируют.
-
Укажите зону индукционной закалки
Для индукционной закалки укажите зону, глубину закалённого слоя и поверхностную твёрдость; закалке подвергается только эта зона, поэтому круглое шлифование требуется только после неё.
-
Укажите место контроля
Отметьте, где измеряется твёрдость, и укажите, что допуски действуют после термической обработки и финишного шлифования.
-
Чётко укажите процесс
Напишите «Закалить и отпустить до 58–62 HRC» с указанием AMS 2759, если это применимо, или «Газовое азотирование, общая глубина слоя 0,3–0,4 мм, поверхность ≥ 900 HV».
Требования к термической обработке
- Сквозная закалка 0,1–0,3 мм, рост около 0,1%
- Цементованный слой 0,3–1,5 мм при 58–62 HRC
- Температура цементации 900–950 °C
- Слой после нитроцементации 0,1–0,5 мм
- Слой после индукционной закалки 1–3 мм при 50–60 HRC
- Слой после газового азотирования 0,1–0,5 мм при 900–1 200 HV
- Азотирование в соляной ванне 10–20 µm при 500–700 HV, 1–3 ч
- Температура азотирования 500–580 °C
- Прирост при QPQ 5–15 µm
- Стандарты AMS 2759, AMS 2753
- Финальный допуск ±0.005 mm
- Срок изготовления прототипа 7–10 дней, без минимальной партии
- Сертификаты ISO 9001:2015, ISO 13485, AS9100D


Процессы термической обработки в DEK
Пять процессов, каждый выбирается исходя из того, где деталь должна быть твёрдой, насколько она может деформироваться и из какой стали она изготовлена.
Часто задаваемые вопросы
Ответы о последовательности, деформации и выборе процесса для упрочнённых обработанных деталей.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








