









Услуги пескоструйной обработки деталей, изготовленных на станках с ЧПУ
DEK выполняет пескоструйную обработку деталей, которые мы изготавливаем собственными силами, в рамках того же заказа: дробеструйная обработка стеклянными шариками, оксидом алюминия, керамикой и дробеупрочнение. Обработка добавляет не более одного дня, без минимальной партии.
- Ra 0.8–3 µm Типичная матовая
- AMS 2430 Стандарт дробеупрочнения
- ±0.005 mm Допуск на элемент


Услуги пескоструйной обработки в DEK
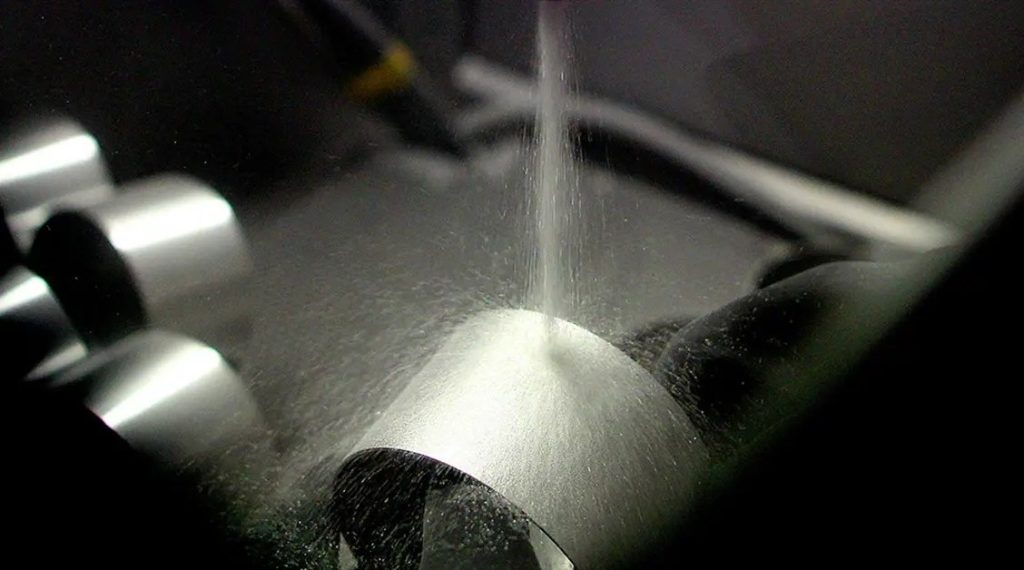
Сжатый воздух разгоняет абразивную среду к обработанной поверхности, оставляя равномерную ненаправленную текстуру. Обработка планируется вместе с механообработкой в рамках одного заказа; заказы только на пескоструйную обработку не принимаются.
Что даёт пескоструйная обработка и на что обратить внимание
Обработка изменяет текстуру и чистоту поверхности, но не геометрию. Знайте её сильные стороны и ограничения, прежде чем указывать её для обработанной детали.
-

Ключевые преимущества
- Следы инструмента исчезают: траектории фрезы и линии шага заменяются равномерной ненаправленной текстурой
- Скрывает отпечатки пальцев: матовая поверхность сохраняет опрятный вид на корпусах и крепёжных элементах, к которым прикасаются
- Удаляются лёгкие заусенцы: обработка сбивает лёгкие заусенцы, оставшиеся после механообработки
- Чистая поверхность: окалина, цвета побежалости и переплавленный слой после электроэрозии удаляются перед следующей отделкой
- Адгезионная основа для краски и порошкового покрытия: оксид алюминия оставляет травлёную текстуру, подходящую для адгезии краски
- Повышенная усталостная долговечность: дробеупрочнение создаёт сжимающие напряжения на глубине 0.1–0.5 mm
-

Ограничения и альтернативы
- Без повышения точности: обработка не улучшает плоскостность, круглость или Ra на прецизионной поверхности
- Гладкая или блестящая поверхность: выберите полирование или электрополирование для нержавеющей стали; обработка действует в обратном направлении
- Внутренние каналы: обработка не достигает пересекающихся отверстий; см. удаление заусенцев для обработки кромок внутри
- Мелкие детали в объёме: вибрационная галтовка даёт аналогичную матовую поверхность при меньшей стоимости за штуку
- Съём материала на посадках: оксид алюминия снимает 5–10 µm на алюминии, поэтому точные отверстия требуют маскирования
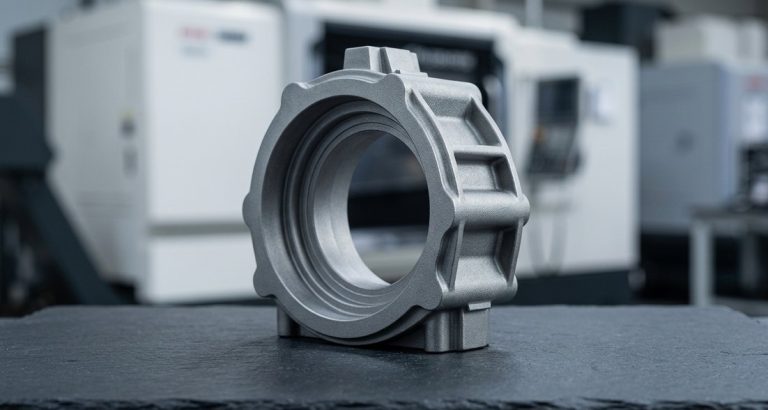
Матовая отделка и результаты обработки поверхности
Каждая среда даёт измеримый результат на обработанной детали: текстуру, шероховатость, чистоту или усталостную стойкость, согласованные со следующей отделкой.
-

Равномерная сатиновая матовость
Стеклянные шарики #80–#170 дают Ra 0.8–1.6 µm при пренебрежимо малом изменении размеров (< 2 µm) на декоративном алюминии и нержавеющей стали.
-

Более блестящий сатин
Керамические шарики 60–150 µm дают Ra 0.4–1.0 µm, более тонкую и стабильную от партии к партии поверхность на нержавеющей стали, титане и алюминии.
-

Травлёная основа для краски
Оксид алюминия зернистостью 60–220 оставляет Ra 1.5–4 µm для адгезии краски и порошкового покрытия и удаления окалины на стали и титане.
-

Усталостная стойкость
Дробеупрочнение закрывает поверхностные микротрещины и задерживает зарождение усталостных трещин, обычно увеличивая усталостную долговечность в несколько раз.
-

Щадящая очистка
Пластиковая среда Type II / Type V, 20–40 mesh даёт Ra ≤ 0.8 µm без изменения размеров на пластиках и тонком алюминии.
-

Сталь без окалины
Стальная дробь S110–S330 даёт Ra 2–6 µm с небольшим приростом размеров; она никогда не применяется на алюминии или нержавеющей стали (загрязнение железом).
Сравнение абразивных сред для обработки
| Среда | Зернистость / размер | Получаемое Ra | Влияние на размеры | Назначение и типичные материалы |
|---|---|---|---|---|
| Стеклянная микрофракция | #80–#170 | 0,8–1,6 µm | Незначительный (< 2 µm) | Матовый сатин; декоративный алюминий и нержавеющая сталь; перед анодированием; лёгкая дробеструйная обработка |
| Керамическая микрофракция | 60–150 µm | 0,4–1,0 µm | Незначительный | Более тонкий, яркий сатин; стабильность от партии к партии; нержавеющая сталь, титан, алюминий |
| Оксид алюминия | Зернистость 60–220 | 1,5–4 µm | Снятие 5–10 µm на алюминии; скругление кромок ~0,05 мм | Агрессивное травление; подготовка под краску/порошковое покрытие; удаление окалины; сталь, титан, чугун |
| Стальная дробь | S110–S330 | 2–6 µm | Небольшое увеличение, поверхность с лунками | Дробеструйная обработка и удаление окалины со стали; никогда не применять на алюминии и нержавеющей стали |
| Пластиковая микрофракция | Type II / Type V, 20–40 mesh | ≤ 0,8 µm | Отсутствует | Щадящая очистка, снятие краски, удаление заусенцев на пластиках и тонком алюминии |
Подходящие материалы для абразивоструйной обработки
Стеклянная и керамическая микрофракция подходит для алюминия, нержавеющей стали и титана; алюминия оксид алюминия и стальная дробь подходят для стали и чугуна.
Нержавеющая сталь и алюминия никогда не обрабатываются струёй или дробью со стальной микрофракцией во избежание загрязнения железом. Кварцевый песок не используется: примечание «sandblasting CNC parts» трактуется как оксид алюминия или стеклянная микрофракция и подтверждается при проверке расчёта.
-
Алюминий 6061Струйная обработка стеклянной микрофракцией #120 скрывает следы фрезы перед прозрачным или чёрным анодированием; перед ванной проводится дезоксидация.Рекомендуется
-
Алюминий 6063Принимает такую же ровную матовую струйную обработку с низким блеском перед анодированием, как 6061, для декоративных корпусов.Рекомендуется
-
Нержавеющая стальСтеклянная или керамическая микрофракция даёт матовый сатин; дробеструйная обработка только нержавеющей, керамической или стеклянной микрофракцией.Без стальной микрофракции
-
ТитанКерамическая микрофракция даёт яркий, стабильный сатин; оксид алюминия травит его как подготовку под краску.Хорошо
-
Легированная стальОксид алюминия удаляет окалину; литая стальная дробь S110–S330 применяется для дробеструйной обработки и удаления окалины.Дробеструйная обработка
-
ЧугунОксид алюминия даёт агрессивное травление и удаление окалины перед покраской или порошковым покрытием.Хорошо
Типичные применения
Абразивоструйная обработка применяется для декоративной алюминиевой фурнитуры и ответственных по усталости валов и шестерён — от потребительской электроники до шасси авиационной техники.
-
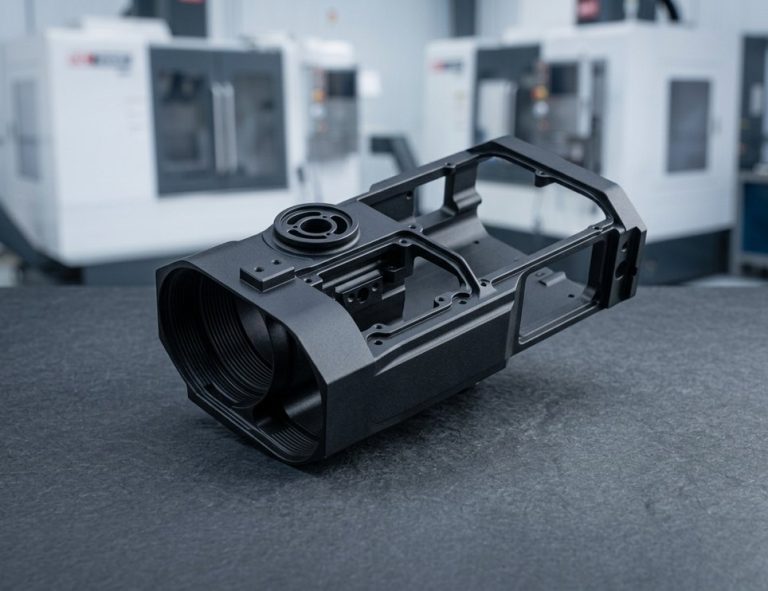 Корпуса электроникиОбработанные корпуса из 6061 или 6063 подвергаются струйной обработке #120, затем прозрачному или чёрному анодированию для ровного мата с низким блеском.Запросить расчёт
-
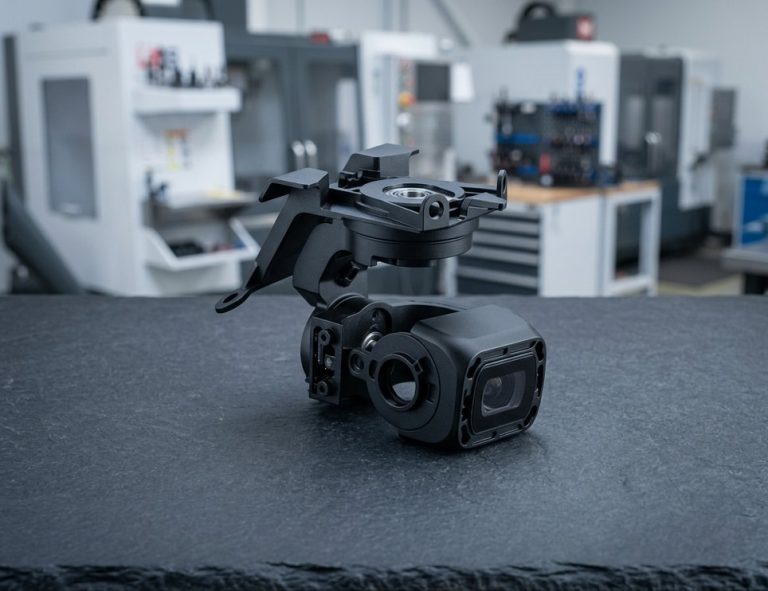 Детали фототехникиСтруйная обработка перед анодированием скрывает все следы фрезы на видимых деталях фототехники.Запросить расчёт
-
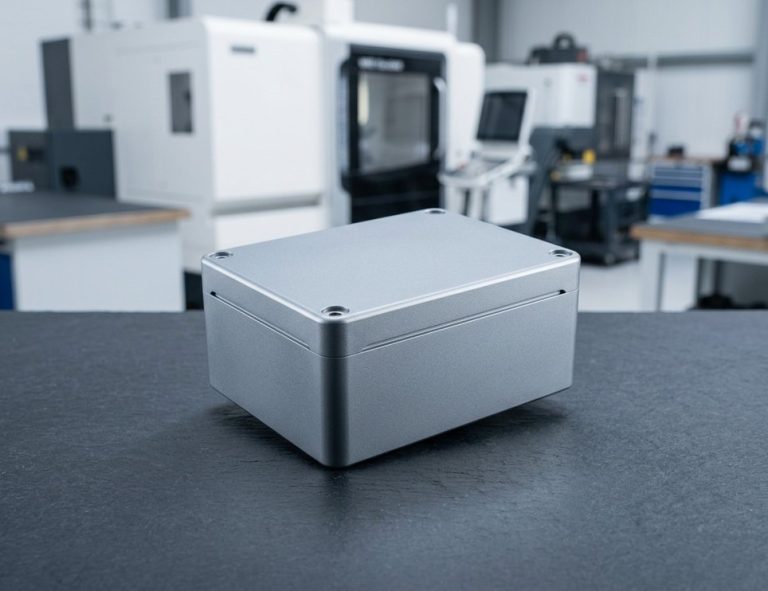 Корпуса приборовРавномерный мат, скрывающий следы инструмента и отпечатки пальцев на обработанных корпусах приборов.Запросить расчёт
-
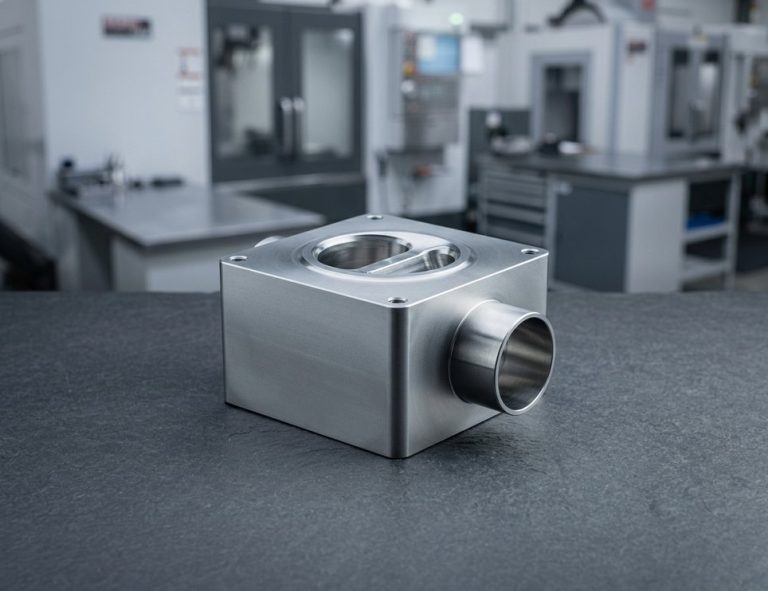 Медицинские деталиКерамическая микрофракция даёт яркий сатин на медицинских деталях из нержавеющей стали, титана и алюминия, стабильный от партии к партии.Запросить расчёт
-
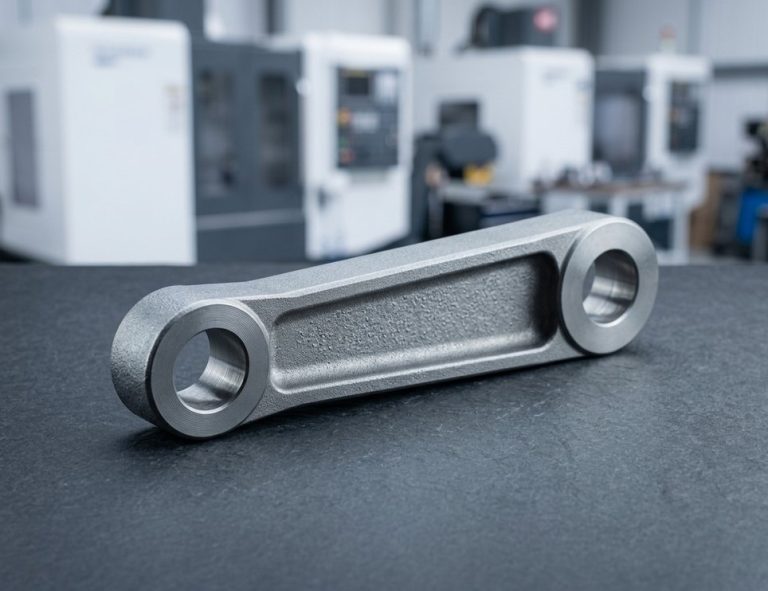 Аэрокосмические компонентыДробеструйная обработка — стандартное требование для шасси и компонентов турбин авиационной техники.Запросить расчёт
-
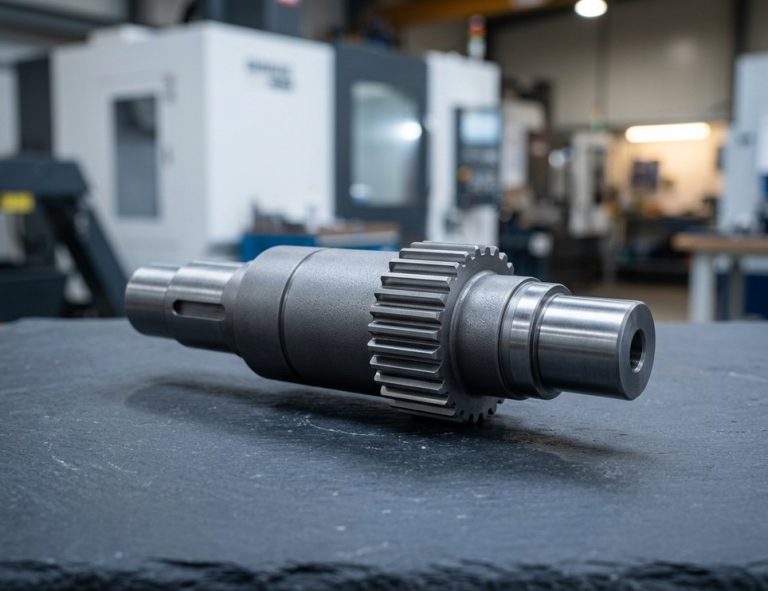 Валы и шестерни после дробеструйной обработкиПружины, шестерни и валы, разрушающиеся при изгибе или кручении, подвергаются дробеструйной обработке после финального шлифования.Запросить расчёт
Примечания по проектированию и допускам
Струйная обработка достигает всех открытых поверхностей и может снимать материал, поэтому на чертеже должны быть указаны микрофракция, поверхности, маскирование и последующая отделка.
-
Маскируйте ответственные посадки
Маскируйте отверстия и валы с посадками H7/g6 или точнее, резьбы, уплотнительные поверхности, канавки под O-кольца, притёртые и базовые поверхности, а также зоны лазерной маркировки .
-
Учитывайте скругление кромок
Детали без маскирования после обработки оксидом алюминия получают радиус кромки 0,05 мм; полированные элементы теряют часть блеска.
-
Составьте примечание на чертеже
Пример: «Струйная обработка стеклянной микрофракцией #120 по всем наружным поверхностям; маскировать отверстие Ø12 H7, резьбы и поверхность A». Добавьте граничный образец, если важна равномерность внешнего вида.
-
Укажите последующую отделку
Укажите «затем анодирование Type II прозрачное» или «затем пассивация»; та же дробеструйная обработка подходит и перед черным оксидированием на стали для матового неотражающего черного цвета.
-
Последовательность для упрочнённых деталей
Механическая обработка, термообработка, шлифование, дробеструйное упрочнение, затем гальваническое покрытие или нанесение покрытия; лёгкая полировка может снять менее 10% глубины сжимающих напряжений.
-
Укажите услуги дробеструйного упрочнения
Укажите стандарт, среду, интенсивность по Алмену, степень покрытия и упрочняемые поверхности на чертеже для услуг дробеструйного упрочнения.
Спецификации дробеструйной обработки и упрочнения
- Зернистость стеклянных шариков #80–#170 (#120 — стандартный сатин)
- Ra после стеклянных шариков 0,8–1,6 µm
- Ra после керамических шариков 0,4–1,0 µm
- Съём оксидом алюминия 5–10 µm на алюминии
- Съём шариками < 2 µm
- Глубина упрочнения 0,1–0,5 mm сжимающих напряжений
- Интенсивность по Алмену 0,008–0,012 A / 0,006–0,010 N
- Степень покрытия 100% мин., 200% для критичных зон
- Стандарт упрочнения AMS 2430 или SAE J2441
- Ra после упрочнения 2–6 µm
- Допуск на элемент ±0.005 mm
- Дополнительное время выполнения Не более одного дня
- Сертификаты ISO 9001:2015, ISO 13485, AS9100D


Дробеструйная обработка и процесс дробеструйного упрочнения
Два процесса с разными целями: дробеструйная обработка для внешнего вида перед анодированием, упрочнение для усталостной долговечности.
Часто задаваемые вопросы
Ответы о выборе среды, размерах, анодировании и дробеструйном упрочнении обработанных деталей.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








