









Услуги электрохимической полировки для обработанных деталей
DEK выполняет электрохимическую полировку деталей из нержавеющей стали, титана и никелевых сплавов, которые мы обрабатываем собственными силами, в рамках одного заказа. Ra снижается примерно на 50% при съёме 5–10 µm с каждой стороны.
- ~50% Снижение Ra
- 5–10 µm Съём с каждой стороны
- ASTM B912 Стандарт процесса


Процесс электрохимической полировки в DEK
Электрохимическая полировка растворяет поверхностный металл в кислотном электролите. DEK планирует её вместе с механообработкой в рамках одного заказа; заказы только на электрохимическую полировку мы не принимаем.
Что даёт электрохимическая полировка и на что обратить внимание
Электрохимическая полировка улучшает чистоту поверхности, гигиеничность и коррозионную стойкость, но она снимает металл и подходит не для каждой детали.
-

Ключевые преимущества
- Снижение Ra примерно на 50%: 0,8 µm после обработки снижается примерно до 0,4 µm, или с 0,4 µm примерно до 0,2 µm
- Удаление заусенцев: тонкие заусенцы на пересекающихся отверстиях, заходах резьбы и кромках удаляются без ручной работы
- Растворение загрязнений: свободное железо, внедрённые частицы инструмента и размазанный обработанный слой удаляются
- Поверхность, обогащённая хромом: соотношение Cr:Fe обычно выше 1,5 — пассивный слой, превосходящий одну лишь пассивацию
- Блестящий однородный вид: блестящая, но не зеркальная отделка, которую проще очищать
-

Ограничения и альтернативы
- Только защита от коррозии: пассивация дешевле и не влияет на размеры, когда внешний вид не важен
- Зеркальная или шлифованная отделка: механическая полировка достигает Ra 0,05 µm; электрохимическая полировка может выполняться после неё
- Углеродистая или легированная сталь: используйте черное оксидирование или гальваническое покрытие
- Однородный матовый вид: дробеструйная обработка с последующей пассивация стоит дешевле
- Дрожание или овальность: Ra улучшается, но геометрия — нет; сначала используйте прецизионное шлифование first
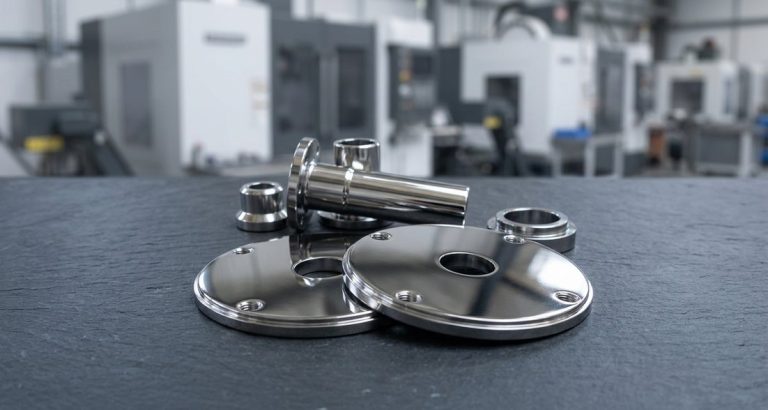
Результаты по поверхности и защите
После электрохимической полировки детали из нержавеющей стали получаются более гладкими, чистыми и коррозионностойкими, чем после механообработки или только пассивации.
-

Более гладкая поверхность
Снижение Ra на 50% — безопасный расчётный показатель: больше на более шероховатых исходных поверхностях, меньше ниже Ra 0,2 µm.
-

Кромки без заусенцев
Плотность тока максимальна на заусенцах, поэтому мелкие заусенцы на пересекающихся отверстиях, заходах резьбы и кромках растворяются первыми — без ручного удаления заусенцев.
-

Коррозионная стойкость
Поверхность, обогащённая хромом, с соотношением Cr:Fe обычно выше 1,5, обеспечивает лучшую коррозионную стойкость, чем одна химическая пассивация.
-

Гигиеничность
Удаление щелей, в которых удерживается бионагрузка, облегчает очистку поверхностей; для систем безразборной мойки детали доводят до Ra ≤ 0,4 µm.
-

Поверхность без частиц
Свободное железо и внедрённые частицы инструмента растворяются, что даёт поверхность с низким газовыделением и без частиц, необходимым для вакуумного оборудования.
-

Блестящий внешний вид
Аустенитные марки дают самый яркий и однородный результат: блестящая, но не зеркальная отделка по всей открытой поверхности.
Электрохимическая полировка и пассивация
| Критерий | Пассивация | Электрохимическая полировка |
|---|---|---|
| Съём металла | Отсутствует | 5–10 µm с каждой стороны (до 25 µm по запросу) |
| Шероховатость поверхности | Без изменений | Ra снижается ~50% |
| Эффект удаления заусенцев | Отсутствует | Да, на мелких заусенцах |
| Коррозионная стойкость | Хорошая | Лучше (более высокое соотношение Cr:Fe, более гладкая поверхность) |
| Внешний вид | Без изменений | Блестящий, однородный |
| Стандарт | ASTM A967, AMS 2700 | ASTM B912 |
| Влияние на стоимость | Низкое | Умеренное; подвеска для каждой детали |
Электрополировка нержавеющей стали и сплавов
Аустенитные марки дают наилучший результат; см. нашу страницу токарной обработки нержавеющей стали для выбора марки. Титан и никелевые сплавы подвергаются электрополировке для медицинских и аэрокосмических деталей.
Алюминий и латунь возможны, но редко оправданы: алюминий обычно подвергается анодированию а латунь полируется механически. Уточняйте перед указанием в чертеже.
-
Электрополировка 316LСамый яркий и однородный результат. Стандарт для медицинских имплантатов, жидкостных трактов и газовой арматуры для полупроводников.Рекомендуется
-
Нержавеющая сталь 304Как и 304L и 316, даёт яркую однородную отделку. Указывайте 304 или 316, когда важен внешний вид.Рекомендуется
-
17-4 PHЭлектрополируется приемлемо, но немного тусклее, как и 15-5 и 420; состояние после термообработки влияет на результат.Хорошая
-
Нержавеющая сталь 303Сульфидные включения оставляют микропоры, поэтому легкообрабатываемая 303 электрополируется менее ярко, чем 304.С оговорками
-
Титан Grade 2Grade 2 и Ti-6Al-4V электрополируются в другом электролите для ортопедических и стоматологических инструментов.Хорошая
-
Inconel 718Inconel 625 и 718 хорошо электрополируются и используются для электрополированных аэрокосмических деталей.Хорошая
Отрасли и типовые детали
Электрополированные детали из нержавеющей стали применяются в отраслях, где нужны чистые, гладкие и коррозионностойкие поверхности — от медицинских инструментов до газовой арматуры для полупроводников.
-
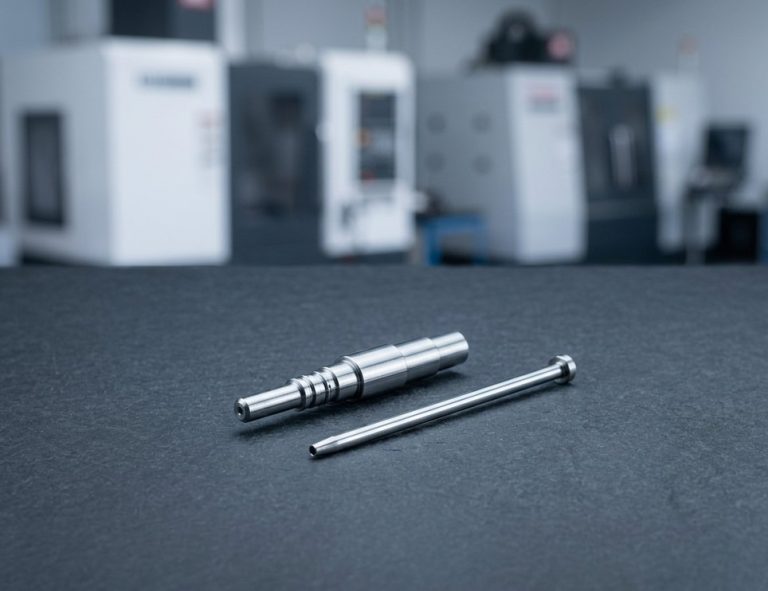 Медицинские изделияВалы инструментов, канюли и пробные имплантаты из 316L и титана без щелей, удерживающих бионагрузку.Запросить расчёт
-
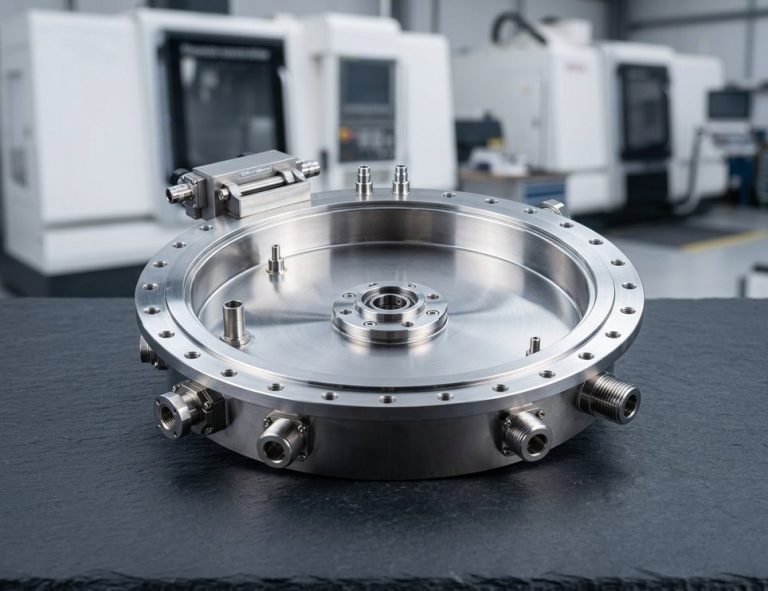 Полупроводники и вакуумГазовые коллекторы, фитинги сверхвысокой чистоты и детали камер, требующие поверхности с низким газовыделением и без частиц.Запросить расчёт
-
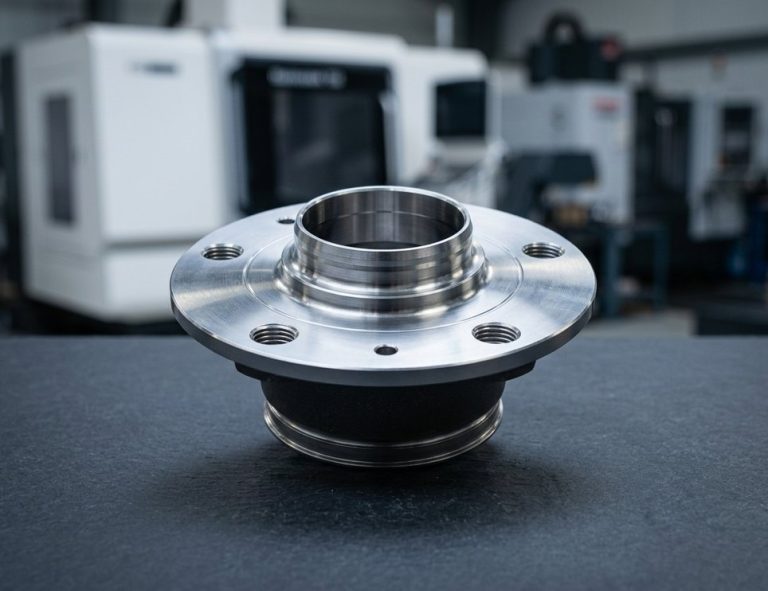 Пищевая и фармацевтическая промышленностьДозирующие компоненты с отделкой Ra ≤ 0,4 µm для линий безразборной мойки (CIP).Запросить расчёт
-
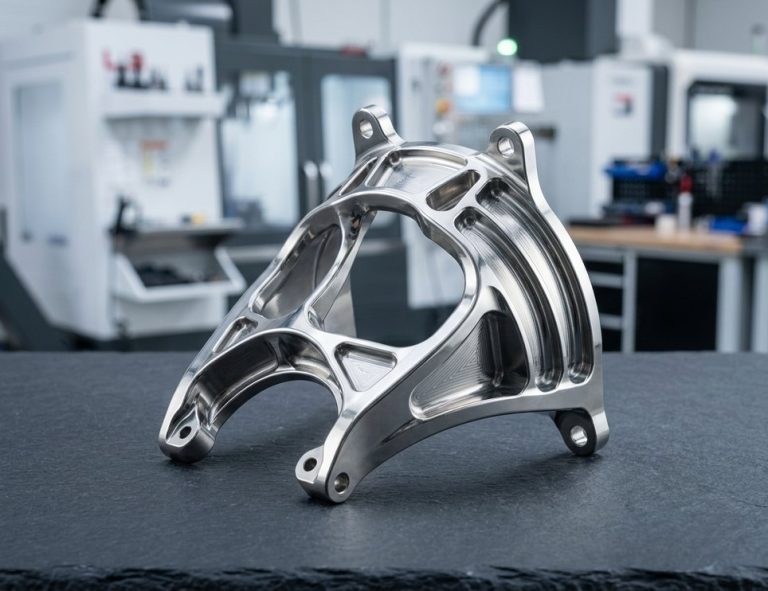 Аэрокосмическая и морская отрасльФитинги и кронштейны с требованием по солевому туману, включая аэрокосмические детали из Inconel 625 и 718.Запросить расчёт
Как указывать услуги электрополировки
Электрополировка удаляет металл, поэтому это не отделка без изменения размеров. Эти обозначения на чертеже позволяют DEK обрабатывать с учётом компенсации и выдерживать ваш допуск.
-
Укажите стандарт
Напишите «Электрополировка по ASTM B912». Добавьте «с последующим испытанием на пассивацию по ASTM A967», если ваш план качества требует проверочного испытания.
-
Укажите финишную Ra
Укажите, например, «Ra ≤ 0,4 µm после электрополировки» и место измерения. DEK проверяет профилометром.
-
Заложите припуск на съём
Заложите 5–10 µm на сторону: штифт Ø10,000 mm без компенсации получится около Ø9,985 mm. Проставляйте ±0,01 mm и точнее «после электрополировки».
-
Определитесь с маскированием
Резьбу, отверстия под запрессовку и шлифованные базовые поверхности можно маскировать, но останется слабая линия; большинство заказчиков принимают небольшое изменение на резьбе.
-
Согласуйте точку контакта с подвеской
Каждой детали нужна точка электрического контакта, оставляющая небольшой неотполированный след. Сообщите нам, где это допустимо.
-
Учитывайте глубокие отверстия
Внутри отверстий глубиной более примерно 3 диаметров съём идёт медленнее; они улучшаются меньше, если не используется внутренний катод.
Технические характеристики электрополировки
- Стандарт процесса ASTM B912
- Проверочное испытание ASTM A967 (по запросу)
- Съём на сторону 5–10 µm (до 25 µm по запросу)
- Съём по диаметру 10–20 µm
- Снижение Ra ~50%
- Типовой результат по Ra 0,8 → 0,4 µm; 0,4 → 0,2 µm
- Соотношение Cr:Fe на поверхности Как правило, выше 1,5
- Электролит Фосфорно-серная кислота
- Срок изготовления прототипа 5–8 дней (механическая обработка + 316L EP)
- Минимальный заказ без минимальной партии, от 1 до 10 000+ шт.
- Сертификаты ISO 9001:2015, ISO 13485, AS9100D
- Отчёты Профилометр Ra, сертификаты на материал
Часто задаваемые вопросы
Ответы на самые частые вопросы покупателей об электрополировке механически обработанных деталей в DEK.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








