









Услуги пассивации для деталей, обработанных на станках с ЧПУ
Услуги пассивации DEK удаляют свободное железо с деталей из нержавеющей стали, которые мы обрабатываем на собственном производстве, в рамках того же заказа. Без изменения размеров: деталь, обработанная до ±0.005 mm, отгружается с точностью ±0.005 mm.
- ±0.005 mm Точность сохранена
- ASTM A967 Также AMS 2700
- 1–2 дня Дополнительное время выполнения


Как работают наши услуги пассивации
Пассивация растворяет свободное железо и позволяет оксиду хрома восстановиться. Она планируется вместе с механообработкой в рамках одного заказа DEK; заказы только на пассивацию мы не принимаем.
Что даёт пассивация и на что обратить внимание
Пассивация восстанавливает коррозионную стойкость нержавеющей стали после механообработки, но она невидима и ничего больше в детали не меняет. Знайте обе стороны.
-

Ключевые преимущества
- Удаляет свободное железо: растворяет железо, нанесённое инструментом, оснасткой и стружкой, где начинается точечная ржавчина
- Восстанавливает оксид хрома: повышает соотношение Cr:Fe на поверхности, чтобы в воздухе сформировалась равномерная пассивная плёнка
- Без изменения размеров: удаляется лишь несколько атомных слоёв; допуски ±0.005 mm и Ra остаются неизменными
- Сохранение посадки резьбы: резьба и сопрягаемые посадки остаются точно такими, как после механообработки
- Проверено, а не предположено: результаты испытаний по ASTM A967 / AMS 2700 предоставляются вместе с данными CMM по запросу
- Быстро и гибко: добавляет один-два дня к типичному заказу по нержавеющей стали, без минимальной партии
-

Ограничения и альтернативы
- Нужна более блестящая поверхность: укажите электрополировку, которая удаляет 5–10 µm, снимает заусенцы и пассивирует за один этап
- Нужен матовый декоративный вид: укажите дробеструйную обработку с последующей пассивацией; кислота удаляет внедрённые частицы абразива
- Детали из углеродистой или легированной стали: пассивация не работает на нелегированных сталях; используйте чернение или цинкование
- Без изменения заусенцев и шероховатости: не наносит покрытие и не снимает заусенцы; планируйте удаление заусенцев во время механообработки
- Вставки из разнородных металлов: кислота воздействует на латунные или алюминиевые вставки, поэтому пассивируйте до сборки
Результаты защиты деталей из нержавеющей стали
Пассивация придаёт обработанной нержавеющей стали чистую, равномерную пассивную плёнку, устойчивую к точечной ржавчине, сохраняя размеры и отделку как после механообработки.
-

Стойкость к ржавчине
Свободное железо удалено, поэтому детали больше не покрываются точечной ржавчиной за считанные дни во влажном воздухе; подтверждается 24-часовым испытанием погружением в воду (Practice A).
-

Стойкость к соляному туману
Нейтральный туман 5% NaCl в течение 2 часов или дольше, если указано на чертеже, для морских и аэрокосмических деталей (Practice C).
-

Неизменная геометрия
Без измеримого влияния на размеры, шероховатость поверхности или посадку резьбы: допуски ±0.005 mm и значения Ra остаются как после механообработки.
Пассивация азотной кислотой против лимонной кислоты
| Критерий | Пассивация азотной кислотой | Пассивация лимонной кислотой |
|---|---|---|
| Типичная ванна | 20–50% HNO₃, с бихроматом натрия или без него | 4–10% лимонной кислоты, с контролем pH |
| Температура и время | 20–60 °C, 20–30 мин | 50–70 °C, 4–20 мин |
| Стандарт | ASTM A967 Nitric 1–5, AMS 2700 Method 1 | ASTM A967 Citric 1–5, AMS 2700 Method 2 |
| Риск воздействия на автоматные марки стали | Выше; 303 и 416 могут травиться или темнеть без дихромата | Низкий; безопасно для 303, 416, 420 и 440C |
| Экологические аспекты и обращение | Сильный окислитель, требуется контроль паров | Биоразлагаемый, без выбросов оксидов азота |
| Типичное применение | Аэрокосмические и устаревшие чертежи, где указан азотнокислый тип | Медицина, пищевая отрасль и большинство новых чертежей |
Марки нержавеющей стали для пассивации
Пассивация работает только на нержавеющей стали. Основная часть обработки нержавеющей стали в DEK отгружается пассивированной, а наши услуги пассивации нержавеющей стали адаптируют химический состав под каждую марку.
Серосодержащие и мартенситные марки требуют лимоннокислотных или контролируемых азотнокислых циклов; см. наше пассивация нержавеющей стали руководство по химическому составу.
-
304 / 304LПассивируется без осложнений в любом из составов; основная часть деталей из 304 в DEK отгружается пассивированной.Рекомендуется
-
316 / 316LПассивируется без осложнений в лимонной или азотной кислоте; стандарт для большинства деталей из 316L, которые мы отгружаем.Рекомендуется
-
Нержавеющая сталь 303Сера создаёт риск нагара или точечной коррозии в чистой азотной кислоте; DEK использует лимонную кислоту или азотную с дихроматом после тщательной предварительной очистки.С оговорками
-
Нержавеющая сталь 416Мартенситная и серосодержащая; легко покрывается поверхностной ржавчиной, поэтому требует лимонной кислоты или короткого азотнокислого цикла с быстрой сушкой.С оговорками
-
Нержавеющая сталь 440CМартенситная марка, пассивируется после закалки и шлифования с помощью лимоннокислотного процесса или короткого азотнокислого цикла.С оговорками
-
17-4 PHХорошо пассивируется в любом из составов после старения; укажите состояние (H900, H1025, H1150) на чертеже.Хорошо
Типичные применения пассивации
Пассивация назначается везде, где обработанная нержавеющая сталь должна противостоять точечной ржавчине: аэрокосмические чертежи, медицинские и пищевые детали, а также морские компоненты.
-
 Аэрокосмические компонентыДетали по чертежам с указанием AMS 2700 или азотнокислого типа, часто проверяемые испытанием в соляном тумане.Запросить расчёт
-
 Детали медицинских изделийДетали из нержавеющей стали, пассивированные в лимонной кислоте, с методом испытаний и частотой отбора проб, добавленными в план контроля.Запросить расчёт
-
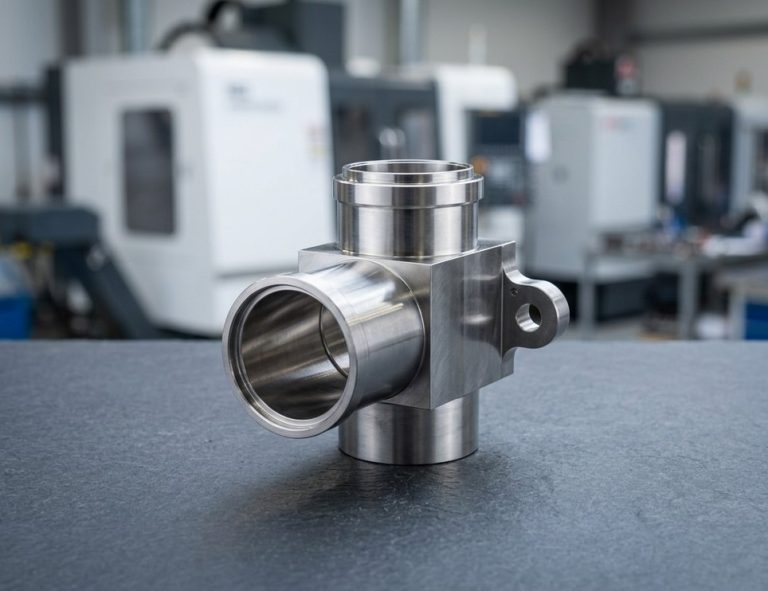 Детали пищевого оборудованияКомпоненты из нержавеющей стали для пищевых применений, где пассивация лимонной кислотой — обычный выбор в новых чертежах.Запросить расчёт
-
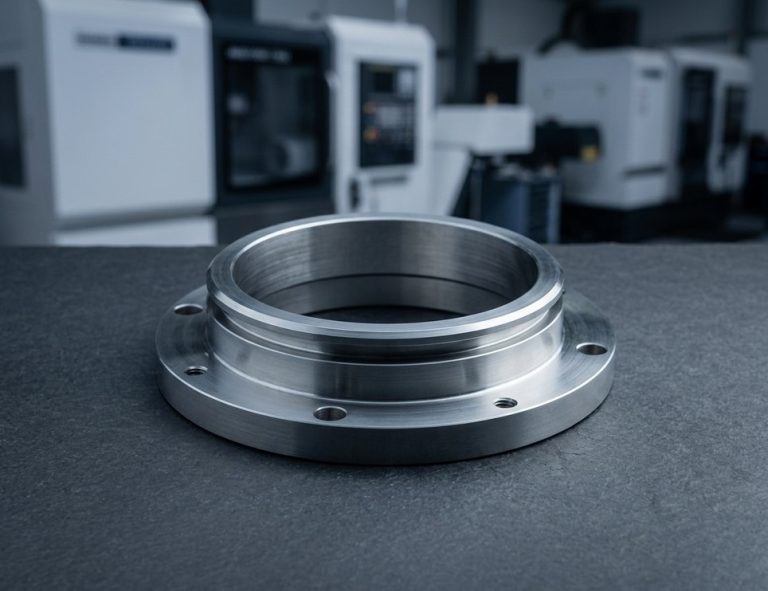 Морская оснасткаОбработанные детали из нержавеющей стали, подвергаемые воздействию солевой среды, проверяемые испытанием в нейтральном 5% соляном тумане NaCl.Запросить расчёт
Примечания по проектированию и допускам
Пассивация невидима на детали, поэтому результат определяют примечание на чертеже, последовательность операций и метод испытаний. Следуйте этим правилам при её назначении.
-
Указывайте пассивацию по ASTM A967
Укажите метод и тип, например «Passivate per ASTM A967, Citric 2» или «Nitric 2». Пассивация по ASTM A967 также определяет приёмочные испытания.
-
Или указывайте пассивацию по AMS 2700
Для аэрокосмической отрасли: «Passivate per AMS 2700 Method 1 (nitric), Type 2, Class 3» или «Method 2 (citric)». Классы привязывают испытание к семейству сплавов.
-
Составьте полное примечание на чертеже
«Passivate per ASTM A967 Citric 2 after final machining. Water immersion test per A967 Practice A. No dimensional change permitted.»
-
Пассивируйте после последней операции
Механическая обработка, шлифование, электроэрозия или лазерная маркировка могут повторно внести свободное железо, поэтому пассивация выполняется последней.
-
Сначала удалите переплавленный слой после электроэрозии
Когда коррозионная стойкость критична, переплавленные слои после проволочной электроэрозии следует удалить с помощью прецизионного шлифования перед пассивацией.
-
Пассивируйте перед сборкой
Пассивируйте перед сборкой с разнородными металлами, так как кислота воздействует на латунные или алюминиевые вставки.
Спецификации пассивации
- Стандарты ASTM A967, AMS 2700
- Предварительная очистка ASTM A380
- Азотнокислая ванна 20–50% HNO₃, 20–60 °C, 20–30 мин
- Лимоннокислотная ванна 4–10% лимонной кислоты, 50–70 °C, 4–20 мин
- Изменение размеров Неизмеримо
- Допуск после ±0.005 mm без изменений
- Погружение в воду Метод A, 24 часа
- Соляной туман Метод C, 5% NaCl, 2 часа
- Сульфат меди Метод D, 6 минут
- Дополнительное время выполнения 1–2 дня
- Минимальная партия Нет
Часто задаваемые вопросы
Ответы на распространённые вопросы о пассивации деталей из нержавеющей стали после обработки на станках с ЧПУ в DEK.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








