









Услуги полировки металла для деталей, обработанных на станках с ЧПУ
Услуги полировки металла DEK доводят детали, которые мы изготавливаем на собственном производстве, до шлифованной, сатиновой, полированной или зеркальной поверхности в рамках того же заказа. Зеркальный результат достигает Ra 0.02–0.05 µm.
- 0.02–0.05 µm Зеркальная Ra
- 5–8 дней Полированные прототипы
- без минимальной партии Минимальный заказ


От обработанной детали к полированной
Полировка планируется вместе с механообработкой на том же инженерном согласовании, где задаются Ra и припуск; мы не принимаем заказы только на полировку деталей, изготовленных на других производствах.
Что даёт полировка и на что обратить внимание
Полировка улучшает функциональность и внешний вид обработанных поверхностей, но снимает материал и скругляет кромки, поэтому некоторым деталям нужна другая финишная обработка.
-

Ключевые преимущества
- Низкая Ra на функциональных поверхностях: полировка зернистостью 400–1200 достигает Ra 0.1–0.2 µm для уплотнительных и трущихся поверхностей
- Настоящее зеркало на 304 и 316: алмазная паста достигает Ra 0.05 µm или лучше
- Шлифованные риски скрывают следы: шлифование #120–#240 или сатин при Ra 0.4–0.8 µm скрывает следы от прикосновений
- Лучшая основа для покрытий: гальваническое и анодное покрытие повторяют полированную поверхность под собой
- Один заказ, один план: механообработка, шлифование и полировка в одном технологическом плане с запрограммированным припуском
-

Ограничения и альтернативы
- Внутренняя геометрия из нержавеющей стали: медицинские изделия и детали, где важна зачистка заусенцев, лучше подходят для электрополировки
- Недорогая однородная матовая поверхность: дробеструйная обработка скрывает следы инструмента при меньших затратах
- Плоскостность плюс Ra 0.2–0.4 µm: выбирайте плоское шлифование вместо полировки
- Блестящий алюминий на открытом воздухе: полировка, затем прозрачное анодирование, или укажите никелирование
- Малые внутренние отверстия: отверстия примерно ниже Ø8 mm вместо этого притираются или подвергаются электрополировке
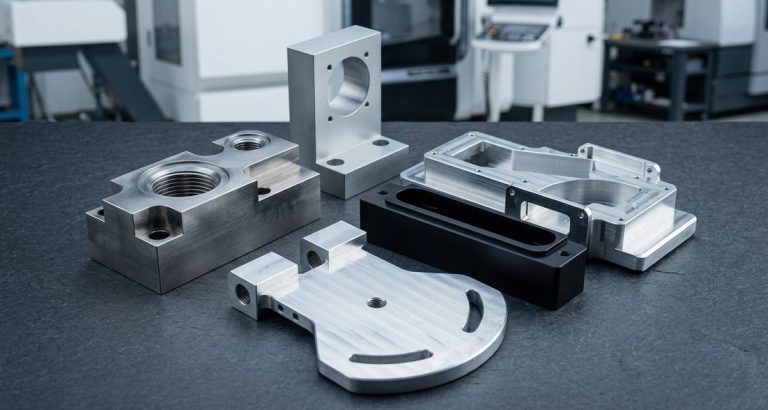
Результаты обработки поверхности полированных деталей
Каждый метод даёт измеримую Ra и характерный внешний вид — от направленных рисок до отражающего зеркала без видимых линий.
-

Шлифованные риски
Шлифованный металл #120–#240 даёт Ra 0.4–0.8 µm; #180–#240 — распространённый сатин #4, #320 и мельче — отделка «под волос».
-

Полировка Ra 0.1
Полировка зернистостью 400–1200 даёт финишную обработку поверхности Ra 0.1 (Ra 0.1–0.2 µm): блестящая с едва заметными линиями, для уплотнительных и трущихся поверхностей.
-

Зеркальная поверхность
Алмазная паста или полирование дают Ra 0.02–0.05 µm: отражающая поверхность без видимых линий, для оптических деталей, полостей пресс-форм и витринных деталей.
-

Полированный блеск
Круги из сизаля и хлопка с пастой быстро придают яркий блеск там, где отражательная способность важнее плоскостности.
-

Основа для покрытия
Прозрачное анодирование по полированному 6061 даёт яркую металлическую отделку; тип II толщиной 10–15 µm сохраняет большую часть глянца, твёрдое анодирование типа III делает его матовым.
-

Прозрачные пластики
Полировка паром размягчает поверхность деталей из поликарбоната, акрила и PEI парами растворителя, восстанавливая оптическую прозрачность без абразивного воздействия.
Целевые значения Ra по методам
| Процесс | Типичная Ra | Внешний вид | Относительная стоимость | Примечания |
|---|---|---|---|---|
| После обработки | 0.8–1.6 µm | Тонкие следы инструмента | 1× | Стандартная отделка DEK; 1,6–3,2 мкм при черновом фрезеровании |
| Плоское или круглое шлифование | 0,2–0,4 мкм | Равномерный направленный матовый | 1,5–2× | Также исправляет плоскостность и круглость; см. прецизионное шлифование |
| Шлифованная / сатиновая (#120–#240) | 0,4–0,8 мкм | Направленный рисунок | 1,5× | Декоративная; скрывает следы обращения |
| Полированная (зернистость 400–1200) | 0,1–0,2 мкм | Блестящая, слабые линии | 2–3× | Финишная обработка поверхности Ra 0,1 для уплотнительных и скользящих поверхностей |
| Зеркальная (алмазная паста или полировка) | 0.02–0.05 µm | Отражающая, без видимых линий | 4–6× | Оптика, формообразующие полости пресс-форм, выставочные детали |
| Электрополировка (нержавеющая сталь) | 50% от исходного Ra | Блестящая, равномерная | 2× | См. электрополировки |
Материалы для услуг полировки металла
DEK полирует нержавеющая сталь, алюминий, латунь, титан и инструментальная сталь — детали, которые она обрабатывает. Легкообрабатываемые 303 и 416 показывают мелкие раковины от сульфидных включений и останавливаются на яркой полировке.
Обработанные поликарбонат и акрил восстанавливают прозрачность с помощью паровой полировки; PEEK, POM и нейлон полируются механически.
-
Нержавеющая сталь 304Полируется до истинного зеркала, Ra 0,05 мкм или лучше, с помощью ступенчатых абразивов и алмазной пасты.Рекомендуется
-
Нержавеющая сталь 316Достигает истинного зеркала, как 304; указывайте 304 или 316, когда требуется истинное зеркало.Рекомендуется
-
Алюминий 6061Достигает яркого зеркала, но царапается и тускнеет без прозрачного анодирования поверх полировки.С оговорками
-
Алюминий 7075Полируется до яркого зеркала; требует прозрачного анодирования, чтобы оставаться ярким и противостоять царапинам.С оговорками
-
Инструментальная сталь H13Принимает зеркало для оптических формообразующих полостей, где началась полировка DEK, наряду с S136 и 420.Рекомендуется
-
Нержавеющая сталь 303Показывает мелкие раковины от сульфидных включений, поэтому ограничена яркой полировкой, а не истинным зеркалом.Только блестящая
Типичные применения полировки
Полировка служит для функциональных поверхностей, которые уплотняют или скользят, и для декоративных деталей, где важен внешний вид, — от формообразующих полостей пресс-форм до ручек и прозрачной пластиковой оптики.
-
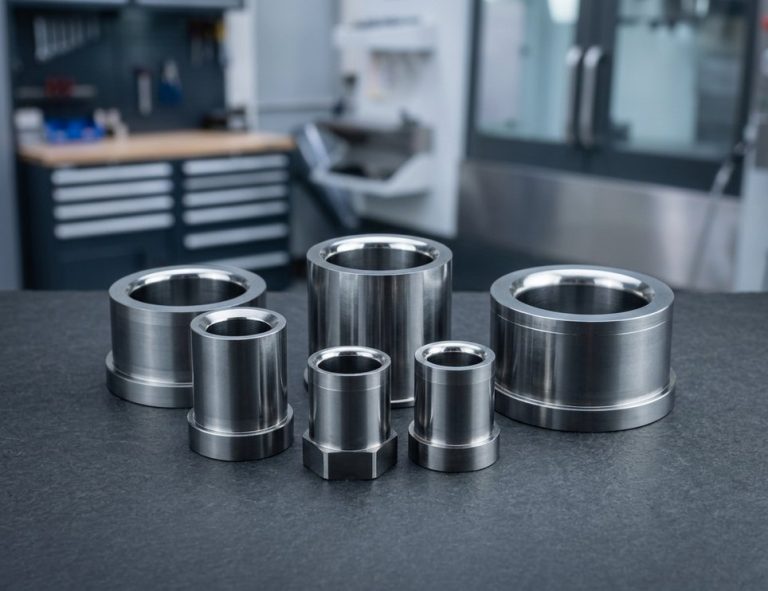 Уплотнительные и скользящие поверхностиУплотнительные поверхности, шейки подшипников и направляющие скольжения, полированные до Ra 0,1–0,2 мкм, с сохранением плоскостности или круглости после полировки.Запросить расчёт
-
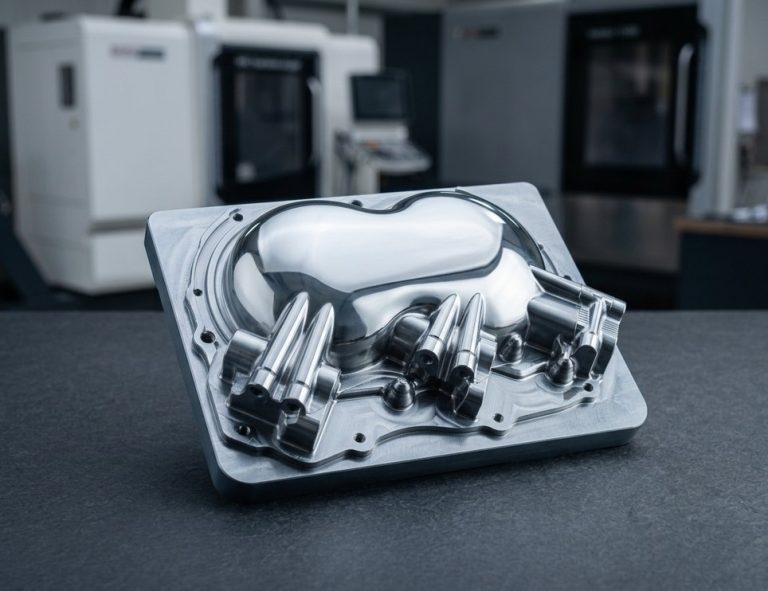 Оптические формообразующие полости пресс-формПолости из инструментальной стали S136, H13 и 420, зеркально полированные для оптических пресс-форм, где началась полировка DEK.Запросить расчёт
-
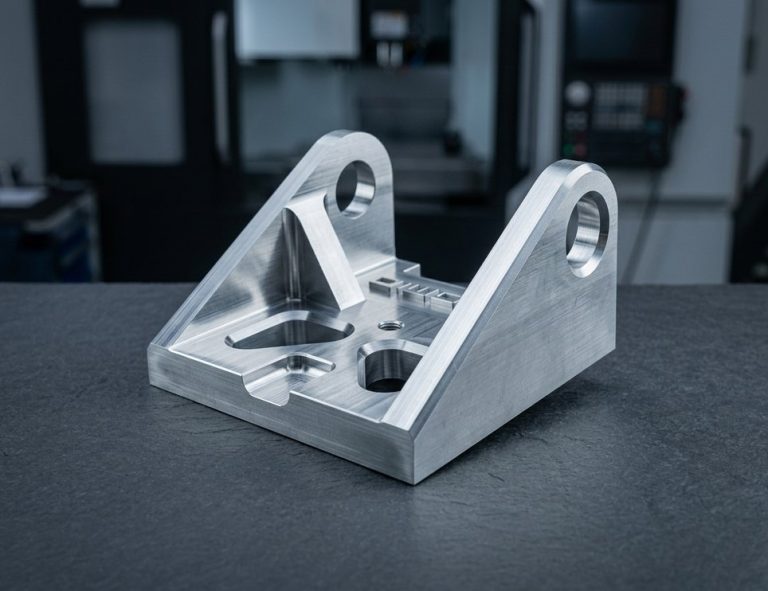 Приборные панелиСатиновый рисунок #4 от #180 до #240 на панелях приборов и бытовой техники, с направлением рисунка, заданным на чертеже.Запросить расчёт
-
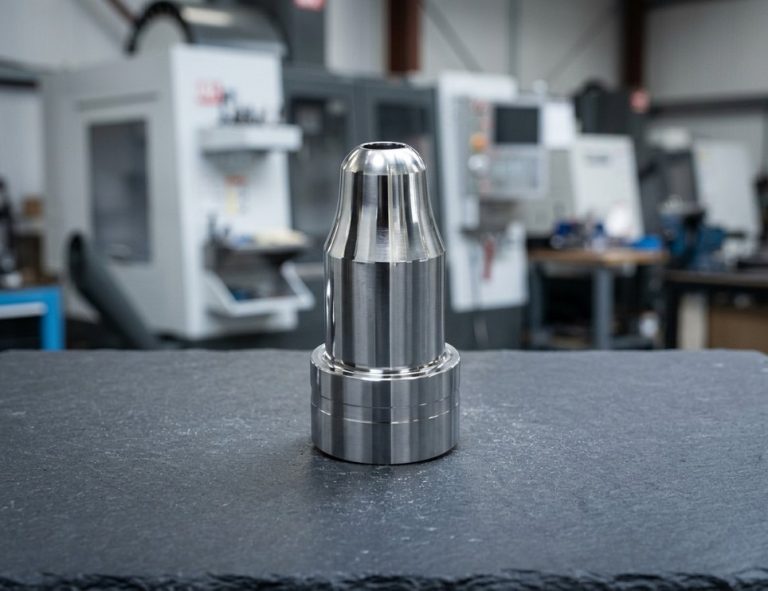 Ручки, рукоятки и отделкаПолированные ручки, рукоятки и отделка, где отражательная способность важнее плоскостности.Запросить расчёт
-
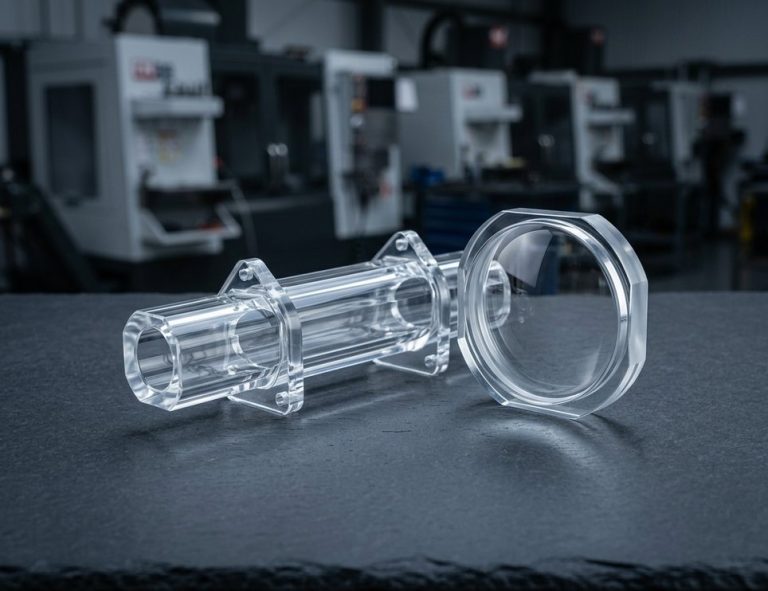 Линзы и световодыПаровые полированные линзы, световоды и флюидные коллекторы из поликарбоната и акрила с восстановленной оптической прозрачностью.Запросить расчёт
-
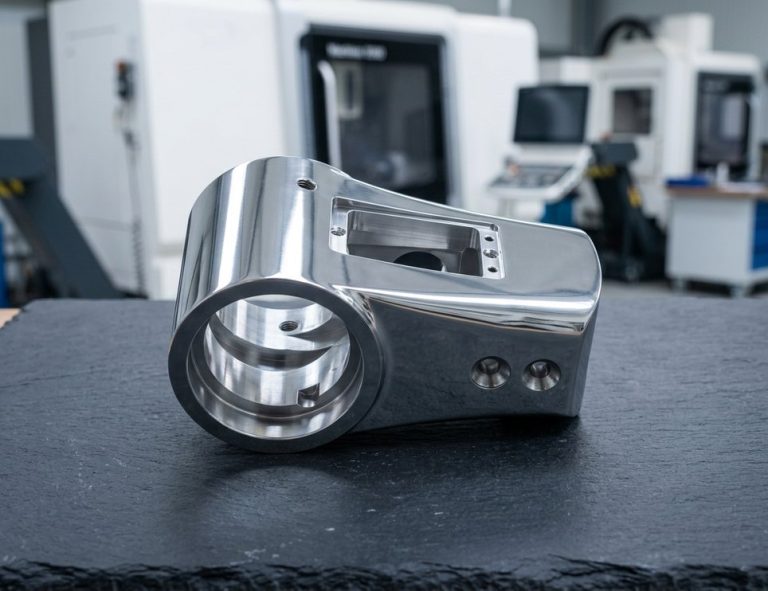 Выставочные деталиВыставочные детали с зеркальной отделкой Ra 0,02–0,05 мкм, отражающие, без видимых линий.Запросить расчёт
Примечания по проектированию и допускам
Полировка удаляет материал и скругляет кромки. Указывайте Ra, направление рисунка, декоративные поверхности и состояние кромок на чертеже, чтобы можно было спланировать припуск на обработку.
-
Указывайте Ra на функциональных поверхностях
Указывайте Ra с направлением измерения, например «Ra ≤ 0,2 мкм поперёк линий шлифования», плоскостность или круглость, которые нужно выдержать, и «размеры действительны после полировки».
-
Определяйте сатиновую отделку обработанных деталей
Сатиновая отделка обработанных деталей требует направления рисунка: нарисуйте стрелку или укажите «рисунок параллельно длинной оси». Рисунок не может идти непрерывно вокруг угла.
-
Задавайте приёмку по внешнему виду
Указывайте название отделки и зернистость («#240 шлифованная, рисунок вдоль длины»), поверхности и приёмку: «без видимых царапин на расстоянии 300 мм при нормальном освещении» или граничный образец.
-
Учитывайте удаление материала
Полирование снимает 5–20 µm с каждой поверхности, а шлифование щёткой — 5–10 µm. Вал Ø10.000 h6 получается заниженным, если в чертеже не указано, что размеры действительны после полирования.
-
Укажите состояние кромок
Укажите, должны ли кромки оставаться острыми: зеркальное полирование смягчает кромки на 0,05–0,1 мм, а полирование войлоком скругляет их на 0,1–0,2 мм.
-
Планируйте покрытия после полирования
Анодирование сохраняет видимой текстуру шлифования щёткой; для электрополированной нержавеющей стали предварительное полирование до Ra 0.4 µm даёт лучшее зеркало.
Спецификации полирования
- Ra после механообработки 0.8–1.6 µm
- Ra шлифования щёткой / сатинирования 0.4–0.8 µm (#120–#240)
- Ra полирования 0.1–0.2 µm (абразив 400–1200)
- Зеркальная Ra 0.02–0.05 µm
- Съём при полировании 5–20 µm с каждой поверхности
- Съём при шлифовании щёткой 5–10 µm
- Смягчение кромок при зеркальном полировании 0,05–0,1 мм
- Скругление кромок при полировании войлоком 0,1–0,2 мм
- Плоскостность при притирке 0,002 мм на мелких деталях
- Мин. отверстие для полирования Около Ø8 мм
- Срок изготовления прототипа 5–8 дней
- Расчёт Проверка инженером в течение 6 часов
- Сертификаты ISO 9001:2015, ISO 13485, AS9100D


Шлифование щёткой, зеркальное, войлочное и паровое полирование
Четыре маршрута полирования обработанных деталей, каждый со своим диапазоном Ra, съёмом материала и областью применения.
Часто задаваемые вопросы
Ответы о целевых значениях Ra, обозначениях на чертеже, материалах и о том, как полирование вписывается в заказ на механообработку DEK.

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








