









Услуги многоосевой обработки
Многоосевая обработка в DEK позволяет обработать деталь за одну установку, выдерживая ±0.005 mm между элементами на пяти гранях. 4-осевая, 3+2, одновременная 5-осевая обработка и токарно-фрезерная обработка — всё на собственном производстве.
-
±0.005 mm
Позиционирование за одну установку
-
3–5 дней
Прототипы
-
6 часов
Расчёт от инженера
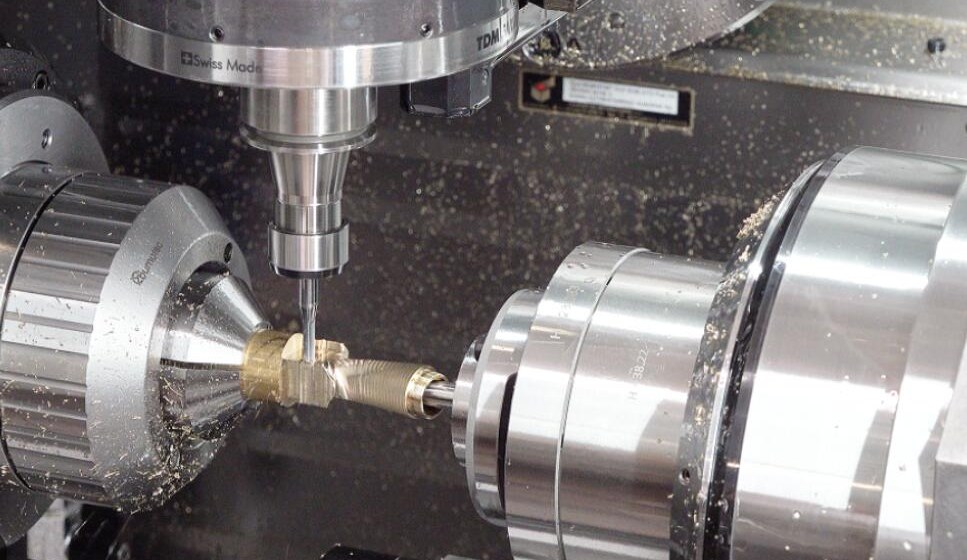

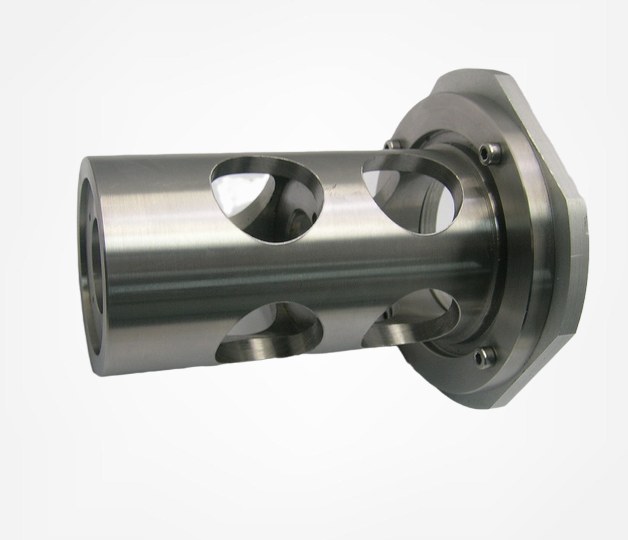
Многоосевая обработка на станках с ЧПУ за одну установку
Многоосевая обработка на станках с ЧПУ добавляет одну или две поворотные оси к X, Y и Z, поэтому элементы на нескольких гранях опираются на одну базу, а не накапливают погрешность при перезакреплении. См. 4-осевая обработка на станках с ЧПУ и 5-осевая обработка на станках с ЧПУ.
Типичные детали — рабочие колёса, коллекторы с наклонными каналами, медицинские имплантаты, лопатки турбин и точеные валы с фрезерованными площадками и поперечными отверстиями. Многоосевые работы выполняются наряду с 3-осевым фрезерованием, токарной обработкой, электроэрозией и шлифованием в рамках наших услуг обработки на станках с ЧПУ; руководство по 5-осевой обработке объясняет кинематику.
Почему DEK для многоосевой обработки
Один цех, одна запись качества: от черновой обработки корпуса на 5 осях до шлифованного отверстия — каждая деталь проверяется инженером перед расчётом.
-

Все процессы на собственном производстве
3-, 4-, 5-осевое фрезерование и токарно-фрезерная обработка наряду с токарной обработкой швейцарского типа, электроэрозией и шлифованием, поэтому деталь с несколькими операциями остаётся в рамках одной записи качества.
-

Допуск, проверенный на CMM
Стандартный допуск ±0.005 mm, проверяется на CMM с контролем первой детали (FAI) на первой партии перед продолжением производства.
-

Сертифицировано с 2002 года
ISO 9001:2015, ISO 13485 и AS9100D, сертифицировано TÜV, более 20 лет опыта прецизионной механообработки с 2002 года.
-

Быстро, без минимальной партии
Без минимальной партии: прототипы за 3–5 дней, малые партии за 4–7 дней, доставка по всему миру за 3–7 дней.

Инженерная проверка каждого чертежа
Инженер вручную проверяет каждый чертёж, поэтому расчёт отражает реальное количество установок. Детали направляются на самый экономичный процесс, обеспечивающий соответствие чертежу, даже если это 3-осевая обработка.


Возможности многоосевой обработки
Четыре конфигурации осей, одна цель: минимальное число установок, обеспечивающих соответствие вашему чертежу, от индексируемых валов до непрерывных 5-осевых контуров.
Многоосевая обработка в сравнении с 3-осевой и токарной обработкой
Выбирайте многоосевую обработку, когда детали требуется четыре и более 3-осевых установов или составные углы; простые детали дешевле обрабатывать на 3-осевом станке или стандартной токарной обработке.
| Критерий | Данный процессМногоосевая обработка | 3-осевое фрезерование | Токарная обработка с ЧПУ | Токарная обработка швейцарского типа |
|---|---|---|---|---|
| Оптимально для | Составные углы, контуры | Плиты, кронштейны, крышки | Простая токарная геометрия | Длинные детали малого диаметра |
| Обрабатываемые грани | Пять граней за один установ | Одна или две грани | Диаметры и грани | Диаметры и грани |
| Погрешность на каждый дополнительный установ | Отсутствует (один установ) | 0.01–0.02 mm | Требуется второе приспособление | Не указано |
| Стоимость нормо-часа | Выше | Ниже | Ниже | Не указано |
| Выбирать, когда | 4+ установов на 3-осевом станке | Простые призматические детали | Нет фрезерованных элементов | Тонкие токарные детали |
Отрасли, которые мы обслуживаем
Многоосевые детали применяются в корпусах шарниров и картерах редукторов роботов, оборудовании для полупроводников, дронах, энергетических и автомобильных программах.
-

Аэрокосмическая отрасль
-

Медицина
-

Автомобилестроение
-

Робототехника
-

Полупроводники
-

Электроника
-

Телекоммуникации
-

Дроны и БПЛА
-

Энергетика
-

Нефть и газ
-

Судостроение
-

Промышленное оборудование
-

Строительство
-

Сельское хозяйство
-

Потребительские товары
-

Военная и оборонная отрасль
-

Горнодобывающая отрасль
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
-
 МедицинаВалы приборов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы для прототипов и мелко- и среднесеррийного производства из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевым фрезерованием за один установ.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные штифты из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы подвесов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭнергетикаКонцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинных инструментов и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбранных в первую очередь за коррозионную стойкость.Подробнее
-
 Промышленное оборудованиеПлиты захватов, крепления линейных направляющих, ролики кулачков и станины станков из алюминия и стали, с приспособлениями, сохраняемыми для повторных заказов.Подробнее
-
 СтроительствоКонструкционные кронштейны, анкерная оснастка и гидравлические фитинги из мягкой и легированной стали и алюминия, с цинковым или порошковым покрытием.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали для стойкости к абразивному износу и влаге.Подробнее
-
 Потребительские товарыРучки, рычаги, детали корпусов и аудиооборудование, где обработанная поверхность видна: анодирование, дробеструйная обработка или полировка по образцу.Подробнее
-
 Военная и оборонная отрасльОптические крепления, корпуса и монтажные рейки из алюминия, стали и титана с сертификатами на материалы и отчётами FAI.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали для работы в условиях пыли и вибрации.Подробнее
Когда многоосевая обработка оправдана
Многоосевая обработка оправдывает более высокую стоимость станко-часа на геометрии, для которой потребовались бы угловые плиты, синусные приспособления или четыре и более 3-осевых установки.
-

Элементы со сложными углами
Наклонные каналы коллекторов, наклонные бобышки, отверстия под 37° к двум базам: одна траектория 3+2 вместо угловых плит или синусных приспособлений.
-

Контурные поверхности
Рабочие колёса, гребные винты, лопатки турбин, формообразующие вставки пресс-форм и ортопедические имплантаты, обрабатываемые одновременным 5-осевым движением коротким инструментом.
-

Детали, требующие 4+ установок
Каждая 3-осевая установка стоит 15–45 минут и добавляет погрешность 0.01–0.02 мм; свыше четырёх 5-осевая обработка обычно дешевле и точнее.
-

Сосные отверстия за одну установку
Посадочные отверстия под подшипники на противоположных сторонах, сосные в пределах 0.01 мм, или крепёжная схема, привязанная к элементу на обратной стороне, обрабатываются без переустановки детали.
-

Сложные детали с несколькими гранями
Корпуса и кронштейны с элементами на пяти гранях: см. нашу страницу обработка на станках с ЧПУ сложных деталей.
Рекомендации по проектированию многоосевых деталей
-
Обеспечьте доступ инструменту
Оставьте зазор вокруг глубоких элементов, чтобы головка могла наклоняться; карман, окружённый со всех сторон высокими стенками, вынуждает применять длинный инструмент.
-
Моделируйте сложные углы
Наклонные отверстия и поверхности требуют указания углов и чёткой базы на чертеже; «по модели» подходит для геометрии, но не для допусков.
-
Допуски в пределах одной установки
Если два элемента должны быть в пределах 0.01 мм друг от друга, обеспечьте доступ к обоим за один зажим; наш DFM-анализ отмечает случаи, когда это не так.
-
Оставьте поверхность для зажима
Предусмотрите поверхность или бобышку для зажима; технологический прилив, удаляемый после обработки, вполне подходит и часто дешевле специального приспособления.
Сертифицированное качество многоосевой обработки
Сертификаты ISO 9001:2015, ISO 13485 и AS9100D от TÜV, с контролем на CMM и FAI на первых партиях.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Материалы для многоосевых деталей
Алюминий, стали, титан, Inconel, медные сплавы и инженерные пластики, а также более 40 других материалов, обрабатываемых на любых конфигурациях осей.
Инженерные пластики
Нужен другой из наших 40+ материалов? Смотреть все материалы
Смотреть всеКак заказать многоосевые детали
Вопросы и ответы по многоосевой обработке
Прямые ответы о 3+2 и 5-осевой обработке, стоимости, токарно-фрезерной обработке и допусках.
Запросить расчёт многоосевой обработки
Пришлите чертёж с допусками и количеством; инженер выберет конфигурацию осей и вернёт расчёт в течение 6 часов для большинства деталей.
- Принимаются STEP, STP, IGES, SLDPRT или PDF
- без минимальной партии, от 1 до 10 000+ деталей
- Прототипы за 3–5 дней
- Малые партии за 4–7 дней
- Ручная инженерная проверка каждого чертежа
Смежные возможности
-
 Прецизионные фитинги сверхвысокой чистотыПодробнее
-
 Услуги прецизионного координатного растачиванияПодробнее
-
 Услуги прецизионного растачивания на станках с ЧПУПодробнее
-
 Услуги прецизионной проволочной электроэрозииПодробнее
-
 Услуги прецизионного нарезания резьбы на станках с ЧПУПодробнее
-
 Услуги прецизионного плоского шлифованияПодробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








