









Услуги прецизионного бесцентрового шлифования
DEK выполняет бесцентровое шлифование штифтов, валов и прутков с допуском по диаметру ±0.002 mm и круглостью 0.001–0.002 mm, от Ø1 до 80 mm. Без центров, без патронов, без минимальной партии.
-
±0.002mm
Допуск по диаметру
-
Ra 0.2 µm
Шероховатость после шлифования
-
Ø1–80 mm
Диапазон диаметров
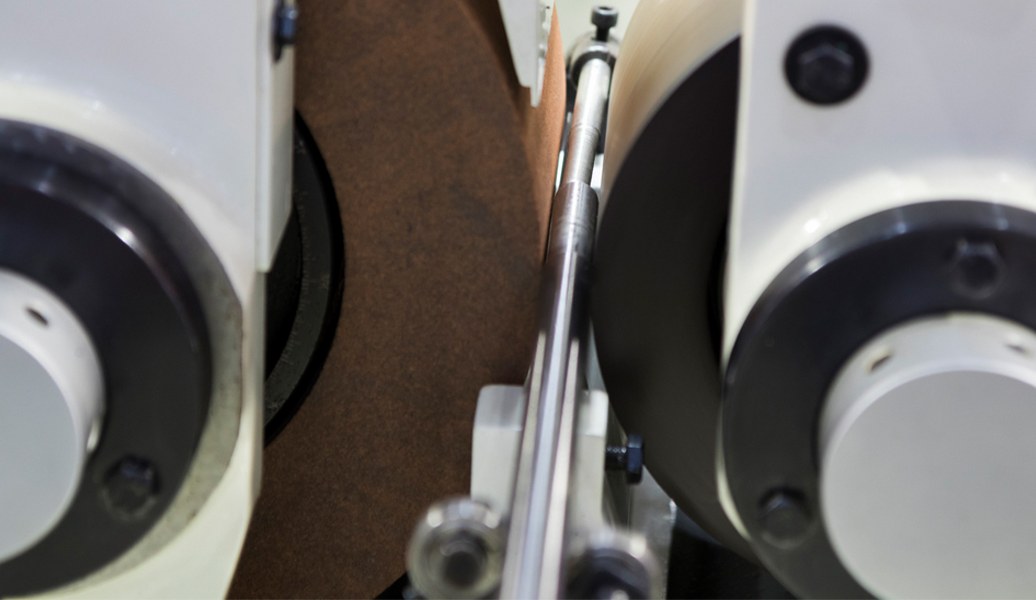

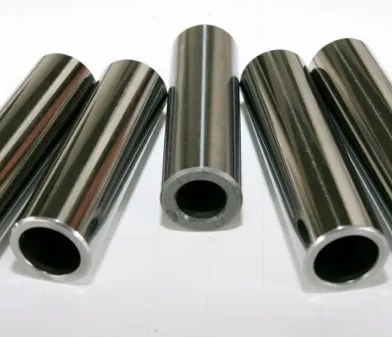
Бесцентровое шлифование штифтов, валов и прутков
При бесцентровом шлифовании деталь опирается на собственный наружный диаметр между шлифовальным и ведущим кругами. Без центровых отверстий и без патрона нет погрешности центровых отверстий, нет биения от зажима и нет прогиба длинных тонких деталей.
DEK выполняет эту операцию на собственном производстве для деталей, которые мы обрабатываем и закаливаем, в рамках наших услуг прецизионного шлифования: штифты, закалённые валы, ролики, клапанные штоки и шлифованный пруток, который подаётся на наши токарная обработка швейцарского типа станки. Детали начинаются с токарная обработка с ЧПУ, от нескольких штук до десятков тысяч.
Почему DEK для бесцентрового шлифования
Шлифование — с этого DEK начинал: один цех обрабатывает, закаляет, шлифует и контролирует ваши круглые детали в рамках одного заказа.
-

Собственное производство с 2002 года
Первыми изделиями DEK в 2002 году были выталкивающие и знаковые штифты и направляющие втулки, шлифованные до ±0.002 mm. Бесцентровое шлифование с тех пор выполняется на собственном производстве.
-

Один заказ — полный маршрут
Бесцентровое шлифование соседствует с круглым и плоским шлифованием, токарной обработкой с ЧПУ и швейцарского типа, фрезерованием, электроэрозией и термообработкой, поэтому закалённый штифт изготавливается здесь от начала до конца.
-

Сертифицированное качество
Сертификаты ISO 9001:2015, ISO 13485 и AS9100D от TÜV. Шлифованные диаметры контролируются микрометрами, пневматическими измерителями и прибором для измерения круглости.
-

Без минимальной партии, от 1 до 10 000+
От одного прототипного штифта до 10 000+ штук, без минимальной партии. Нам доверяют более 2 300 клиентов по всему миру.

Расчёт с проверкой инженером
Пришлите чертёж с допуском по диаметру, круглостью, шероховатостью, твёрдостью и количеством. Инженер подтвердит способ шлифования — сквозной или врезной, припуск на шлифование и последовательность термообработки, и подготовит расчёт в течение 6 часов для большинства деталей.


Возможности бесцентрового шлифования
Два метода шлифования в одном перечне возможностей: выберите схему, соответствующую геометрии, допуску и объёму вашей детали.
Бесцентровое и цилиндрическое шлифование
Бесцентровое — для диаметра, круглости, чистоты поверхности и объёма; цилиндрическое — для соосности, биения и торцов уступов. См. что такое цилиндрическое шлифование.
| Критерий | Этот процессБесцентровое шлифование | Цилиндрическое шлифование |
|---|---|---|
| Базирование | Деталь по собственному наружному диаметру | В центрах или в патроне |
| Оптимально для | Диаметр, круглость, чистота поверхности | Соосность, биение |
| Соосные диаметры | Не гарантируется | Посадочные поверхности с точностью в пределах 0,003 мм |
| Уступы и торцы | Только врезание, без торцов | Уступы, торцы, конусы |
| Объём | Наивысший, непрерывный | Ниже |
| Когда выбирать | Простые пальцы, пруток, длинные валы | Посадочные места подшипников, выравнивание отверстий |
Шлифованные детали для требовательных отраслей
Валы медицинских инструментов, аэрокосмические титановые пальцы, штоки гидроклапанов и ролики для пищевого оборудования: один процесс шлифования — множество отраслей.
-

Аэрокосмическая отрасль
-

Медицина
-

Автомобилестроение
-

Робототехника
-

Полупроводники
-

Электроника
-

Телекоммуникации
-

Дроны и БПЛА
-

Энергетика
-

Нефть и газ
-

Судостроение
-

Промышленное оборудование
-

Строительство
-

Сельское хозяйство
-

Потребительские товары
-

Военная промышленность и оборона
-

Горнодобывающая отрасль
-
 Аэрокосмическая отрасльНе критичные для полёта кронштейны, детали салона и фитинги по AS9100D из алюминия 7075, Ti-6Al-4V и Inconel 718, с FAI.Подробнее
-
 МедицинаВалы инструментов, рукоятки и канюли из нержавеющей стали 316L, титана и PEEK по ISO 13485, с прослеживаемостью партии в стандартной комплектации.Подробнее
-
 АвтомобилестроениеКорпуса датчиков, корпуса клапанов и валы для прототипов и мелких–средних серий из алюминия, легированной стали 4140 и 4340, нержавеющей стали и латуни.Подробнее
-
 РобототехникаКорпуса шарниров, фланцы волновых передач и пальцы захватов из алюминия и закалённой стали, с 5-осевой обработкой за один установ.Подробнее
-
 ПолупроводникиКомпоненты камер, оснастка для обработки пластин и вакуумные фланцы из алюминия 6061, 316L, PEEK и Kovar, с кромками без заусенцев.Подробнее
-
 ЭлектроникаКорпуса разъёмов, радиаторы, RF-экраны и прецизионные пальцы из алюминия, латуни и меди, с допуском ±0.01 mm на контактных элементах.Подробнее
-
 ТелекоммуникацииКомпоненты волноводов, корпуса фильтров и RF-корпуса из алюминия и медных сплавов, с серебряным или никелевым покрытием для проводимости.Подробнее
-
 Дроны и БПЛАКрепления двигателей, рамы подвесов и фитинги шасси из алюминия 7075, титана и магния для снижения веса без потери жёсткости.Подробнее
-
 ЭнергетикаТорцевые пластины аккумуляторов, шины, корпуса инверторов и фитинги топливных элементов из алюминия, меди и нержавеющей стали, обработанные плоско и без заусенцев.Подробнее
-
 Нефть и газКомпоненты клапанов, блоки коллекторов, детали скважинных инструментов и фланцы из 4140, 17-4 PH, дуплексной стали 2205 и Inconel, с требованиями по твёрдости.Подробнее
-
 СудостроениеГребные валы, детали насосов и палубная оснастка из нержавеющей стали 316, бронзы и алюминиевой бронзы, выбираемых в первую очередь за коррозионную стойкость.Подробнее
-
 Промышленное оборудованиеПластины захватов, крепления линейных направляющих, ролики кулачковых механизмов и рамы станков из алюминия и стали, с приспособлениями, сохраняемыми для повторных заказов.Подробнее
-
 СтроительствоКонструкционные кронштейны, крепёжные элементы и гидравлические фитинги из малоуглеродистой и легированной стали и алюминия, с цинковым покрытием или порошковой окраской.Подробнее
-
 Сельское хозяйствоКорпуса редукторов, валы, корпуса форсунок опрыскивателей и крепления датчиков из чугуна, стали и нержавеющей стали — для работы в условиях абразивного износа и влажности.Подробнее
-
 Потребительские товарыРучки, рукоятки, детали корпусов и аудиоаппаратуры, где видна обработанная поверхность, — анодированные, обработанные дробеструйно или отполированные до образца.Подробнее
-
 Военная промышленность и оборонаОптические крепления, корпуса и монтажные рейки из алюминия, стали и титана, с сертификатами на материал и отчётами FAI.Подробнее
-
 Горнодобывающая отрасльПлиты износа, втулки, детали дробилок и гидравлические фитинги из закалённой легированной стали, бронзы и нержавеющей стали — для работы в условиях пыли и вибрации.Подробнее
Типичные детали бесцентрового шлифования
От штифтов Ø2 мм до шлифованного прутка длиной 3 м — это круглые детали, которые наши бесцентрово-шлифовальные станки выпускают каждую неделю.
-

Штифты и установочные пальцы
Ø2–20 мм, закалённые, с допуском на диаметр ±0.002 mm. См. наши изготовленные на заказ штифты.
-

Прецизионные шлифованные валы
Гладкие и ступенчатые валы двигателей, шлифованные под посадку подшипников и с контролем биения. См. наши изготовленные на заказ валы.
-

Ролики и игольчатые пальцы
Ролики для сквозной подачи и игольчатые пальцы для подшипников, конвейеров и полиграфического оборудования — стабильное качество на тысячах штук.
-

Штоки клапанов и плунжеры
Штоки клапанов, плунжеры и заготовки золотников для гидравлических и пневматических узлов, часто шлифуемые врезным способом со ступенями.
-

Заготовки выталкивателей и стержней
Закалённые заготовки выталкивателей и стержней для формообразующих деталей, наша первая продуктовая линейка с 2002 года.
-
Шлифованный пруток для швейцарских станков
Токарным станкам с направляющими втулками нужен пруток с округлостью в пределах микрон; мы шлифуем пруток для собственного токарная обработка швейцарского типа.
Рекомендации по проектированию шлифованных деталей
-
Припуск на шлифование
Оставляйте 0,1–0,3 мм на диаметр под шлифование после закалки: меньше на малых штифтах, больше на длинных прутках.
-
Короткие детали
Сквозная подача подходит для очень длинных деталей, но детали короче своего диаметра неустойчивы на опорном ноже. Учитывайте отношение длины к диаметру.
-
Лыски и поперечные отверстия
Лыски, шпоночные пазы или поперечные отверстия на участке сквозной подачи нарушают контакт с ведущим кругом и вызывают вибрацию. Обрабатывайте их после шлифования или используйте врезную подачу.
-
Фаски и длина ступеней
Снимайте фаски с обоих торцов, чтобы детали входили в круги без сколов, и держите длину ступеней в пределах одной ширины круга для одного врезания.
Сертифицированное качество шлифования
Сертификаты ISO 9001:2015, ISO 13485 и AS9100D от TÜV, отчёты о круглости по запросу.
-
 AS9100D
Система менеджмента качества для аэрокосмической отрасли
-
 ISO 9001:2015
Стандарт системы менеджмента качества
-
 ISO 13485
Менеджмент качества медицинских изделий
Металлы, которые мы шлифуем бесцентрово
Закалённые стали составляют большую часть наших бесцентровых работ; нержавеющая сталь, твёрдый сплав и цветные металлы шлифуются по диаметру и чистоте поверхности.
Шлифуете металл, которого здесь нет? Спросите наших инженеров.
Смотреть всеКак заказать бесцентрово-шлифованные детали
Вопросы и ответы по бесцентровому шлифованию
Прямые ответы о допусках, методах шлифования и о том, какие детали мы можем отшлифовать для вас.
Запросить расчёт бесцентрового шлифования
Пришлите чертёж с указанием допуска на диаметр, круглости, шероховатости, твёрдости и количества. Инженер рассмотрит его и для большинства деталей подготовит расчёт в течение 6 часов.
- Способ — на проход или врезанием — подтверждает инженер
- Припуск на шлифование и термообработка согласованы по последовательности
- Диаметр ±0.002 mm, Ra 0.2–0.4 µm
- От 1 до 10 000+ штук, без минимальной партии
- ISO 9001:2015, ISO 13485, AS9100D
Смежные возможности
-
 Прецизионные фитинги сверхвысокой чистотыПодробнее
-
 Прецизионные услуги координатного растачиванияПодробнее
-
 Прецизионные услуги растачивания на станках с ЧПУПодробнее
-
 Прецизионные услуги проволочной электроэрозииПодробнее
-
 Прецизионные услуги нарезания резьбы на станках с ЧПУПодробнее
-
 Прецизионные услуги плоского шлифованияПодробнее

Готовы масштабировать проект?
Начните со стабильного процесса и контролируемого качества. Давайте обсудим ваш проект.








