









Mecanizado de precisión de impulsores
Mecanizado de impulsores desde macizo en centros de 5 ejes, con perfiles de álabe ajustados a ±0.05 mm y alojamientos del cubo a H7. Sin pedido mínimo, y los prototipos se envían en 3–5 días.
-
±0.05 mm
Perfil de álabe
-
3–5 días
Plazo de prototipo
-
20–600 mm
Diámetro del impulsor
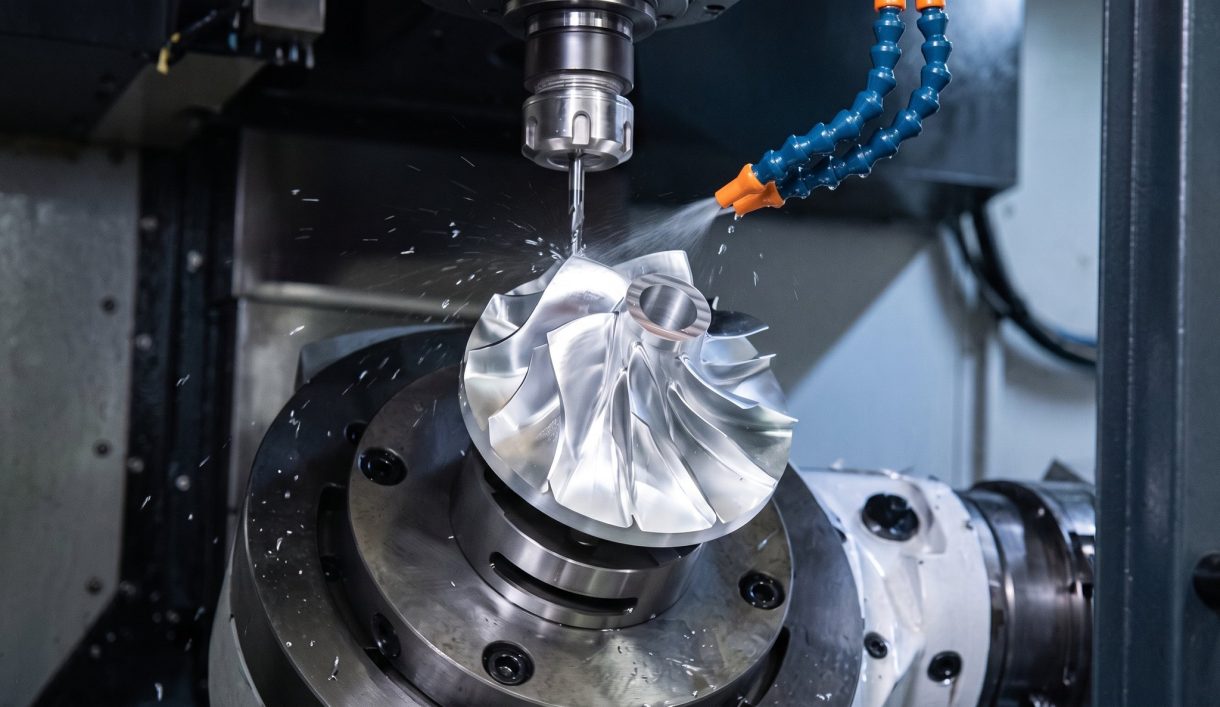

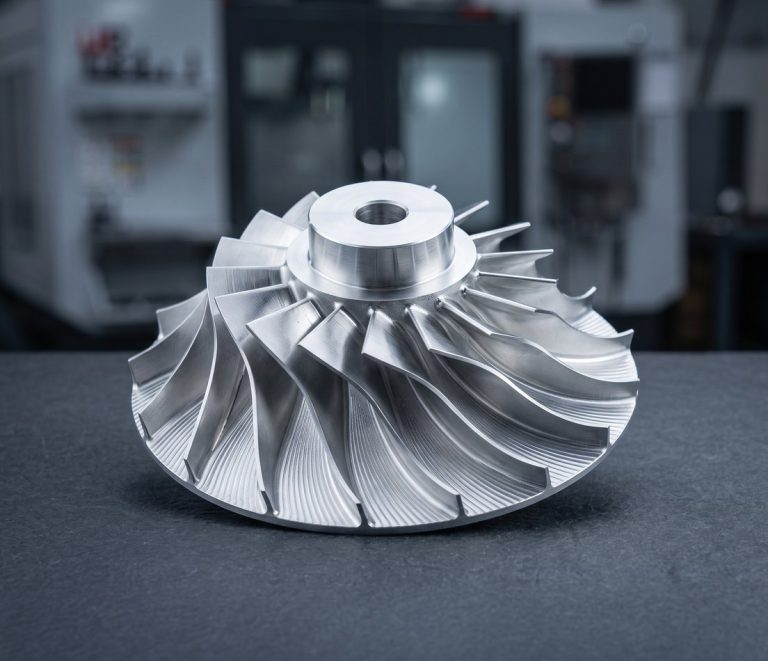
Mecanizado de impulsores y piezas de bomba a medida
DEK mecaniza impulsores abiertos, semiabiertos y cerrados, inductores y ruedas de compresor desde macizo en centros de mecanizado de 5 ejes además de las volutas, anillos de desgaste, camisas y ejes que los rodean. Las cotas críticas se mantienen a ±0.005 mm.
El mecanizado desde barra o placa elimina la porosidad, la dispersión del espesor de álabe y el plazo de entrega de una pieza fundida, por lo que los programas de bombas de prototipo y bajo volumen se mecanizan primero. Estas piezas figuran en nuestro catálogo de piezas mecanizadas CNC a medida para las formas básicas, consulte 6 tipos de impulsores.
Tipos de impulsores y piezas de bomba que mecanizamos
Impulsores, inductores y las piezas de bomba que los rodean, mecanizados completos desde barra maciza o placas en acero inoxidable, bronce y titanio.
-
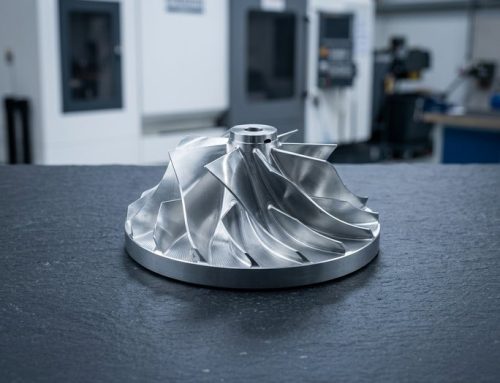 Impulsores abiertos y semiabiertosImpulsores radiales de 3 a 12 álabes, mecanizados completos desde una sola pieza en bruto.
-
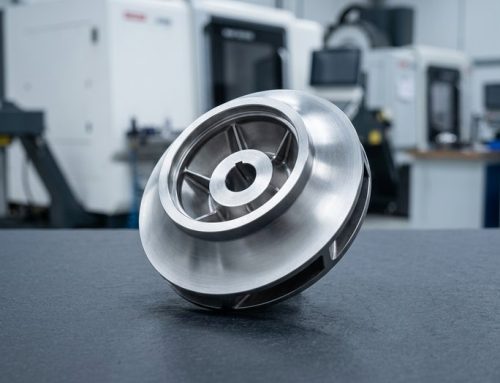 Impulsores cerrados con cubiertaCortados en una sola pieza cuando los pasajes lo permiten, o como conjunto de dos piezas: cubo y cubierta.
-
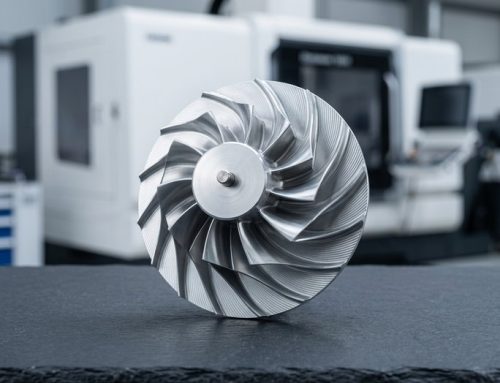 Impulsores de flujo mixto y axialesImpulsores de flujo mixto y axiales, inductores, ruedas de compresor y de turbina.
-
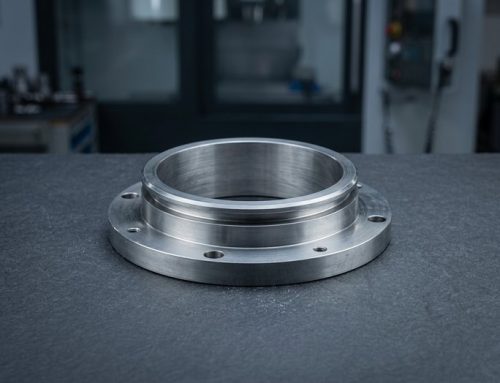 Mecanizado de carcasas de bombaVolutas, carcasas y tapas con alojamientos de rodamiento y caras de sellado.
-
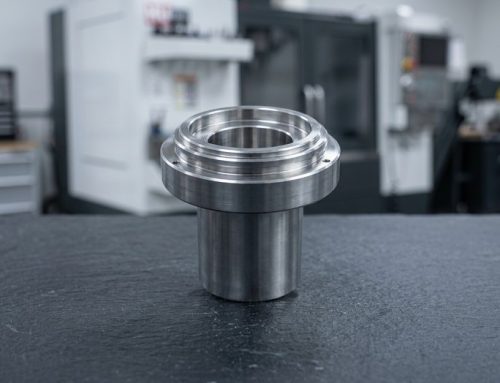 Anillos de desgaste y camisas de ejeAnillos de desgaste, casquillos de garganta y camisas de eje, en bronce o acero inoxidable endurecido.
-
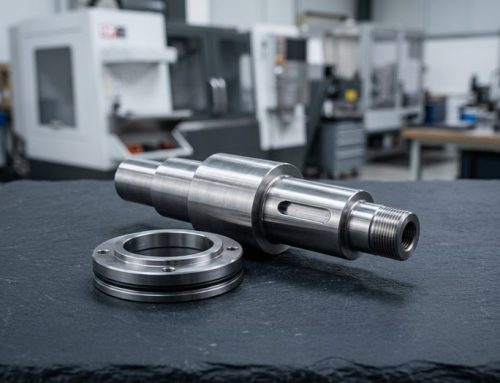 Ejes de bomba y alojamientos de selladoEjes de bomba, alojamientos de sellado y adaptadores de sellos mecánicos.


Materiales, procesos y especificaciones para impulsores
Desde la elección del material hasta el perfil de álabe y el equilibrado, así fabricamos impulsores y piezas de bomba según su modelo CAD.
Consejos de diseño para impulsores y piezas de bomba personalizados
Unas pocas decisiones en el plano determinan si un impulsor puede mecanizarse en una sola pieza y con qué rapidez se equilibra.
-

Envíe sólidos, no mallas
Envíe un sólido nativo o STEP con las superficies de los álabes; las trayectorias de herramienta de cinco ejes se generan a partir de superficies y una malla añade error de facetado.
-

Pasos de álabe suficientemente amplios
Permita una herramienta de corte de al menos 1/8 de la altura del paso; los pasos más estrechos obligan a una cubierta en dos piezas o a electroerosión.
-

Defina los bordes de los álabes
Especifique el radio del borde de ataque y el espesor del borde de salida; ambos controlan la cavitación y es fácil dejarlos ambiguos en el CAD.
-

Planifique la sujeción para el acabado
Añada un alivio en la cara posterior acotado y un chaflán en el cubo para que el impulsor pueda sujetarse por el taladro durante el torneado de acabado.
-

Indique el equilibrado
Indique el grado, el plano y la velocidad; un impulsor de 316 desequilibrado a 3.000 rpm acorta rápidamente la vida útil de los rodamientos. Consulte diseño de impulsores.
Qué indicar en su RFQ
-
Tolerancia del perfil de álabe
Indique la tolerancia del perfil respecto a la superficie CAD; ±0.05 mm es lo habitual, y el tiempo de acabado de los álabes depende de ello, no del volumen de material.
-
Ajuste del taladro y chavetero
Indique el ajuste del taladro del cubo (H7 estándar, H6 bajo pedido) y el chavetero según DIN 6885 para que la excentricidad respecto al taladro se mantenga en 0.02 mm TIR.
-
Material y grado de equilibrado
Indique la aleación y el grado de equilibrado (ISO 21940 G6.3 o G2.5) junto con la cantidad; no hay pedido mínimo para prototipos ni producción.
-
Conjunto de bomba emparejado
Incluya carcasas y anillos de desgaste en la RFQ: el mecanizado de la carcasa de la bomba junto con el impulsor ajusta taladros, caras de sellado y holguras como un conjunto.
Aplicaciones e industrias
Mecanizado de piezas de bomba para bombas de trasvase de petróleo y gas, bombas marinas de agua de mar y sentinas, bombas de refrigerante de nueva energía y bombas sanitarias médicas.
-

Aeroespacial
-

Médica
-

Automoción
-

Robótica
-

Semiconductores
-

Electrónica
-

Telecomunicaciones
-

Drones y UAV
-

Energía
-

Petróleo y gas
-

Marino
-

Equipos industriales
-

Construcción
-

Agricultura
-

Productos de consumo
-

Militar y defensa
-

Minería
-
 AeroespacialSoportes, herrajes de cabina y accesorios no críticos para el vuelo bajo AS9100D, en aluminio 7075, Ti-6Al-4V e Inconel 718, con FAI.Más información
-
 MédicaEjes de instrumentos, mangos y cánulas en acero inoxidable 316L, titanio y PEEK bajo ISO 13485, con trazabilidad de lote de serie.Más información
-
 AutomociónCarcasas de sensores, cuerpos de válvula y ejes para prototipos y volúmenes bajos y medios en aluminio, acero aleado 4140 y 4340, acero inoxidable y latón.Más información
-
 RobóticaCarcasas de articulaciones, bridas de accionamiento armónico y dedos de pinza en aluminio y acero endurecido, con fresado de 5 ejes en un solo amarre.Más información
-
 SemiconductoresComponentes de cámara, utillajes de manipulación de obleas y bridas de vacío en aluminio 6061, 316L, PEEK y Kovar, con bordes sin rebabas.Más información
-
 ElectrónicaCuerpos de conectores, disipadores de calor, blindajes RF y pasadores de precisión en aluminio, latón y cobre, con tolerancia de ±0.01 mm en las superficies de contacto.Más información
-
 TelecomunicacionesComponentes de guía de ondas, carcasas de filtros y envolventes RF en aluminio y aleaciones de cobre, con recubrimiento de plata o níquel para conductividad.Más información
-
 Drones y UAVSoportes de motor, bastidores de cardán y herrajes de tren de aterrizaje en aluminio 7075, titanio y magnesio para reducir peso sin perder rigidez.Más información
-
 EnergíaPlacas terminales de batería, barras colectoras, carcasas de inversores y racores de pila de combustible en aluminio, cobre y acero inoxidable, mecanizados planos y sin rebabas.Más información
-
 Petróleo y gasComponentes de válvulas, bloques de distribución, piezas de herramientas de fondo de pozo y bridas en 4140, 17-4 PH, dúplex 2205 e Inconel, con especificaciones de dureza.Más información
-
 MarinoEjes de hélice, piezas de bombas y herrajes de cubierta en acero inoxidable 316, bronce y bronce de aluminio, elegidos ante todo por su resistencia a la corrosión.Más información
-
 Equipos industrialesPlacas de pinza, soportes de guías lineales, rodillos seguidores de leva y bastidores de máquina en aluminio y acero, con utillajes archivados para repeticiones.Más información
-
 ConstrucciónSoportes estructurales, herrajes de anclaje y racores hidráulicos en acero dulce, acero aleado y aluminio, cincados o con recubrimiento en polvo.Más información
-
 AgriculturaCarcasas de cajas de engranajes, ejes, cuerpos de boquillas de pulverizador y soportes de sensores en fundición, acero e inoxidable para resistir abrasión y humedad.Más información
-
 Productos de consumoPomos, asas, piezas de envolvente y herrajes de audio donde la superficie mecanizada queda a la vista, anodizados, con chorro de perlas o pulidos según muestra.Más información
-
 Militar y defensaSoportes ópticos, envolventes y raíles de accesorios en aluminio, acero y titanio, con certificación de material e informes FAI.Más información
-
 MineríaPlacas de desgaste, casquillos, componentes de trituradoras y racores hidráulicos en acero aleado templado, bronce e inoxidable para resistir polvo y vibración.Más información
Por qué elegir DEK para el mecanizado de 5 ejes de impulsores
Los impulsores ponen a prueba a los talleres que cotizan con una calculadora de tiempo de corte. Así los aborda DEK.
-

Presupuesto elaborado por un ingeniero
Un ingeniero programa y cotiza cada impulsor a mano, porque el tiempo de acabado de los álabes depende de la tolerancia superficial y del alcance de la herramienta.
-

Verificación de álabes en CMM
Los perfiles de los álabes se verifican contra el modelo CAD en CMM con la tolerancia de perfil de ±0.05 mm, y las piezas se fotografían antes del envío.
-

Todo en nuestras instalaciones
El fresado de 5 ejes, el torneado, el mandrinado y el pulido se realizan íntegramente en nuestras instalaciones, de modo que el impulsor y las piezas de su bomba permanecen bajo un mismo techo.
-

Calidad certificada
Los impulsores y las piezas de bomba se fabrican bajo sistemas de calidad certificados ISO 9001:2015, ISO 13485 y AS9100D.

Revisión de la ruta al cotizar
En los impulsores cerrados, un ingeniero revisa la geometría de los pasos de álabe al cotizar y recomienda un corte en una sola pieza o un montaje de dos piezas (cubo y cubierta) para soldadura o ensamblaje por prensado.
Calidad certificada en impulsores
Los impulsores se fabrican bajo sistemas de calidad ISO 9001:2015, ISO 13485 y AS9100D.
-
 AS9100D
Sistema de gestión de la calidad aeroespacial
-
 ISO 9001:2015
Norma de gestión de la calidad
-
 ISO 13485
Gestión de la calidad de dispositivos médicos
Materiales y acabados para impulsores
Inoxidable, bronce, titanio y aluminio, cada uno con el acabado que se aplica tras el mecanizado.
Acabados superficiales
¿No encuentra su aleación? Consulte a nuestros ingenieros para definir la ruta.
Todos los materialesPreguntas frecuentes sobre mecanizado de impulsores
Preguntas habituales sobre impulsores cerrados, tolerancias y carcasas de bomba.
Solicitar presupuesto para mecanizado de impulsores
Envíe un modelo STEP con la tolerancia del perfil de los álabes, el ajuste del diámetro interior, el material, el grado de equilibrado y la cantidad. Un ingeniero revisa cada impulsor.
- Impelentes complejos presupuestados en 3 días
- Piezas de bomba más sencillas presupuestadas en 6 horas
- Sin pedido mínimo; los prototipos se envían en 3–5 días
- Perfil de álabe mantenido en ±0.05 mm
Capacidades relacionadas
-
 Racores de precisión de ultra alta purezaMás información
-
 Servicios de mandrinado de precisión con plantillaMás información
-
 Servicios de mandrinado CNC de precisiónMás información
-
 Servicios de electroerosión por hilo de precisiónMás información
-
 Servicios de roscado CNC de precisiónMás información
-
 Servicios de rectificado de superficies de precisiónMás información

¿Listo para escalar su proyecto?
Empiece con un proceso estable y una calidad controlada. Hablemos de su proyecto.








